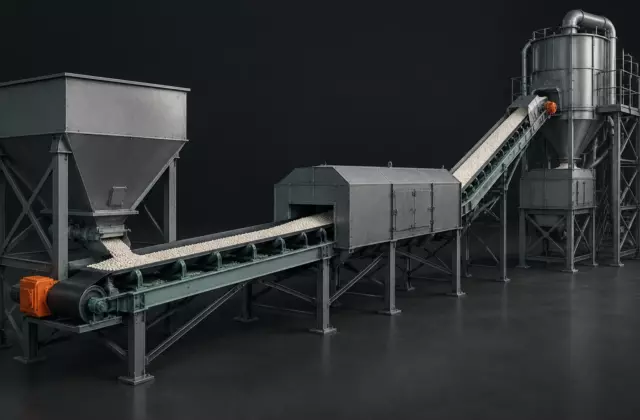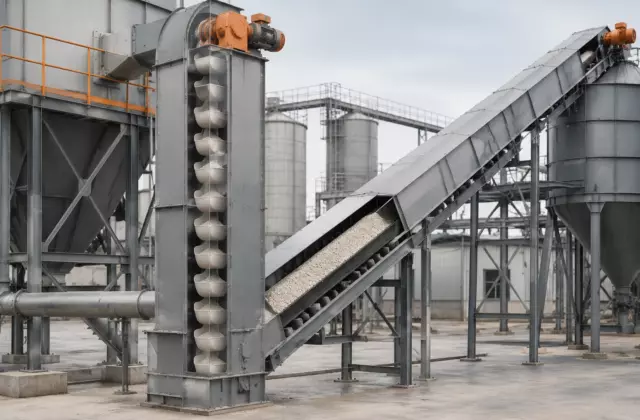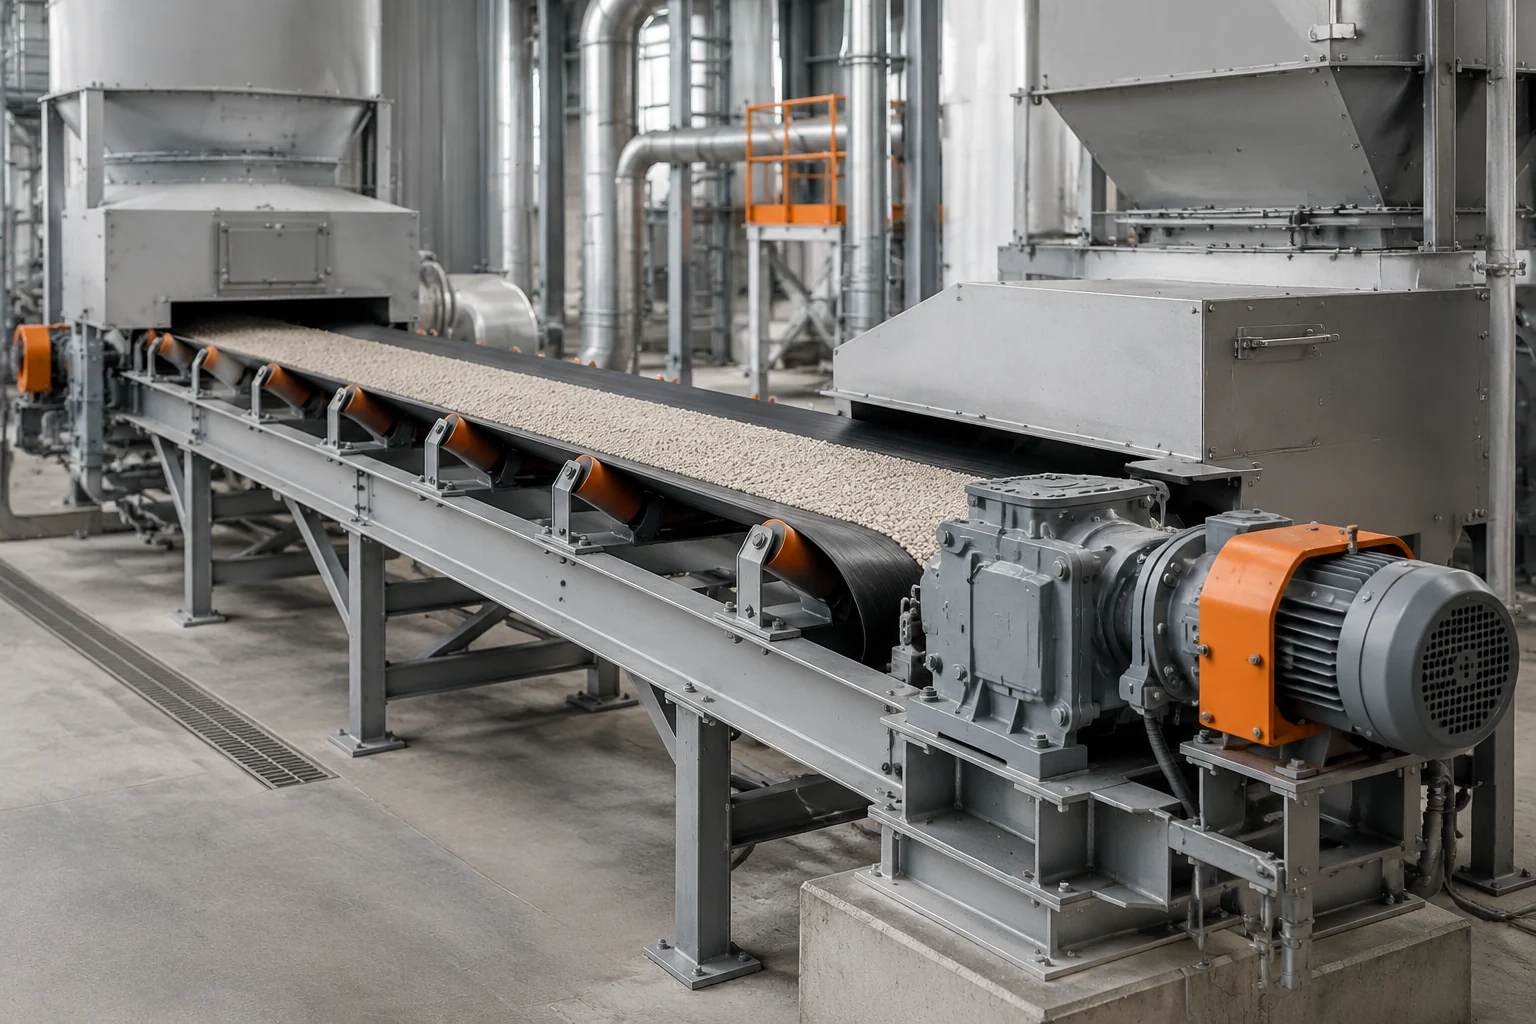
Неравномерное движение сыпучего материала на транспортном участке проявляется по-разному: поток идёт рывками, на ленте появляются участки с разной толщиной слоя, в пересыпках возникают скопления, а после нории или шнека меняется состояние гранул. Такая нестабильность не всегда означает неисправность оборудования. Транспортный узел работает как система взаимодействия материала, геометрии рабочего органа и приложенного усилия. Если меняется один из элементов, меняется и характер движения.
В линиях производства удобрений транспорт обычно связывает отдельные операции: перемещение гранул, возврат материала, передачу между аппаратами или накопление перед следующим этапом. Он не определяет состав продукта сам по себе, но может влиять на сохранность гранул, образование пыли и равномерность прохождения материала через последующие участки.
Как формируется нестабильный поток сыпучего материала
В отличие от жидкости, сыпучий материал не движется как единая масса. Частицы передают усилия через контакты между собой и со стенками оборудования. При движении часть слоя может ускоряться, часть — задерживаться. На это влияют сцепление частиц, давление слоя, форма гранул и состояние поверхности транспортного элемента.
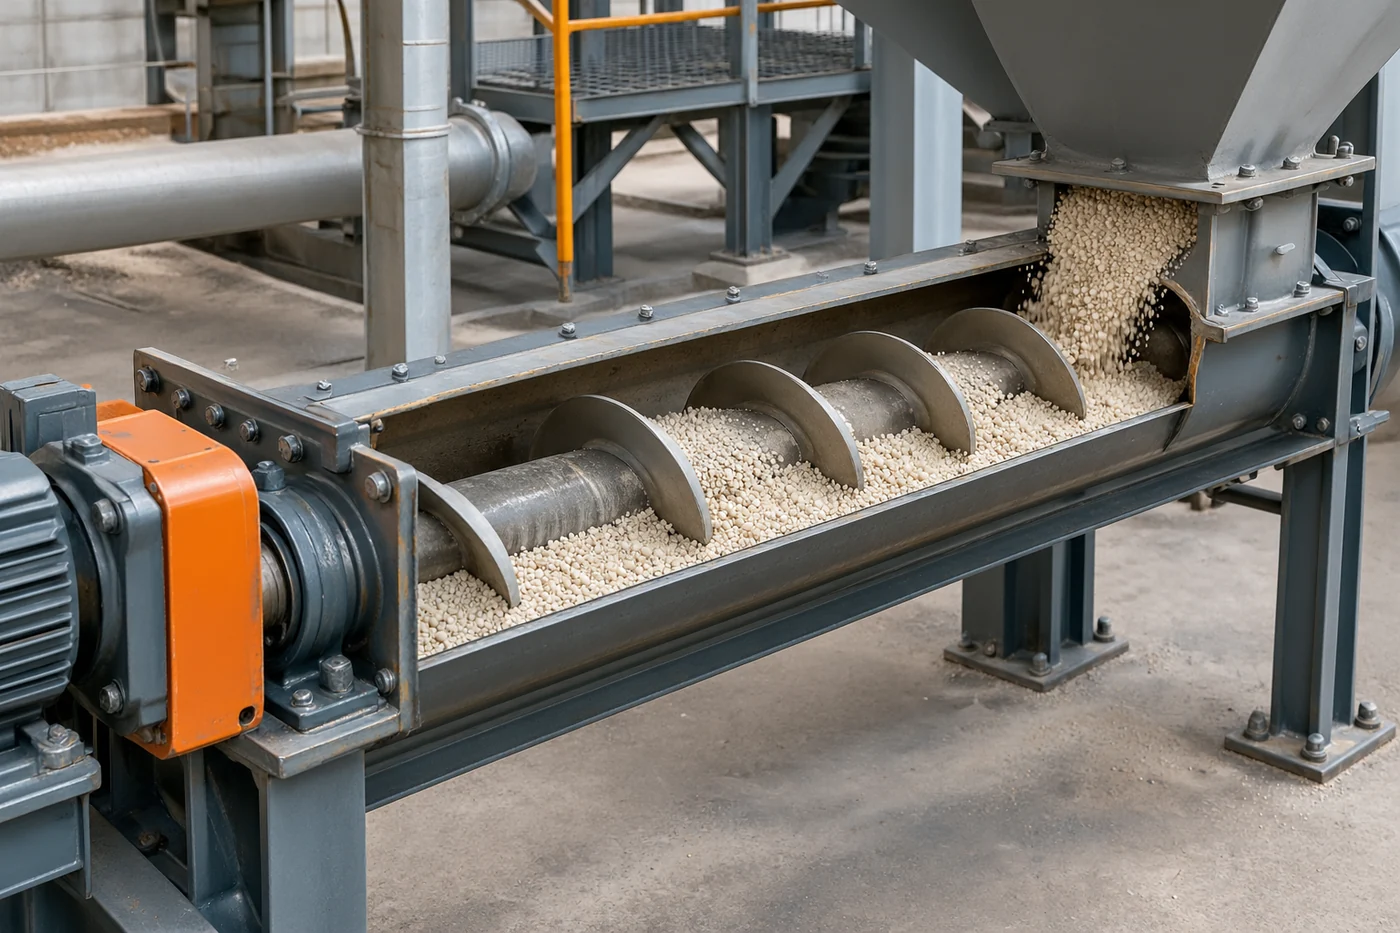
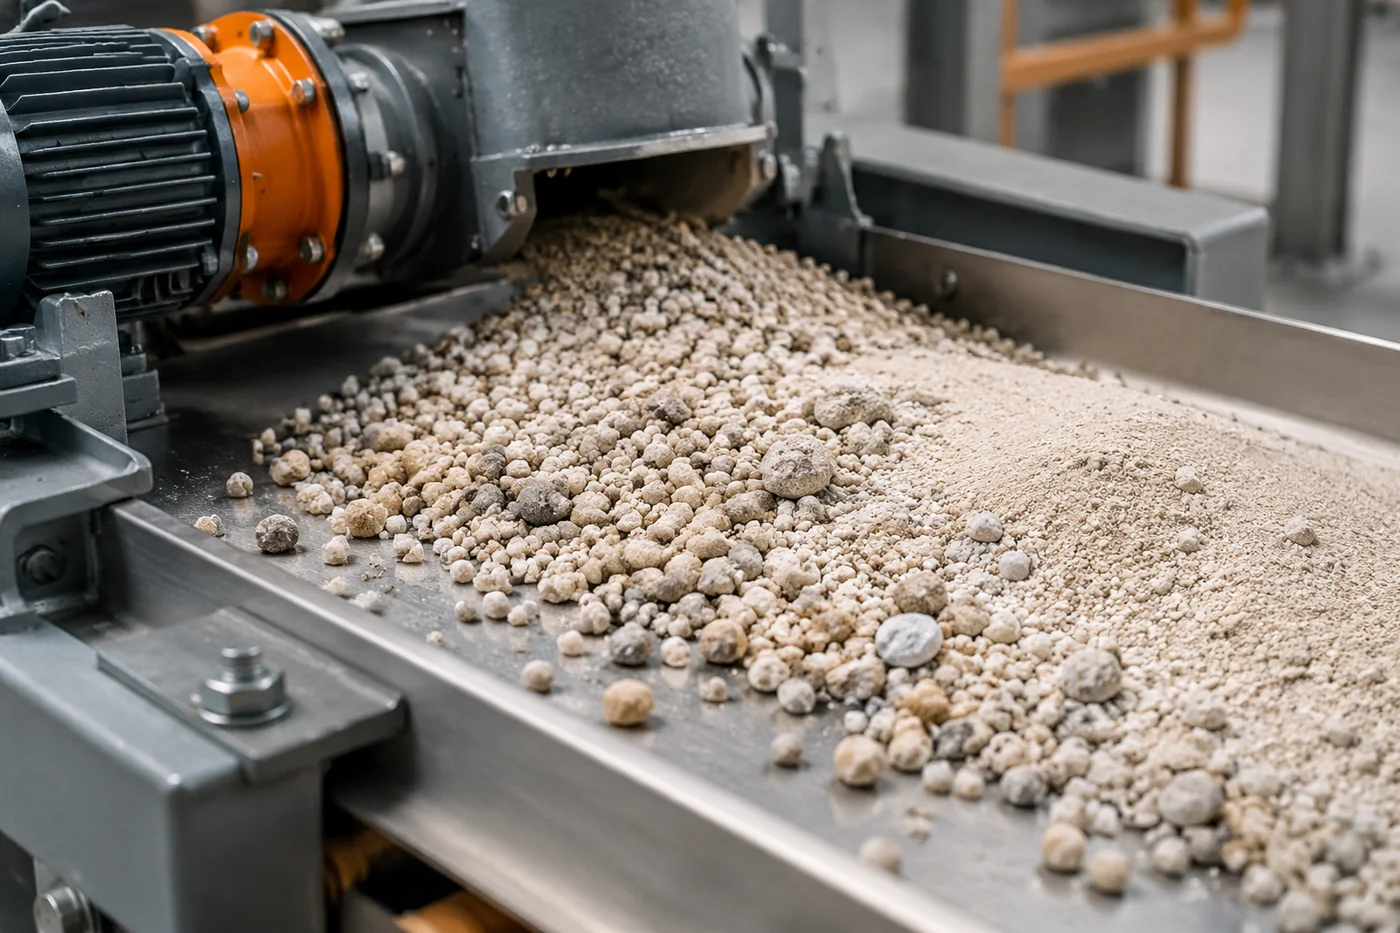
Когда материал хорошо сыпется, слой перемещается относительно непрерывно. При увеличении внутренних связей между частицами возникают локальные зоны уплотнения. Материал может сначала накапливаться, а затем перемещаться более крупным фрагментом. На конвейере это видно как изменение толщины слоя, а в шнеке — как периодическое заполнение и освобождение рабочей зоны.
Влажность является одним из факторов, меняющих поведение материала. Даже небольшое изменение содержания влаги может увеличить сцепление частиц, особенно у материалов с развитой поверхностью или большим количеством мелких фракций. Поэтому причина колебаний часто находится не только в механическом узле, а в изменившихся свойствах поступающего продукта.
Влияние влажности, когезии и формы частиц на движение
Когезия — способность частиц удерживаться друг относительно друга. Для транспортировки важна не только величина этого эффекта, но и его изменение во времени. Материал с одинаковым внешним видом может двигаться иначе после изменения влажности, распределения фракций или условий хранения.
| Фактор | Как проявляется в потоке | Что проверяют |
|---|---|---|
| Влажность | Снижение сыпучести, налипание, образование комков | Изменение состояния материала между стабильным и нестабильным режимом |
| Форма и размер частиц | Разная скорость перемещения и склонность к разделению фракций | Распределение частиц и сохранность гранул |
| Когезия | Рывки потока, задержки в пересыпках | Поведение материала при одинаковой механической нагрузке |
Форма частиц также влияет на движение. Более округлые гранулы обычно легче перемещаются относительно друг друга, а частицы неправильной формы чаще образуют механические зацепления. При транспортировке удобрений это важно не только для стабильности потока, но и для снижения повреждения гранул, так как разрушенные частицы меняют свойства всей массы.
Признаки проблемы именно в транспортном узле
Диагностика начинается с разделения признаков. Нестабильный поток может быть следствием материала, оборудования или их взаимодействия. Ошибка возникает, когда по одному внешнему проявлению сразу делают вывод о причине.
- Колебания слоя материала на ленте при неизменных условиях загрузки указывают на необходимость проверки состояния подачи, натяжения и взаимодействия материала с рабочей поверхностью.
- Накопление в местах пересыпки показывает, что нужно оценить геометрию перехода, скорость движения и способность материала проходить через узел без образования сводов.
- Рост пыления или увеличение количества повреждённых гранул требует проверки не только скорости движения, но и высоты падения, ударов о элементы конструкции и состояния материала.
Важный диагностический принцип — сравнивать нестабильный период со стабильным. Если конструкция не менялась, полезно проверить, что изменилось в материале: влажность, доля мелких частиц, условия хранения или свойства поступающей партии.
Инженерная заметка. При анализе транспортировки используют не один показатель, а набор наблюдений: состояние потока, распределение материала по ширине ленты, наличие накоплений, изменение нагрузки и характеристики самого продукта. Конкретные пределы работы оборудования определяют по технической документации производителя и данным эксплуатации.
Какие данные помогают найти причину нестабильности
Проверка начинается с фиксации условий, при которых возникает проблема. Важно не только отметить факт рывков, но и связать его с изменениями в процессе. Например, нестабильность может появляться после смены партии материала или после изменения условий подготовки продукта.
Полезными исходными данными являются характеристики материала, визуальное состояние потока и история работы узла. Для разных типов оборудования набор проверок отличается: для ленты важны распределение слоя и состояние перемещения, для шнека — заполнение рабочего объёма и поведение материала внутри корпуса, для нории — прохождение ковшей и состояние перемещаемого продукта.
При оценке систем подачи и перемещения также учитывают, что объёмное движение материала не равно прямому измерению массы. Свойства сыпучего продукта, включая насыпную плотность и форму частиц, могут изменять фактическое количество материала при одинаковом объёме.
Разделение причин: материал, геометрия или движение
Практическая диагностика удобнее, когда причины рассматриваются группами. Если свойства материала изменились, механическое оборудование может работать в прежнем режиме, но результат будет другим. Если материал стабилен, а поток изменился, больше внимания уделяют самому транспортному участку.
К материалозависимым причинам относятся изменение влажности, увеличение количества мелкой фракции, изменение формы частиц или появление склонности к слипанию. К причинам, связанным с оборудованием, относятся состояние рабочих поверхностей, нарушения прохождения материала и изменение условий движения слоя.
Отдельно рассматривают пересыпки. В этих местах материал меняет направление и скорость, поэтому именно там часто проявляются накопления, разрушение гранул или разделение фракций. Проверка должна учитывать не только вход и выход узла, но и участок перехода.
Почему универсального режима транспортировки не существует
Одинаковое оборудование может работать по-разному с разными материалами. Гранулы удобрений отличаются по размеру, прочности, влажности и склонности к взаимодействию между частицами. Поэтому параметры движения, допустимые нагрузки и рабочие диапазоны нельзя переносить между линиями без проверки.
Если точные значения параметров не указаны в документации на оборудование, их определяют по техническому листу, данным производителя и результатам контроля конкретного процесса. Модельные расчёты допустимы только как оценка: например, можно сравнить изменение потока при условном увеличении слоя материала, но такой расчёт не заменяет проверку на реальном узле.
Последовательная диагностика строится вокруг вопроса: что изменилось первым — материал, условия его перемещения или состояние оборудования. Такой подход позволяет не заменять узлы без подтверждённой причины и искать источник нестабильности по наблюдаемым признакам.