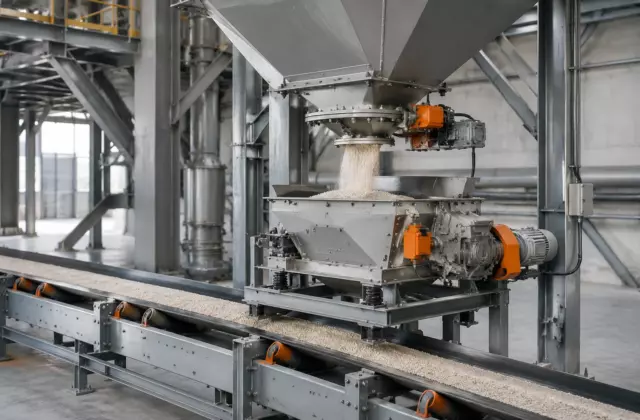
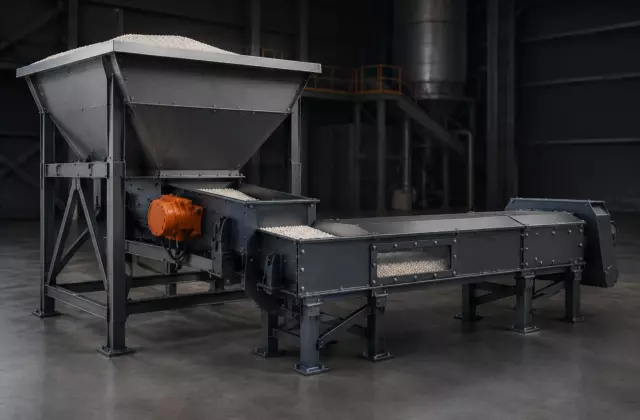
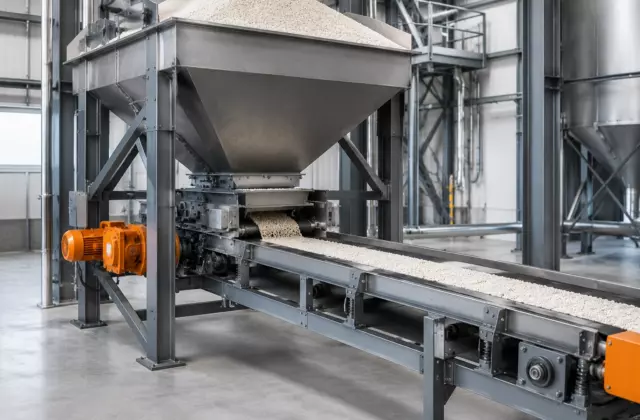
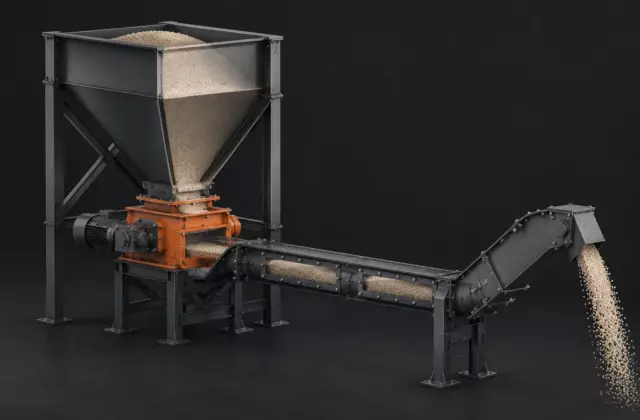
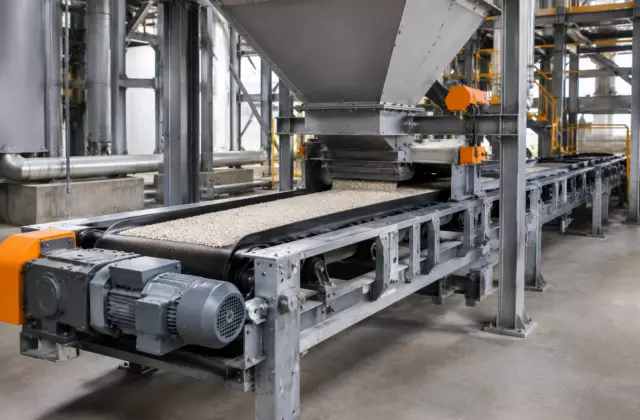
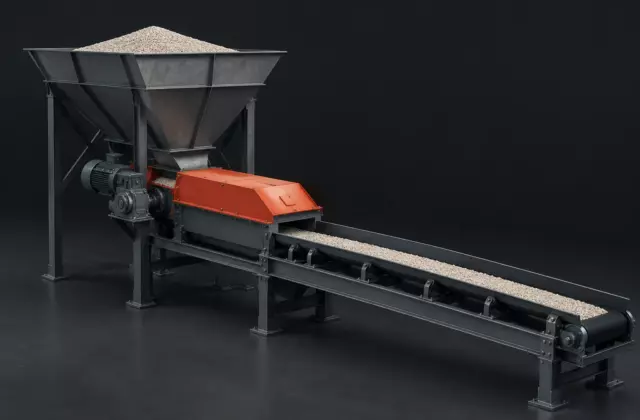
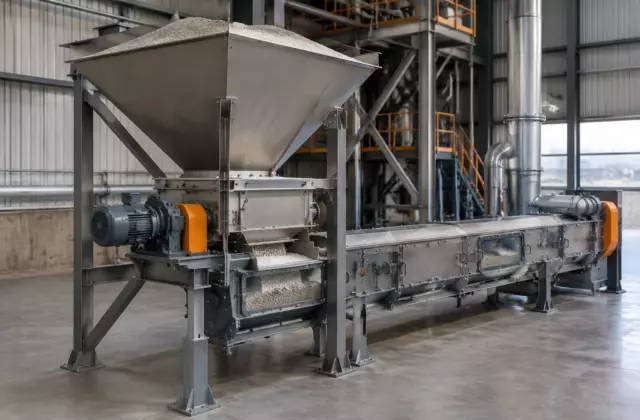
Переход материала из зоны накопления в дозатор определяет не только скорость подачи, но и устойчивость всей линии приготовления удобрений. В статье разобрано, почему свойства продукта, механика потока и измерительный контур должны рассматриваться как единая система…
Дозирующий участок для многокомпонентных рецептур должен обеспечивать не просто подачу компонентов, а управляемое формирование нескольких независимых потоков с проверяемой стабильностью. В статье разобраны принципы выбора схемы подачи, причины раздельного учёта свойств материалов и способы контроля…
Вибрации в зоне дозирования могут влиять не только на показания тензоизмерительных элементов, но и на стабильность самого потока материала. Разбираем, как отличить ошибку измерения массы от колебаний подачи и какие конструктивные факторы учитывают при проектировании…
Гравиметрическое дозирование позволяет контролировать не только движение материала, но и фактическую массу, проходящую через узел подачи. В статье разобрано, как работает весовая обратная связь, почему тензоизмерение требует стабильных условий и какие причины нарушают точность контроля…
Одинаковый объём сыпучего компонента может иметь разную массу из-за изменения структуры слоя, влажности, формы частиц и условий движения. Материал объясняет, почему объёмная подача не всегда отражает фактический расход и как весовой контроль помогает выявлять причины…
Точность подачи удобрительных компонентов зависит не только от массы порции, но и от того, как материал движется внутри дозатора. Разбираем, почему одинаковый вес разных гранул или порошков может требовать разных принципов подачи и разных подходов…
Весовая лента не просто перемещает материал: она одновременно измеряет массу потока на участке транспортирования и передаёт данные системе управления подачей. Стабильность дозирования зависит от механики измерения, свойств удобрения, состояния потока и соответствия конфигурации оборудования условиям…
Нестабильная подача материала перед дозатором часто возникает не из-за самого измерительного узла, а из-за изменений движения продукта на предыдущих участках тракта. Материал показывает последовательность проверки: от хранения и транспортировки до разделения причин между подающим оборудованием…
Выбор дозатора для компонентов NPK начинается не с модели оборудования, а с анализа свойств материала и требований процесса. Весовая и объёмная подача решают разные задачи: одна контролирует фактическую массу потока, другая опирается на стабильность объёмного…
Объёмная подача показывает, какой объём материала проходит через узел, но не определяет его фактическую массу. При изменении плотности, влажности и сыпучести одного и того же объёма может быть разное количество сырья, поэтому в ряде процессов…
Объёмные и гравиметрические системы дозирования решают одну задачу — подачу материала в заданном количестве, но контролируют её разными физическими параметрами. Выбор между ними зависит не только от требуемой точности, а от свойств удобрения, стабильности потока…
Ленточный дозатор и шнековый питатель решают одну задачу — управляют подачей сыпучего материала, но делают это разными физическими способами. Выбор между ними зависит не только от требуемой производительности, а от свойств удобрения, устойчивости потока, способа…
Неровный поток сырья в системе дозирования не всегда связан с самим дозатором: причина может находиться в свойствах материала, механике подачи или измерительном контуре. Разбор показывает, какие признаки помогают разделить проблемы сыпучести, вибраций, загрузки и контроля…
Нестабильные показания весового дозатора не всегда означают неисправность весовой системы. Разбираем, как по признакам отделить ошибки измерения от изменений свойств материала, неравномерной подачи и влияния внешних условий. Материал показывает логику диагностики без привязки к конкретным…
Периодические колебания потока из дозатора не всегда связаны с самим приводом: причина может находиться в свойствах материала, механике тракта или в способе измерения. Разбор помогает разделить эти гипотезы и определить, какие данные нужны для подтверждения…
Неровный поток сырья в системе дозирования не всегда связан с самим дозатором: причина может находиться в свойствах материала, механике подачи или измерительном контуре. Разбор показывает, какие признаки помогают разделить проблемы сыпучести, вибраций, загрузки и контроля…
Нестабильные показания весового дозатора не всегда означают неисправность весовой системы. Разбираем, как по признакам отделить ошибки измерения от изменений свойств материала, неравномерной подачи и влияния внешних условий. Материал показывает логику диагностики без привязки к конкретным…
Гравиметрическое дозирование позволяет контролировать не только движение материала, но и фактическую массу, проходящую через узел подачи. В статье разобрано, как работает весовая обратная связь, почему тензоизмерение требует стабильных условий и какие причины нарушают точность контроля…
Объёмная подача показывает, какой объём материала проходит через узел, но не определяет его фактическую массу. При изменении плотности, влажности и сыпучести одного и того же объёма может быть разное количество сырья, поэтому в ряде процессов…
Переход материала из зоны накопления в дозатор определяет не только скорость подачи, но и устойчивость всей линии приготовления удобрений. В статье разобрано, почему свойства продукта, механика потока и измерительный контур должны рассматриваться как единая система…
Весовая лента не просто перемещает материал: она одновременно измеряет массу потока на участке транспортирования и передаёт данные системе управления подачей. Стабильность дозирования зависит от механики измерения, свойств удобрения, состояния потока и соответствия конфигурации оборудования условиям…
Нестабильная подача материала перед дозатором часто возникает не из-за самого измерительного узла, а из-за изменений движения продукта на предыдущих участках тракта. Материал показывает последовательность проверки: от хранения и транспортировки до разделения причин между подающим оборудованием…
Дозирующий участок для многокомпонентных рецептур должен обеспечивать не просто подачу компонентов, а управляемое формирование нескольких независимых потоков с проверяемой стабильностью. В статье разобраны принципы выбора схемы подачи, причины раздельного учёта свойств материалов и способы контроля…
Одинаковый объём сыпучего компонента может иметь разную массу из-за изменения структуры слоя, влажности, формы частиц и условий движения. Материал объясняет, почему объёмная подача не всегда отражает фактический расход и как весовой контроль помогает выявлять причины…
5 мин →
Этот сайт использует cookie для хранения данных. Продолжая использовать сайт, Вы даете свое согласие на работу с этими файлами.