Растаривание мешков часто рассматривают как простую операцию передачи материала из тары в технологическую линию. На практике именно на этом участке формируется качество последующей подачи: сырьё должно выйти из упаковки с предсказуемым потоком, без резких провалов, накоплений и перегрузки следующих элементов.
Узел растаривания работает на стыке двух разных состояний материала. В мешке удобрение находится в ограниченном объёме и может сохранять форму упаковки, уплотняться при хранении или образовывать локальные скопления. После выгрузки материал становится частью непрерывного потока, где уже важны свойства сыпучего слоя, влажность, форма частиц и склонность к сцеплению.
Задачи растаривания перед подачей сырья
Главная задача растаривания — отделить материал от упаковки и обеспечить переход к следующему этапу без нарушения ритма линии. Сам по себе узел не определяет конечную производительность всего производства, но может стать причиной нестабильности, если поток после выгрузки меняется от минуты к минуте.
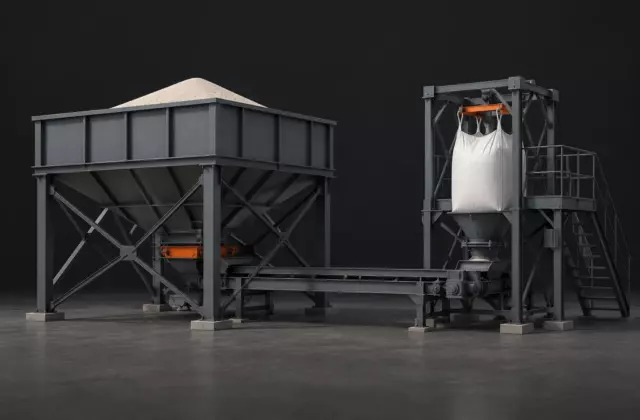
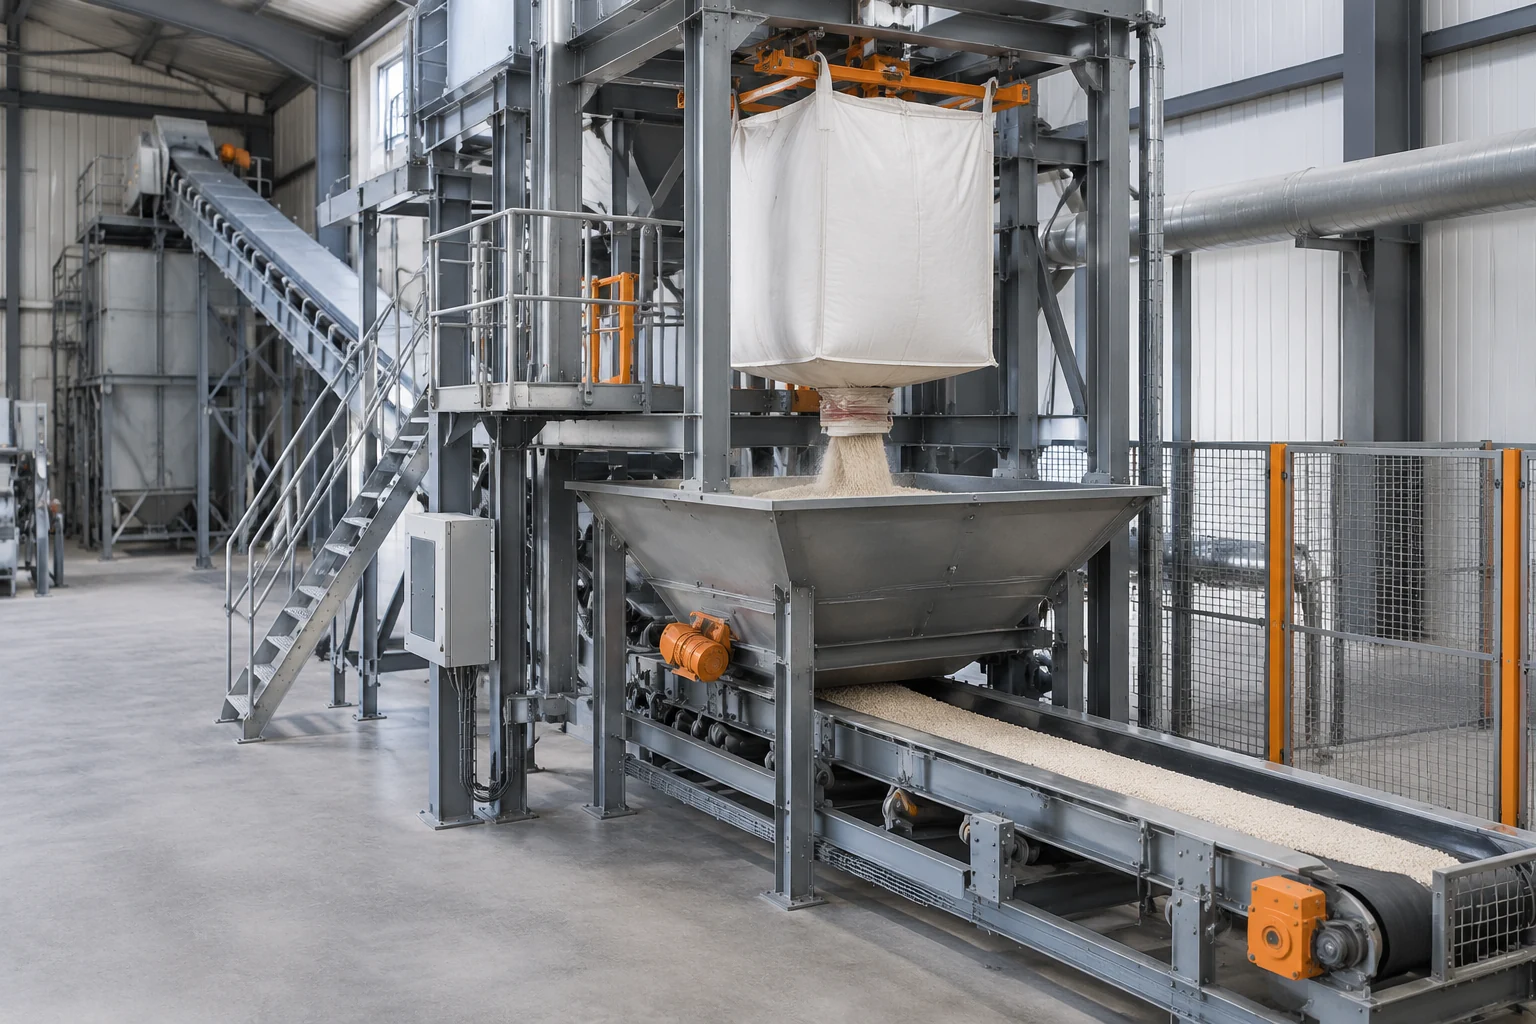
В зависимости от конструкции оборудования и типа мешков применяются разные варианты организации процесса. В одних системах предусмотрено механическое раскрытие тары, в других операторские или полуавтоматические операции передачи мешка в рабочую зону. Наличие режущих элементов, решёток, устройств удержания упаковки или отделения пустой тары зависит от конкретного исполнения оборудования и не является обязательным признаком любого растаривателя.
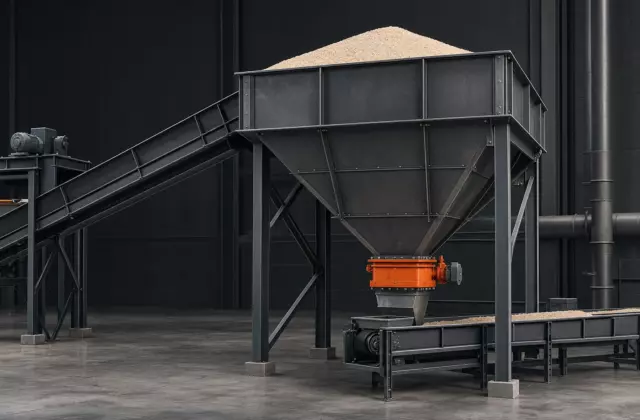
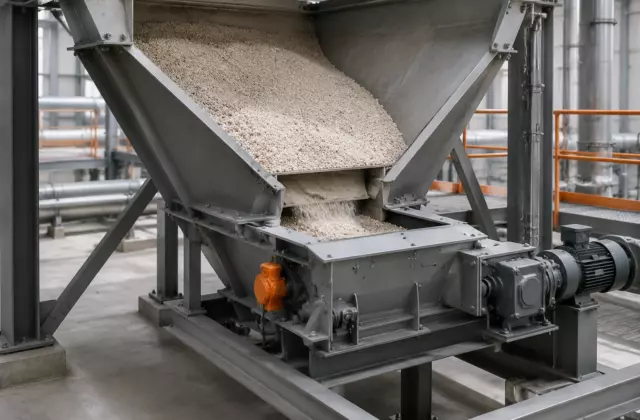
После удаления упаковки материал обычно направляется в промежуточную ёмкость или на следующий транспортный элемент. Здесь важно не только количество выгруженного продукта, но и состояние потока: комки, слёженные участки или резкое поступление большой порции могут изменить работу последующего оборудования.
Инженерная заметка. Свойства сыпучего материала напрямую влияют на поведение потока. Насыпная плотность, форма частиц, влажность, когезия и хрупкость могут менять условия перемещения даже при одинаковой массе сырья. Поэтому оценивать растаривание только по скорости освобождения мешка недостаточно.
Почему разные материалы требуют разного подхода
Одинаковая схема выгрузки не гарантирует одинаковый результат для разных видов удобрений. Материал с крупными сухими гранулами обычно легче сохраняет текучесть, тогда как мелкодисперсные или склонные к слёживанию продукты могут образовывать устойчивые скопления.
Для производства NPK удобрений, компонентов для смешения, материалов после компактирования и органических составов характерны разные условия обращения. Различаются не только размеры частиц, но и их поверхность, способность удерживать влагу и реакция на механическое воздействие.
| Тип поведения материала | Что может происходить при растаривании | Что проверяют при анализе |
|---|---|---|
| Хорошая сыпучесть | Материал быстро покидает зону выгрузки, поток более равномерный | Стабильность выхода и отсутствие накоплений |
| Повышенная когезия | Образуются своды, зависания или локальные уплотнения | Влажность, состояние хранения, геометрия переходов |
| Неоднородный состав частиц | Разные фракции могут перемещаться неравномерно | Распределение частиц и характер движения слоя |
Общие свойства сыпучих материалов учитывают и на следующих этапах линии. Например, внешние воздействия и нестабильная подача могут влиять на работу систем, которые используют весовую обратную связь. Поэтому задача растаривания — создать максимально спокойный и повторяемый входной поток, а не компенсировать проблемы последующих узлов.
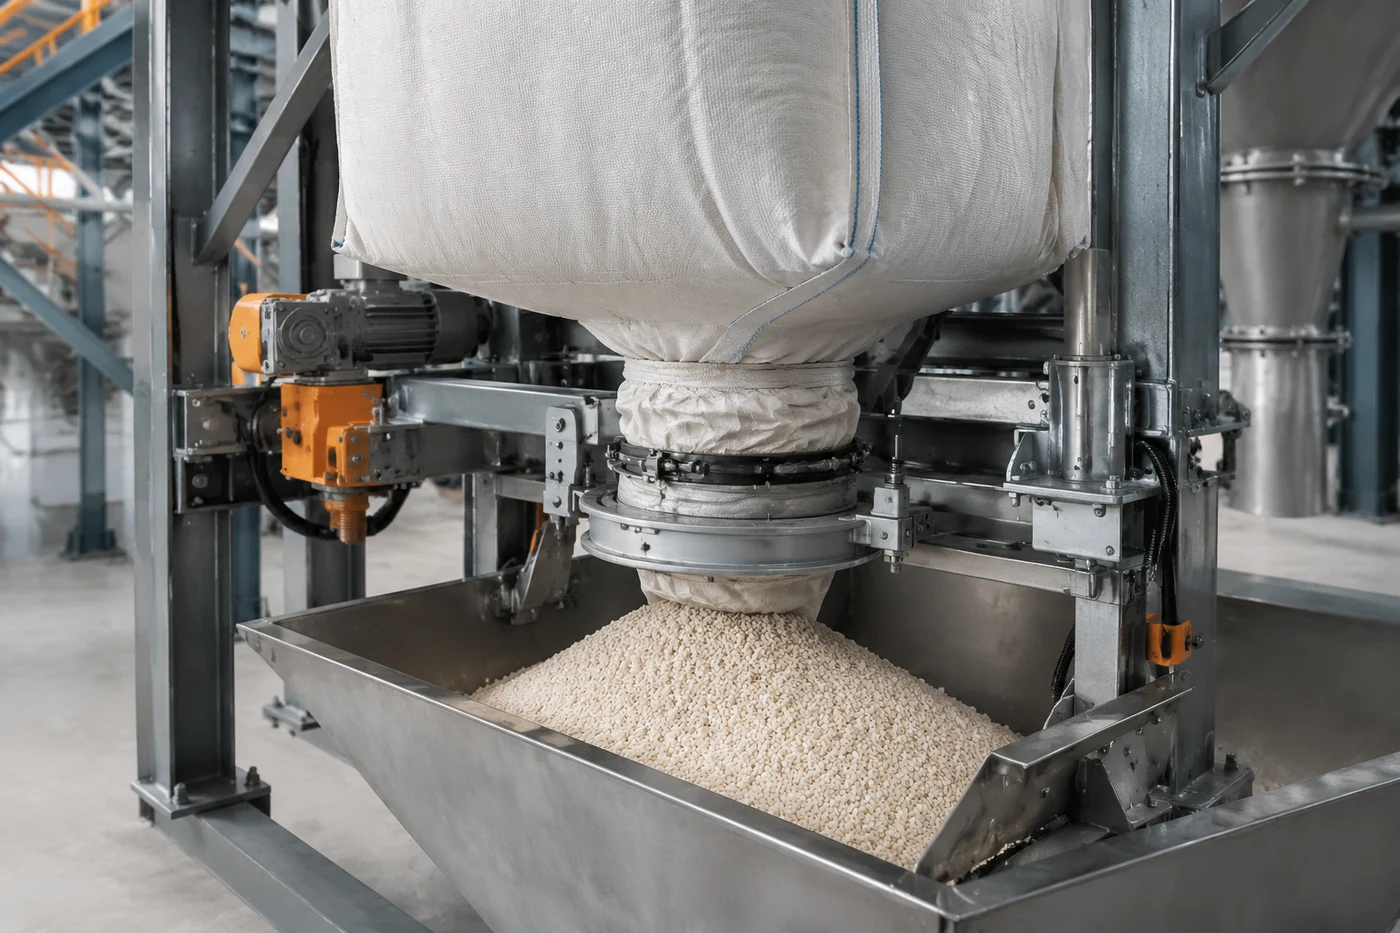
Последовательность проверки стабильности потока
При поиске причин нестабильности важно разделять сам процесс растаривания и поведение материала после выхода из мешка. Ошибка на этом этапе часто возникает из-за того, что зависание в бункере принимают за неисправность растаривателя или наоборот.
- Сначала проверяют, одинаково ли освобождаются мешки и не остаются ли в таре значительные остатки материала.
- Затем оценивают переход материала от зоны выгрузки к следующей ёмкости или транспортному элементу.
- После этого анализируют работу бункера: наличие зависаний, образования сводов и изменения характера выхода.
- В конце сравнивают поведение разных партий сырья, поскольку изменение свойств материала может имитировать проблему оборудования.
Такой порядок позволяет локализовать причину. Если материал уже выходит из растаривателя нестабильно, внимание направляют на контакт упаковки и продукта. Если поток нарушается ниже по линии, проверяют условия хранения, геометрию ёмкостей и особенности движения слоя.
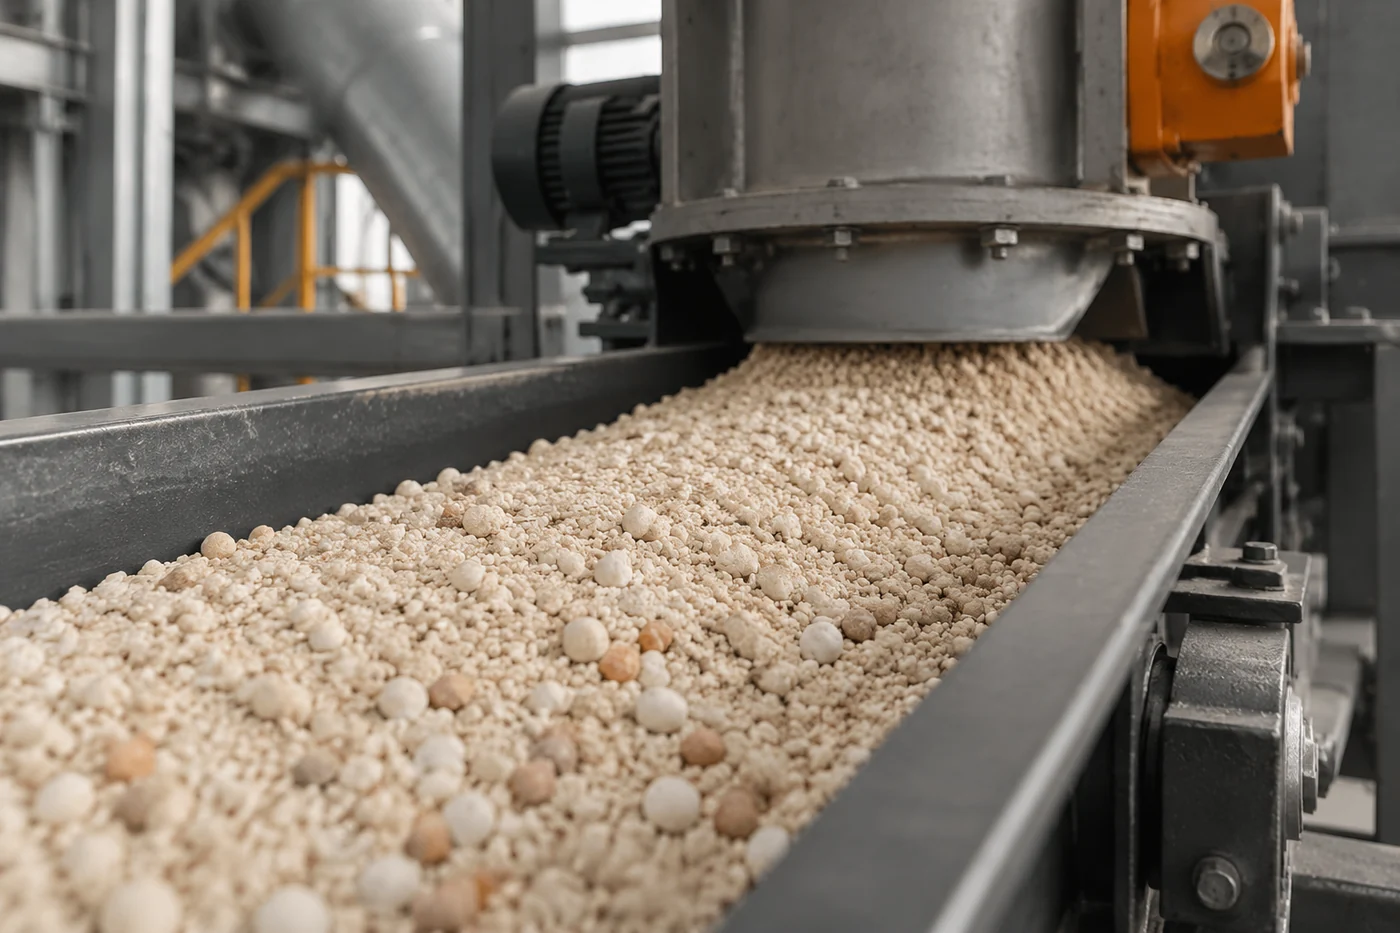
Как отличить проблему растаривателя от проблемы бункера
Внешне два разных нарушения могут выглядеть одинаково: линия получает материал рывками, поток периодически прекращается, а затем возобновляется. Однако механизм возникновения отличается.
| Признак | Вероятная зона анализа | Что подтверждает гипотезу |
|---|---|---|
| Материал не выходит из мешка полностью | Зона растаривания | Остатки продукта в упаковке, нестабильное освобождение |
| Мешки освобождаются нормально, но поток ниже прерывается | Бункер или переходная часть | Зависание слоя после выгрузки |
| Проблема появляется только на отдельных партиях | Свойства сырья | Изменение сыпучести или склонности к слёживанию |
Важный момент — не переносить автоматически параметры одного материала на другой. Даже близкие по назначению удобрения могут вести себя по-разному из-за различий в гранулометрии, влажности или состоянии хранения.
Переход к следующему этапу без потери непрерывности
После растаривания материал должен попасть в дальнейший процесс в состоянии, которое соответствует требованиям конкретной линии. Для грануляционных процессов, смешения или компактирования важны разные характеристики входного продукта, поэтому узел выгрузки рассматривают как часть общей цепочки подготовки.
Нестабильный поток создаёт дополнительные колебания для последующих операций. При этом растариватель не отвечает за все изменения, происходящие дальше: качество подачи определяется совместной работой оборудования, конструкцией переходов и свойствами самого материала.
При проектировании или проверке узла ориентируются на документацию конкретного оборудования и характеристики сырья. Универсальных размеров, нагрузок или режимов для всех растаривателей нет: их определяют по техническим данным системы и условиям эксплуатации.