Отклонение состава тукосмеси часто связывают только со смесителем, потому что именно этот аппарат отвечает за объединение компонентов. Однако фактическая однородность формируется всей цепочкой движения материала: от подачи отдельных компонентов до выгрузки готовой смеси. Если один из потоков нестабилен, частицы разделяются при транспортировке или разные фракции по-разному ведут себя внутри оборудования, итоговый анализ может отличаться от ожидаемого даже при исправном смесительном узле.
Диагностика начинается не с изменения режима аппарата, а с поиска места, где появляется отклонение. Нужно определить, меняется ли состав уже на входе, возникает ли проблема во время перемешивания или появляется после выгрузки из-за последующего перемещения и хранения.
Почему причина отклонения может быть до смесителя
Стабильность смеси зависит от того, насколько точно и равномерно в аппарат поступают отдельные компоненты. Дозирующее оборудование работает не только с массой материала, но и с его физическими свойствами. Насыпная плотность, форма частиц, влажность, склонность к налипанию и когезия влияют на поведение потока.
Например, объёмная подача ориентируется на занимаемый материалом объём и требует контроля, если плотность компонентов меняется. Гравиметрические системы используют весовую обратную связь, но и они зависят от стабильности подачи и внешних воздействий. Вибрация конструкции или неравномерное поступление материала могут влиять на измерения и создавать ложное ощущение проблемы внутри смесителя.
| Наблюдаемый признак | Возможная зона возникновения | Что проверяют |
|---|---|---|
| Состав отличается уже в пробах перед аппаратом | Подача и дозирование | Стабильность потоков, свойства сырья, работу узлов подачи |
| Разные пробы после смесителя отличаются между собой | Смешивание или выгрузка | Движение слоя, зоны недостаточного перемещения, порядок выхода материала |
| Отклонение появляется после транспортировки | Перемещение и накопление | Риск сегрегации частиц, перепады фракций, условия обращения с продуктом |
Проверка должна учитывать не только аппарат, но и маршрут частиц. Если проблема обнаруживается до смесителя, изменение конструкции смешивания не устранит первопричину.
Как движение частиц создаёт сегрегацию
Сегрегация — это разделение компонентов или фракций из-за различий в поведении частиц. Она может возникать, когда крупные и мелкие частицы имеют разную скорость перемещения, когда материал падает с высоты или когда вибрации заставляют отдельные фракции занимать разные положения в потоке.
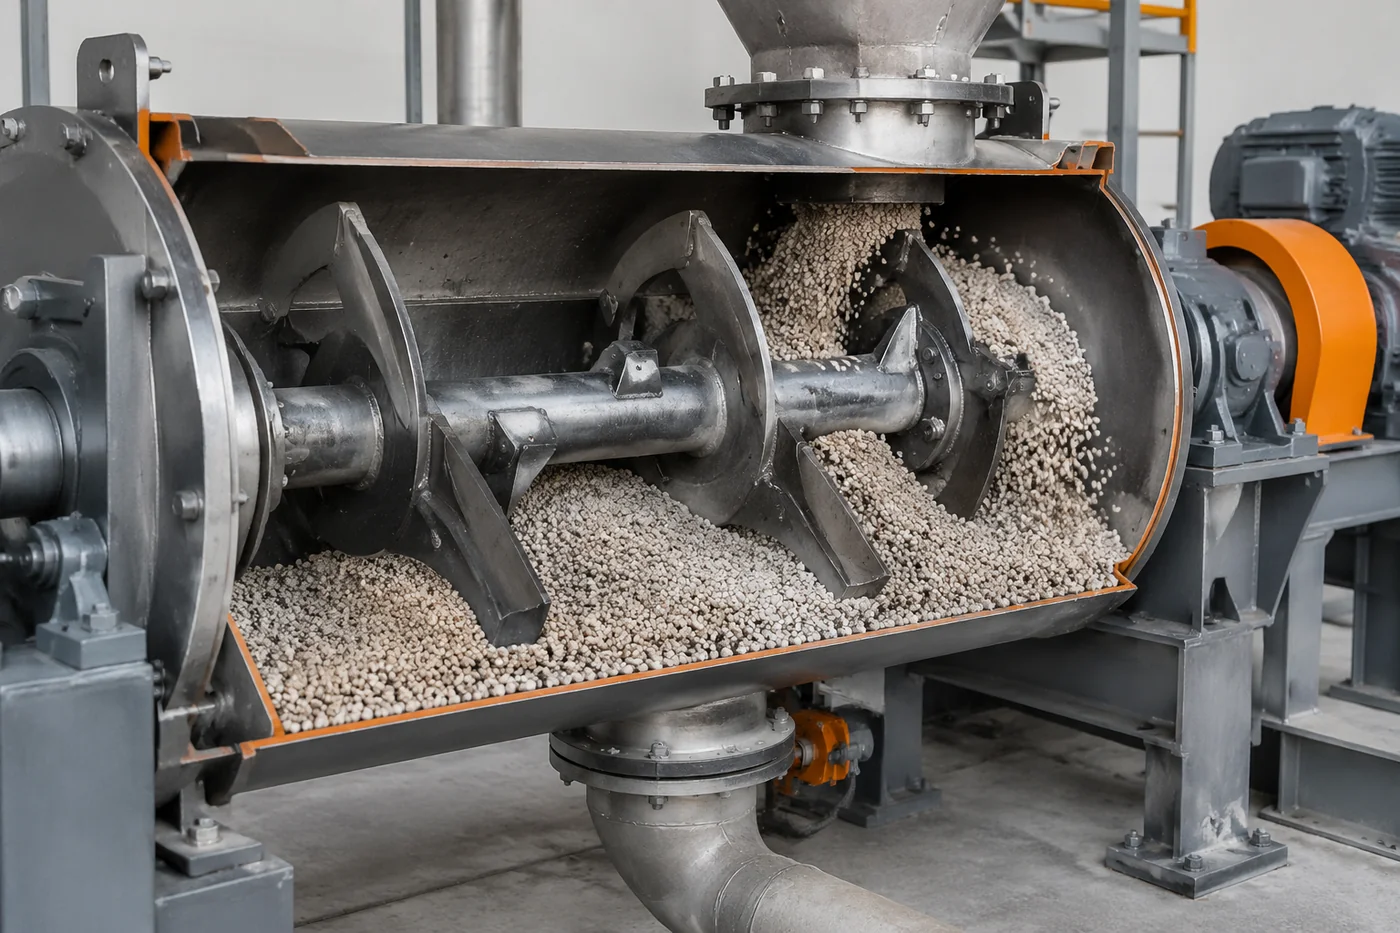
В смесителе задача состоит не только в создании интенсивного перемещения, но и в обеспечении равномерного обмена материалом между зонами. Если внутри аппарата существуют области с недостаточным обновлением слоя, часть материала может пройти через оборудование с меньшей степенью перемешивания.
Инженерная заметка. Оценивать качество смешивания по одной точке отбора рискованно. Распределение компонентов может выглядеть стабильным в одном месте и отличаться в другом участке потока, поэтому схема отбора проб должна учитывать путь материала после смешивания.
После выхода из аппарата риск не исчезает. При перегрузке, падении на конвейер или накоплении в бункере частицы снова могут разделяться. Поэтому одинаковый состав сразу после выгрузки и в точке фасовки не является гарантированным без проверки всей траектории продукта.
Какие свойства компонентов повышают риск разделения
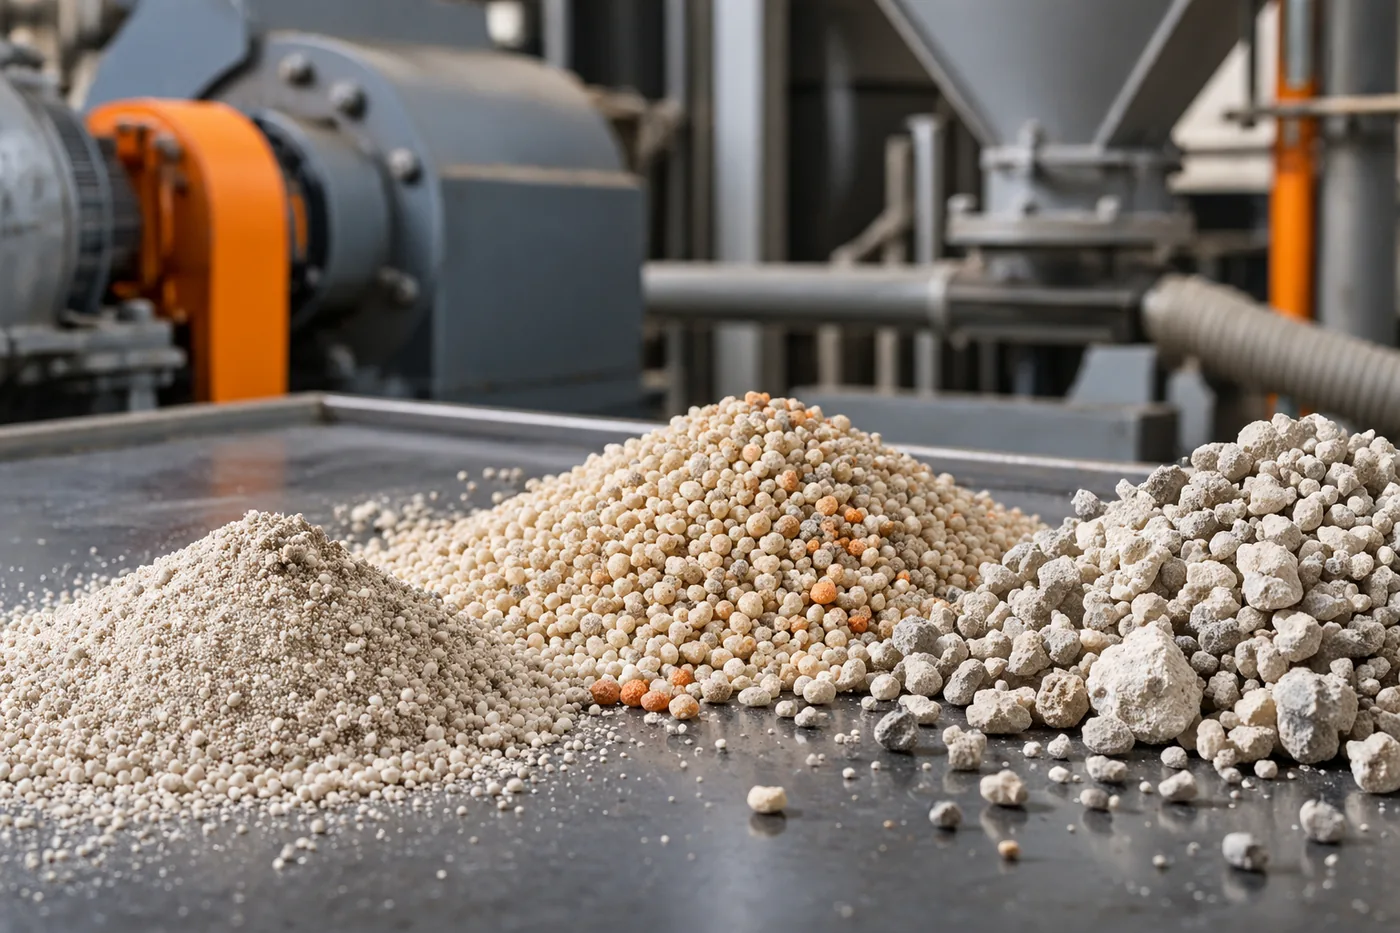
Компоненты смеси отличаются не только химическим составом, но и механическими характеристиками. Для диагностики важны размер частиц, плотность, форма, поверхность и способность удерживать влагу. Эти параметры определяют, как материал перемещается и насколько легко разные части смеси отделяются друг от друга.
- Крупные и мелкие частицы одного состава могут перемещаться с разной скоростью при падении или вибрации.
- Материалы с различной плотностью могут распределяться неравномерно при транспортировке и накоплении.
- Липкие или склонные к слёживанию компоненты могут образовывать локальные скопления вместо равномерного потока.
- Хрупкие гранулы могут изменять гранулометрический состав при интенсивном механическом воздействии.
Поэтому причина отклонения иногда связана не с недостатком перемешивания, а с несовместимым поведением компонентов в конкретной технологической схеме.
Как отличить проблему смешивания от проблемы выгрузки
Диагностика строится на последовательной проверке участков линии. Сначала сравнивают состояние потоков до аппарата, затем оценивают материал непосредственно после смешивания и отдельно проверяют точки дальнейшего перемещения.
Если состав нестабилен на входе, нужно анализировать дозирование и подготовку потоков. Если входные компоненты стабильны, но после аппарата появляются различия, внимание переключают на внутреннюю организацию движения материала и выгрузку. Если сразу после аппарата смесь соответствует ожиданиям, а позже изменяется, вероятнее всего проблема связана с сегрегацией при обращении с продуктом.
Такой подход позволяет избежать замены настроек или оборудования без подтверждения причины. В реальной линии каждый вывод должен опираться на данные конкретного процесса, свойства сырья и техническую документацию оборудования.
Роль типа смесителя в поведении смеси
Разные конструкции создают разные схемы движения материала. Лопастные смесители перемещают слой за счёт работы рабочих органов, барабанные системы используют вращение и перемещение материала внутри объёма. Смесители-увлажнители дополнительно меняют состояние материала за счёт подачи жидкости или связующего компонента, поэтому их работу нельзя напрямую сравнивать с сухим смешиванием.
Выбор конструкции не определяет результат автоматически. Один и тот же принцип оборудования может показывать разные результаты при изменении свойств сырья, степени заполнения, схемы загрузки и выгрузки. Конкретные параметры проверяют по технической документации производителя и данным испытаний для соответствующей линии.
Проверка гипотез по участкам технологической линии
Практическая диагностика отклонения состава должна отвечать на вопрос: где именно меняется распределение компонентов. Для этого полезно составить карту движения материала и отмечать точки, в которых возможно изменение смеси.
Последовательность проверки обычно включает анализ стабильности подачи, сравнение состава до и после смесителя, оценку поведения материала на транспортных участках и проверку условий накопления. Такая логика помогает отделить неисправность процесса от нормальных особенностей конкретного материала.
При этом нельзя переносить параметры одного производства на другое без проверки. Даже одинаковые по названию компоненты могут иметь разные физические свойства, а значит, по-разному вести себя в оборудовании.