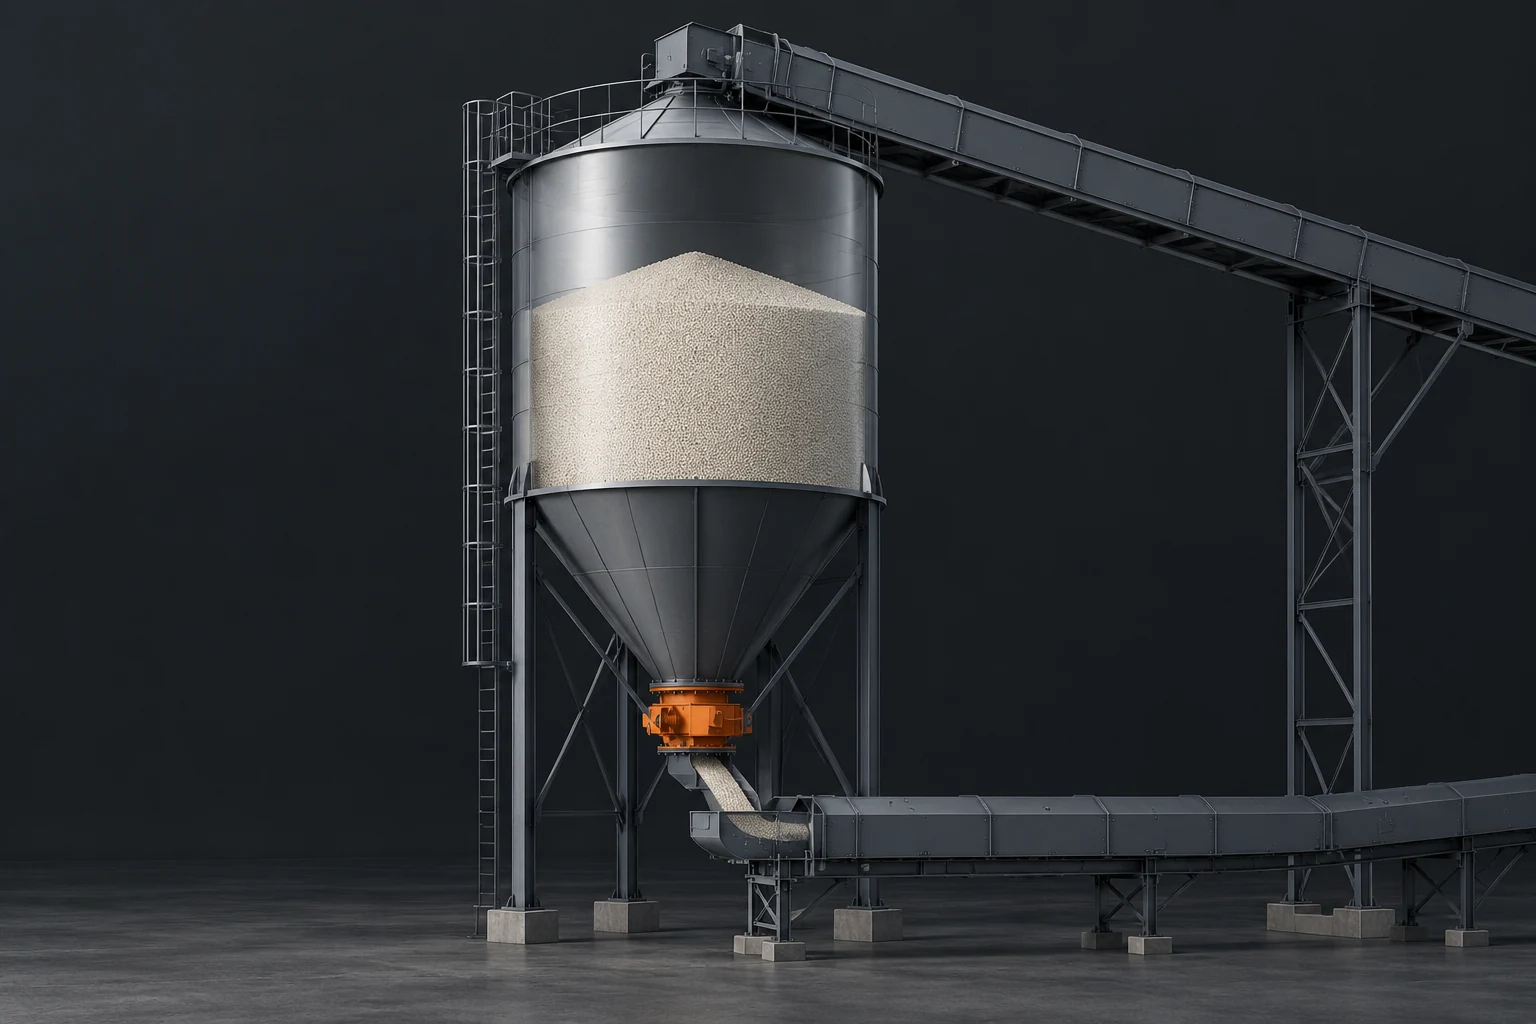
Силос для удобрений работает не как простой резервуар с отверстием снизу. Внутри него постоянно взаимодействуют свойства материала и геометрия оборудования: частицы перемещаются, уплотняются, разделяются по фракциям, а в некоторых зонах могут образовываться устойчивые залежи. Поэтому стабильная выгрузка начинается с оценки самого продукта, а не только с выбора диаметра ёмкости или типа затвора.
Материал определяет схему движения внутри силоса
Основные параметры сыпучего удобрения, влияющие на выгрузку, — насыпная плотность, размер и форма гранул, влажность, хрупкость и способность частиц сцепляться между собой. Эти характеристики определяют, будет ли материал двигаться равномерно по всему сечению силоса или поток сформируется только в узкой центральной зоне.
Для хорошо сыпучих гранулированных материалов чаще подходит схема, при которой движение начинается во всём объёме над выпуском. При таком варианте уменьшается вероятность длительного нахождения отдельных слоёв в зоне хранения. Однако даже один и тот же тип удобрения может вести себя по-разному при изменении влажности или состояния поверхности гранул.
Если частицы имеют повышенную склонность к сцеплению, материал может образовывать своды и локальные уплотнения. В этом случае отверстие выгрузки само по себе не гарантирует устойчивый поток: над ним должна сохраняться способность материала разрушать внутренние связи под действием собственного веса.
Почему когезия нарушает стабильную выгрузку
Когезия — это способность частиц удерживаться друг относительно друга. В силосе она проявляется как сопротивление сдвигу между слоями материала. Чем сильнее такое сопротивление, тем выше вероятность, что часть массы останется неподвижной, пока нижняя зона уже выгружается.
Особенно заметна проблема у материалов, которые поглощают влагу из окружающей среды или имеют неоднородную поверхность. Небольшие изменения влажности могут изменить характер контакта между частицами: вместо свободного пересыпания появляется сцепление отдельных участков массы.
При проектировании важно учитывать не только среднее состояние удобрения, но и возможные отклонения. Партии с разной гранулометрией или различным состоянием покрытия могут создавать разные условия движения. Поэтому параметры оборудования проверяют по характеристикам конкретного материала и технической документации на систему.
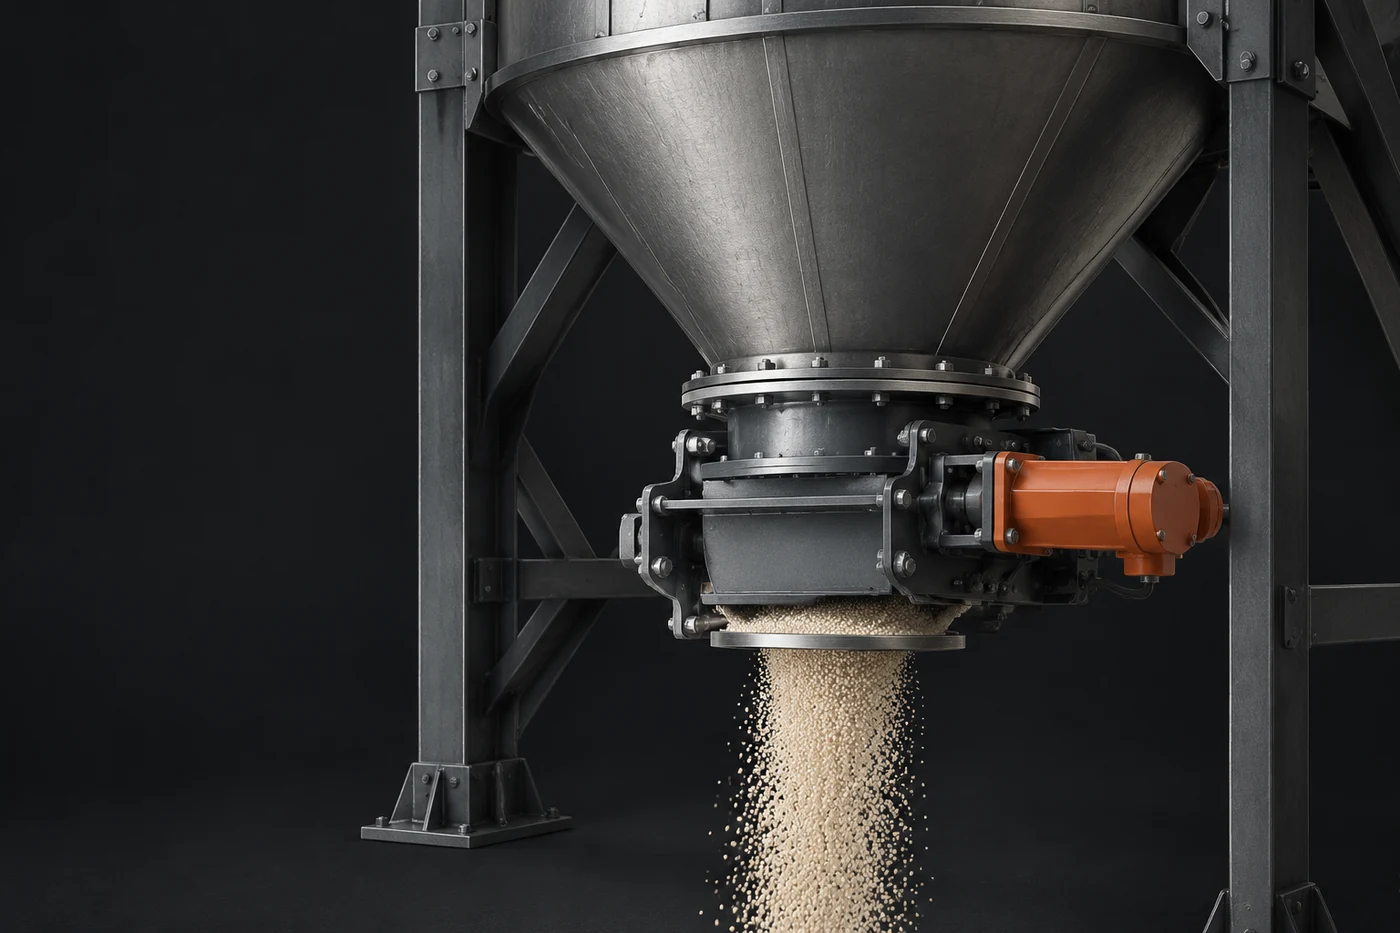
Конус, выпуск и затвор как единая система
Нижняя часть силоса формирует переход от хранения к управляемой подаче. Угол конуса, форма выпускного участка и расположение затвора влияют на то, как распределяются силы внутри слоя материала.
Затвор не является самостоятельным элементом, который просто открывает или закрывает отверстие. Его работа зависит от давления материала, состояния гранул и характера потока перед ним. Если поток нестабилен, затвор может получать материал с меняющейся плотностью и разной скоростью поступления.
При выборе схемы выгрузки учитывают несколько связанных факторов:
- склонность материала к слёживанию и образованию неподвижных зон;
- изменение насыпной плотности при хранении и перемещении;
- требуемую стабильность подачи на последующее оборудование;
- чувствительность гранул к разрушению при механическом воздействии.
Для дозирующего оборудования важна не только объёмная подача, но и контроль фактической массы. Производители систем дозирования отмечают, что свойства материала напрямую влияют на выбор метода контроля потока: объёмное перемещение не измеряет массу непосредственно, а гравиметрическая схема использует обратную связь по весу.
Причины неравномерной подачи из хранилища
Перебои выгрузки обычно связаны не с одной причиной, а с сочетанием нескольких факторов. Один из распространённых сценариев — формирование центрального канала, когда материал движется быстрее в зоне над выпуском, а у стенок остаются менее подвижные слои.
Другой фактор — сегрегация. При заполнении и опорожнении частицы различного размера могут распределяться неравномерно. Это меняет состав потока во времени: оборудование получает материал с другими свойствами, чем в начале выгрузки.
Также влияют условия хранения. Повышенная влажность, длительное нахождение материала без движения и изменения температуры могут увеличивать риск слёживания. При этом нанесение покрытий на гранулы может снижать склонность к образованию комков, но не заменяет контроль свойств продукта и условий хранения.
Инженерная заметка. Любые размеры выпусков, допустимые нагрузки на затворы и рабочие режимы выгрузки должны определяться по расчётам и техническим листам конкретного оборудования. Универсального значения, подходящего для всех удобрений, не существует.
Как проверяют поведение материала до проектирования
Проектирование силосной выгрузки начинается с описания материала. Инженеру необходимо понимать, насколько продукт устойчив к изменению условий и какие свойства критичны для потока. Проверка может включать анализ насыпной плотности, характеристик частиц и склонности к сцеплению.
Далее сопоставляют свойства материала с предполагаемой схемой хранения. Важна не только вместимость силоса, но и то, каким образом масса будет перемещаться при разгрузке. Ошибка на этом этапе приводит к ситуации, когда оборудование формально соответствует объёму хранения, но не обеспечивает стабильную подачу.
При проектировании промышленных линий также учитывают связь силоса с последующими узлами. Дозаторы, транспортёры и системы грануляции требуют определённого характера подачи. Например, изменение влажности или плотности материала может повлиять на работу дозирующего оборудования, если не предусмотрена корректная система контроля.
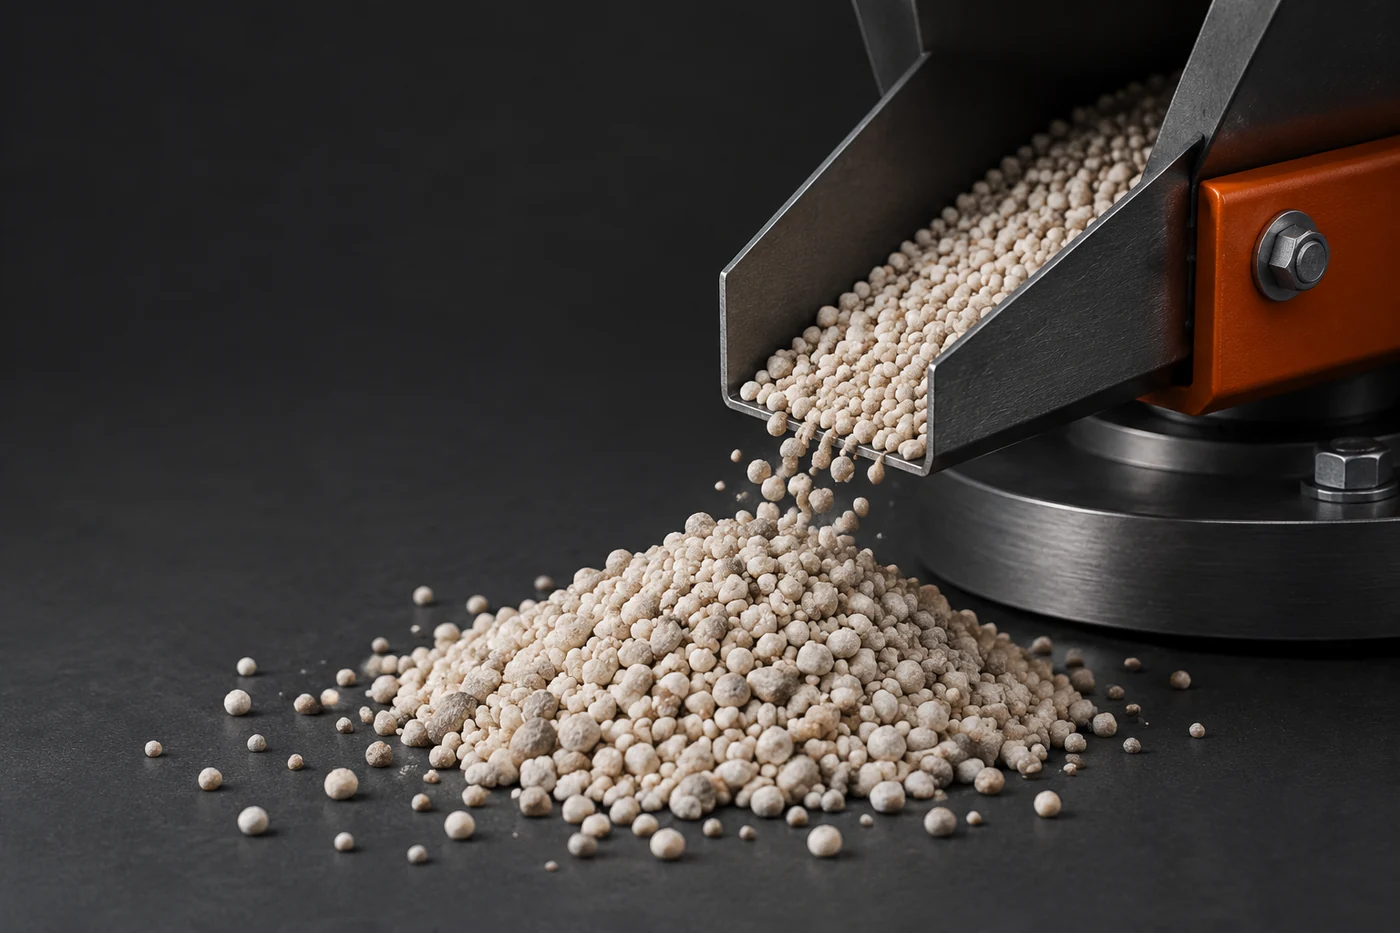
Разница между материалами важнее одинаковой формы силоса
| Свойство материала | Влияние на выгрузку | Что проверяют |
|---|---|---|
| Низкая когезия | Материал легче формирует устойчивый поток | Стабильность подачи при рабочих условиях |
| Высокая склонность к слёживанию | Возрастает риск залежей и неравномерного выхода | Изменение свойств при хранении |
| Различная фракция гранул | Возможна сегрегация при движении | Распределение частиц и влияние на процесс |
Одинаковая конструкция силоса может давать разные результаты с разными продуктами. Гранулированное удобрение с устойчивой поверхностью и материал с повышенной влажностью требуют разных подходов к организации движения. Поэтому оборудование выбирают не по названию продукта, а по измеряемым физическим характеристикам.
Увязка хранения с процессом производства
Силос является частью технологической цепочки, а не отдельным объектом хранения. Если материал после выгрузки направляется на дозирование или дальнейшую переработку, стабильность потока становится одним из условий работы всей линии.
При производстве удобрений свойства гранул зависят от исходного сырья и выбранной технологии формирования частиц. Барабанные и тарельчатые системы грануляции создают разные условия движения слоя и получения гранул, поэтому конечные характеристики материала могут отличаться. Конфигурацию оборудования определяют по свойствам конкретного продукта и результатам проверки.
Грамотно спроектированная выгрузка учитывает путь материала от стенок силоса до точки подачи: где возникает давление, где возможны задержки движения и какие изменения свойств продукта способны нарушить стабильность. Такой подход позволяет связать конструкцию хранения с реальным поведением удобрения в процессе.