Пыление, обнаруженное после охладителя, часто связывают именно с этапом охлаждения. Однако сам холодный газовый поток обычно не является единственной причиной образования мелкой фракции. Охлаждение может проявить уже существующие слабые места гранул: недостаточную связность структуры, повреждения после транспортировки, нестабильное покрытие или последствия предыдущих операций.
Чтобы правильно определить причину, нужно рассматривать не только температуру продукта на выходе, но и весь путь частицы: как она сформировалась, какие удары получила, как менялась её поверхность и какие свойства материала были заложены ещё до охладителя.
Почему охлаждение может выявить слабость гранулы
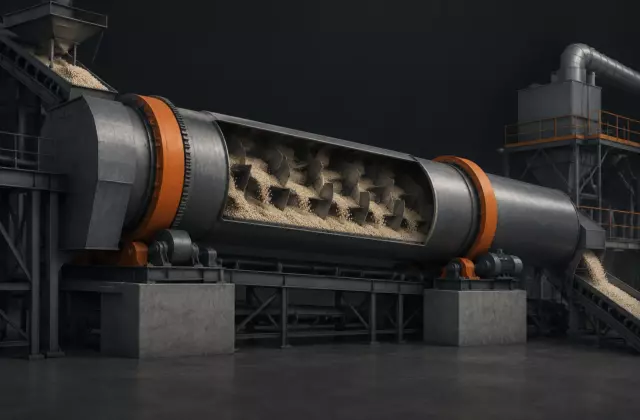
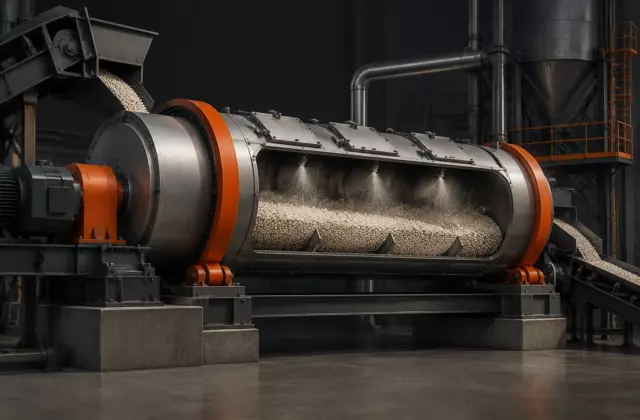
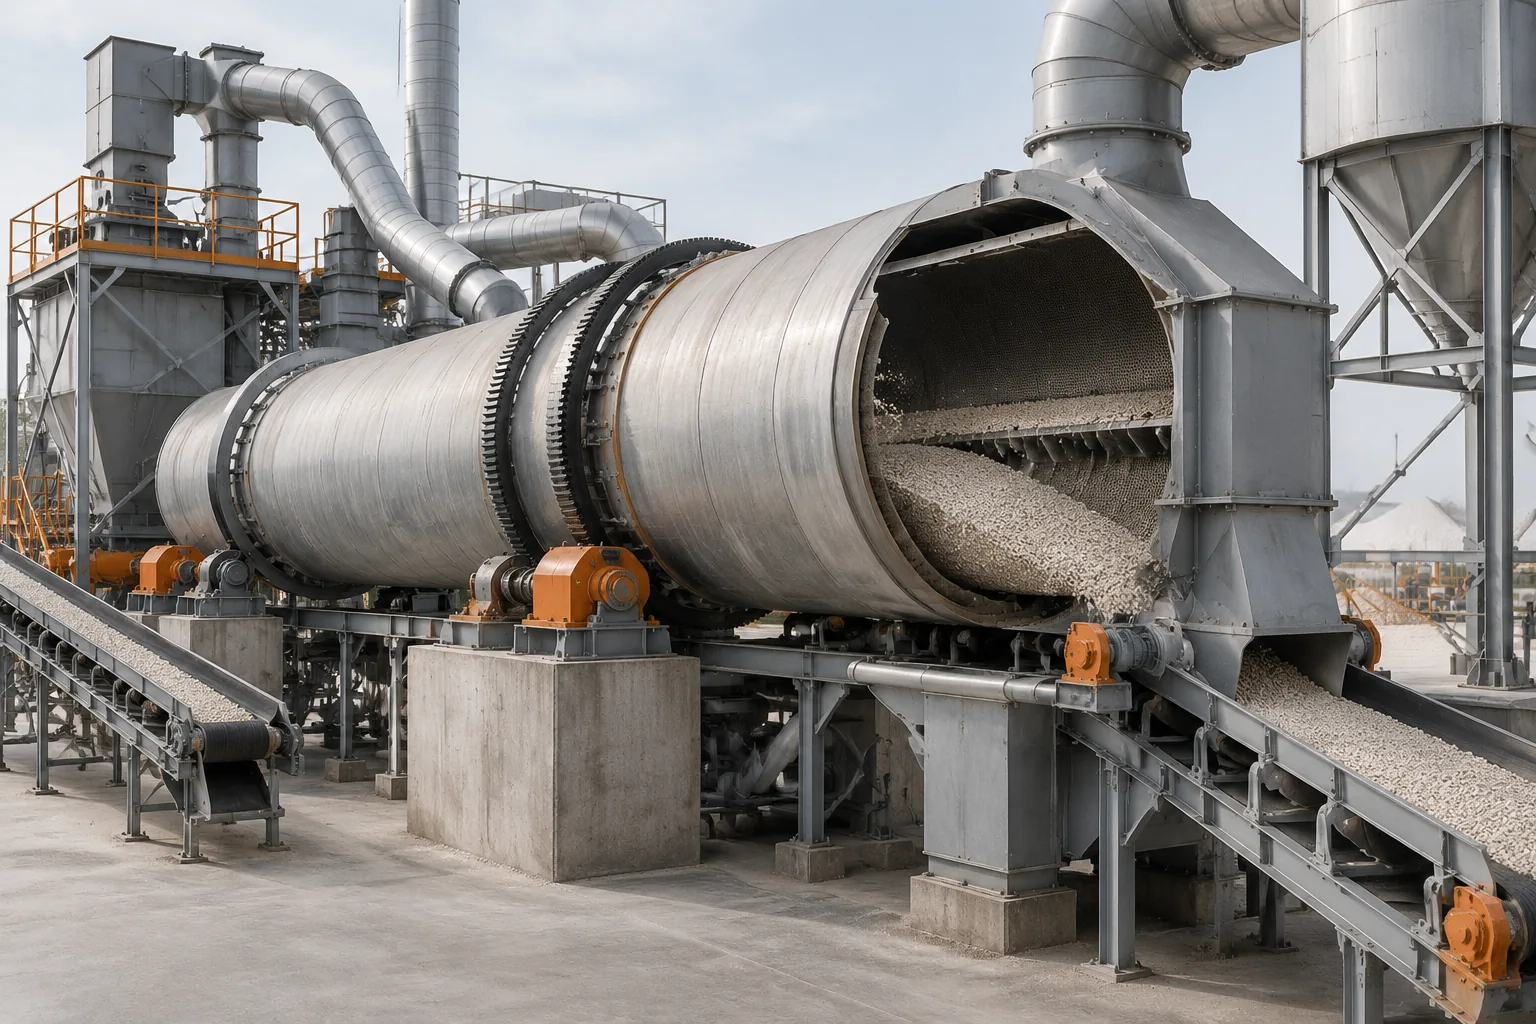
В барабанном охладителе материал перемещается через поток газа, а внутренние элементы барабана поднимают и распределяют слой частиц. Это необходимо для равномерного контакта продукта с охлаждающей средой, но одновременно создаёт механическое воздействие: гранулы сталкиваются между собой и с поверхностями оборудования.
Если частица обладает достаточной внутренней прочностью, такие контакты не приводят к заметному образованию пыли. Если же структура уже имеет микротрещины или слабые зоны, движение в охладителе может сделать их видимыми в виде мелкой фракции.
Инженерная заметка. Температура после охлаждения показывает состояние продукта на выходе, но сама по себе не объясняет причину пыления. Для анализа сравнивают свойства материала до и после охладителя: количество мелкой фракции, внешний вид частиц, состояние поверхности и влияние последующих операций.
Связь поверхности гранулы и образования мелочи
Поверхность гранулы является только внешним проявлением её структуры. Ровный внешний слой может уменьшать вероятность повреждений при некоторых видах контакта, но устойчивость определяется совокупностью факторов: составом материала, внутренней связностью, пористостью, распределением влаги и условиями механической нагрузки.
При мокрой грануляции поверхность формируется одновременно с ростом гранулы. В этом процессе важны свойства связующего материала, распределение влаги и режим движения частиц внутри гранулятора. Если сформировавшаяся гранула имеет неоднородную структуру, последующее охлаждение может ускорить отделение слабых участков.
Для продуктов, где технологией предусмотрено нанесение покрытия, необходимо учитывать его назначение отдельно. Покрытие может влиять на склонность материала к слёживанию и изменению поверхности, но не заменяет контроль прочности самой частицы.
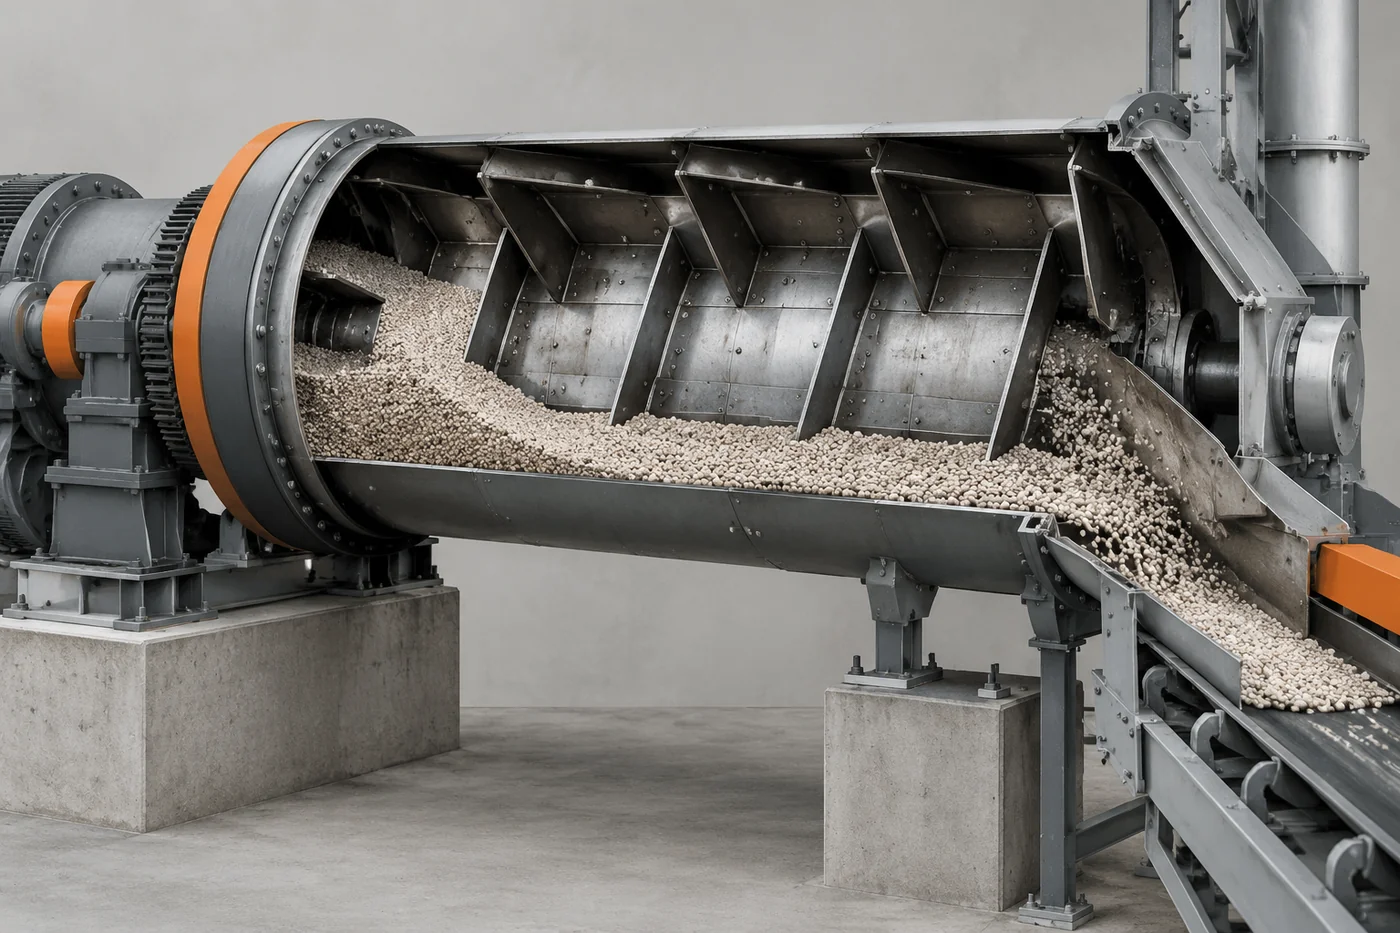
Различия причин пыления по технологическим маршрутам
Одинаковый внешний признак — появление пыли — может иметь разные причины в зависимости от способа получения продукта. Поэтому диагностика начинается с понимания происхождения частиц.
| Маршрут | Что формирует частицу | Какие причины пыления проверяют |
|---|---|---|
| Мокрая грануляция | Рост гранулы за счёт увлажнения, перемешивания и последующего формирования структуры | Связность гранулы, неоднородность структуры, повреждение при перемещении после грануляции |
| Тукосмешение (blend) | Смешивание уже готовых компонентов без формирования общей гранулы | Хрупкость отдельных компонентов, истирание при транспортировке, различия размеров и формы частиц |
| Сухое компактирование (comp) | Получение компактированных частиц с последующим дроблением и классификацией | Свойства компакта, качество дробления, образование мелочи при механическом воздействии |
| Органический маршрут | Структура зависит от состава органического материала и способа подготовки | Изменение поверхности, механическая стойкость и влияние влажности материала |
Такое разделение важно: охлаждение находится только в одной части технологической цепочки и не может автоматически объяснить изменения всех типов удобрений.
Какие механические воздействия нужно учитывать после охладителя
Если увеличение пыли обнаружено после охлаждения, следует проверить не только сам барабан, но и последующие участки движения продукта. Частицы продолжают испытывать нагрузки при пересыпании, классификации, хранении и упаковке.
- Высота и характер падения материала при пересыпании.
- Наличие участков интенсивного истирания в транспортном оборудовании.
- Изменение количества мелкой фракции между разными точками отбора проб.
- Соответствие условий работы оборудования технической документации конкретной установки.
Даже прочная частица может постепенно разрушаться при большом количестве повторных контактов. Поэтому важно отличать источник образования пыли от места, где её впервые заметили.
Почему нельзя считать охладитель единственной причиной
Охлаждение меняет состояние материала: снижается температура, перераспределяется поверхностная влага, меняются условия контакта частиц. Но эти изменения происходят с уже сформированным продуктом.
Если проблема появилась сразу после охладителя, возможны несколько гипотез: гранула изначально имела недостаточную механическую стойкость; предыдущие операции создали микроповреждения; изменились свойства сырья; увеличилась нагрузка при перемещении. Проверка должна последовательно исключать каждую из них.
Нельзя переносить параметры одной линии на другую: конструкция барабана, внутренние устройства, свойства материала и схема движения продукта различаются. Рабочие режимы и допустимые нагрузки определяют по технической документации конкретного оборудования.
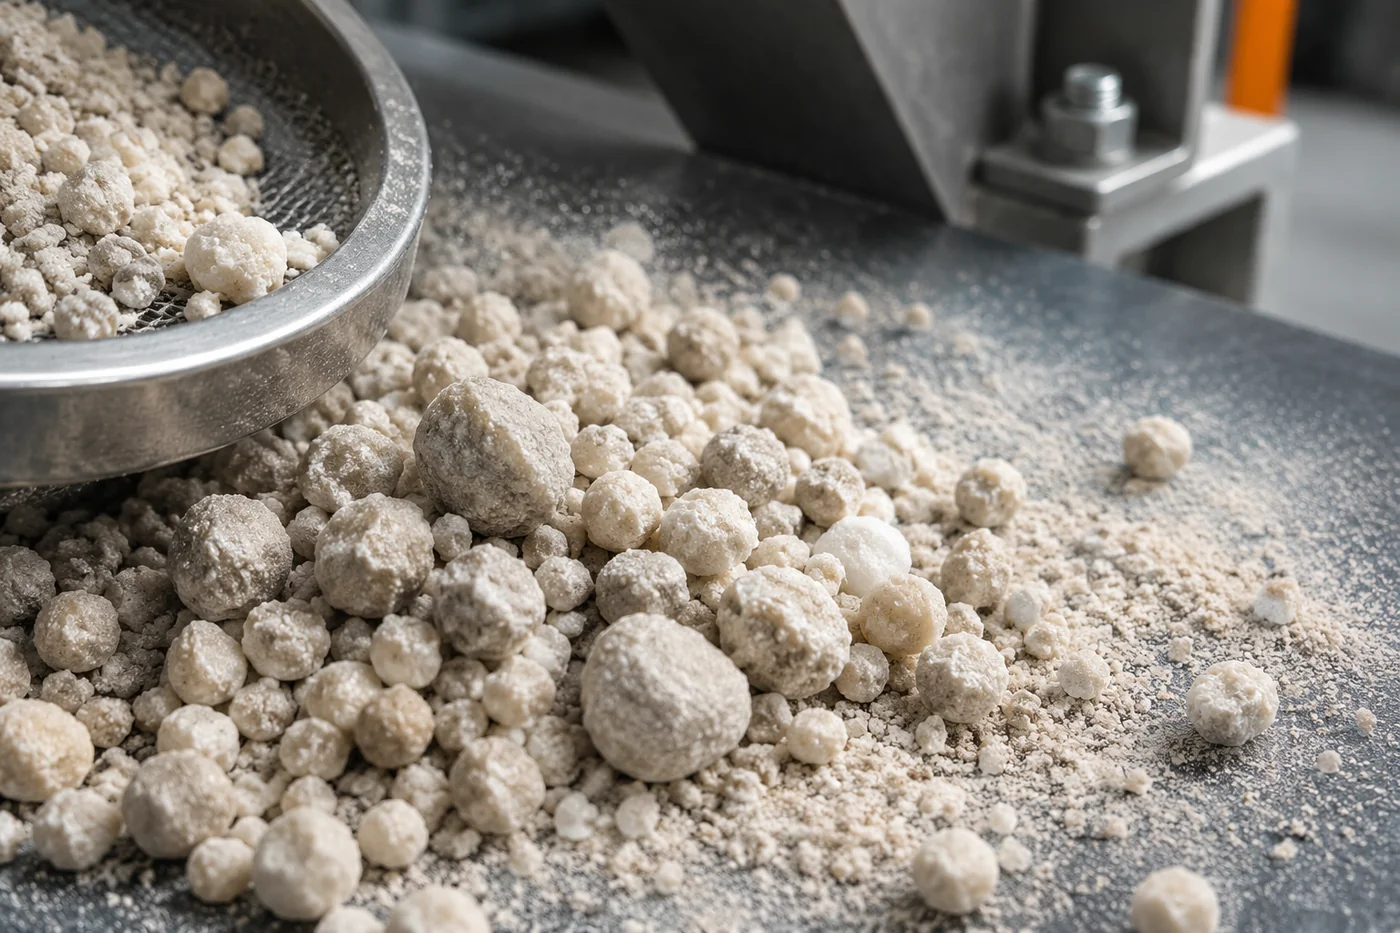
Последовательная проверка причины роста пыли
Практический анализ начинается с фиксации места появления проблемы. Сначала сравнивают продукт до охладителя и после него, затем оценивают дальнейший путь материала.
Полезно разделять наблюдение и причину. Например, наличие пыли после охлаждения — это факт наблюдения, а предположение о разрушении в барабане требует подтверждения сравнением проб и анализом механических воздействий.
Для маршрутов с грануляцией дополнительно оценивают состояние поверхности и структуру частиц. Для тукосмешения внимание направляют на отдельные компоненты смеси, так как у них изначально могут отличаться прочность и склонность к истиранию. Для сухого компактирования анализируют особенности полученных компактов и операций после их формирования.
Ограничения оценки только по внешнему виду продукта
Цвет, форма и гладкость поверхности помогают заметить изменения, но не дают полного ответа о причинах пыления. Две партии с похожим внешним видом могут по-разному вести себя при транспортировке из-за различий внутренней структуры.
Поэтому оценка должна объединять визуальный контроль, данные технологического процесса и сведения о конкретном оборудовании. Только такая последовательность позволяет отделить влияние охлаждения от проблем формирования, хранения или перемещения продукта.