Охлаждение гранул как управляемый процесс движения и теплообмена
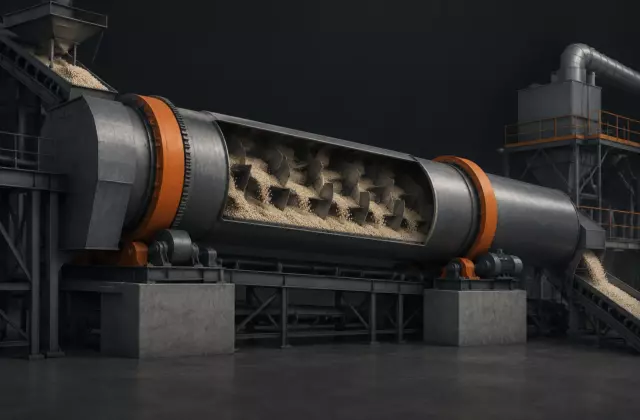
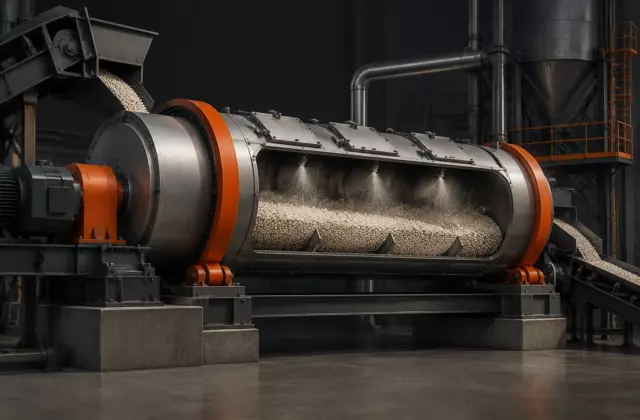
Барабанный охладитель работает не как простой участок снижения температуры, а как аппарат, где одновременно меняются положение частиц, площадь контакта с газовым потоком и время воздействия среды. Материал поступает во вращающийся барабан, внутренние элементы поднимают часть слоя и перераспределяют его по сечению. За счёт этого гранулы многократно контактируют с охлаждающим потоком.
Время пребывания показывает, сколько времени частица находится внутри аппарата до выхода. Если оно слишком короткое, часть материала покидает барабан до достижения требуемого теплового состояния. Если оно увеличивается, продукт получает больше времени на теплообмен, но это не означает автоматического улучшения результата: меняются заполнение барабана, толщина слоя и характер движения.
Для мокрой грануляции удобрений охлаждение обычно относится к стадии после формирования гранул, когда необходимо стабилизировать продукт после предыдущих операций. Оно не заменяет сушку и не является способом полного удаления влаги. В тукосмешении и сухом компактировании ситуация другая: там охлаждение связано уже с состоянием готового продукта или сформированных частиц, а не с одинаковым технологическим переходом после грануляции.
Как время пребывания влияет на степень охлаждения продукта
Количество переданной теплоты зависит от разницы температур между гранулой и газовым потоком, площади контакта и продолжительности контакта. В начале пути внутри барабана поверхность горячей частицы быстрее отдаёт тепло. Позже скорость охлаждения обычно снижается, потому что температурная разница уменьшается.
Поэтому увеличение времени пребывания не даёт линейного эффекта. Дополнительное пребывание может принести небольшой прирост по снижению температуры, но одновременно снизить пропускную способность линии. Инженерная задача состоит не в максимальном времени нахождения материала внутри аппарата, а в достижении стабильного состояния при заданной производительности.
Инженерная заметка. Оценивать режим барабанного охладителя нужно по сочетанию факторов: температура продукта на входе и выходе, распределение материала по длине барабана, состояние слоя, характеристики газового потока и свойства конкретного продукта. Паспортные значения одного аппарата нельзя переносить на другую конструкцию без проверки по технической документации.

Почему загрузка барабана меняет эффективность охлаждения
Заполнение барабана определяет толщину движущегося слоя. При малой загрузке частицы могут получать недостаточно интенсивное перемешивание: материал проходит более узким потоком, а часть объёма аппарата используется не полностью. При повышенной загрузке слой становится глубже, и внутренние частицы могут реже контактировать с охлаждающим потоком.
Изменение загрузки влияет и на механику движения. Подъёмные элементы барабана должны захватывать материал и возвращать его в слой. Если соотношение между количеством продукта и геометрией аппарата меняется, меняется характер пересыпания, распределение времени пребывания отдельных гранул и вероятность неравномерного охлаждения.
| Изменение режима | Что меняется в аппарате | Что требуется проверить |
|---|---|---|
| Рост подачи материала | Увеличивается объём слоя и может измениться путь частиц | Равномерность охлаждения по потоку продукта |
| Снижение подачи | Меняется интенсивность заполнения и пересыпания | Стабильность движения слоя |
| Изменение свойств гранул | Меняется теплообмен и поведение частиц | Температуру, влажность и склонность к слёживанию |
Параметры движения слоя, которые определяют обработку
Оценка охладителя только по времени пребывания недостаточна. Две партии могут находиться внутри аппарата одинаковое время, но иметь разный результат из-за различий в движении слоя. Важны скорость вращения, конструкция внутренних элементов, свойства материала и заполнение рабочего объёма.
Для гранул удобрений имеют значение размер частиц, прочность, форма и состояние поверхности. Более крупные частицы и фракции с разными свойствами могут передвигаться внутри слоя неодинаково. В результате средняя температура выхода может выглядеть приемлемой, хотя отдельные части продукта охлаждены хуже.
Именно поэтому производительность линии нельзя рассматривать отдельно от качества обработки. Увеличение подачи может повысить выпуск продукции, но одновременно изменить распределение времени пребывания и увеличить разброс температур между отдельными участками потока.
Различия между технологическими маршрутами удобрений
Одинаковое название «гранулы» скрывает разные процессы производства. В мокрой грануляции частицы формируются за счёт агломерации, поэтому после формирования важно контролировать состояние материала и последующее охлаждение. В тукосмешении продукт обычно состоит из уже подготовленных компонентов, а задачи участка могут отличаться от задач охлаждения гранулята.
При сухом компактировании частицы получают механическим уплотнением исходного материала. Для такого продукта нельзя автоматически применять выводы, сделанные для влажной грануляции, поскольку происхождение прочности, структуры поверхности и поведения частиц другое. Органические удобрения также требуют отдельной оценки: нагрев или охлаждение не позволяют делать выводы о санитарных свойствах продукта без специальных проверок.
Следовательно, выбор режима охладителя начинается не с настройки времени пребывания, а с определения маршрута производства, свойств материала и требований к выходному продукту.
Связь охлаждения с покрытием и хранением
После охлаждения некоторые продукты могут проходить стадию нанесения покрытия. Покрытие используется для снижения склонности к слёживанию и защиты поверхности гранул, однако оно не заменяет контроль влажности, температуры и условий хранения. Эффект зависит от состава покрытия, характеристик гранул и конкретной системы нанесения.
Если охладитель работает нестабильно и продукт выходит с неодинаковым тепловым состоянием, последующие операции получают неоднородное сырьё. Это может отражаться на качестве обработки поверхности и на поведении материала при хранении.
Как проверяют баланс производительности и качества
Инженерная проверка начинается с сопоставления нескольких признаков, а не с одного показателя. Недостаточное охлаждение может быть связано с коротким временем пребывания, изменением загрузки, особенностями движения слоя или изменением свойств продукта.
- Сравнивают температуру продукта на входе и выходе с требованиями конкретного технологического процесса.
- Проверяют, сохраняется ли равномерное движение материала по длине барабана.
- Учитывают изменения подачи, влажности, размера частиц и других свойств продукта.
- Используют технический лист оборудования для проверки допустимых режимов, если точные параметры конструкции неизвестны.
Таким образом, время пребывания является одним из элементов баланса. Оно связывает производительность, заполнение барабана и качество охлаждения, но не может рассматриваться отдельно от механики движения слоя и характеристик самого удобрения.