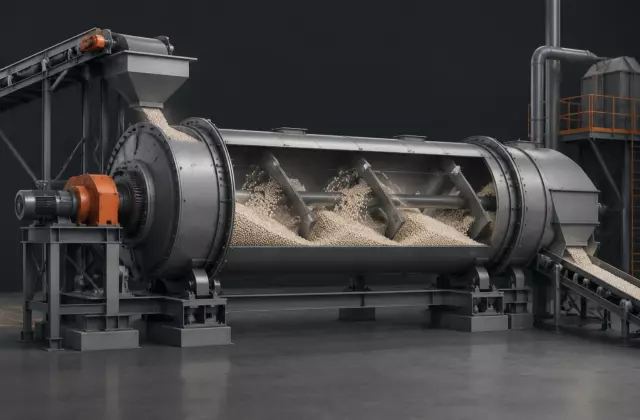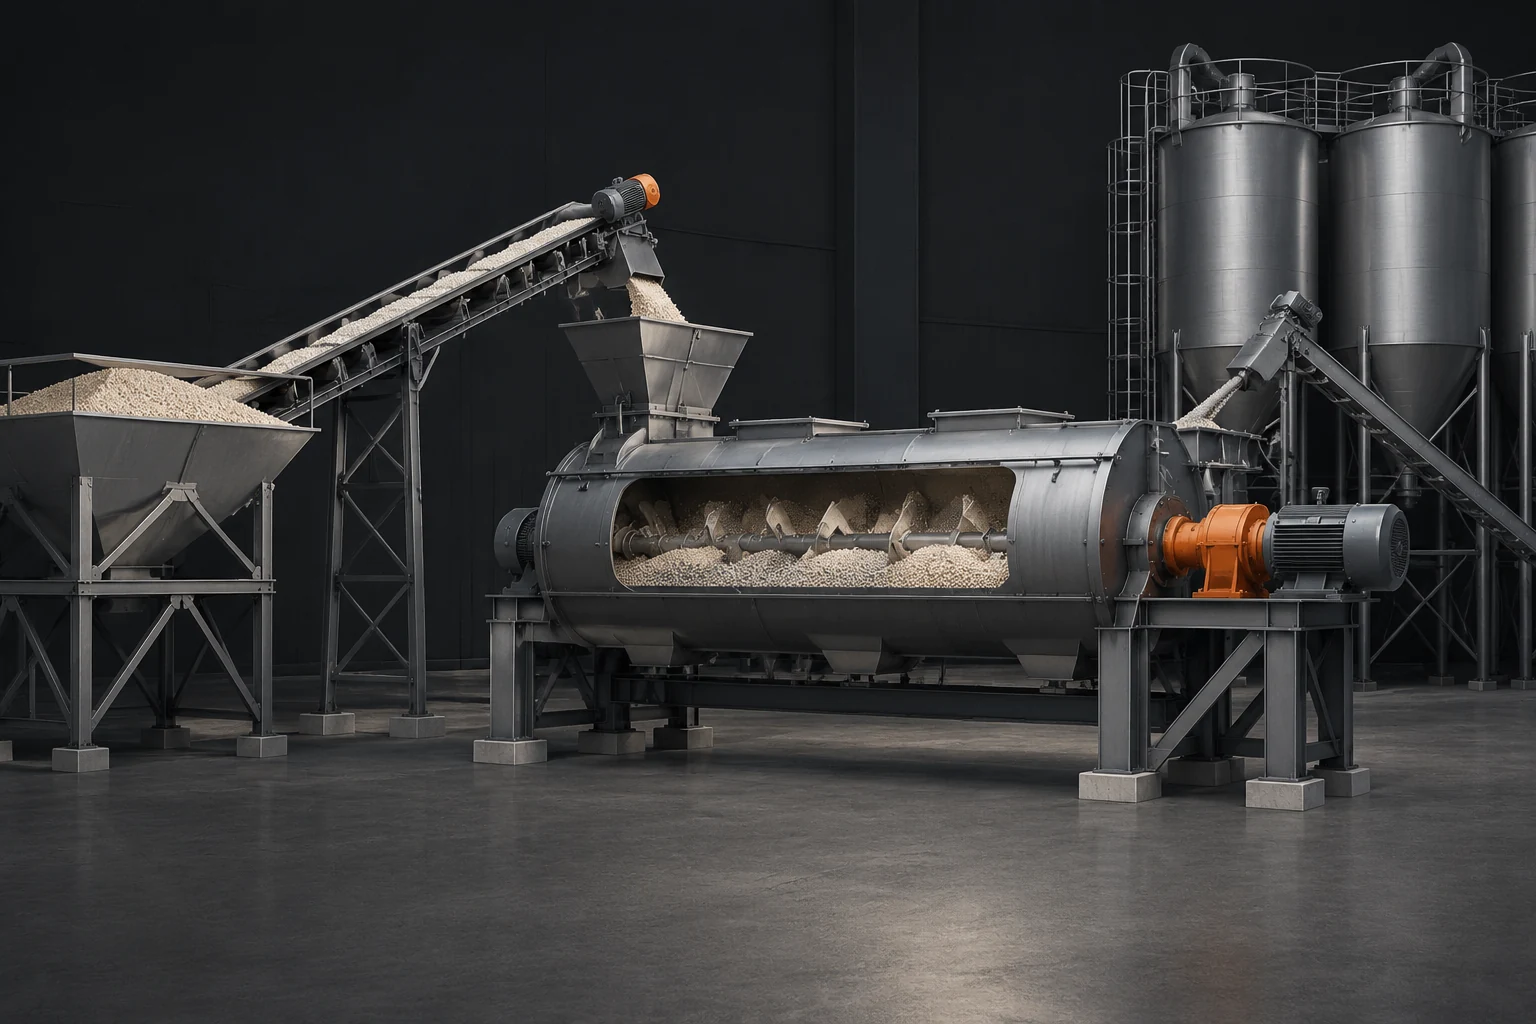
Однородность тукосмешения зависит не только от наличия вращающегося органа или движущегося барабана. Внутри любого смесителя формируется сложная картина потоков: часть материала перемещается активно, часть задерживается, а отдельные участки могут практически не участвовать в обмене. Такие области называют мёртвыми зонами. Они становятся причиной локального изменения состава смеси и усложняют контроль качества готового продукта.
Диагностика начинается не с изменения режима работы, а с понимания механики движения материала. Нужно определить, где возникает недостаточное перемешивание, почему частицы туда попадают и какие данные подтверждают предположение. Конструкция смесителя, свойства компонентов и организация подачи рассматриваются вместе.
Что называют мёртвыми зонами внутри смесителя
Мёртвая зона — это участок рабочего объёма, в котором материал перемещается значительно слабее, чем основная масса. Это не обязательно полностью неподвижная область. Частицы могут медленно смещаться, но при этом не проходить необходимое количество циклов обмена с остальной смесью.
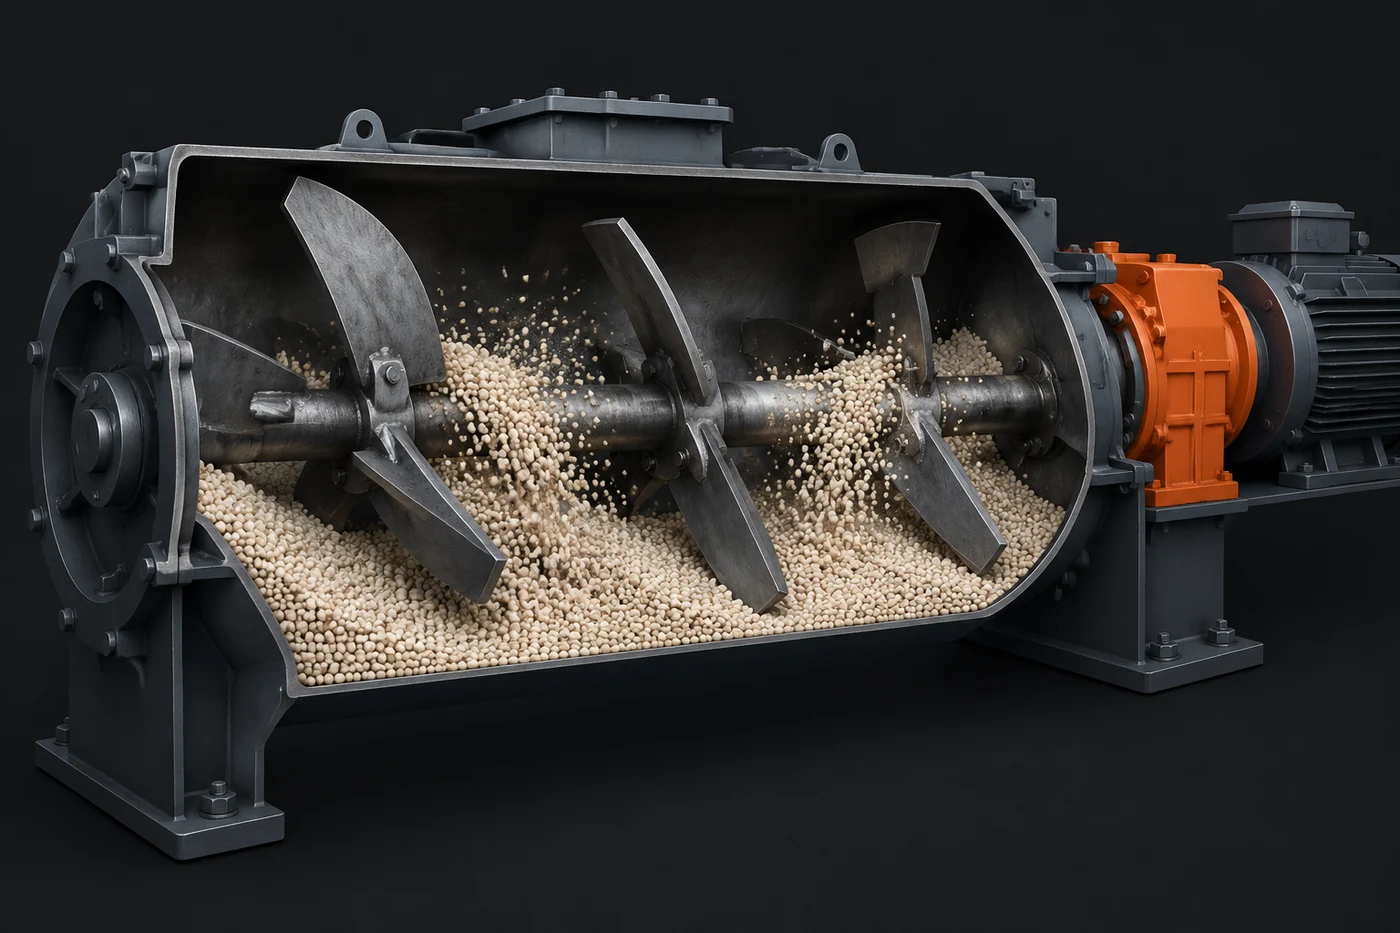
В лопастных смесителях такие участки связаны с распределением скоростей около стенок, торцевых зон и элементов конструкции. В барабанных аппаратах важную роль играет характер подъёма и падения слоя материала. При недостаточном вовлечении частицы могут двигаться внутри ограниченного участка и практически не смешиваться с остальной массой.
Для тукосмешения это особенно важно, потому что разные компоненты могут отличаться размером частиц, плотностью, формой и склонностью к разделению. Даже при одинаковом времени нахождения в аппарате одни частицы могут быстро перемещаться по объёму, а другие — сохранять локальную концентрацию.
Как движение материала связано с конструкцией аппарата
Смеситель работает как система управления потоками. Рабочие элементы создают перенос материала, но качество смешивания определяется не только скоростью движения. Важны направление потоков, перекрёстное перемещение слоёв и возможность материала выходить из зон с низким обменом.
В лопастных конструкциях основной вклад дают перемещение вдоль корпуса и поперечное перераспределение. Если геометрия рабочих элементов не обеспечивает достаточного вовлечения отдельных участков объёма, часть смеси может проходить через аппарат с ограниченным контактом с другими компонентами.
В барабанных смесителях материал обычно движется слоем, который поднимается и опускается при вращении. На характер перемешивания влияют заполнение рабочего объёма, свойства частиц и форма внутренних элементов. Конкретная конфигурация выбирается с учётом сырья и требуемых свойств продукта, поэтому оценка всегда проводится по документации конкретного оборудования.
Инженерная заметка. Увеличение времени пребывания материала не всегда устраняет мёртвые зоны. Если причина связана с распределением потоков, более длительное нахождение в аппарате может лишь увеличить время обработки уже неравномерной смеси.
Признаки слабого перемешивания и порядок проверки
Первый этап диагностики — сбор наблюдаемых признаков. Оценка должна опираться не на один показатель, а на совокупность данных о подаче, движении и свойствах продукта.
- различия состава между пробами, взятыми из разных точек потока после смесителя;
- нестабильность характеристик партии при одинаковой организации процесса;
- визуальные признаки разделения компонентов с разными свойствами частиц;
- изменение поведения смеси при смене сырья без изменения конструкции оборудования;
- накопление материала в отдельных внутренних участках, если такая зона доступна для безопасного осмотра.
Следующий шаг — разделение возможных причин. Нельзя автоматически связывать неоднородность только с конструкцией смесителя. Причина может находиться раньше по линии: в нестабильной подаче компонентов, изменении влажности, различиях сыпучести или изменении размера частиц.
Какие данные помогают оценить равномерность процесса
Для проверки используют данные, которые показывают не только результат, но и условия его получения. Важна связь между параметрами сырья, работой оборудования и характеристиками смеси.
| Данные | Что помогают понять |
|---|---|
| Свойства исходных компонентов | Насколько различия плотности, формы, влажности или сыпучести могут влиять на движение частиц |
| Организация подачи | Возникают ли колебания состава ещё до попадания материала в смеситель |
| Результаты отбора проб | Есть ли пространственная неоднородность после выхода продукта |
| Описание конструкции аппарата | Какие зоны движения предусмотрены и какие ограничения имеет выбранная схема |
При работе с дозированием также учитывают свойства сыпучих материалов. Объёмная подача и фактический массовый расход не являются одним и тем же показателем, поскольку на поток влияют насыпная плотность, форма частиц и влажность. Поэтому нестабильная подача может создавать картину, похожую на проблему смешивания.
Как отличить мёртвую зону от сегрегации материала
Эти явления часто проявляются одновременно, но имеют разную природу. Мёртвая зона связана с недостаточным участием части объёма в общем движении. Сегрегация возникает, когда компоненты разделяются из-за различий в физических свойствах уже во время перемещения.
Например, смесь может выйти из смесителя с хорошей однородностью, но затем потерять её при транспортировке, если частицы различного размера ведут себя по-разному. В другом случае аппарат может изначально создавать участки с ограниченным обменом, и тогда разделение состава будет заметно сразу после смешивания.
Для различения причин сравнивают данные на разных этапах процесса. Если неоднородность появляется сразу после смесителя, внимание направляют на движение внутри аппарата. Если проблема возникает позже, проверяют последующие операции обращения с материалом.
Ограничения оценки и роль испытаний оборудования
Нельзя переносить выводы о работе одного смесителя на все типы сырья и конструкции. Один и тот же аппарат может показывать разные результаты при изменении свойств компонентов. Поэтому параметры заполнения, производительности и допустимых режимов проверяют по технической документации конкретного оборудования.
Испытания и анализ проб позволяют определить, насколько выбранная схема подходит для определённой задачи. Документация производителей оборудования рассматривает смешивание как процесс, зависящий от характеристик материалов, требований к однородности и условий эксплуатации. Универсального режима, который исключает мёртвые зоны для всех смесей, не существует.
Логика диагностики перед изменением процесса
Корректная проверка начинается с вопроса о механизме появления дефекта. Сначала определяют характер неоднородности, затем сопоставляют его с движением материала и свойствами компонентов. После этого проверяют, подтверждается ли гипотеза данными отбора проб и наблюдениями за процессом.
Такой подход позволяет не путать разные причины: конструкционные ограничения, особенности сырья, нестабильность подачи или последующее разделение смеси. Для производства удобрений это особенно важно, поскольку качество смешивания зависит от всей цепочки перемещения материала, а не только от работы одного узла.