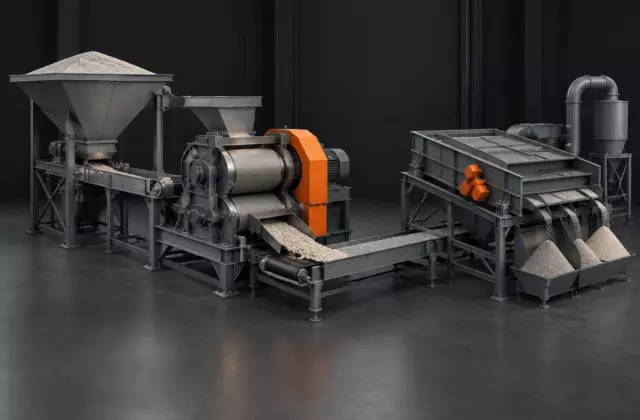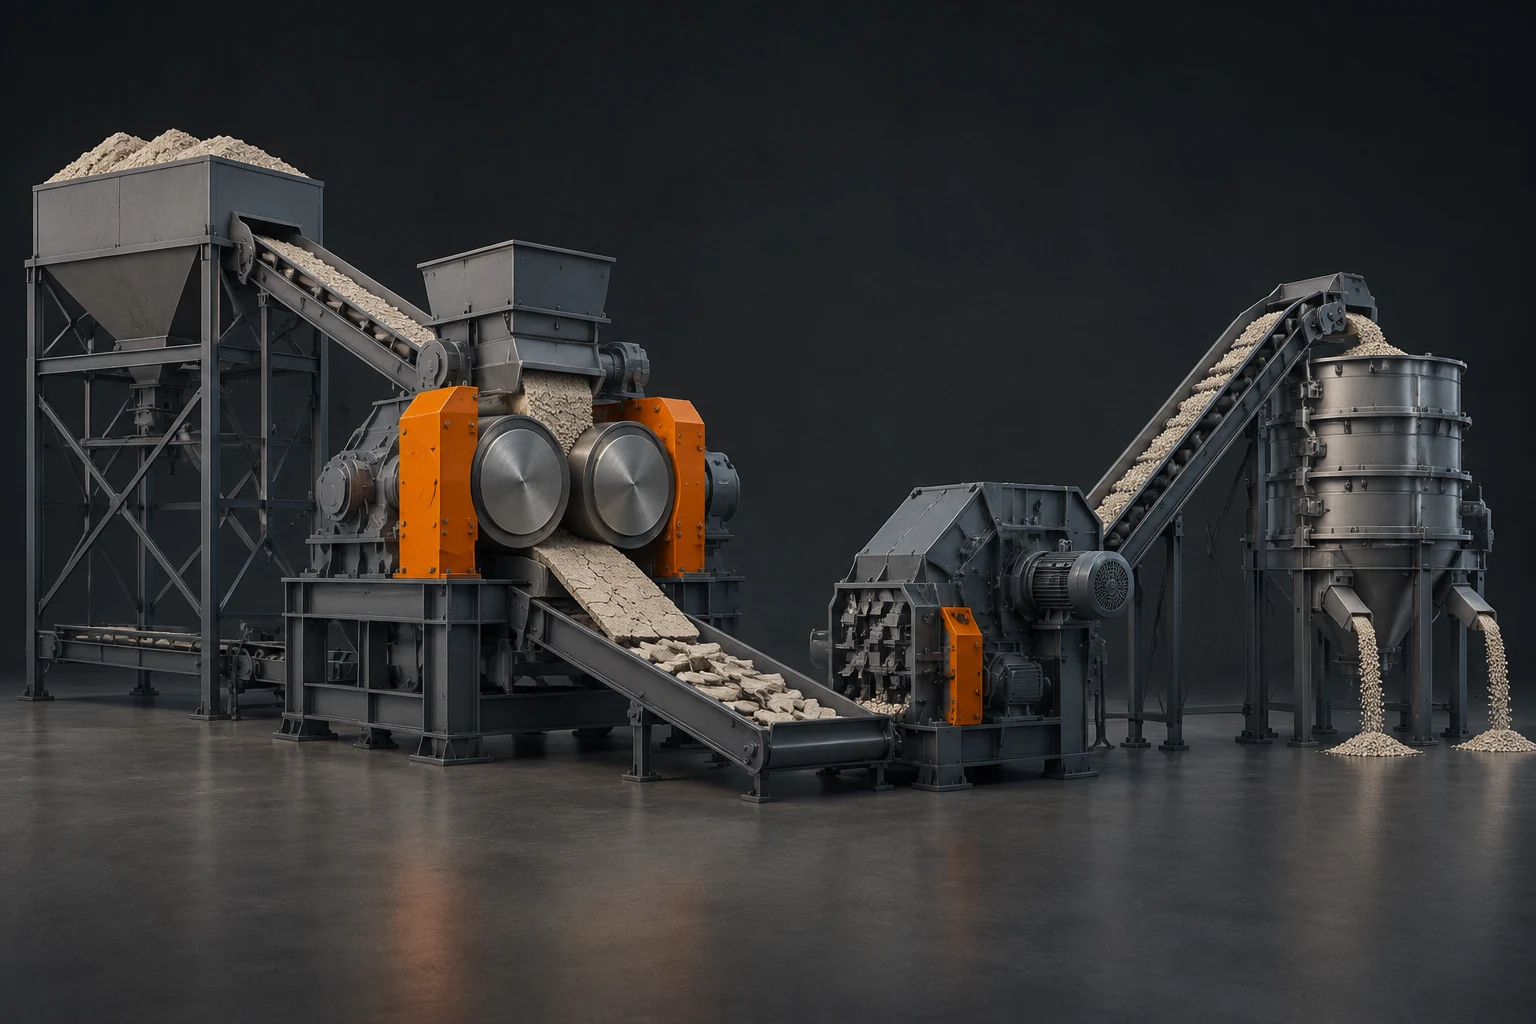
Сухое компактирование отличается от процессов, где гранула растёт за счёт влаги и перемешивания во вращающемся слое. В этой схеме исходный порошок сначала уплотняется механическим воздействием, затем полученный материал переводится в требуемую гранулометрическую форму через разрушение и разделение. Поэтому линия не заканчивается на выходе из валкового пресса: дробление и классификация являются частью формирования продукта.
Подготовка порошка перед валковым прессованием
Перед компактированием оценивают состояние исходного материала: однородность подачи, склонность частиц к уплотнению, наличие крупных включений и поведение порошка при перемещении. Валковый пресс работает устойчиво только тогда, когда в зону уплотнения поступает предсказуемый поток материала.
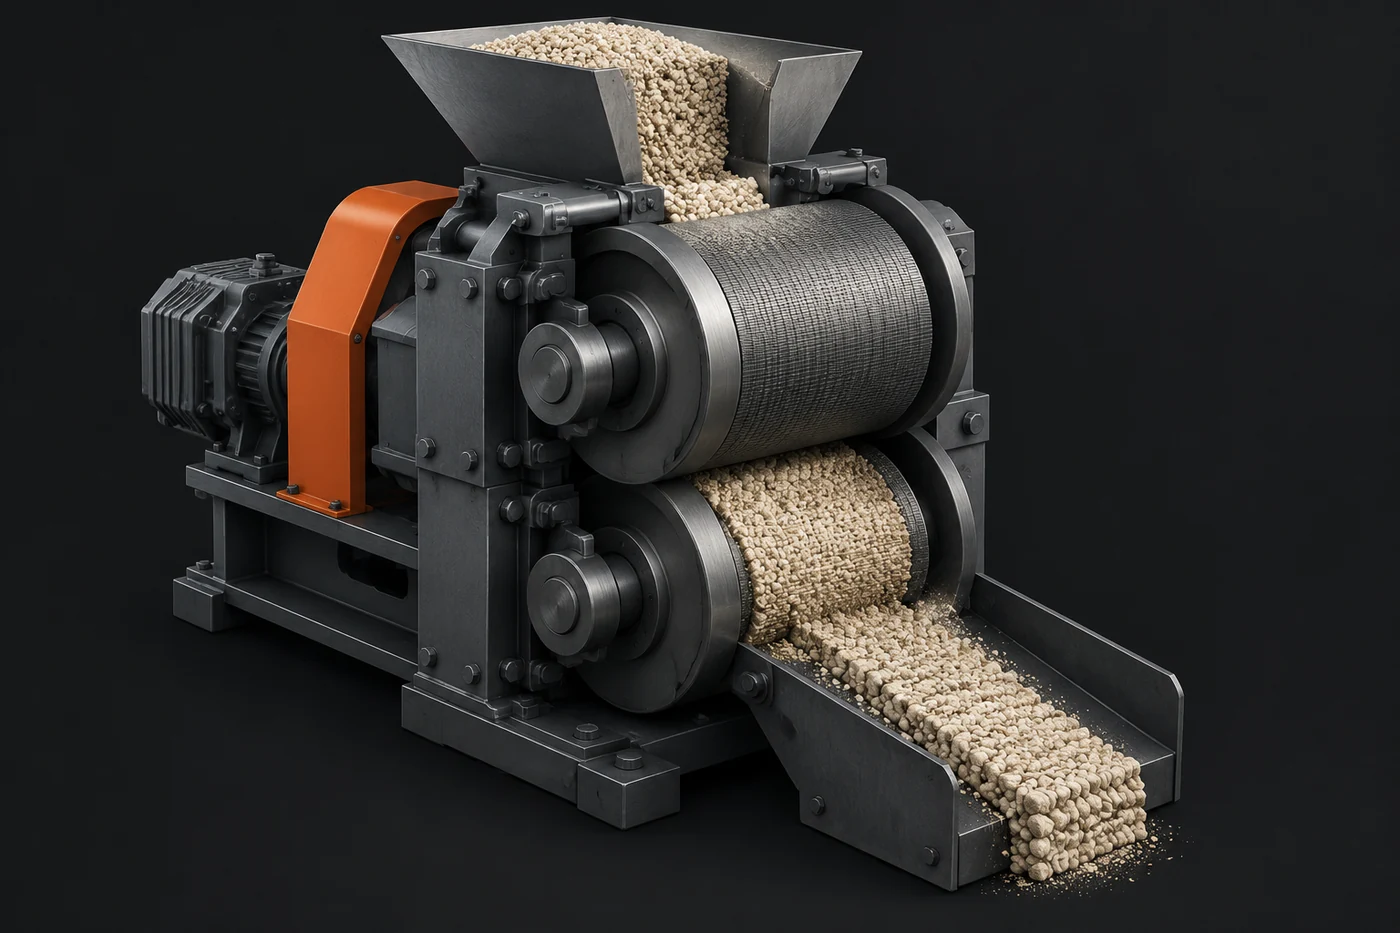
Механика процесса основана на сближении двух валков, между которыми порошок подвергается сжатию. Частицы перераспределяются, пустоты между ними уменьшаются, а отдельные участки материала образуют плотную ленту или пластину компактата. Свойства полученного тела зависят не только от приложенного усилия, но и от свойств самого порошка.
Инженерная заметка. Параметры прессования, размеры оборудования и допустимые нагрузки не переносятся автоматически между разными линиями. При настройке используют данные технического листа оборудования и результаты проверки конкретного сырья.
Ключевая задача подготовительного этапа — обеспечить повторяемость контакта материала с рабочими поверхностями. Если поток нестабилен, меняется плотность компактата, а последующие стадии получают материал с разными характеристиками.
Уплотнение в валковом прессе и образование компактата
Валковый пресс не формирует готовую гранулу напрямую. Его задача — создать достаточно плотное промежуточное тело, которое можно разделить на частицы нужного диапазона. На выходе получается компактат, структура которого должна выдерживать транспортирование к следующей операции, но при этом поддаваться контролируемому дроблению.
При чрезмерной слабости компактата образуется большое количество мелкой фракции. При слишком высокой плотности материал может хуже разрушаться до требуемого размера. Поэтому проверяют не только факт уплотнения, но и поведение продукта после выхода из зоны прессования.
Условная оценка логики процесса может выглядеть так: если из одной партии компактата после дробления получается широкий разброс размеров, причина может находиться как в стадии уплотнения, так и в особенностях самого порошка. Это не является результатом заводского испытания — реальная оценка выполняется по данным конкретной установки и материала.
Зачем компактат после прессования дробят
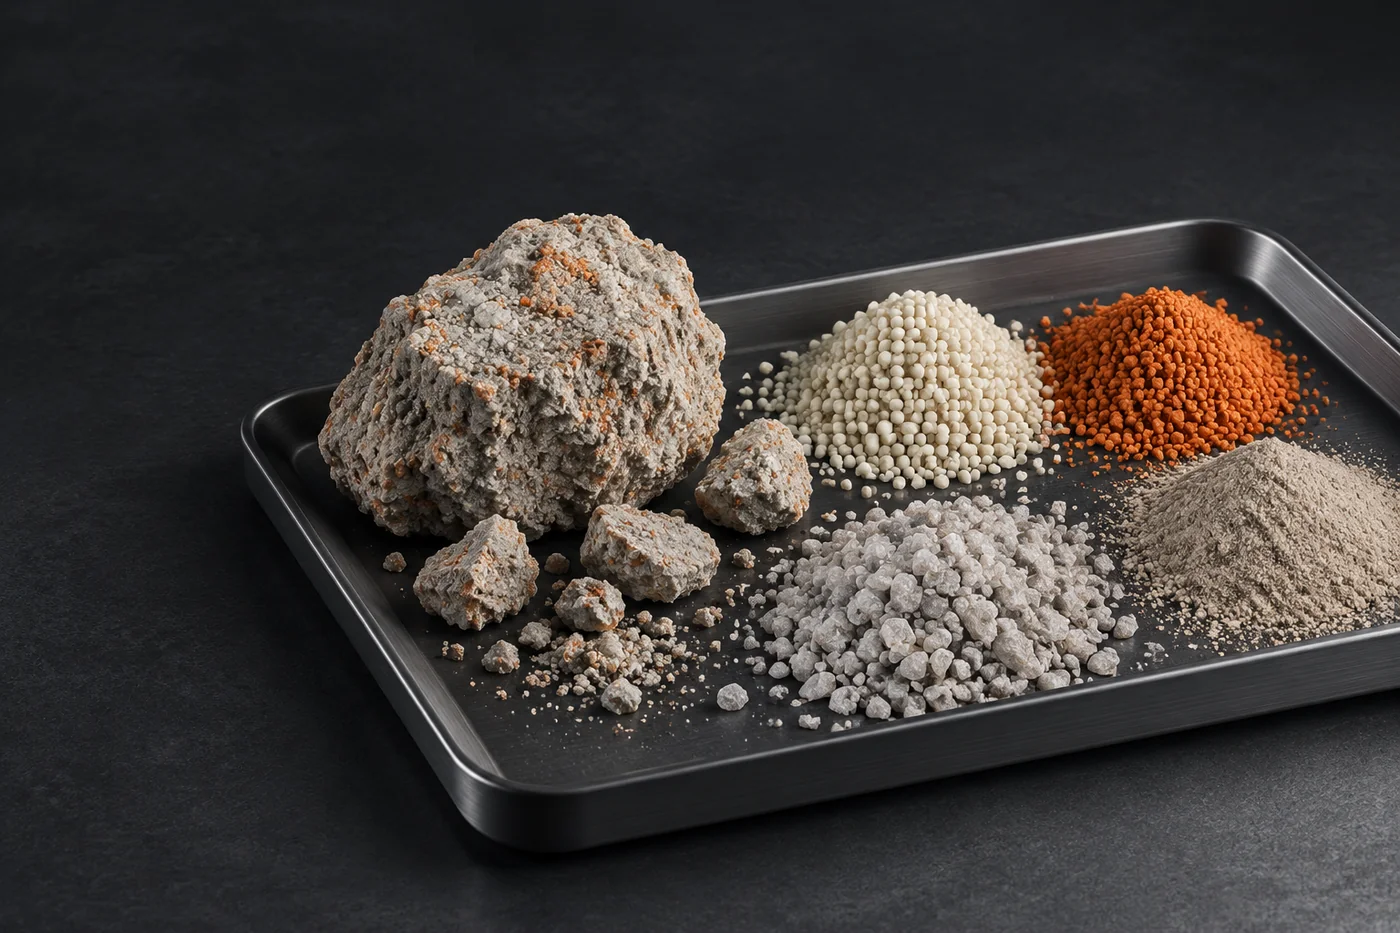
Дробление необходимо потому, что валковый пресс создаёт крупное уплотнённое тело, а не частицы конечного размера. Разрушение компактата переводит сплошной материал в смесь фракций, среди которых есть крупные куски, целевые частицы и мелочь.
На этой стадии важно управлять не только размером частиц, но и характером разрушения. Если структура компактата неоднородна, часть материала может распадаться слишком легко, создавая избыток пыли. Если материал слишком устойчив к разрушению, увеличивается доля крупных частиц, требующих дополнительной обработки.
- Компактирование создаёт плотное промежуточное тело, а не готовый продукт.
- Дробление формирует смесь фракций для последующего разделения.
- Классификация определяет, какие частицы остаются в продукте, а какие возвращаются в процесс.
Классификация как рабочая стадия формирования продукта
Разделение после дробления нельзя рассматривать только как финальную проверку качества. Классификатор влияет на материальный поток всей линии: он выделяет целевую фракцию и отделяет частицы, которые не соответствуют заданным требованиям процесса.
Крупная фракция может направляться на дополнительное измельчение, а мелкая — возвращаться в предыдущие операции в зависимости от принятой схемы. Такой возврат позволяет использовать материал повторно, но его количество и маршрут определяются конструкцией линии и характеристиками продукта.
| Участок процесса | Что проверяют | Возможная причина отклонения |
|---|---|---|
| После прессования | Плотность и устойчивость компактата | Изменение свойств порошка или условий уплотнения |
| После дробления | Соотношение крупных и мелких частиц | Неоднородность структуры компактата |
| После классификации | Распределение фракций | Несоответствие режима разделения характеристикам материала |
Именно поэтому классификация участвует в формировании продукта: она управляет тем, какая часть материала считается готовой, а какая возвращается для дальнейшего прохождения маршрута.
Повторная обработка фракций и влияние ретура
Возврат некондиционных фракций позволяет уменьшить потери материала, но изменяет общий баланс процесса. В систему снова поступают частицы с уже изменённой историей обработки: часть из них была уплотнена, разрушена и отделена ранее.
При оценке ретура учитывают не только его количество, но и состав. Избыток возвратного материала может влиять на стабильность подачи и нагрузку отдельных участков оборудования. Поэтому схема повторной обработки зависит от свойств сырья, требований к продукту и принятой организации линии.
Нельзя переносить одинаковую логику настройки на все виды удобрений и все конструкции оборудования. Для сухого компактирования важны конкретные данные о порошке, возможностях пресса и требуемой фракции готового продукта.
Как проверяют последовательность операций на линии
Контроль маршрута начинается не с готовой гранулы, а с анализа переходов между стадиями. Инженерная проверка рассматривает, где именно появляется отклонение: при подаче порошка, во время уплотнения, после дробления или при разделении.
Последовательность проверки обычно строится вокруг причинно-следственной связи. Сначала оценивают стабильность исходного потока, затем состояние компактата, после этого распределение частиц после дробления и работу классификации. Такой подход позволяет отличить проблему формирования материала от проблемы разделения.
Главный принцип сухого компактирования состоит в том, что гранула является результатом нескольких связанных операций. Валковое уплотнение создаёт основу, дробление формирует набор размеров, а классификация задаёт состав конечного потока. Только совместная работа этих стадий определяет характеристики получаемого продукта.