Два механизма формирования гранулы: рост слоя и уплотнение материала
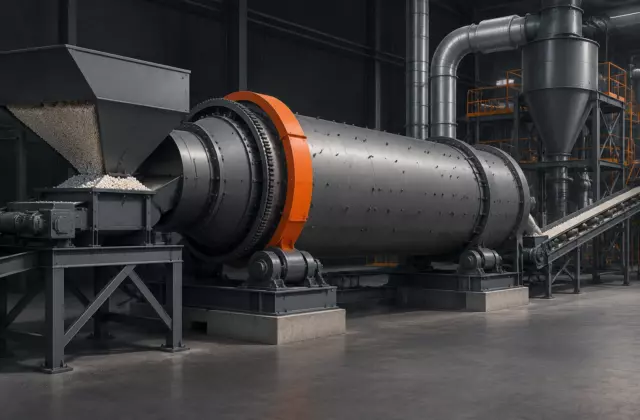
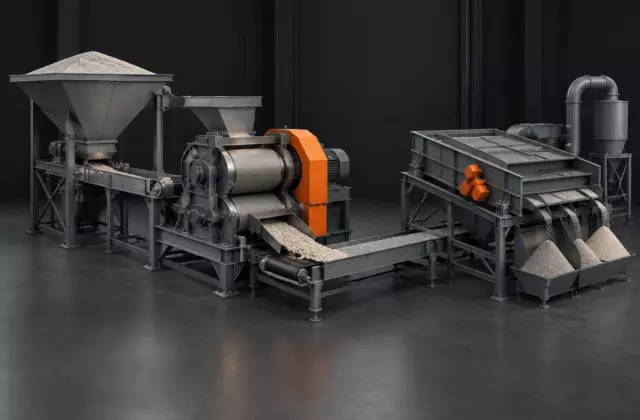
Гранулятор и валковый пресс часто сравнивают как два способа получить гранулированный продукт, но физика процесса у них различается. В барабанной или тарельчатой грануляции частицы объединяются за счёт движения слоя, столкновений и постепенного наращивания материала. В валковом прессе сухой материал сначала уплотняется давлением, после чего компактат разделяется на фракции.
Это различие определяет дальнейшие свойства продукта. При мокрой агломерации важную роль играет состояние слоя: насколько равномерно перемещаются частицы, как распределяется связующая жидкость и как мелкая фракция участвует в росте гранул. При компактировании главным фактором становится способность порошка сформировать устойчивый спрессованный материал.
Поэтому вопрос о том, какое оборудование «лучше», некорректен без привязки к требуемому результату. Один процесс создаёт гранулу через последовательное увеличение размера, другой — через уменьшение пустотности и повышение плотности исходного материала.
Какие зоны барабанного гранулятора определяют структуру продукта
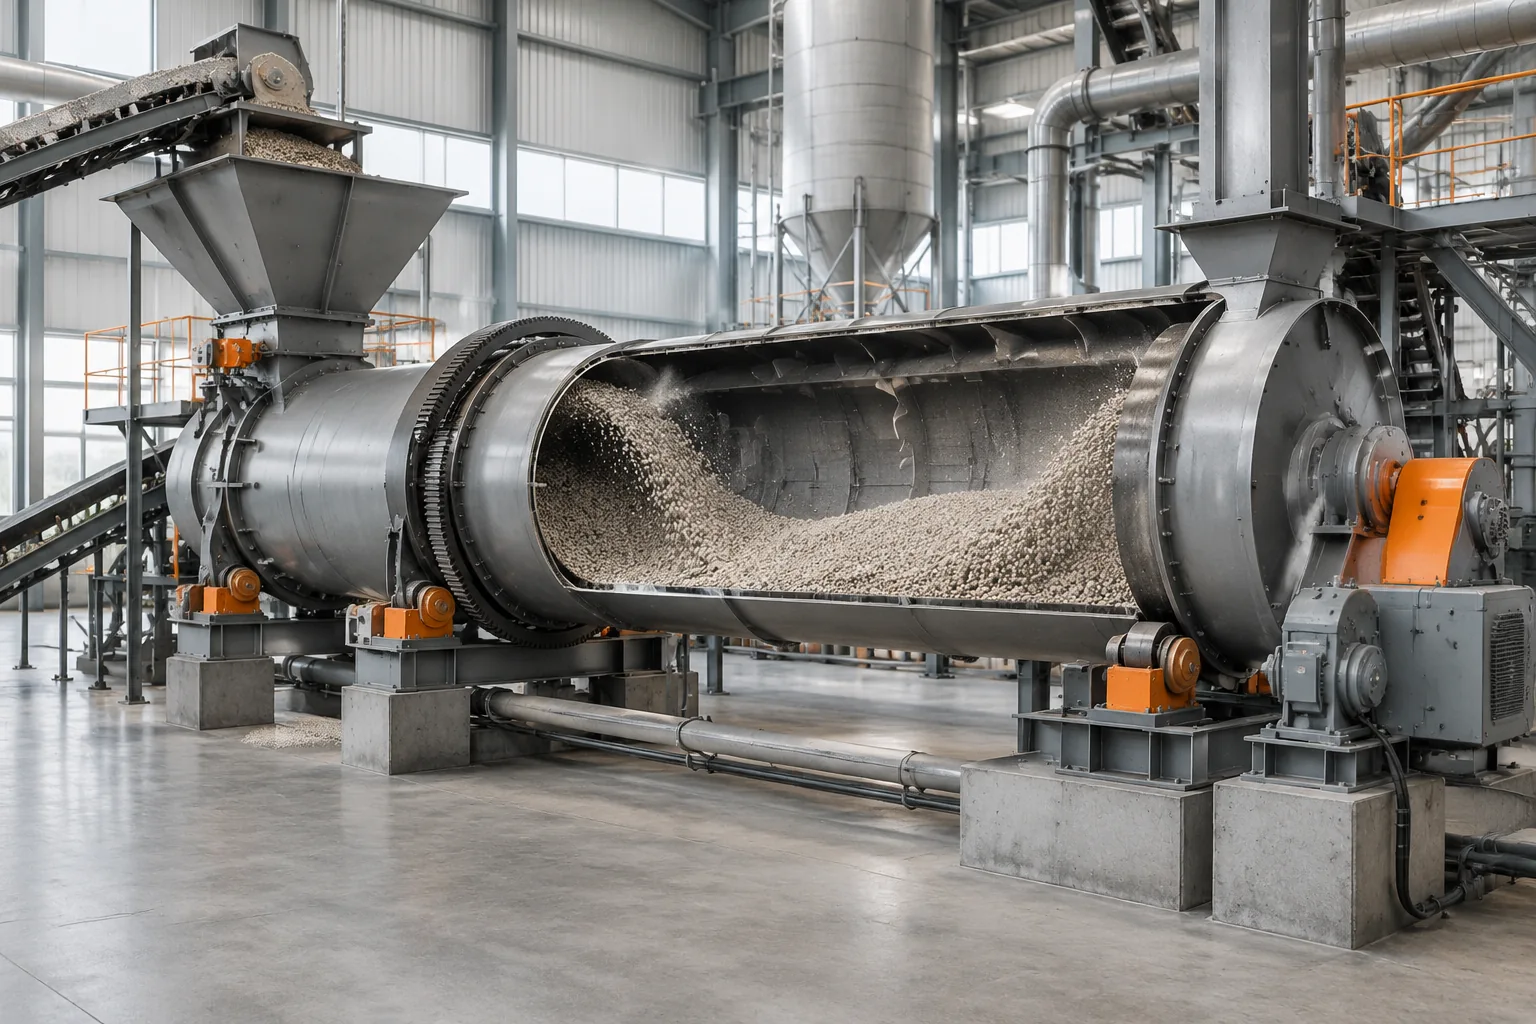
В барабанной грануляции зона влияния начинается не с выхода оборудования, а с места формирования движущегося слоя. Вращение создаёт перемещение материала: частицы поднимаются, перекатываются и возвращаются в поток. Во время этих циклов небольшие фрагменты могут закрепляться на поверхности растущих гранул.
Размер гранулы формируется главным образом через баланс между появлением новых зародышей и их дальнейшим ростом. Если в слое много мелкой фракции, она становится материалом для наращивания. Если движение недостаточно эффективно для конкретного состава, рост и распределение размеров могут изменяться.
После зоны роста важна классификация продукта. Некондиционные фракции могут возвращаться в процесс как ретурный материал, поэтому итоговый размер зависит не только от самого барабана, но и от всей связанной схемы.
Валковый пресс: где появляется плотность и прочность
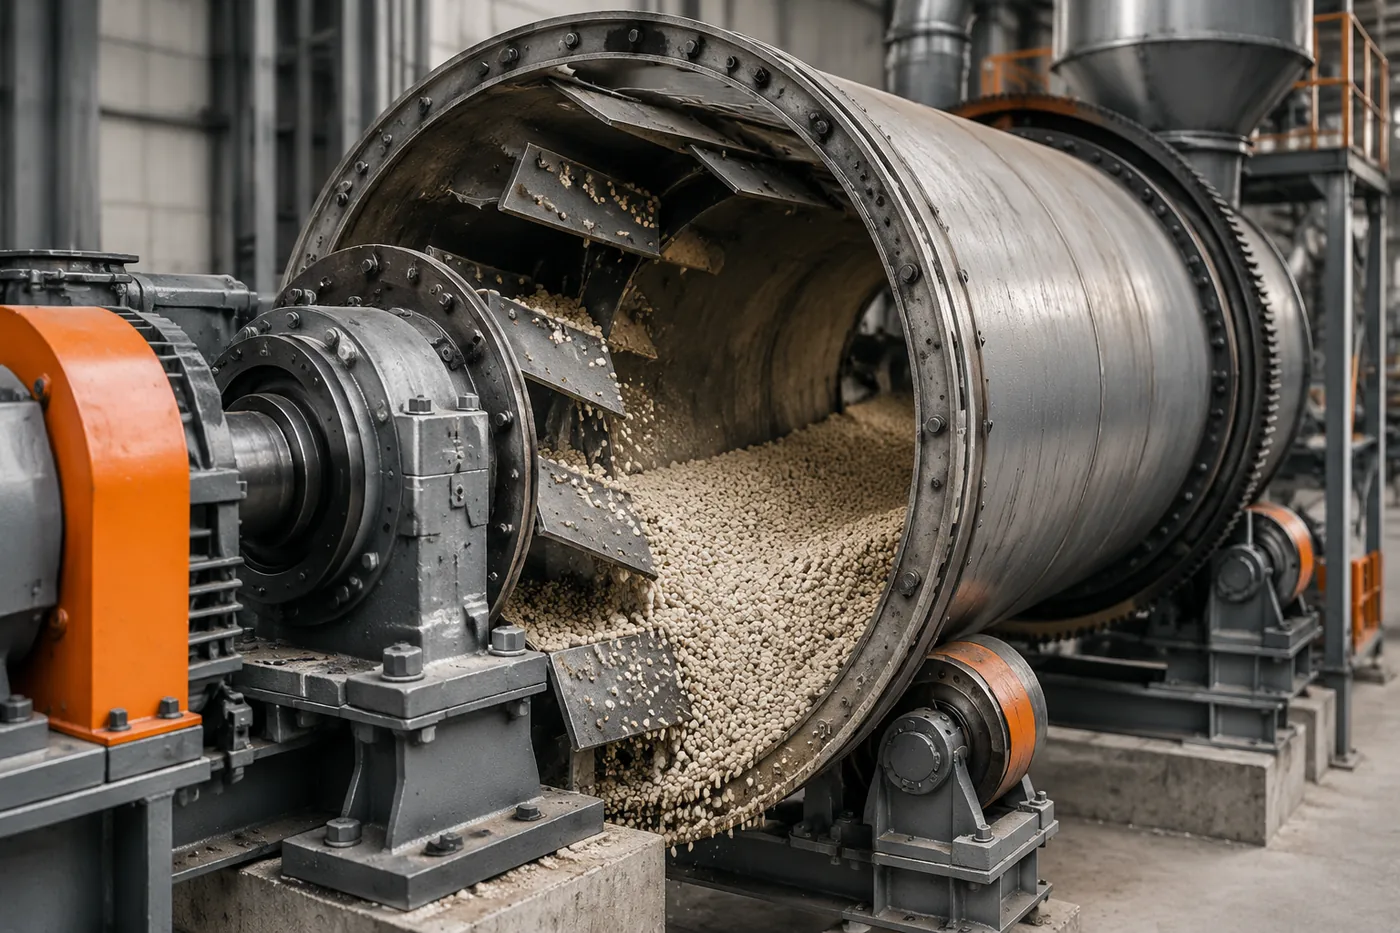
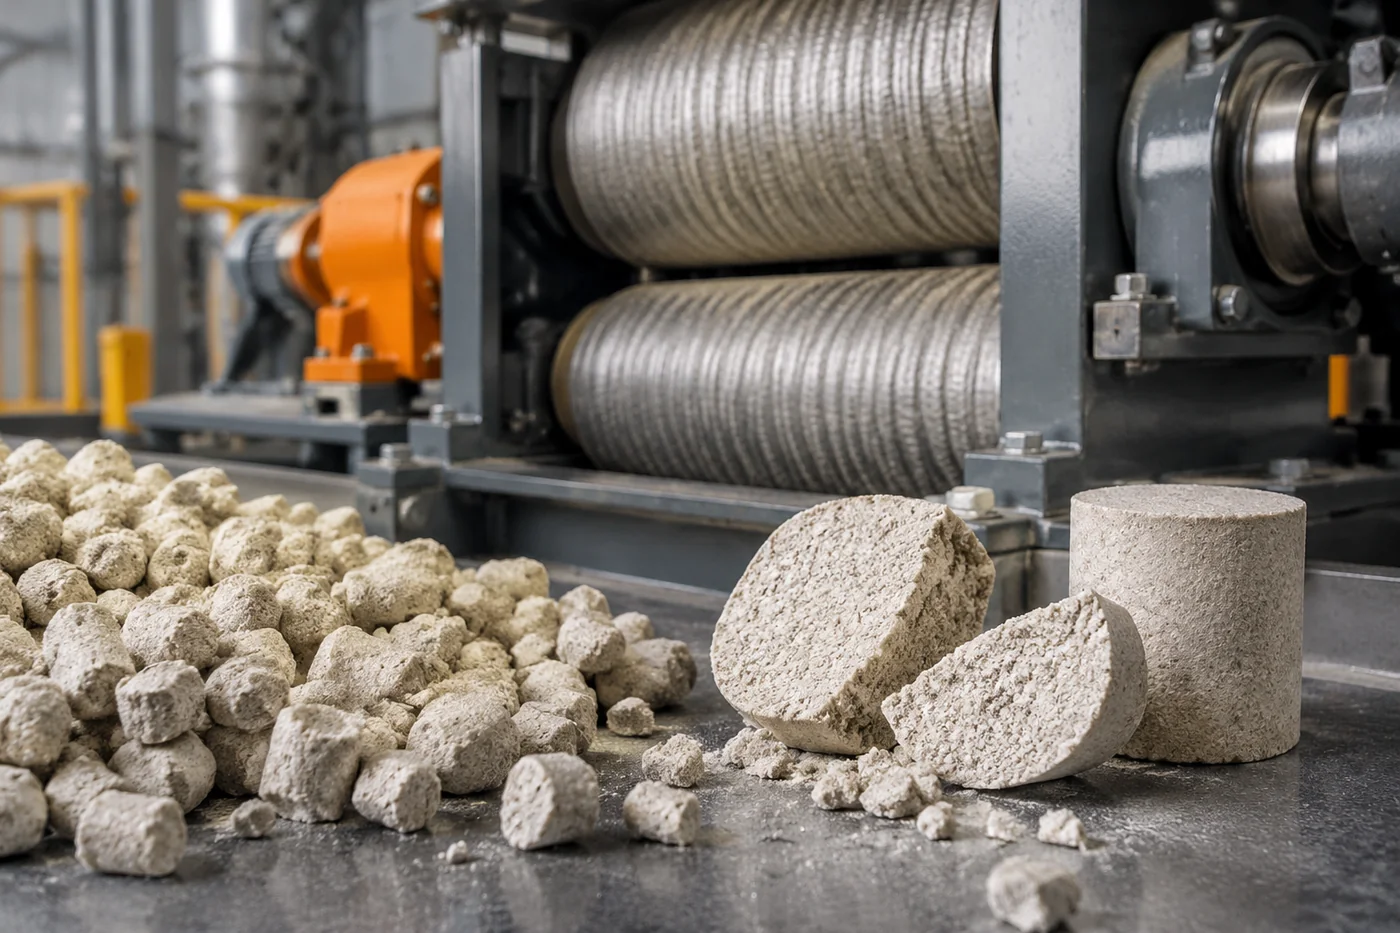
Валковый пресс работает по другой логике. Между валками материал подвергается сжатию и превращается в компактированный слой. В этот момент формируется плотность будущей частицы, а не её размер в привычном смысле.
Полученный компактат обычно не является готовой гранулой. После дробления и классификации получают частицы нужной фракции. Поэтому размер продукта определяется не только зоной прессования, но и последующей обработкой материала.
Ключевой вопрос для такого оборудования — насколько устойчивым получается компактат. Слишком слабая структура может разрушаться при дальнейших операциях и транспортировке, а избыточное уплотнение не всегда означает лучший результат для конкретного применения.
Инженерная заметка. Сравнивать оборудование по одному показателю, например размеру гранулы, нельзя. В барабанной грануляции размер связан с ростом слоя и движением частиц, а в валковом прессовании — с уплотнением, дроблением и классификацией. Конкретные режимы, размеры узлов и допустимые нагрузки проверяют по технической документации выбранного оборудования.
Сравнение зон влияния оборудования
| Критерий | Барабанный гранулятор | Валковый пресс |
|---|---|---|
| Основной механизм | Агломерация частиц в движущемся влажном слое | Уплотнение сухого материала давлением |
| Где формируется размер | Во время роста гранул и последующей классификации | После прессования, дробления и разделения фракций |
| Главная зона влияния | Зона движения слоя и взаимодействия частиц | Зона контакта материала с валками и последующая переработка компактата |
| Что сильнее влияет на структуру | Связь между частицами и условия роста | Степень уплотнения и свойства исходного порошка |
Таблица показывает не преимущество одного решения, а разные точки управления качеством. Если требуется изменить характеристику продукта, необходимо понимать, на каком этапе она возникает.
Почему одного контроля размера гранулы недостаточно
Размер является заметным параметром продукта, но он не описывает всю его структуру. Две партии с одинаковой фракцией могут отличаться по плотности, устойчивости к механическому воздействию и поведению при последующих операциях.
В барабанной схеме одинаковый размер может быть получен при разном соотношении мелких частиц, скорости роста и количества возвратного материала. В прессовании одинаковая фракция после дробления может иметь разную внутреннюю структуру из-за различий в степени уплотнения.
Поэтому проверка должна связывать свойства продукта с причиной их появления. Сначала определяют, какая характеристика изменилась, затем анализируют участок оборудования, где эта характеристика формируется.
- Если меняется распределение размеров, проверяют зоны формирования и классификации фракций.
- Если меняется плотность, ищут причину в механизме объединения или уплотнения материала.
- Если ухудшается устойчивость гранулы, оценивают не только итоговую частицу, но и способ её образования.
Какие свойства продукта зависят от выбора оборудования
Выбор технологии влияет на путь формирования гранулы и, соответственно, на набор управляемых параметров. Для мокрой грануляции важны процессы роста и закрепления материала в слое. Для сухого компактирования — способность исходного сырья сохранять форму после воздействия давления.
Нельзя переносить выводы одного процесса на другой. Например, увеличение плотности в результате прессования связано с уплотнением, а изменение прочности гранулы после агломерации может быть связано с качеством межчастичных связей. Внешне похожий результат может иметь разную причину.
При проектировании или изменении линии оценивают не отдельный аппарат, а последовательность операций: подготовку материала, формирование частиц, разделение фракций и возврат некондиционного продукта.
Как проверять влияние оборудования на практике
Корректная оценка начинается с постановки вопроса: какое свойство продукта требуется объяснить. Если проблема связана с размером, рассматривают этапы образования и отбора фракции. Если вопрос касается плотности или устойчивости, анализируют механизм формирования внутренней структуры.
Далее сопоставляют данные о сырье, конструкции оборудования и результатах контроля продукта. Точные рабочие параметры нельзя назначать по общему описанию технологии: их проверяют по техническому паспорту, проектной документации и данным конкретной линии.
Главная логика сравнения проста: гранулятор формирует частицу через движение и рост, валковый пресс — через давление и последующее разделение. Понимание этой причинной связи позволяет правильно искать источник изменения качества и не заменять анализ механизма одним измерением готовой гранулы.