Формирование гранул в производстве удобрений часто воспринимают как одну задачу — получить частицы нужного размера. Однако физика процессов может быть разной. При мокрой агломерации гранула растёт постепенно: мелкие частицы присоединяются к уже существующим за счёт влаги и столкновений. При сухом компактировании частицы сначала сближаются и уплотняются внешним усилием, а затем полученный материал разделяется на фракции.
Эти подходы дают разные свойства продукта. Один процесс строится вокруг движения слоя и управления ростом частиц, другой — вокруг передачи давления через материал. Поэтому одинаковые ожидания от двух технологий могут привести к неверной оценке оборудования и результата.
Два механизма формирования гранулы: рост и уплотнение
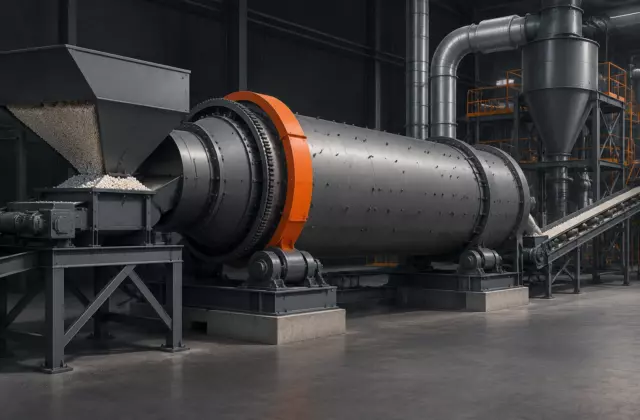
При мокрой агломерации основным является не давление, а создание условий для сцепления частиц. В барабанном или тарельчатом грануляторе материал перемещается в слое, где частицы многократно сталкиваются. Жидкая фаза формирует временные связи между частицами, а при дальнейшем прохождении процесса гранула увеличивается за счёт налипания новых слоёв.
Рост гранулы можно представить как последовательность небольших присоединений. Сначала присутствуют ядра и мелкая фракция, затем вокруг более крупных частиц накапливается материал. Если баланс движения, влажности и состава нарушается, вместо равномерного роста могут появляться слишком крупные комки или большое количество мелочи.
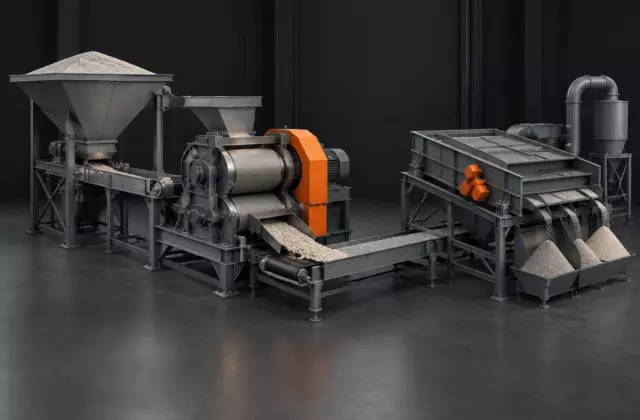
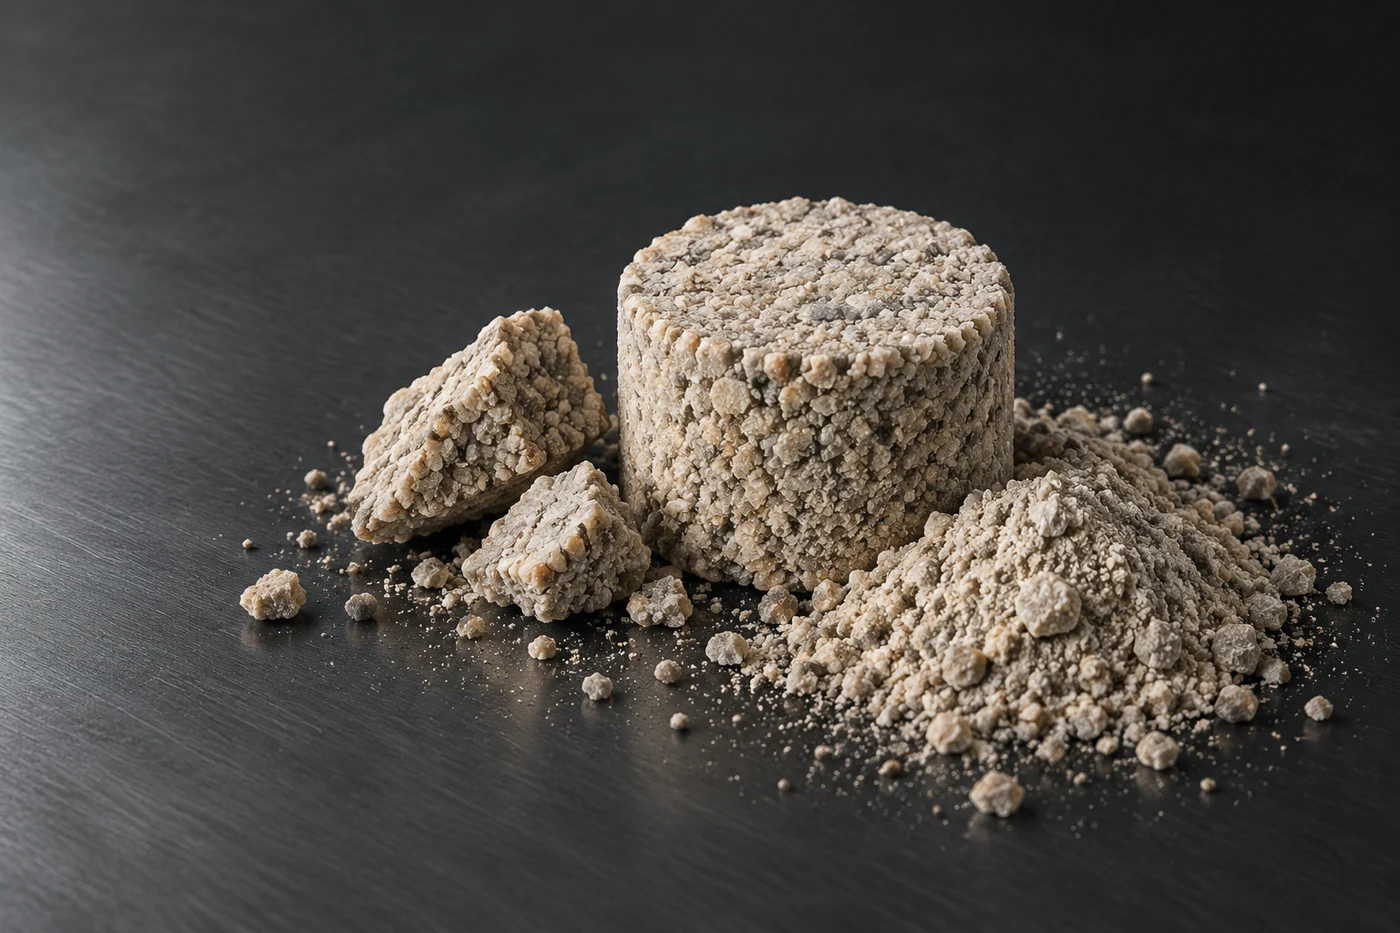
При сухом компактировании механизм другой. Порошок проходит между валками, где давление уменьшает пустоты между частицами и создаёт плотный компактат. После этого материал может подвергаться дроблению и классификации для получения требуемой фракции. Здесь гранула не «вырастает» — она формируется из уже уплотнённой массы.
Как выглядит общий маршрут гранулирования удобрений
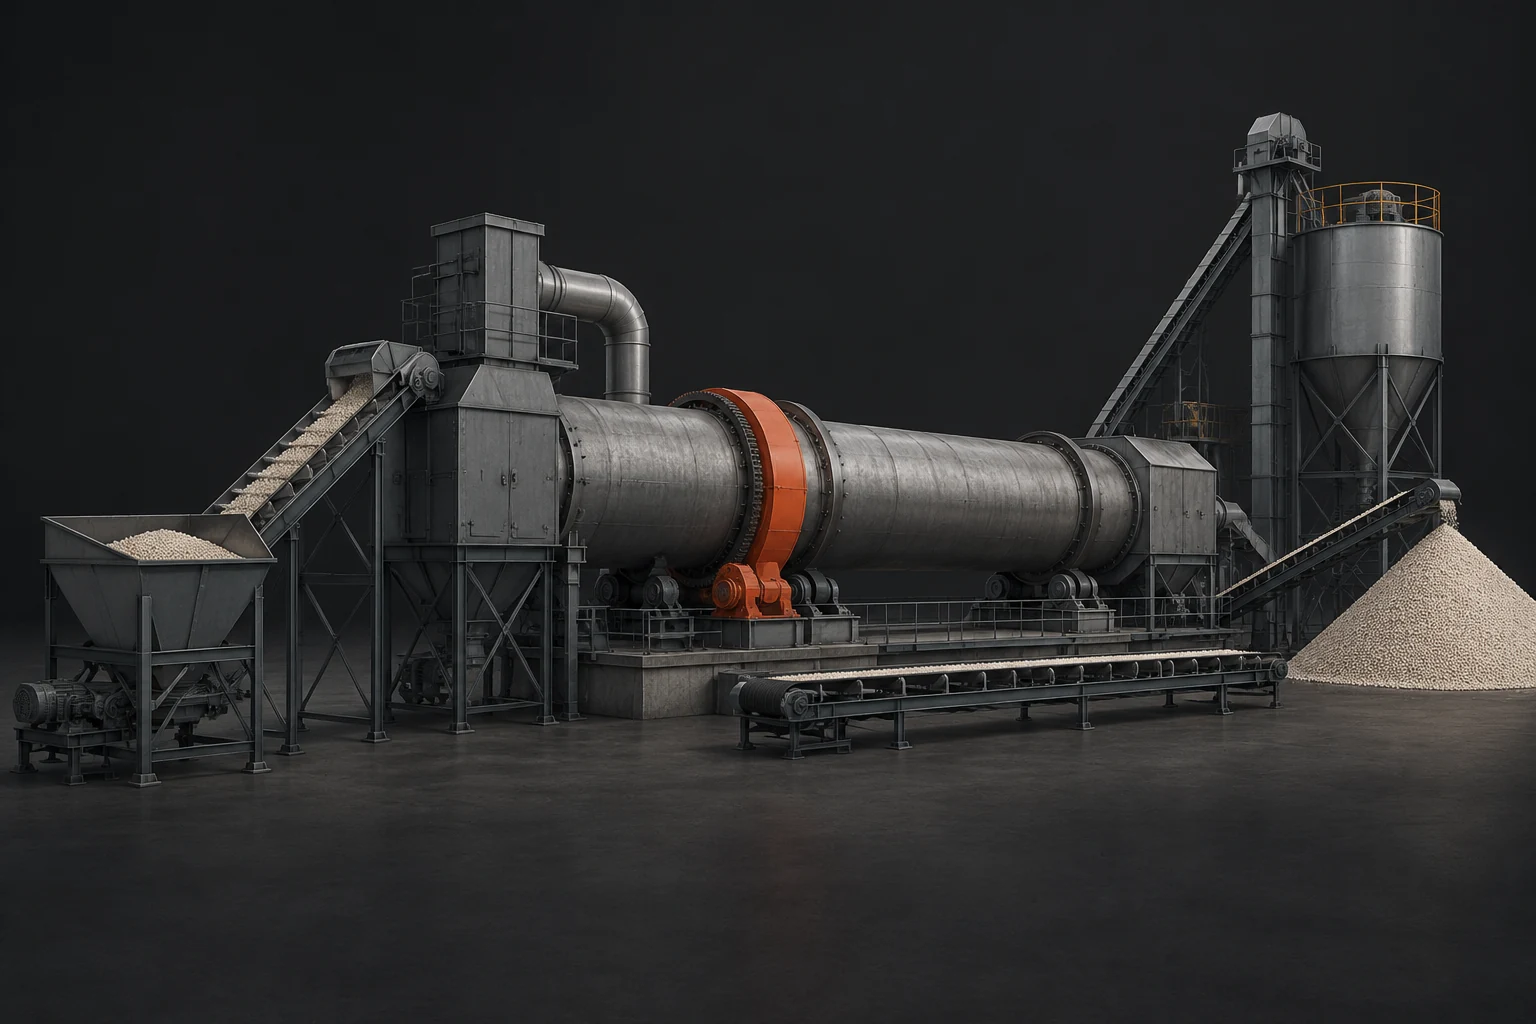
Полная линия зависит от сырья и целевых характеристик продукта, но логика процесса обычно включает несколько связанных этапов. Сначала материал подготавливается и подаётся в зону формирования. Затем частицы получают заданную форму или плотность, после чего отделяются подходящие и неподходящие фракции.
В системах мокрой агломерации важную роль играет возврат некондиционных частиц. Мелкая фракция может снова попадать в процесс и использоваться как основа для дальнейшего роста гранул. Это позволяет поддерживать рабочий цикл материала, но требует контроля распределения размеров.
В компактировании после выхода плотного материала требуется механическое разделение. Крупные куски могут быть направлены на дробление, а затем продукт классифицируется. Таким образом, конечная гранула является результатом не только самого уплотнения, но и последующей обработки.
Инженерная заметка. У двух технологий разные источники формообразования. В агломерации главным объектом управления является движение частиц в слое и возможность их сцепления. В компактировании ключевой вопрос — насколько эффективно внешнее усилие передаётся через сухой материал и какой плотности достигает сформированный компактат. Конкретные нагрузки, размеры оборудования и режимы проверяют по технической документации конкретной установки.
Почему свойства сырья определяют выбор технологии
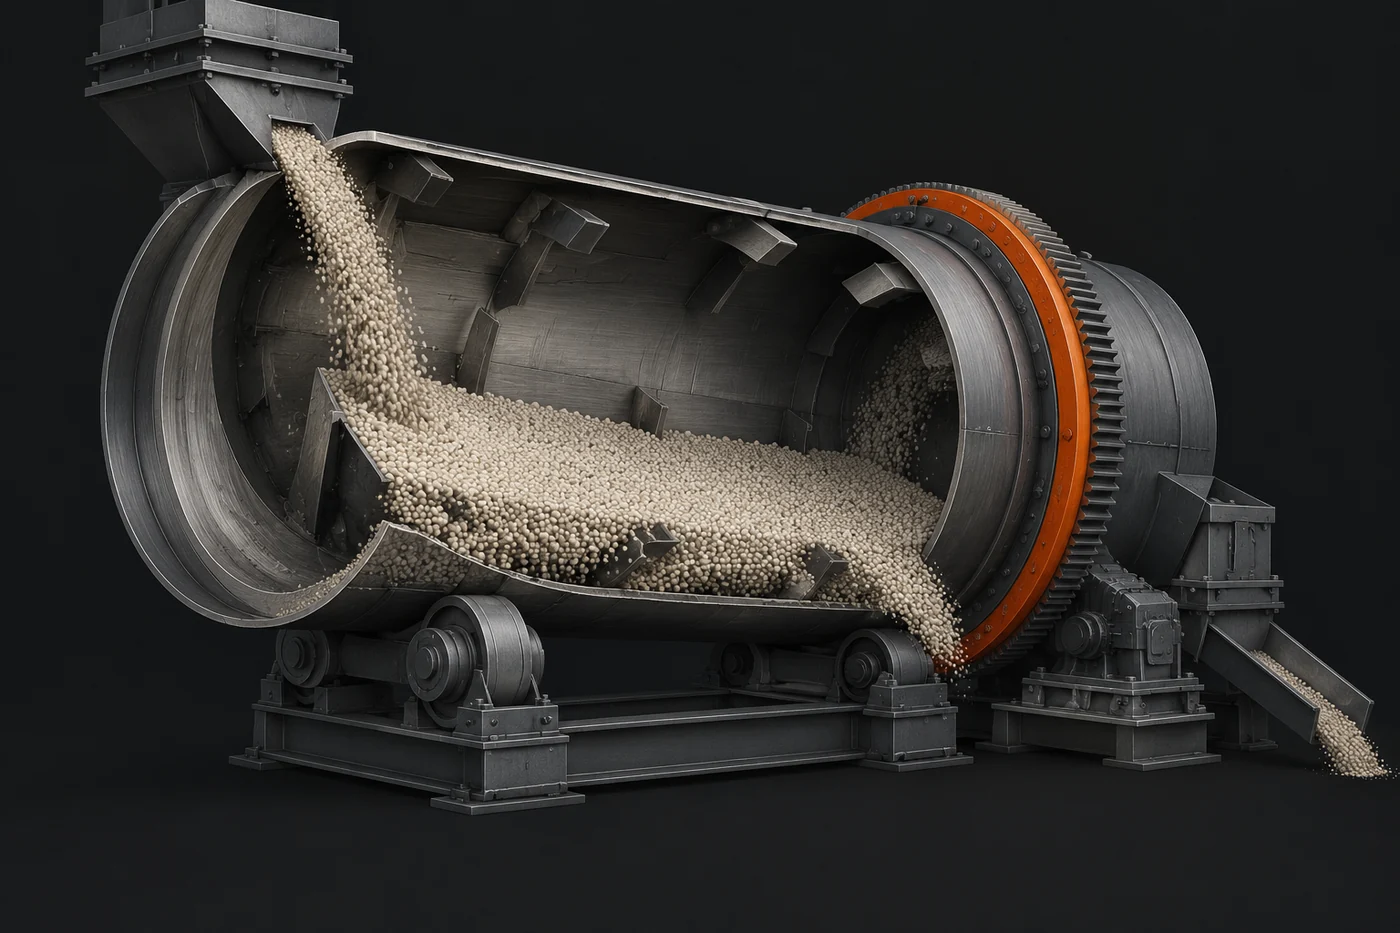
Оборудование выбирают не отдельно от материала. Один и тот же аппарат может показывать разные результаты с разными порошками из-за отличий в размере частиц, способности к сцеплению, содержании влаги и поведении при механическом воздействии.
Для мокрой агломерации важно, как материал реагирует на добавление жидкости и насколько стабильно формируются связи между частицами. Если частицы плохо объединяются, рост гранулы становится менее предсказуемым.
Для сухого компактирования критично другое: способность порошка уплотняться без чрезмерного разрушения структуры. Если после формирования плотного материала он легко рассыпается, дальнейшая обработка приведёт к увеличению количества мелкой фракции.
| Критерий | Мокрая агломерация | Сухое компактирование |
|---|---|---|
| Основной механизм | Рост частиц за счёт сцепления и наслоения | Уплотнение порошка под механическим усилием |
| Роль влаги | Может участвовать в образовании связей | Процесс основан на сухом уплотнении |
| Формирование продукта | Гранула увеличивается постепенно | Сначала создаётся компактат, затем выделяется фракция |
| Основные проверки | Распределение размеров, устойчивость гранул, поведение слоя | Плотность, прочность и устойчивость продукта после обработки |
Какие стадии влияют на свойства готовой гранулы
Размер частицы сам по себе не описывает качество гранулы. Важны также плотность, устойчивость к разрушению, однородность фракции и способность выдерживать последующие операции транспортировки и хранения.
При мокром способе свойства зависят от того, как сформировалась внутренняя структура гранулы. Частица, выросшая из множества слоёв, может отличаться от продукта, который получил форму только благодаря уплотнению.
При компактировании структура определяется степенью сжатия и поведением исходного порошка. Слишком слабое соединение частиц может привести к разрушению продукта, а чрезмерное уплотнение может изменить дальнейшее поведение материала при обработке.
Как сравнивать технологии без привязки к одному оборудованию
Сравнение грануляции и компактирования имеет смысл только через ограничения каждой технологии. Нельзя считать один метод универсальным: итог зависит от рецептуры продукта, требований к грануле и особенностей сырья.
При выборе подхода обычно анализируют несколько вопросов:
- нужно ли выращивать гранулу из мелких частиц или получить плотный материал из порошка;
- какие свойства продукта важнее на следующих этапах производства и обращения;
- как материал ведёт себя при увлажнении, перемешивании и механическом воздействии;
- какие показатели необходимо подтвердить испытаниями конкретного сырья и линии.
Даже внутри одного класса технологий возможны разные схемы. Барабанная и тарельчатая грануляция используют разные варианты движения слоя и разделения частиц, поэтому их нельзя оценивать только по названию процесса.
Проверка результата: от наблюдения к причине
Оценка готовых гранул начинается не с поиска «лучшего режима», а с определения того, какой механизм дал нежелательный результат. Если увеличилось количество мелкой фракции, причиной может быть слабое формирование связей, недостаточная устойчивость материала или особенности последующей обработки.
Если появляются слишком крупные частицы, необходимо анализировать условия роста или эффективность классификации. Для компактирования отдельно рассматривают устойчивость полученного материала после выхода из зоны давления и после дробления.
Корректная диагностика требует разделять признаки и причины. Размер гранулы — это наблюдение, а не объяснение. Причина находится через анализ свойств сырья, механики процесса и последовательности операций.
Практическая логика выбора процесса
Грануляция и компактирование решают похожую производственную задачу, но используют разные физические принципы. В первом случае материал организуется через рост частиц во взаимодействующем слое, во втором — через создание плотной структуры под воздействием усилия.
Поэтому технология формирования гранул должна рассматриваться как часть всей производственной схемы. Оборудование, свойства сырья и требования к конечному продукту связаны между собой, а точные параметры проверяются по техническим листам и данным испытаний для конкретной системы.