Проверка начинается не со смесителя, а с результата
Когда анализ готовой смеси показывает неодинаковое содержание компонентов, первое предположение часто связано со смесителем. Такой подход удобен, но он не всегда приводит к причине. Смесительный аппарат является только одним участком цепочки: материал должен поступить в него в заданном соотношении, пройти через рабочую зону без потери компонентов и выйти без последующего разделения.
Диагностика равномерности должна отвечать на два вопроса. Первый — был ли материал правильно подготовлен к смешиванию. Второй — сохранилась ли однородность после выхода из аппарата. Если эти этапы не разделять, можно изменить режим работы смесителя и не получить улучшения, потому что источник отклонения находится раньше или позже.
Оценка начинается с отбора проб по понятной схеме и сравнения результатов между точками. Важна не только средняя величина анализа, но и разброс между отдельными пробами. Большое различие между ними указывает на нестабильность потока или разделение материала, а не обязательно на недостаточное перемешивание.
Какие признаки указывают именно на проблему смешивания
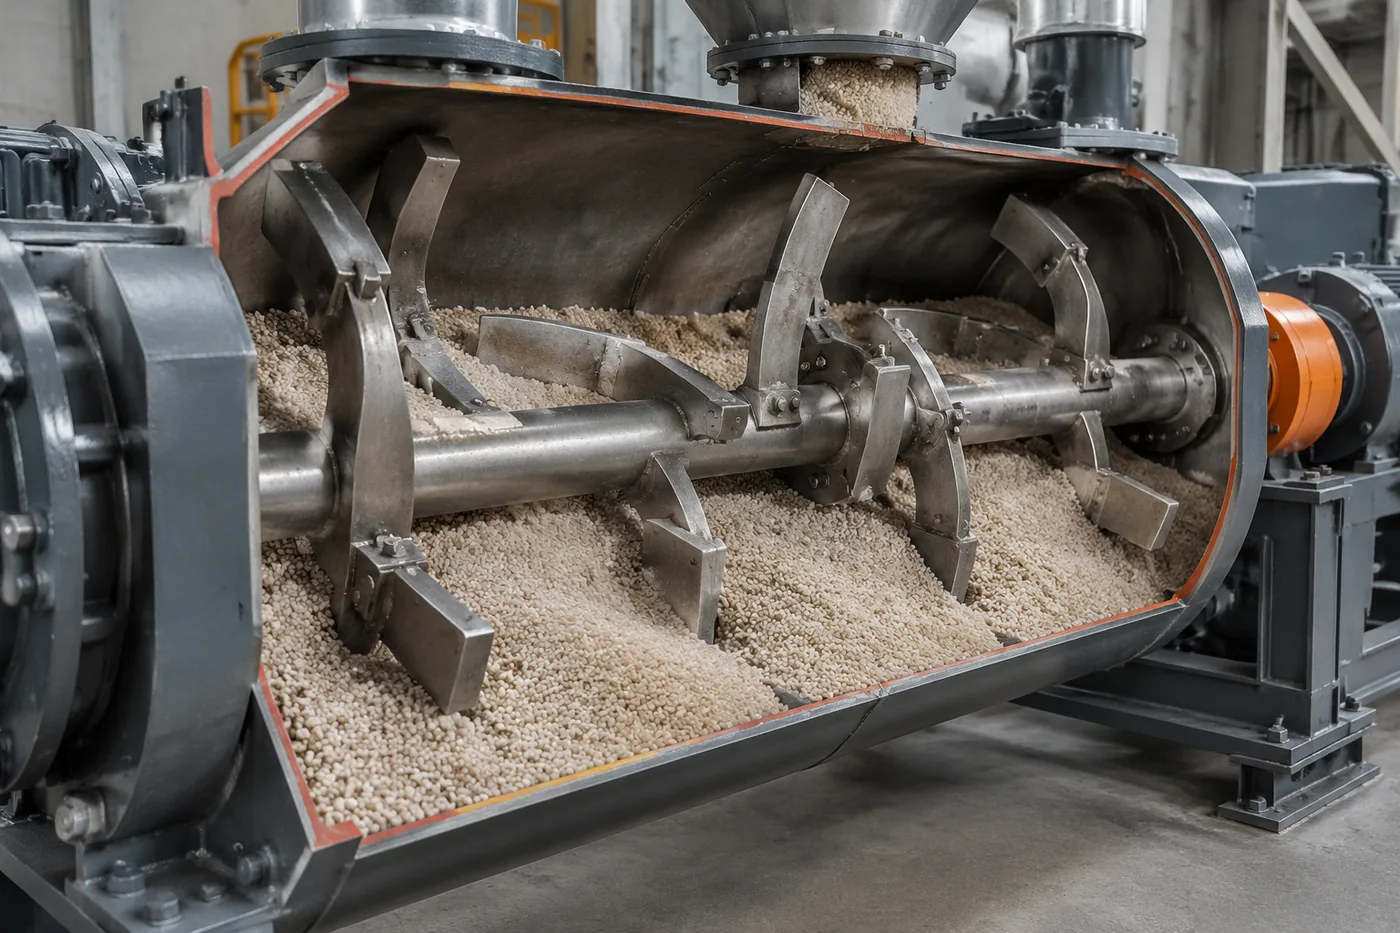
Настоящая проблема смешивания обычно связана с тем, что частицы разных компонентов не получают достаточного перемещения относительно друг друга. Причина может быть в недостаточном обмене материала между слоями, наличии участков слабого движения или несоответствии конструкции аппарата свойствам сырья.
При анализе следует искать повторяющиеся признаки. Если неоднородность присутствует уже сразу после выгрузки из смесителя и сохраняется при разных точках отбора, это повышает вероятность проблемы внутри аппарата. Если же материал после смесителя сначала соответствует ожиданиям, а отклонения появляются дальше по линии, нужно проверять транспортирование, накопление и перегрузки.
- разница между пробами из разных участков выгрузки при стабильной подаче указывает на возможное неравномерное перемещение внутри аппарата;
- изменение состава во времени может быть связано с колебаниями дозирования или периодической сегрегацией;
- увеличение неоднородности после механического перемещения требует проверки поведения частиц при транспортировке;
- разный результат для партий одного состава требует сравнения свойств исходных компонентов.
Для лопастных, барабанных и других типов смесителей механика различается. Одни конструкции создают преимущественно перемещение масс материала, другие дополнительно вызывают интенсивное перераспределение частиц. Поэтому оценивать качество только по названию оборудования недостаточно.
Почему неоднородность появляется после выхода из аппарата
Даже хорошо перемешанный материал может потерять равномерность после выгрузки. Основная причина — сегрегация. Она возникает, когда частицы различаются по размеру, плотности, форме или другим физическим свойствам и начинают разделяться при движении.
Например, при пересыпании с высоты более крупные или более плотные частицы могут перемещаться иначе, чем мелкая фракция. В накопительных ёмкостях возможно распределение материала по зонам с разным составом. При этом анализ конечного продукта будет показывать проблему, хотя внутри смесителя процесс мог проходить корректно.
При поиске причины полезно сравнить несколько точек контроля: выход аппарата, после транспортёров и перед следующим технологическим этапом. Если отклонение возникает между двумя контрольными точками, область поиска значительно сужается.
Связь свойств компонентов с качеством смеси
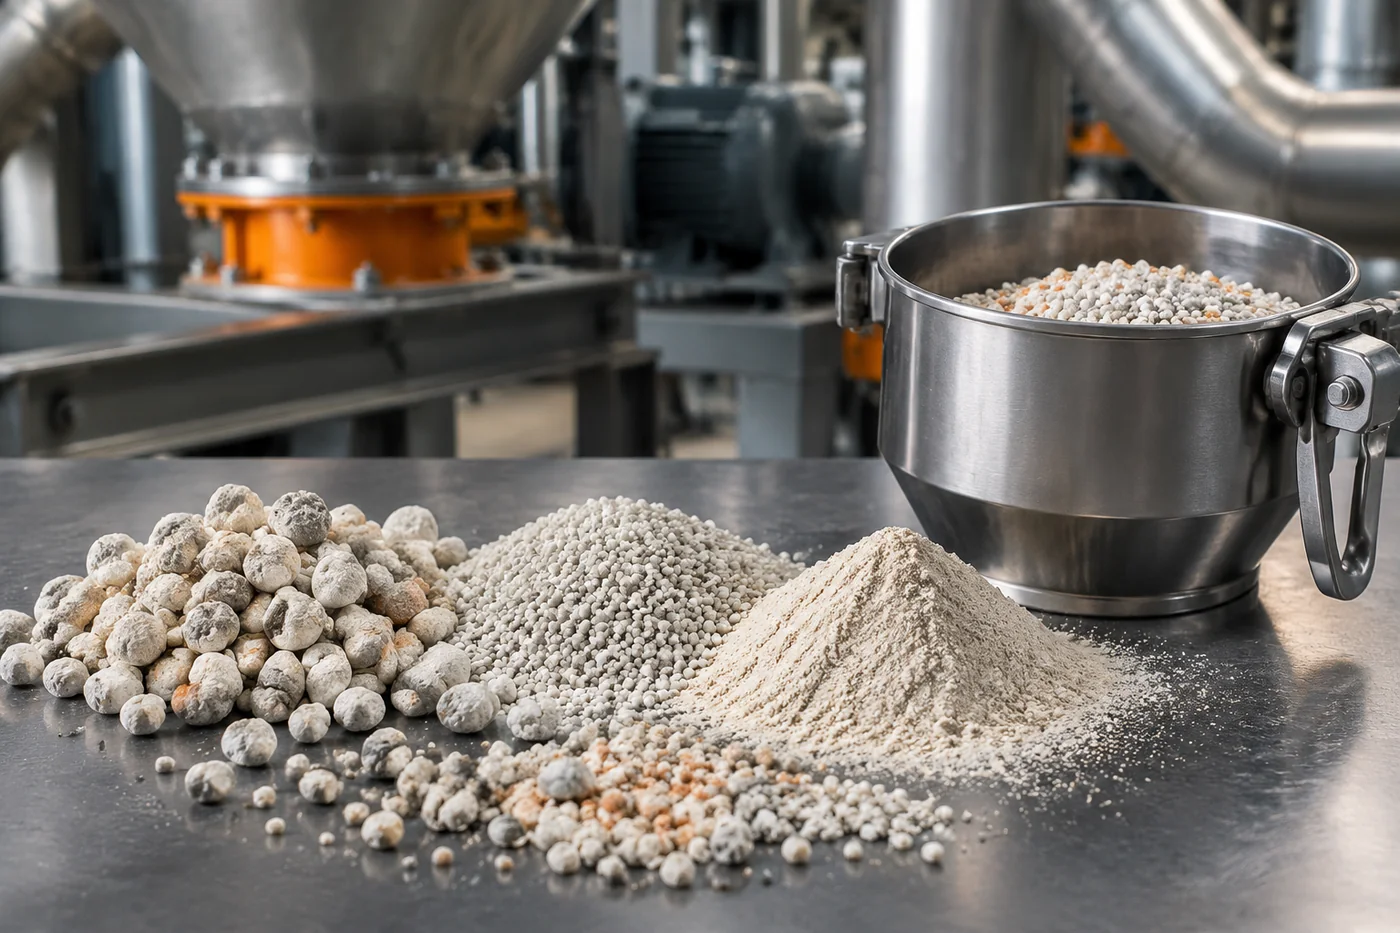
Смешивание сыпучих материалов зависит не только от конструкции машины. Компоненты с разной насыпной плотностью, влажностью, формой частиц и склонностью к сцеплению по-разному перемещаются внутри оборудования. Эти параметры влияют также на стабильность дозирования, поэтому ошибка может формироваться до входа в смеситель.
Особое внимание требуется уделять подаче. Объёмная подача сыпучего материала не измеряет массу напрямую: при изменении плотности или сыпучести фактическое количество компонента может измениться. Гравиметрические системы используют весовую обратную связь, но и они требуют стабильных условий работы и учёта внешних воздействий.
| Наблюдение | Вероятные направления проверки |
|---|---|
| Состав отличается уже на входе в смеситель | Дозирование, свойства компонентов, стабильность подачи |
| Выход из смесителя нестабилен | Рабочая зона аппарата, движение материала, выгрузка |
| После транспортирования появляется разброс | Сегрегация, перегрузки, накопление материала |
Инженерная заметка. Условная проверка причины строится не на одном показателе. Если состав на входе, после смешивания и после транспортирования сравнивается в нескольких точках, можно отделить ошибку дозирования от нарушения однородности в аппарате. Конкретные точки отбора и частота контроля определяются по схеме линии и технологической документации.
Как связать данные процесса с местом возникновения отклонения
Диагностика становится точнее, когда результат анализа сопоставляется с журналами работы оборудования. Полезны данные о стабильности подачи компонентов, изменениях характеристик сырья, остановках, изменении загрузки и условиях перемещения материала.
Важно не искать одну универсальную причину. Например, увеличение влажности одного компонента может изменить его текучесть и повлиять сначала на дозирование, затем на смешивание. Изменение гранулометрического состава может повысить риск разделения уже после выгрузки. Одинаковый внешний признак может иметь разные источники.
Последовательность проверки обычно выглядит так:
- сравнить качество исходных компонентов и стабильность их подачи;
- проверить, в какой точке линии впервые появляется отклонение;
- оценить соответствие поведения материала типу смесителя;
- отделить проблему смешивания от последующей сегрегации.
Какие ограничения нужно учитывать при оценке смеси
Результаты проверки нельзя переносить между разными материалами и аппаратами без дополнительного подтверждения. Смеситель, который обеспечивает требуемую однородность для одного набора компонентов, может вести себя иначе при другой влажности, размере частиц или склонности материала к сцеплению.
Также нельзя делать вывод о причине только по одному анализу. Лабораторное значение показывает состояние отобранной пробы, но не всегда описывает распределение материала во всей массе. Методика отбора должна учитывать особенности потока и конструкции линии.
Параметры работы оборудования, включая допустимые нагрузки и режимы, проверяют по технической документации конкретного аппарата. Если точные данные производителя или проектные требования отсутствуют, их нельзя заменять универсальными значениями.
Практическая логика поиска причины
Правильная диагностика равномерности смеси строится как исключение вариантов. Сначала проверяется, что компоненты поступают в нужном соотношении. Затем определяется момент появления неоднородности. После этого оценивается механизм: недостаточное перемешивание, нестабильная подача или разделение материала после обработки.
Такой подход позволяет не связывать любое отклонение с конструкцией смесителя. Оборудование работает внутри всей технологической системы, и качество результата зависит от согласованности всех участков — от подготовки компонентов до последнего перемещения готовой смеси.