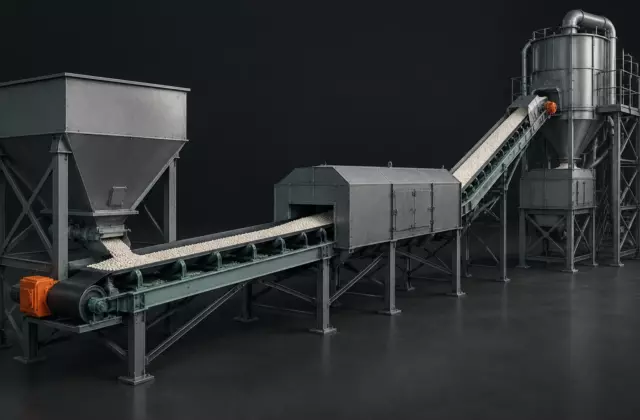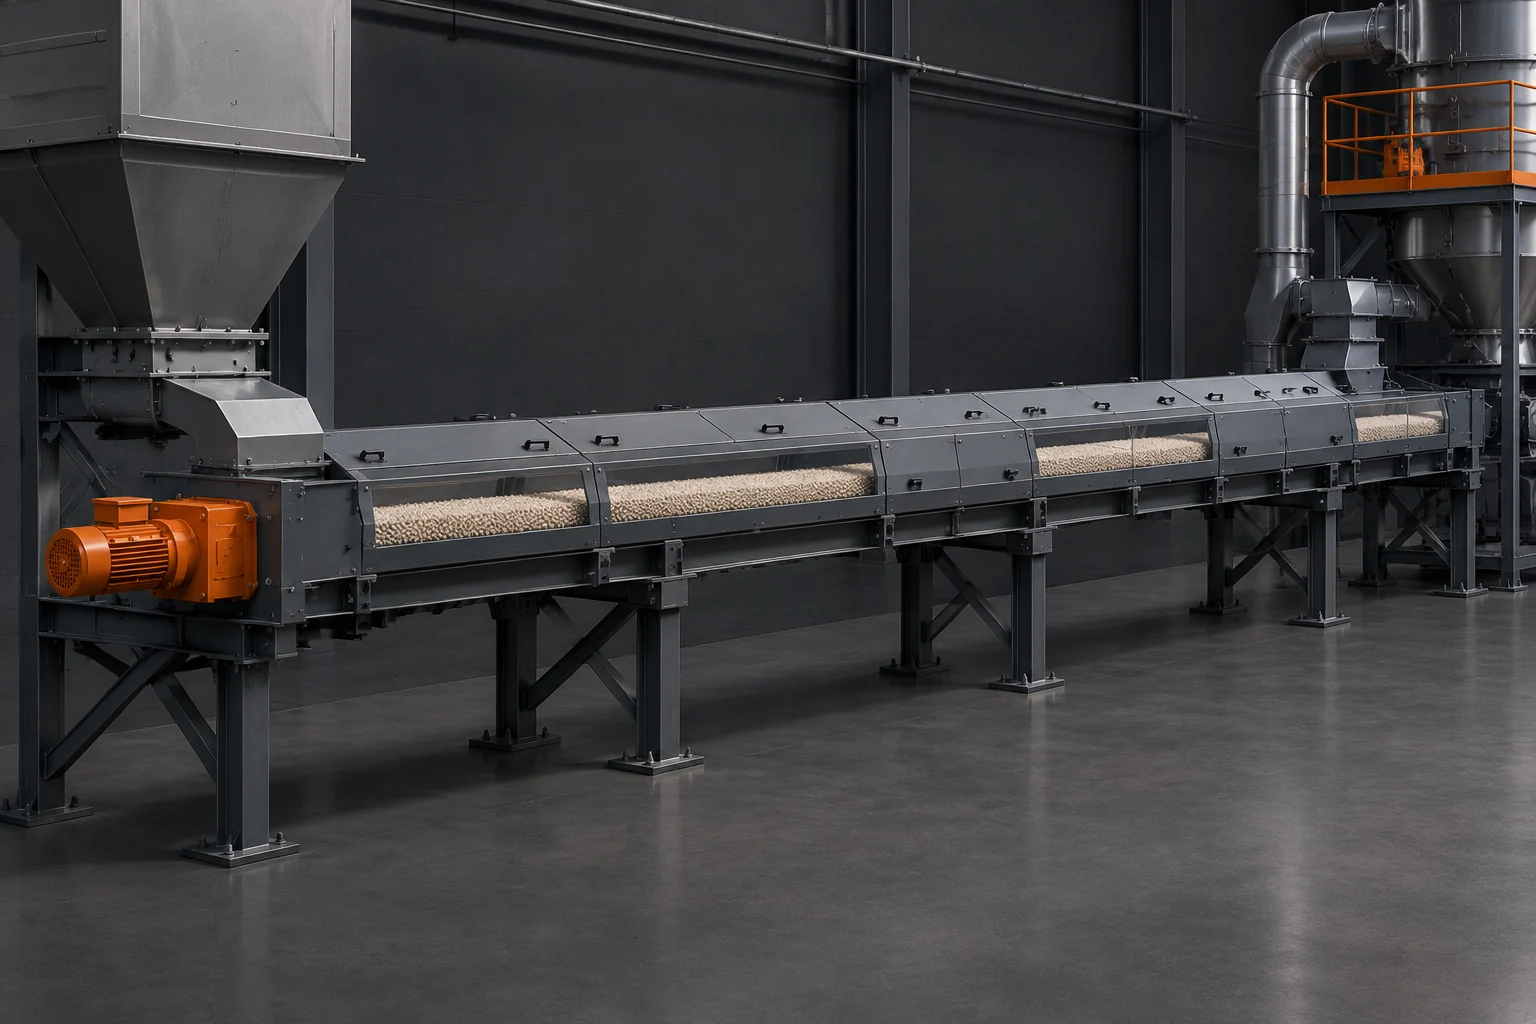
Транспортировка гранулированных удобрений часто воспринимается как простой участок линии: продукт нужно переместить из одной точки в другую. На практике именно транспорт может изменить состояние материала перед следующим этапом. При движении гранулы испытывают давление, трение, удары при пересыпках и столкновения между частицами. Поэтому выбор между лентой и шнеком связан не только с перемещением массы, но и с сохранением требуемых свойств продукта.
Ленточный и шнековый транспортеры относятся к разным принципам механического перемещения. В первом случае материал движется вместе с поверхностью гибкой ленты, во втором — перемещается за счёт вращения рабочего органа внутри корпуса. Эти схемы создают разную картину контактов и нагрузок на гранулы.
Лента перемещает слой продукта вместе с движущейся поверхностью
В ленточном транспортере основной элемент движения — непрерывная лента, которая огибает приводной и поддерживающие элементы. Гранулы лежат на поверхности и перемещаются с ней как единый поток. Между частицами и лентой возникает контактное трение, но внутри слоя обычно отсутствует принудительное перемешивание всего объёма.
Такая механика важна для продуктов, где требуется аккуратное перемещение относительно больших объёмов. Чем меньше внутренних столкновений между гранулами, тем ниже вероятность дополнительного разрушения слабых частиц. Однако это не означает полного отсутствия повреждений: качество зависит от конструкции загрузки, скорости движения, состояния ленты и количества пересыпок в линии.
Особенность ленточной схемы — открытое или частично закрытое движение материала. При неправильно организованных переходах между участками могут возникать зоны падения и ударов. Поэтому при проектировании учитывают не только сам транспортер, но и всю последовательность перемещения.
Шнек создаёт принудительное перемещение внутри рабочего канала
В шнековом транспортере продукт перемещает вращающийся винтовой элемент. Частицы находятся внутри корпуса и получают движение за счёт взаимодействия со спиралью и внутренними поверхностями оборудования. В отличие от ленты, поток материала испытывает большее внутреннее воздействие.
Такая схема может быть удобной там, где требуется компактная установка или закрытая транспортная зона. Корпус ограничивает распространение материала наружу, а направление движения задаётся геометрией шнека. Но одновременно увеличивается роль трения и контакта частиц друг с другом.
Для гранулированных удобрений это означает необходимость учитывать хрупкость продукта. Если гранула легко разрушается, интенсивное перемещение внутри рабочего канала может увеличивать образование мелкой фракции. Реальное поведение зависит от состава, прочности гранул, влажности и конкретной конструкции оборудования.

Механическое воздействие на гранулу различается
| Критерий | Ленточный транспортер | Шнековый транспортер |
|---|---|---|
| Принцип движения | Материал переносится движущейся лентой | Материал перемещается вращающимся рабочим органом |
| Контакт с оборудованием | Основной контакт происходит с поверхностью ленты | Есть контакт со спиралью и стенками корпуса |
| Воздействие на слой | Обычно меньше внутреннего перемешивания | Выражено внутреннее перемещение и трение |
| Закрытость потока | Зависит от исполнения транспортера | Обычно материал находится внутри корпуса |
Таблица показывает общую механику, а не универсальное правило выбора. Конкретные результаты зависят от конструкции линии, свойств гранулята и требований к сохранению фракционного состава.
Инженерная заметка. Транспортёр не следует автоматически считать устройством дозирования. Перемещение материала и управление подачей — разные задачи. Объёмный поток может изменяться из-за насыпной плотности, формы частиц, влажности и сыпучести, поэтому точное дозирование требует отдельного решения с учётом характеристик продукта.
Свойства продукта определяют ограничения выбора
При сравнении транспортных решений важно смотреть не только на оборудование, но и на сам материал. Гранулированные удобрения отличаются по размеру частиц, прочности, склонности к истиранию, влажности и способности к слёживанию. Эти параметры влияют на поведение потока в любой механической системе.
Например, высокая доля мелкой фракции может увеличивать пыление независимо от выбранного типа транспортера. Повышенная влажность может менять сыпучесть и усиливать налипание. Склонность к слёживанию связана с условиями хранения и свойствами продукта, поэтому один только выбор транспорта не решает проблему качества.
При проектировании оценивают, как материал проходит весь маршрут: от выхода после грануляции или другой стадии формирования до упаковки или хранения. Важны места загрузки, выгрузки и пересыпки, потому что именно там часто возникают наиболее сильные механические воздействия.
Почему транспортировка не заменяет дозирование
Одна из распространённых ошибок — считать, что стабильная скорость транспортера автоматически обеспечивает точную подачу. Но перемещение и дозирование работают по разным принципам. Скорость движения оборудования задаёт поток, а точность массовой подачи требует контроля количества материала.
На практике свойства сыпучего продукта могут меняться даже при неизменных настройках оборудования. Насыпная плотность, влажность и структура гранул влияют на то, сколько материала фактически проходит через систему за определённое время. Поэтому параметры дозирования проверяют отдельно от выбора транспортного механизма.
Как сравнивать решения при разработке линии
Корректное сравнение начинается не с вопроса «какой транспортер лучше», а с анализа условий работы. Для разных участков одной линии могут использоваться разные схемы перемещения, поскольку требования к каждому этапу отличаются.
- Определяют свойства продукта: прочность гранул, сыпучесть, влажность и склонность к образованию мелочи.
- Оценивают маршрут движения: количество пересыпок, высоту переходов и необходимость закрытого перемещения.
- Проверяют требования конкретного оборудования по технической документации, а не используют универсальные значения скорости или нагрузки.
- Сопоставляют влияние транспорта с задачами последующих операций: хранением, покрытием, упаковкой или контролем качества.
Для промышленных линий выбор между лентой и шнеком является частью общей схемы обращения с материалом. Он зависит от баланса между бережным перемещением, конструктивными ограничениями и требованиями к стабильности потока.
Главный критерий — сохранение заданных свойств продукта
Ленточный и шнековый транспортеры не являются прямыми конкурентами во всех ситуациях. Лента обеспечивает движение слоя по поверхности и часто рассматривается как более мягкая схема перемещения, а шнек использует принудительное перемещение внутри корпуса и даёт другие конструктивные возможности.
Правильный выбор определяется не названием оборудования, а тем, насколько его механика соответствует характеристикам гранулированного удобрения и месту установки в технологической цепочке. Перед применением конкретного решения проверяют данные по материалу и техническую документацию оборудования.