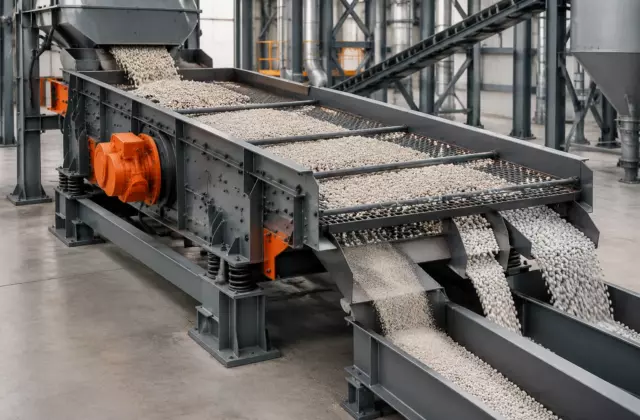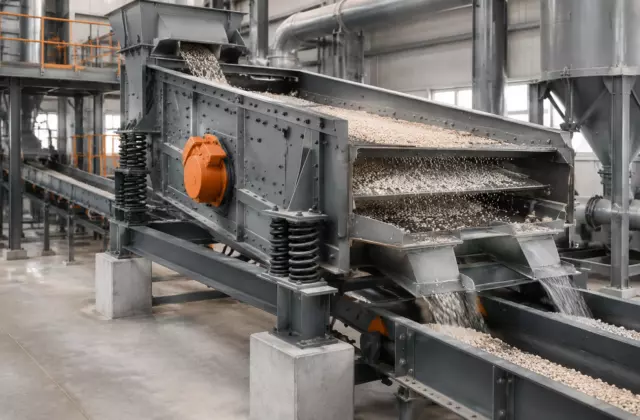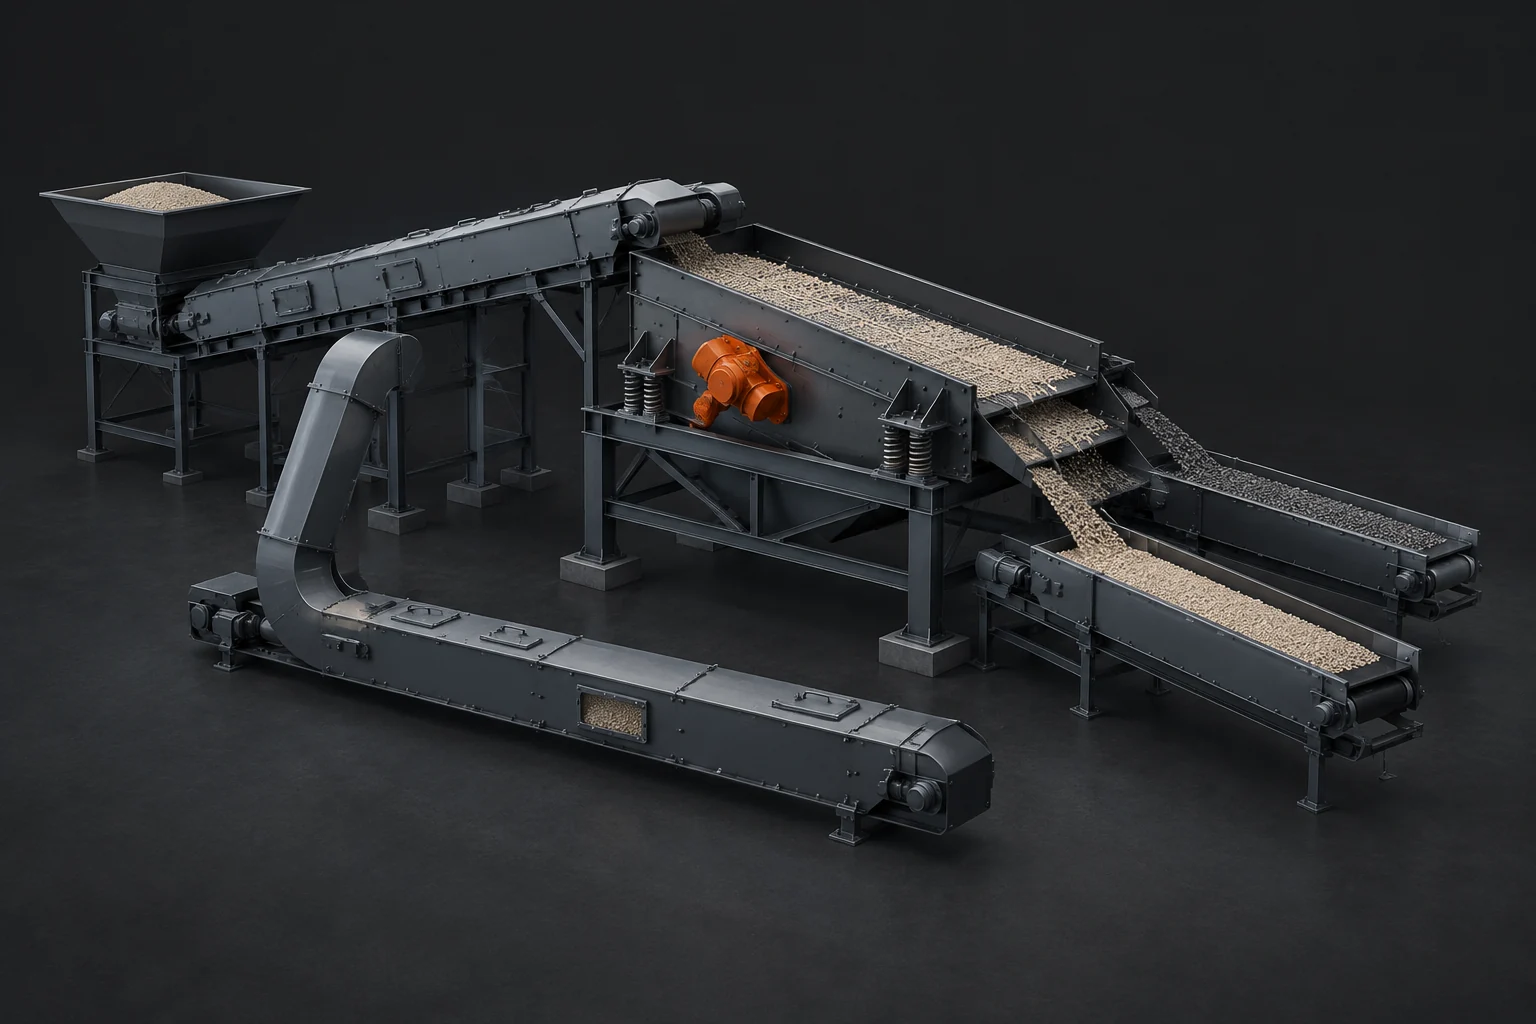
Появление избытка мелкой фракции после классификации — одна из типичных задач диагностики в производстве гранулированных удобрений. Ошибка часто возникает на этапе поиска причины: внимание сразу переключается на грохот или сито, хотя фактический источник может находиться в узле формирования продукта или в контуре дробления возврата.
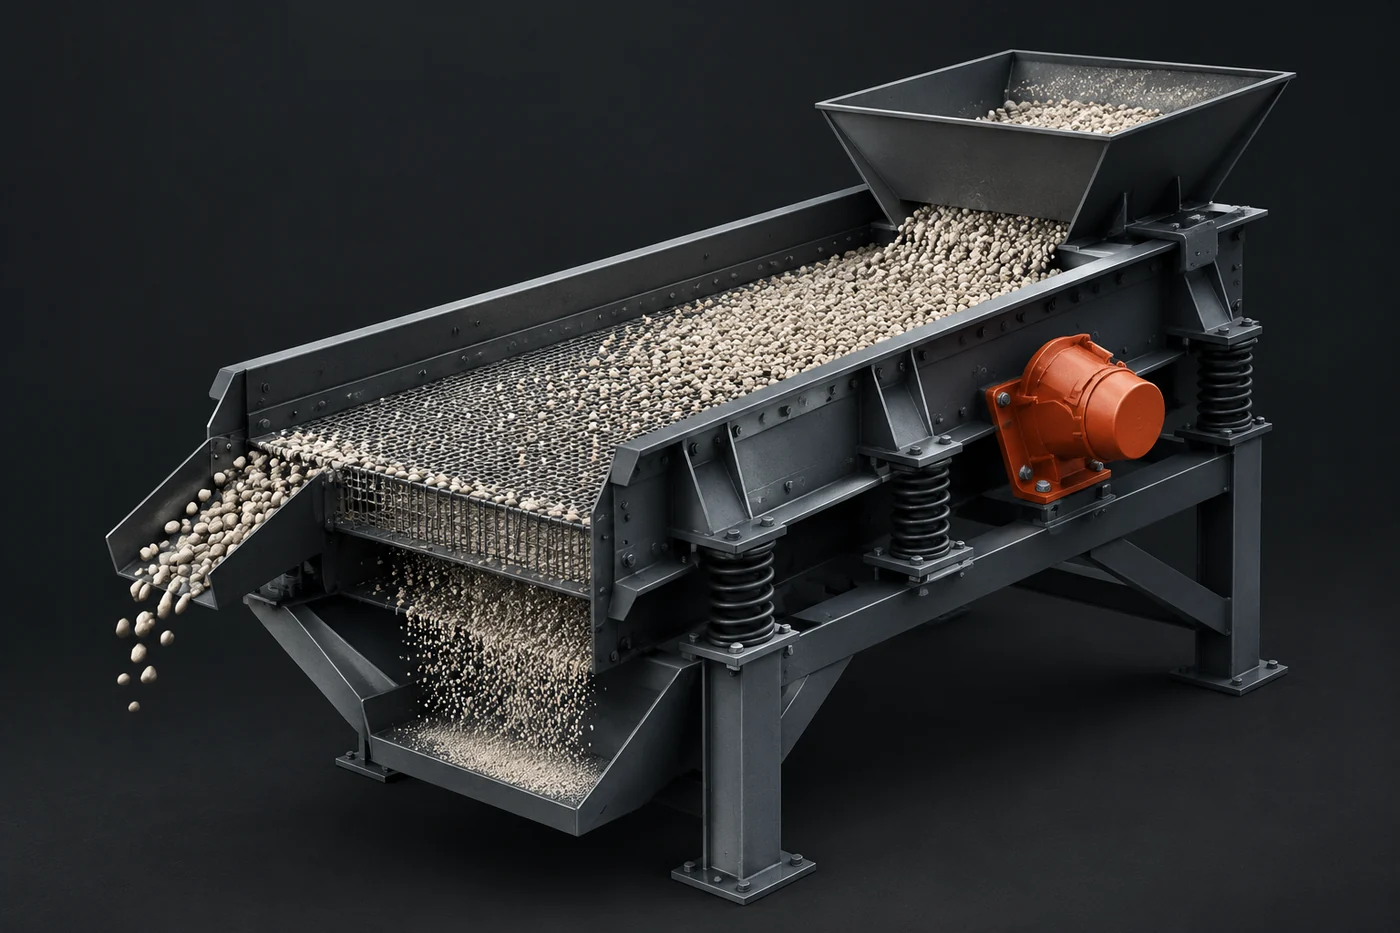
Классификация разделяет материал по размеру частиц: часть проходит через отверстия просеивающей поверхности, часть остаётся над ней. Само сито не создаёт мелочь из крупной фракции, если только механическое воздействие не сопровождается разрушением частиц. Поэтому диагностика начинается не с замены сетки, а с восстановления цепочки событий: где появилась новая мелкая фракция и почему материал стал менее устойчивым.
Почему после классификации растёт доля мелкой фракции
Главная причина — изменение баланса между образованием новых мелких частиц и их удалением из потока. Если на вход классификатора поступает больше пыли или разрушенных гранул, чем предусмотрено процессом, итоговый анализ покажет рост мелочи даже при стабильной работе просеивающего узла.
В производственных линиях удобрений распространён возвратный контур: крупная фракция может направляться на дробление, после чего материал снова проходит классификацию. Если свойства продукта изменились, этот контур способен усиливать проблему. Более хрупкие частицы дают больше разрушений при транспортировании и дроблении, а повышенное количество возврата увеличивает механическую нагрузку на поток.
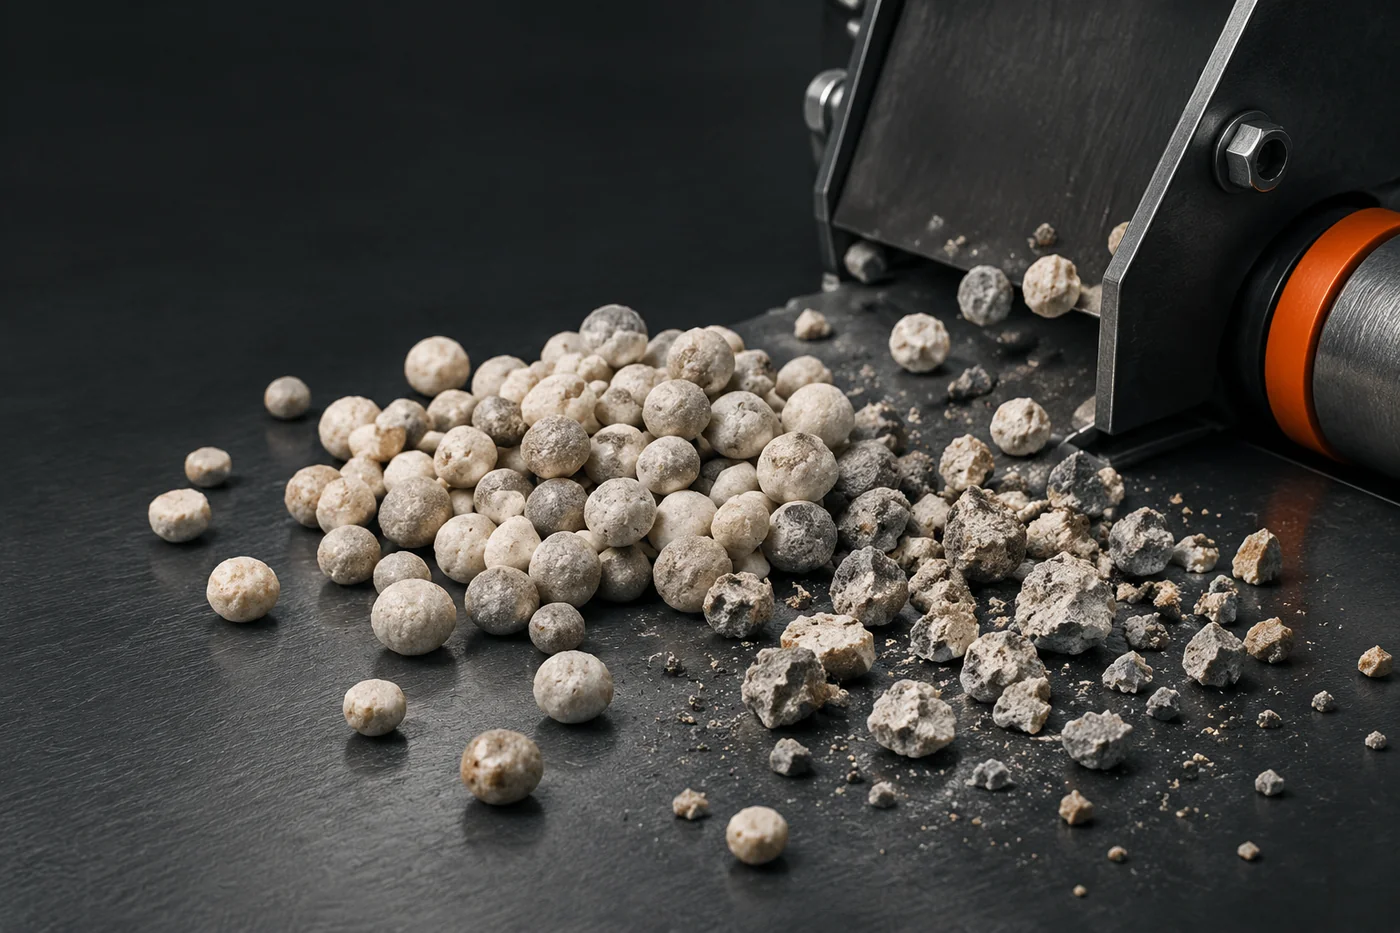
При компактировании ситуация связана с особенностями самого продукта. Сухой порошок уплотняется валками, затем компактат дробится и классифицируется. Если сформированный материал обладает недостаточной прочностью для дальнейшего обращения, часть гранул разрушается ещё до получения стабильной товарной фракции.
Инженерная заметка. При поиске причины важно различать две ситуации: «мелочь появилась после узла» и «мелочь только обнаружилась после узла». Сито выявляет распределение частиц по размеру, но не показывает момент их образования. Для этого сравнивают пробы до и после отдельных операций линии.
Как отличить влияние дробилки от влияния сита
Дробилка и классификатор влияют на результат по-разному. Дробилка изменяет размер частиц непосредственно: она должна уменьшать крупные куски возврата или компактата. Если её воздействие чрезмерно или исходный материал стал менее прочным, появляется дополнительная мелкая фракция.
Сито выполняет другую функцию — разделение. Его состояние влияет на то, насколько точно поток разделяется по размерам. Износ или повреждение просеивающей поверхности, изменение натяжения, загрязнение отверстий или особенности распределения подачи могут менять результат классификации.
| Наблюдение | Вероятное направление проверки |
|---|---|
| Мелочи становится больше уже после дробления | Проверка характеристик исходного материала, режима дробления и состояния дробящего узла |
| Размер продукта до сита стабильный, но выход фракций меняется | Проверка просеивающей поверхности, подачи и условий работы классификатора |
| Проблема появляется после изменения свойств гранул | Проверка прочности, плотности и устойчивости продукта к транспортированию |
Такой подход позволяет не искать одну универсальную причину. Одинаковый внешний признак — рост мелкой фракции — может быть результатом разных процессов.
Какие свойства гранул меняют результат классификации
Размер частиц зависит не только от отверстий сита. Важную роль играет механическая устойчивость материала. Две партии с одинаковым первоначальным размером гранул могут давать разное количество мелочи, если одна легче разрушается при перемещении или дроблении.
Для компактата особенно важны плотность и прочность полученного продукта. Слишком слабый материал быстрее распадается на мелкие частицы при последующих операциях. При этом причина может находиться не в классификаторе, а раньше — в изменении характеристик исходного порошка или условий формирования компактата.
Нужно учитывать и различие технологий. Компактирование с последующим дроблением отличается от процессов, где гранулы формируются другими способами. Поэтому оценивать поведение материала необходимо относительно конкретной линии и её технологической схемы, а не переносить выводы от одного оборудования к другому.
Последовательность проверки при поиске причины
Диагностику удобно строить от простого наблюдения к локализации источника. Сначала определяют, когда именно возникает изменение фракционного состава, затем проверяют узлы, которые могут его вызвать.
- Сравнить распределение фракций до классификации и после неё, чтобы определить момент появления мелочи.
- Проверить, изменилось ли состояние возвратного материала и доля потока, проходящего через дробление.
- Осмотреть просеивающую поверхность и оценить, нет ли признаков загрязнения, повреждения или изменения условий подачи.
- Сопоставить результат с характеристиками продукта: прочностью, плотностью и устойчивостью к механическому воздействию.
- Проверить рабочие параметры оборудования по технической документации конкретной установки, если требуется оценка нагрузки или производительности.
Важен порядок проверки. Если сразу менять настройки сита без анализа источника разрушения, можно временно изменить распределение фракций, но не устранить образование лишней мелочи.
Ограничения при оценке работы оборудования
Нельзя использовать один показатель крупности как полное объяснение состояния линии. Анализ фракций показывает результат разделения, но не раскрывает автоматически свойства материала и историю его обработки.
Также нельзя переносить режимы работы одного производителя или одной модели оборудования на другую установку без проверки технических данных. Конкретные размеры отверстий, нагрузки, производительность и допустимые условия эксплуатации определяются конструкцией оборудования и технологической схемой.
При отсутствии точных данных используют сравнительный анализ: одинаковым способом отбирают пробы, фиксируют изменения в потоке и связывают их с конкретными участками линии. Такой метод помогает отделить реальное изменение процесса от случайных колебаний.
Почему диагностика должна охватывать всю линию
Классификация является только одним звеном в цепочке получения товарной фракции. Сито показывает итоговое распределение, но качество разделения зависит от того, какой материал поступил на вход и какие механические воздействия он уже прошёл.
Если мелкая фракция растёт, правильный вопрос звучит не «что не так с ситом?», а «на каком этапе материал потерял устойчивость или изменил размер?». Такой взгляд позволяет связать работу дробилки, возвратного контура, узлов формирования продукта и классификатора в единую систему.