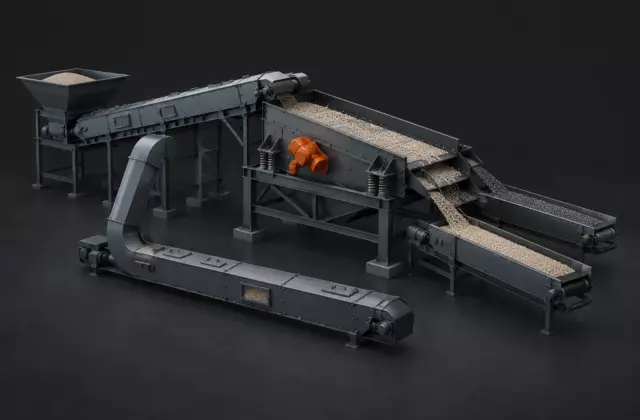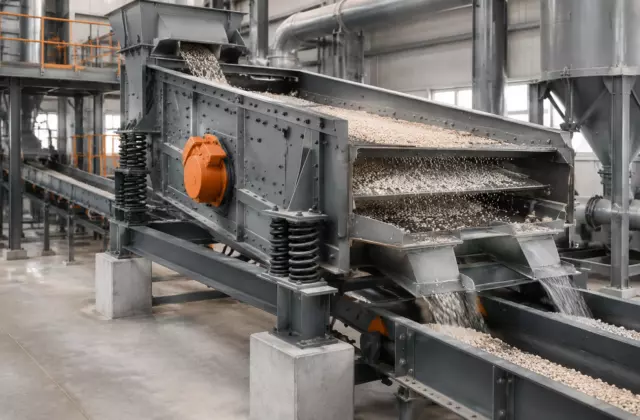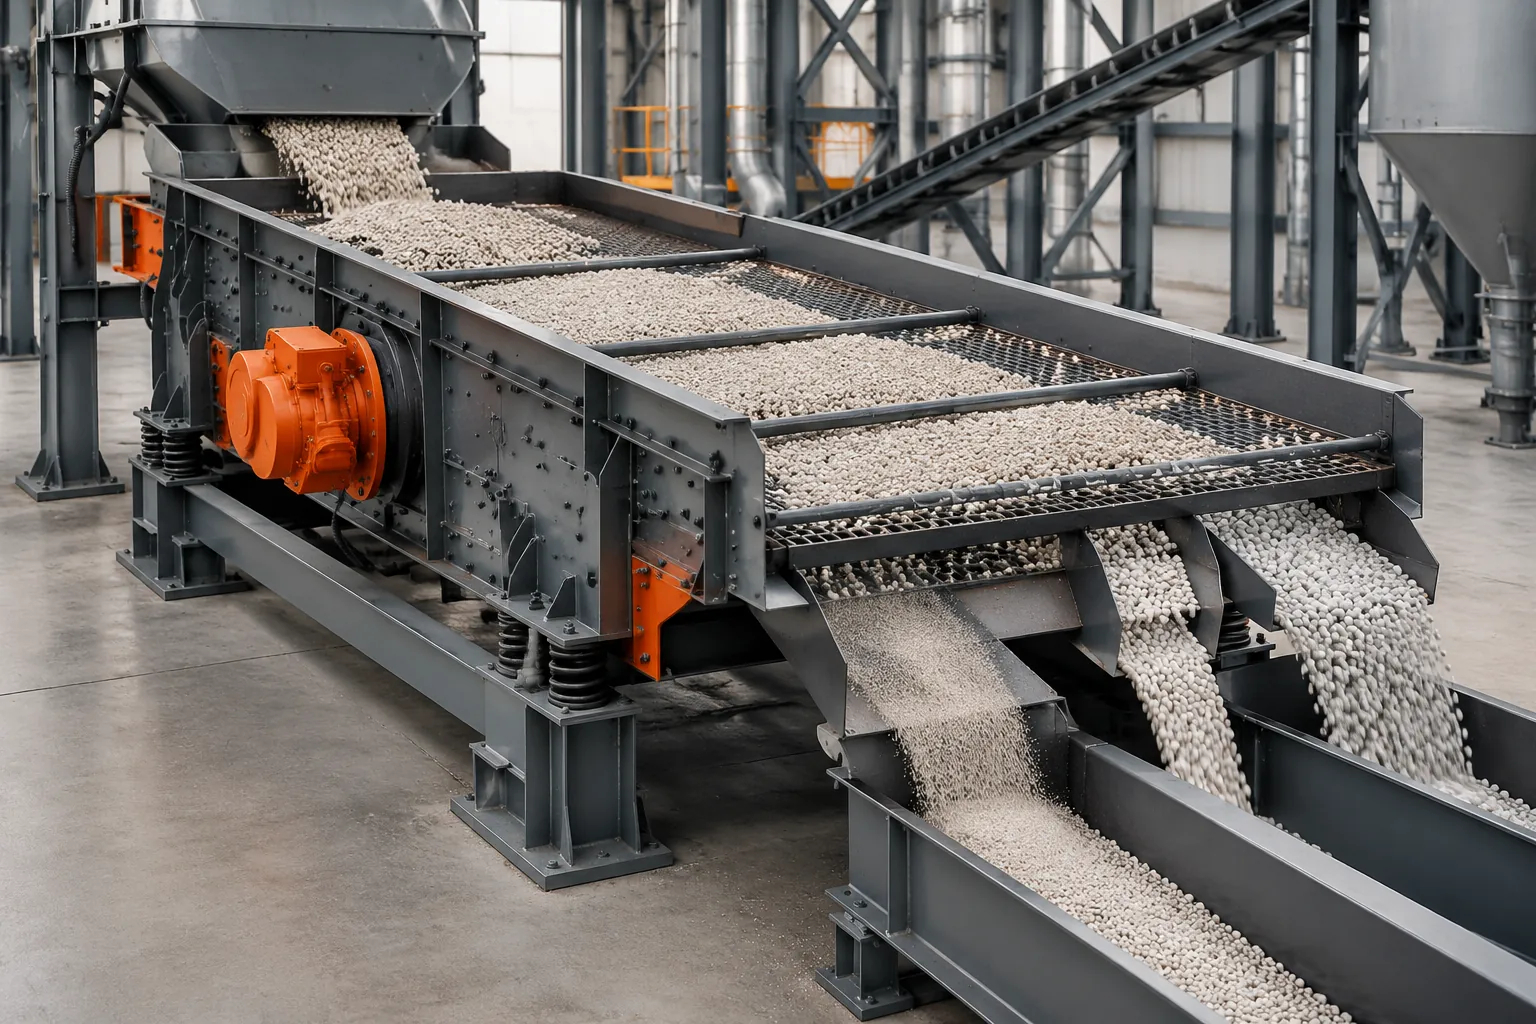
Снижение производительности сита в производстве удобрений проявляется не только как уменьшение тонночасовой подачи. Часто меняется распределение фракций: растёт доля возврата, увеличивается нагрузка на дробление, а готовый продукт выходит за требуемый диапазон крупности. Причину нужно искать не в одном элементе, а в цепочке прохождения материала через сортирующий узел.
Грохот выполняет простую по принципу, но чувствительную по условиям задачу: частицы получают возможность пройти через отверстия просеивающей поверхности, если их размер и траектория движения позволяют это сделать. Поэтому производительность зависит от площади рабочей поверхности, состояния сетки, движения слоя материала и свойств самой смеси.
Снижение производительности начинается с изменения механики разделения
В исправном режиме поток материала распределяется по поверхности, частицы перемещаются по рабочей зоне и постепенно разделяются. Если хотя бы один элемент этой механики меняется, эффективность сортировки снижается. Например, отверстия могут сохранять видимую открытость, но слой материала станет слишком плотным и частицы перестанут контактировать с поверхностью.
Просеивающая поверхность не определяет химический состав продукта. Она разделяет материал только по способности частиц проходить через отверстия. Поэтому одинаковое поведение на сите могут показывать разные по составу материалы, если их физические свойства совпадают по крупности, влажности и склонности к слёживанию.
В удобрительных процессах на сито могут поступать гранулы, дроблёный компактат или возвратная фракция после классификации. Каждый поток имеет собственную механику движения. Слишком крупный материал увеличивает нагрузку на последующее дробление, а избыток мелочи может менять структуру слоя на поверхности.
Проверка начинается с разделения причин, а не с регулировки оборудования
При падении пропускной способности полезно сначала определить, где возникает ограничение. Ошибка диагностики часто состоит в том, что состояние сита оценивают отдельно от подачи. Между тем одинаковый симптом может появляться из-за разных причин.
Первый вопрос — изменилась ли сама подача на входе. Если материал поступает неравномерно, с периодическими перегрузками, поверхность может работать с переменной толщиной слоя. В этом случае увеличение площади сортировки не устранит источник отклонения.
Второй вопрос — изменилось ли поведение материала. Частицы могут стать более склонными к налипанию, разрушению или образованию агломератов. Тогда проблема находится не только в сите, а в состоянии продукта до классификации.
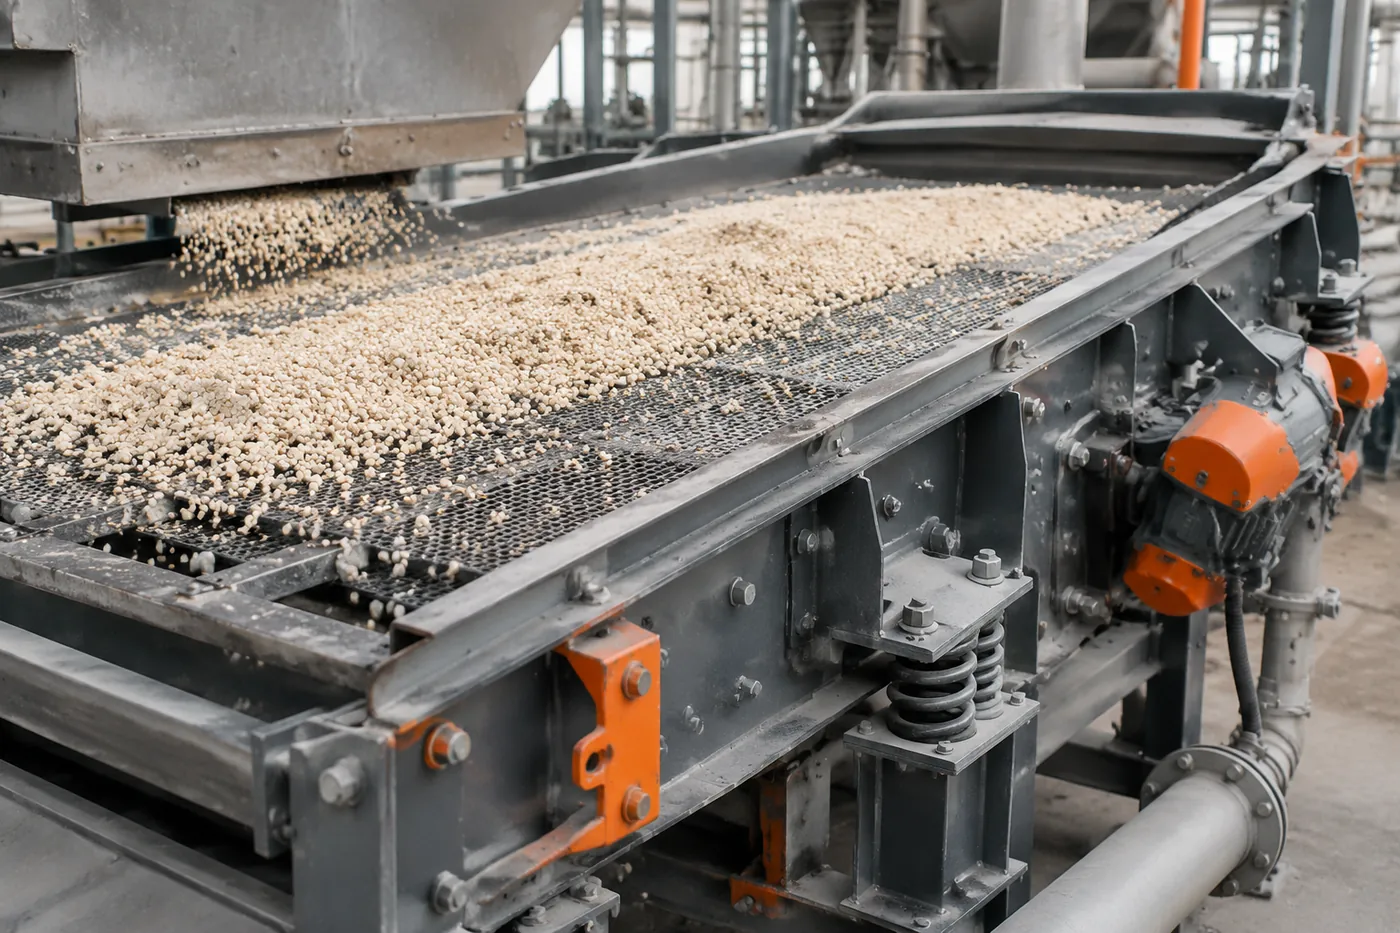
Третий вопрос — изменилось ли состояние рабочей поверхности. Износ, повреждение или деформация элементов сортировки меняют фактическую площадь прохождения материала.
Инженерная заметка. Для поиска причины удобно фиксировать не только выход готовой фракции, но и баланс потоков вокруг узла: вход на сито, крупную фракцию после отделения, возврат и мелкую фракцию. Конкретные допустимые значения нагрузки и производительности берут из технической документации конкретного оборудования.
Как отличить ограничение поверхности от ограничения подачи
Главный диагностический признак ограничения поверхности — материал поступает в достаточном количестве, но разделение ухудшается именно в зоне просеивания. При этом могут изменяться доли прохода и схода сита, а последующие участки линии получают другой состав потока.
Ограничение подачи проявляется иначе. Рабочая поверхность может оставаться свободной, но через неё проходит меньше материала, чем требуется для расчётного режима. В таком случае поиск только на сите приводит к лишним вмешательствам.
Полезно сравнивать не один показатель, а несколько признаков одновременно:
| Наблюдение | Возможная причина | Проверка гипотезы |
|---|---|---|
| Производительность снизилась при прежней подаче | Изменение состояния поверхности или свойств материала | Осмотр сетки, сравнение фракционного состава входа и выхода |
| Возвратная фракция резко выросла | Недостаточное отделение крупной части или изменение режима дробления | Проверка крупности материала до и после дробления |
| Падение наблюдается после изменения сырьевого потока | Изменение физических свойств смеси | Сравнение влажности, формы и поведения частиц |
Состояние материала определяет эффективность просеивания
Даже исправное сито может потерять производительность, если изменились свойства частиц. Для классификации важен не только размер, но и форма, плотность слоя, способность частиц сцепляться между собой.
Материал с повышенной склонностью к слёживанию может образовывать устойчивые скопления на поверхности. Частицы перестают свободно перемещаться, доступ к отверстиям уменьшается, и фактическая площадь разделения становится меньше номинальной.
Другой фактор — механическая прочность продукта. В линиях, где используется компактирование, крупный компактат после дробления должен формировать фракцию, пригодную для последующей классификации. Слишком слабые частицы могут разрушаться дополнительно уже внутри оборудования, меняя распределение размеров.
Поэтому изменение производительности иногда связано не с самим грохотом, а с предыдущими стадиями. Дробление, охлаждение, сушка и транспортировка влияют на то, какой материал фактически приходит на сортировку.
Роль дробления и возвратного контура в диагностике
В производственных линиях с возвратом крупной фракции сито связано с дробилкой и обратным потоком. Если крупные частицы удаляются недостаточно эффективно, дробилка получает другую нагрузку. Если образуется избыток мелкой фракции, меняется баланс возврата и готового продукта.
При поиске причины важно рассматривать этот контур как единую систему. Повышенный возврат не обязательно означает неисправность сита. Он может быть следствием изменения прочности гранул, работы предыдущего оборудования или требований к целевой фракции.
Конкретные режимы работы дробилки и сортировки нельзя переносить между разными установками без проверки по техническим данным. Конструкция поверхности, схема движения материала и характеристики продукта влияют на результат.
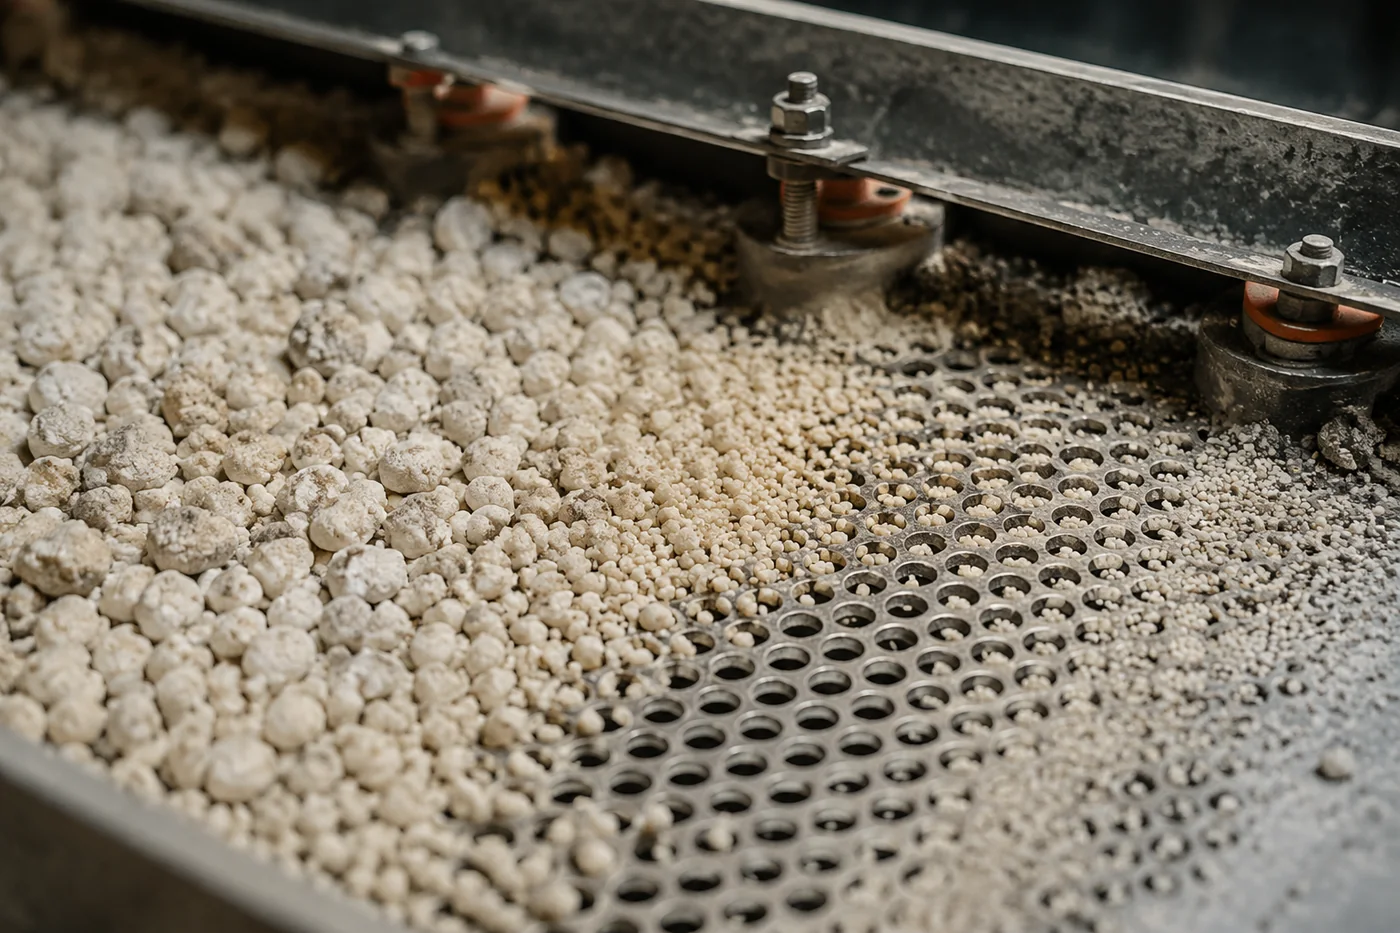
Последовательность проверок для локализации отклонения
Диагностика становится быстрее, если идти от простых наблюдений к более глубоким причинам. Сначала проверяют, что изменилось относительно обычной работы: состав потоков, нагрузка, внешний вид материала, распределение фракций.
Далее оценивают состояние просеивающей поверхности и подтверждают, что фактическая рабочая зона соответствует проектной. После этого анализируют материал до и после узла сортировки, чтобы отделить проблему классификации от изменения продукта.
- Сравнить текущий поток с обычным распределением входной и выходной фракции.
- Проверить состояние просеивающей поверхности и наличие механических изменений.
- Оценить, не изменились ли свойства материала перед поступлением на сито.
- Проверить взаимосвязь между ситом, дроблением и возвратным контуром.
Почему замена сита не всегда устраняет проблему
Замена просеивающей поверхности решает только те случаи, когда причиной действительно является её состояние или несоответствие задаче сортировки. Если ограничение создаёт поток материала или предыдущая стадия процесса, новое сито может дать кратковременный эффект без устранения причины.
Правильная диагностика строится на проверке причинной связи: изменился ли узел, изменился ли материал или изменилась нагрузка на систему. Такой подход позволяет избежать поиска одной неисправности там, где отклонение сформировано несколькими связанными факторами.