Охлаждение после грануляции — это не простое снижение температуры материала перед хранением. На этом участке оператор управляет передачей тепла между гранулами и газовым потоком, распределением слоя внутри барабана и условиями, при которых продукт сохраняет требуемые физические свойства. Если режим выбран неправильно, последствия проявляются не только в температуре выгрузки, но и в склонности к слёживанию, повреждении гранул или нестабильности последующих операций.
Какие данные проверяют до настройки охладителя
До изменения режима необходимо определить, с каким материалом работает линия. Одна и та же схема охлаждения может вести себя по-разному для партий NPK с отличающимся гранулометрическим составом, остаточной влажностью, прочностью гранул и свойствами поверхности. Поэтому исходной точкой является не только температура после гранулятора, а набор характеристик продукта.
Для первичной проверки обычно собирают следующие данные:
- температуру продукта на входе в охладитель и после выхода из него;
- фактическое состояние гранул: размерный состав, наличие мелкой и крупной фракции, признаки разрушения;
- влажность продукта и сведения о предыдущих стадиях процесса, включая сушку;
- характер движения материала через барабан и равномерность заполнения рабочей зоны;
- данные о газовом потоке, который обеспечивает теплообмен.
Важно разделять задачи оборудования. Охладитель снижает температуру гранул за счёт контакта с газом, но не заменяет сушильную стадию и не гарантирует устранение всех причин слёживания. Если в продукте остаётся избыточная влага или нарушена структура гранулы, одной корректировкой охлаждения проблему можно только замаскировать.
Как материал проходит через барабан и где возникает теплообмен
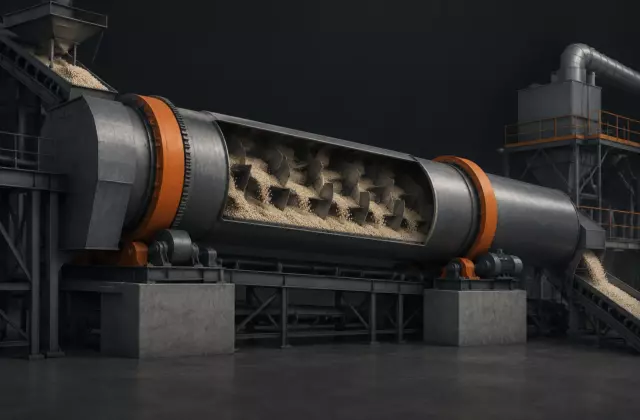
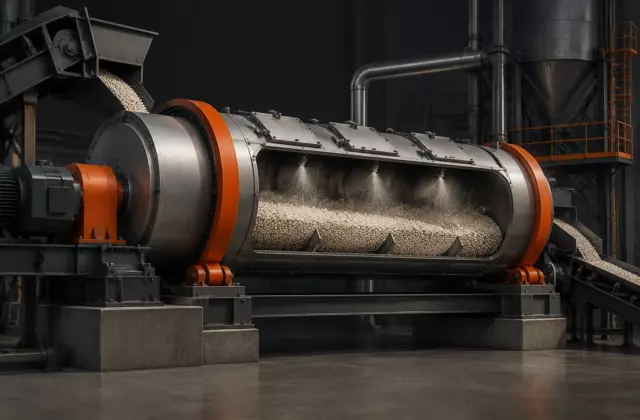
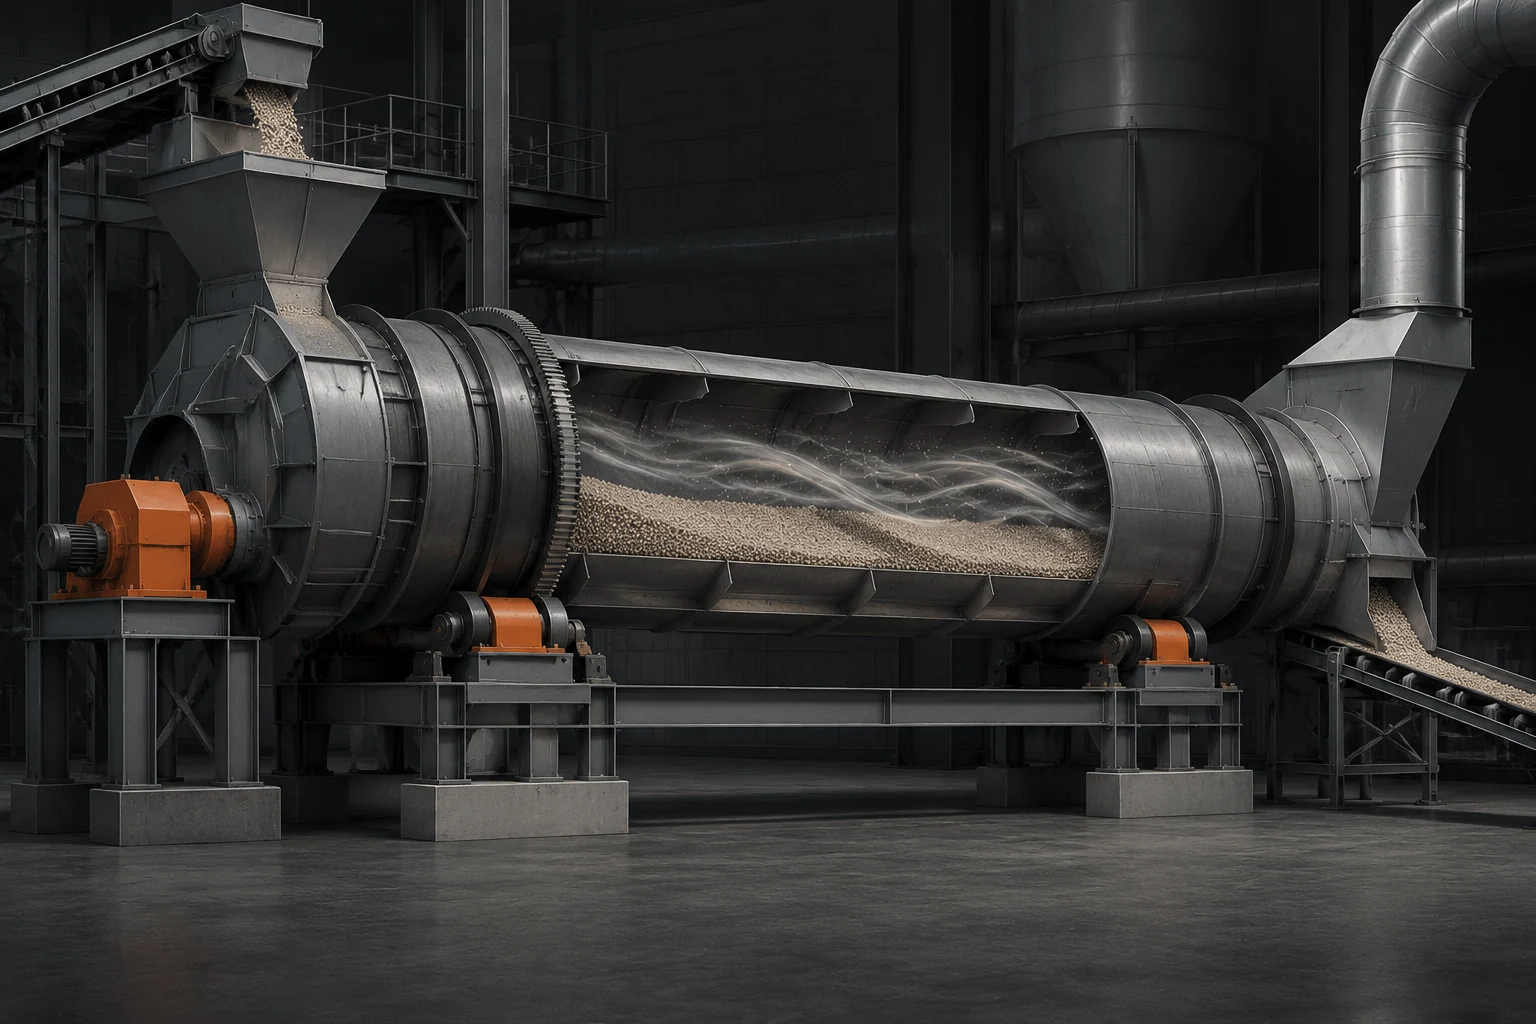
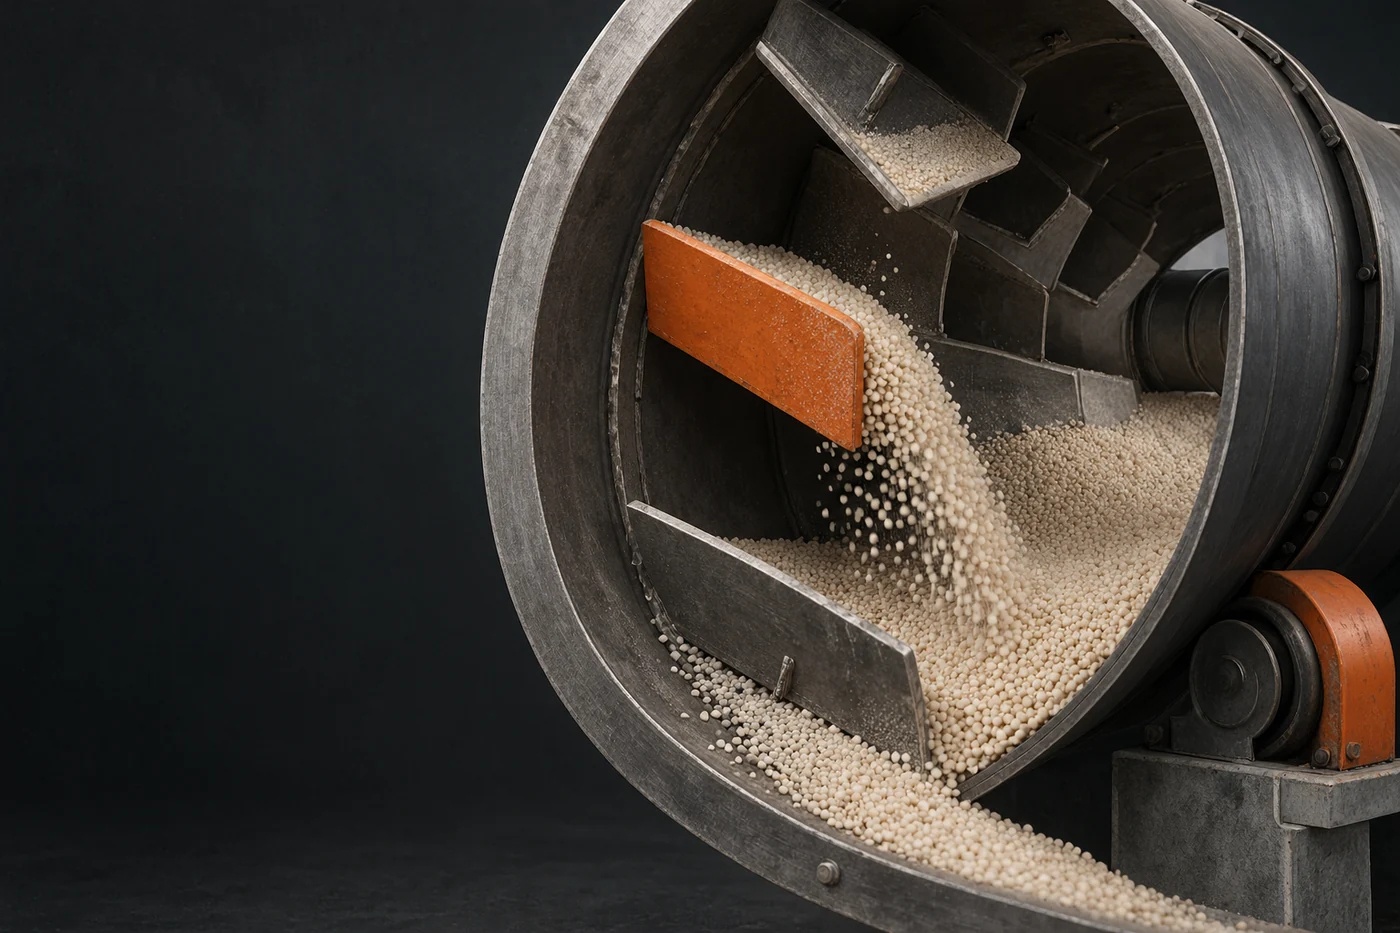
В барабанном охладителе гранулы перемещаются вдоль вращающегося корпуса. Внутренние лопатки поднимают часть слоя и распределяют материал в потоке газа. За счёт многократного контакта увеличивается поверхность теплообмена: более горячие гранулы отдают тепло газу, а охлаждённый продукт движется к выгрузке.
Ключевой параметр здесь — не только температура воздуха или газа, а фактическая эффективность контакта. Если материал идёт плотным слоем и плохо перемешивается, часть гранул может перегреваться относительно остальных. Если движение слишком агрессивное, возрастает риск механического воздействия на гранулы.
Инженерная заметка. Условная оценка работы охладителя может выполняться только на учебной модели: если принять неизменный расход материала и сравнивать две точки измерения температуры продукта, можно оценить направление изменения теплоотвода. Такие расчёты не заменяют настройки по паспорту оборудования и фактическим измерениям на линии.
Последовательность проверки режима после грануляции
Настройку режима лучше проводить как последовательную диагностику, а не как одновременное изменение всех параметров. Это позволяет понять, какой фактор действительно влияет на результат.
Первым этапом проверяют соответствие входного продукта ожидаемому состоянию. Если температура после грануляции выше обычной, а состав или влажность партии изменились, причина может находиться не в охладителе.
Вторым этапом оценивают движение материала внутри барабана. Необходимо проверить, равномерно ли гранулы проходят рабочую зону, нет ли признаков накопления материала и сохраняется ли стабильность подачи.
Третий этап связан с контролем газового потока. Недостаточный контакт газа с продуктом снижает интенсивность охлаждения, а чрезмерное воздействие может менять условия движения слоя. Конкретные значения расхода и скорости потока определяют по технической документации конкретной установки.
Четвёртым этапом проверяют состояние продукта на выходе. Оценивают не только температуру, но и качество гранул после прохождения барабана: наличие трещин, пыли, налипания или изменения сыпучести.
Почему нельзя переносить режимы между разными барабанами
Одинаковое назначение оборудования не означает одинаковый режим работы. Даже охладители одного типа могут иметь различия в конструкции, длине рабочей зоны, внутреннем оснащении, схеме движения газа и характеристиках обрабатываемого продукта.
| Фактор | Почему влияет на настройку |
|---|---|
| Состав и свойства NPK | Разные гранулы по-разному передают тепло и реагируют на механическое воздействие. |
| Конструкция барабана | Меняет распределение слоя и время контакта с газовым потоком. |
| Предыдущие стадии процесса | Определяют температуру и состояние продукта перед охлаждением. |
| Система покрытия | Может влиять на поверхностные свойства гранул, но не заменяет контроль влажности и температуры. |
Поэтому значения из другой линии можно использовать только как ориентир для понимания принципа работы. Рабочие параметры проверяют по техническому листу конкретного оборудования и подтверждают измерениями на своей установке.
Связь охлаждения с покрытием и слёживаемостью
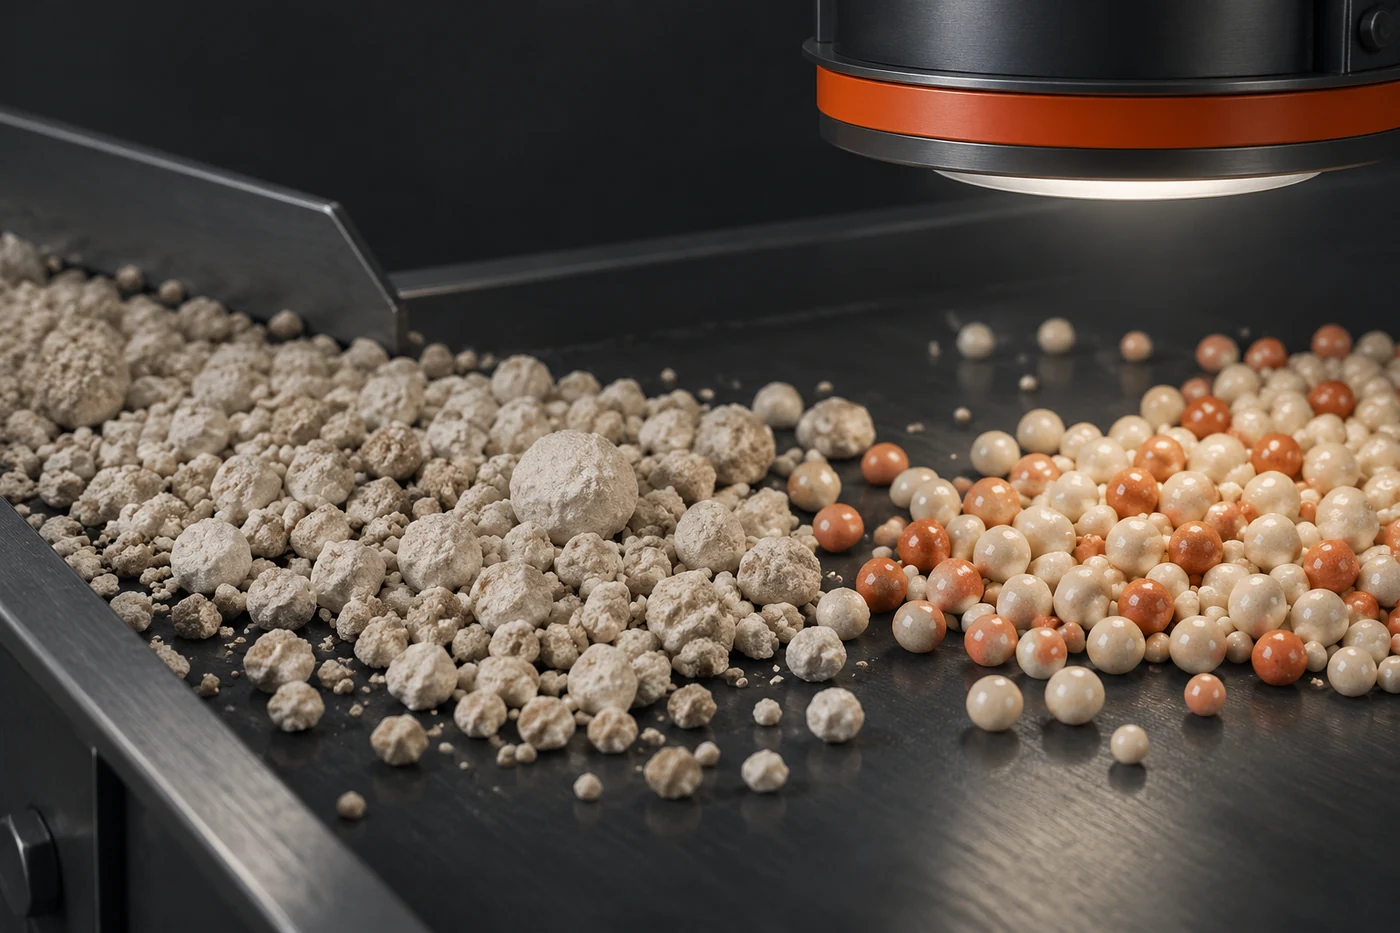
После охлаждения гранулы могут направляться на операции, связанные с улучшением хранения и обращения с продуктом. В некоторых системах применяется покрытие, которое снижает склонность материала к слипанию. Однако покрытие не исправляет нарушения предыдущих стадий.
Если гранулы поступают на хранение с неподходящей температурой, нестабильной влажностью или повреждённой поверхностью, причина проблемы может быть связана с формированием гранулы, сушкой или режимом охлаждения. Поэтому анализ слёживания требует проверки всей цепочки, а не только последнего аппарата.
Признаки необходимости корректировки процесса
Изменение режима охлаждения рассматривают при устойчивых признаках, которые подтверждаются измерениями. Одиночное отклонение одной партии не всегда означает неисправность или неверную настройку: причиной могут быть изменения сырья или предыдущих операций.
На необходимость проверки указывают следующие ситуации:
- температура продукта на выходе меняется при одинаковых условиях подачи;
- появляется больше пыли или повреждённых гранул после прохождения охладителя;
- наблюдается неравномерность охлаждения разных частей потока;
- после охлаждения сохраняются признаки, связанные с избыточной влажностью или нестабильностью хранения.
Каждый признак требует подтверждения: сначала фиксируют фактические данные, затем проверяют возможные причины. Такой подход помогает не менять параметры оборудования без понимания механизма.
Что является результатом правильной проверки режима
Корректно настроенный процесс охлаждения определяется не одним показателем температуры, а согласованностью нескольких факторов: состоянием входного продукта, движением материала, работой газового потока и качеством гранул после выхода из барабана. Последовательная проверка позволяет отделить проблемы охлаждения от причин, которые находятся на других стадиях производства.