Неравномерное охлаждение партии гранул проявляется по-разному: часть продукта выходит с повышенной температурой, отдельные фракции отличаются по состоянию поверхности, а при последующем хранении быстрее появляются признаки слёживания. Такая картина не означает автоматически отказ охладителя. Причина может находиться раньше по линии — в формировании слоя материала, распределении гранул или изменении свойств поступающего продукта.
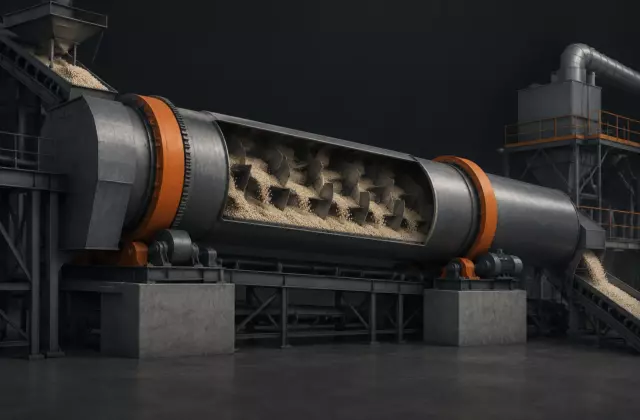
Диагностика начинается с понимания маршрута производства. Барабанный охладитель работает как система передачи тепла между движущимся слоем гранул и газовым потоком. Лопатки внутри барабана поднимают и перераспределяют материал, увеличивая контакт с газом. Если материал движется неодинаково или поток проходит через слой неравномерно, температура отдельных частей партии будет различаться.
Какие признаки указывают на проблему охлаждения
Первый вопрос при отклонении температуры — где именно появляется разница. Если горячие участки связаны с определённой частью потока материала, нужно проверять движение слоя. Если температура меняется по зоне контакта с газом, внимание переносится на распределение теплоносителя и состояние внутренних элементов охладителя.
Полезно разделять признаки на несколько групп:
- температура отличается между началем и концом выгрузки партии — возможна неодинаковая продолжительность пребывания материала;
- часть гранул охлаждается хуже при внешне стабильной работе линии — требуется проверка распределения газа и загрузки барабана;
- изменение происходит после смены сырья или рецептуры — причиной могут быть другие теплофизические свойства гранул;
- появляется больше слёживания при хранении — нужно отдельно оценивать влагу, покрытие и условия хранения, а не связывать явление только с охлаждением.
Температура готового продукта является результатом нескольких процессов. Охладитель не заменяет сушку и не должен рассматриваться как оборудование для полного удаления влаги. Поэтому одинаковый температурный симптом может иметь разные причины.
Проверка начинается с движения материала внутри охладителя
Для барабанного оборудования важен не только поток газа, но и путь гранул. Материал должен перемещаться через рабочую зону с определённым временем контакта с охлаждающей средой. При нарушении распределения часть гранул может проходить через аппарат быстрее, а другая часть дольше находиться в зоне контакта.
При проверке движения рассматривают состояние загрузки, равномерность подачи и наличие признаков изменения поведения слоя. Конкретные рабочие параметры зависят от конструкции оборудования и проверяются по технической документации конкретной линии. Универсальные значения времени пребывания или нагрузки для разных установок применять нельзя.
Важно учитывать маршрут производства. В мокрой грануляции гранулы формируются с участием жидкой фазы, поэтому после формирования им требуется контролируемая обработка, включая стадии сушки и охлаждения, если они предусмотрены схемой. В таком процессе отклонение охлаждения может быть связано как с самим охладителем, так и с изменением состояния продукта после предыдущих операций.
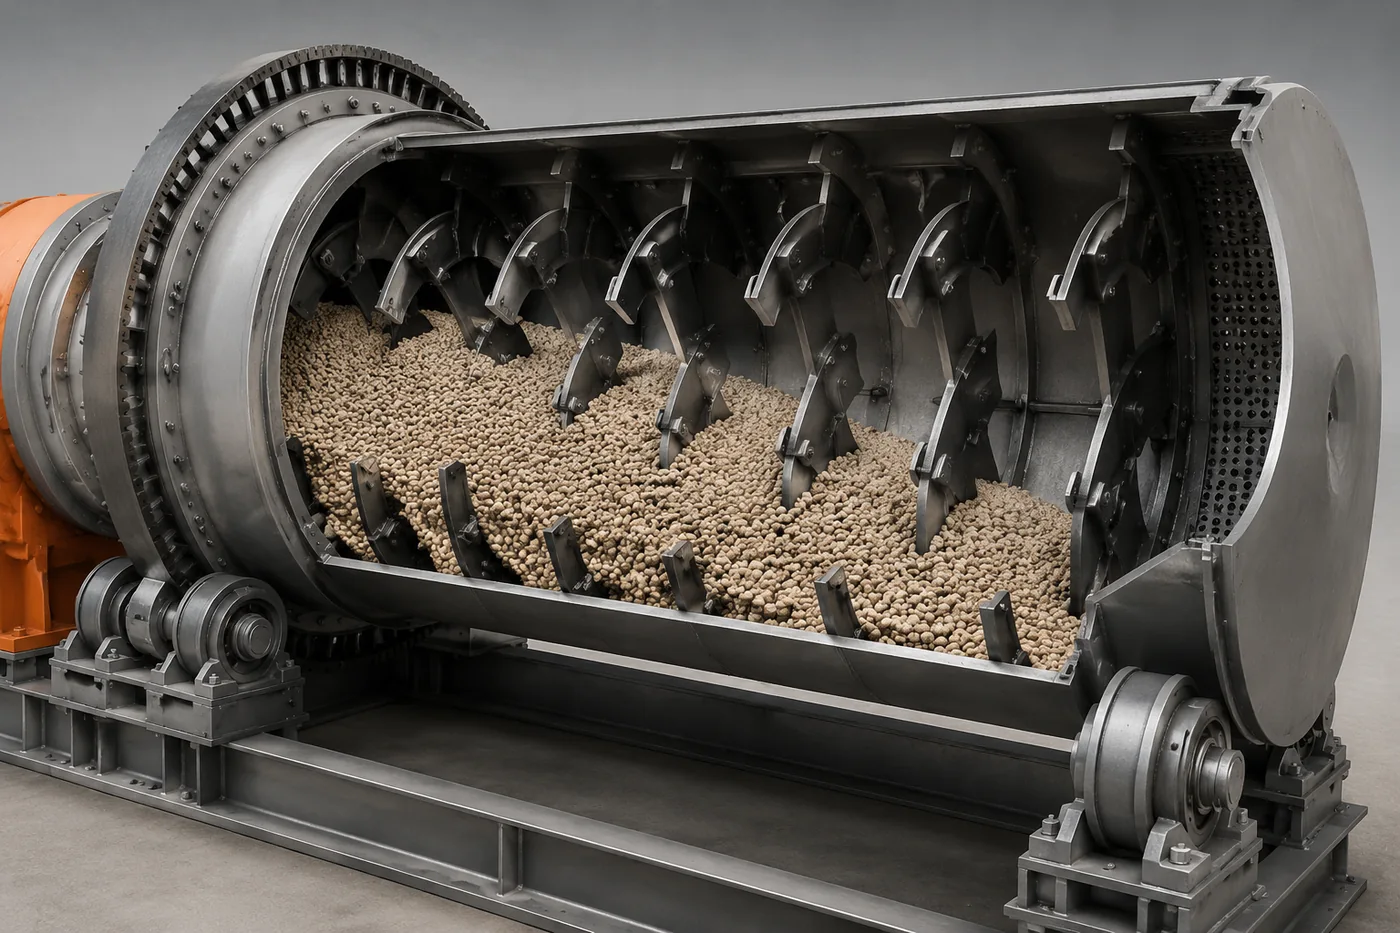
Как отличить проблему движения от проблемы теплообмена
Разделение этих двух гипотез — ключевой этап диагностики. При проблеме движения гранулы могут иметь разное время нахождения в аппарате. При проблеме теплообмена материал движется ожидаемо, но контакт с газом недостаточно эффективен.
Инженерная заметка. Условная проверка логики может выглядеть так: если два потока гранул имеют одинаковое время пребывания, но разную конечную температуру, внимание смещается к теплообмену. Если температура зависит от того, какой участок материала первым прошёл через аппарат, вероятнее искать нарушение распределения слоя. Это только диагностическая модель, а не расчёт режима конкретной установки.
Для проверки теплообмена анализируют состояние газового тракта, равномерность прохождения потока через слой и отсутствие факторов, которые изменяют контакт материала с газом. Конкретные элементы контроля зависят от исполнения оборудования.
Причина может быть и в свойствах самих гранул. Размер частиц, плотность, структура поверхности и остаточная влага влияют на скорость передачи тепла. Поэтому сравнение двух партий без учёта сырья и технологии может привести к неверному выводу.
Какие узлы проверяют последовательно
Поиск причины эффективнее вести от простых зависимостей к более сложным. Сначала оценивают, совпадает ли отклонение с изменением подачи материала или состава продукта. Затем переходят к оборудованию, которое непосредственно влияет на распределение и теплообмен.
Последовательность проверки обычно включает:
- сопоставление температуры на разных участках выгрузки и анализ того, когда появляется отклонение;
- проверку равномерности подачи материала в охладитель;
- оценку состояния внутренних элементов, которые участвуют в подъёме и распределении гранул;
- проверку газового потока по логике работы конкретной схемы;
- сравнение свойств проблемной партии с обычным продуктом.
Если точные размеры, производительность или допустимые нагрузки оборудования не указаны производителем, их нельзя заменять типовыми значениями. Такие параметры проверяют по техническому паспорту и документации установленной линии.
Почему причина зависит от схемы производства
Одинаковый внешний признак — горячие гранулы после охлаждения — может означать разные процессы. В мокрой грануляции проблема часто связана с взаимодействием формирования гранул, удаления влаги и последующего охлаждения. Барабанная схема может включать отдельные аппараты для разных задач, поэтому перенос выводов одного участка на другой требует осторожности.
В тукосмешении ситуация отличается: если технология состоит из смешения сухих компонентов, привычный сценарий с охлаждением сформированных гранул может вообще не соответствовать процессу. В таком случае сначала нужно определить, есть ли стадия гранулирования и отдельный охладитель, а уже потом искать причину температурного отклонения.
При сухом компактировании свойства продукта формируются иначе: материал уплотняется механически, а не за счёт мокрой грануляции. Если после этого предусмотрены операции обработки частиц, диагностика должна учитывать именно используемую последовательность оборудования.
Органический маршрут также нельзя автоматически сравнивать с минеральными гранулами. Состав, структура и поведение продукта при нагреве и охлаждении могут отличаться, поэтому выводы по одному материалу не становятся универсальным правилом.
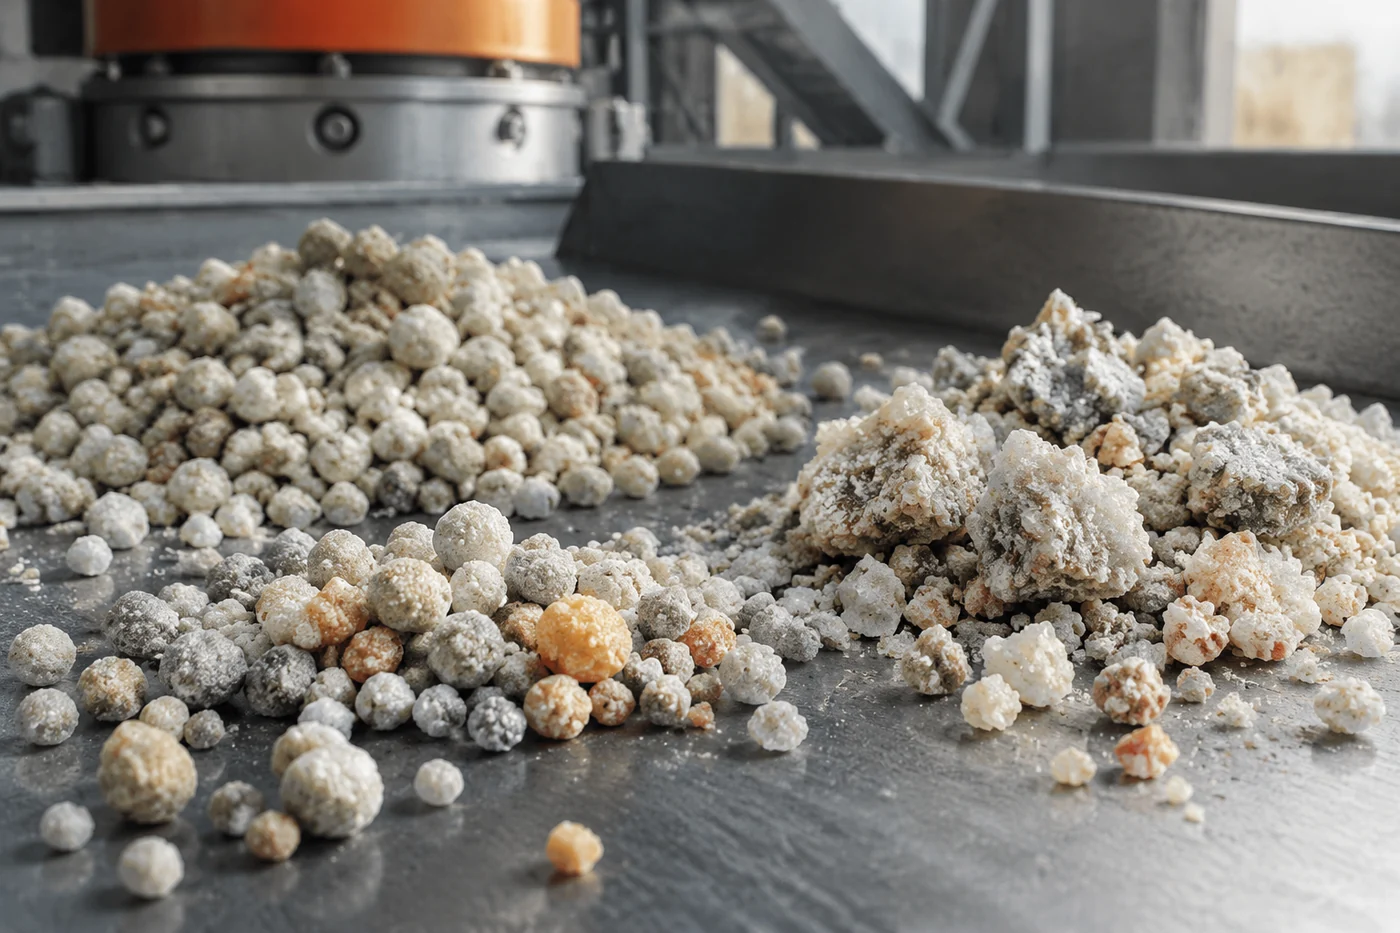
Связь охлаждения со слёживаемостью и покрытием
Температура продукта после линии влияет на последующие операции и хранение, но не является единственным фактором качества. Склонность к слёживанию зависит от сочетания свойств материала, остаточной влаги, условий хранения и применяемых защитных операций.
Покрытие гранул может использоваться для снижения риска слёживания, однако оно не устраняет необходимость контроля температуры и других параметров процесса. Результат зависит от конкретного материала и системы нанесения.
Поэтому при обнаружении тёплых участков в партии нельзя сразу связывать проблему только с покрытием или только с охлаждением. Сначала подтверждают, где возникло отклонение: в движении продукта, теплообмене или свойствах самой партии.
Что считать подтверждённой причиной
Надёжная диагностика требует связи между наблюдением и изменением конкретного узла. Если после проверки распределения материала, газового потока и свойств продукта остаётся одна вероятная причина, её можно считать рабочей гипотезой для дальнейшей проверки.
Главная ошибка при поиске таких отклонений — искать один универсальный дефект охладителя. Производственная линия представляет собой цепочку связанных операций, и температура гранул является итогом их совместной работы. Причину нужно подтверждать по механике движения, условиям теплообмена и особенностям конкретной технологической схемы.