Валковое прессование начинается не с момента контакта порошка с валками, а значительно раньше — с оценки состояния исходного материала. Для сухого компактирования важно, чтобы порошок поступал в зону уплотнения с достаточно стабильными свойствами: по составу, размеру частиц, текучести и способности образовывать плотное тело под давлением. Если эти параметры меняются от партии к партии, оборудование получает не один и тот же материал, а постоянно изменяющуюся нагрузку.
Подготовка порошка для валкового прессования отличается от подготовки сырья для мокрой грануляции. В мокром процессе рост частиц связан с жидкостными мостиками, перемешиванием и последующим закреплением структуры. При сухом компактировании основной механизм другой: частицы сближаются, деформируются и сцепляются за счёт приложенного давления без стадии формирования влажного агломерата.
Какие свойства порошка определяют поведение между валками
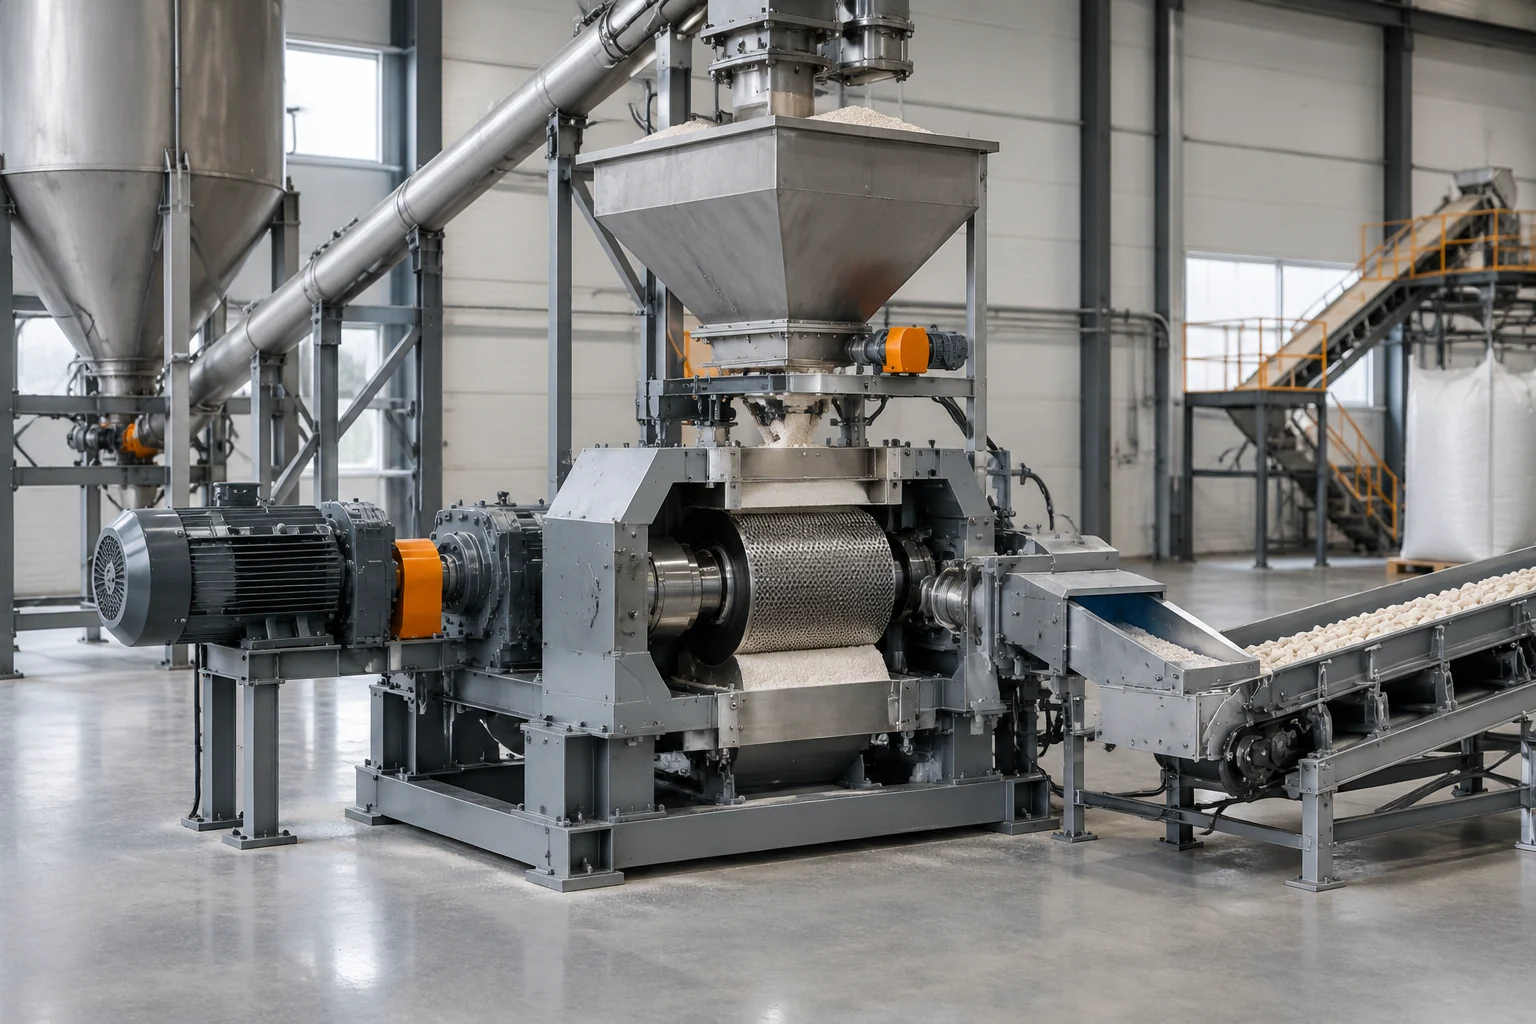
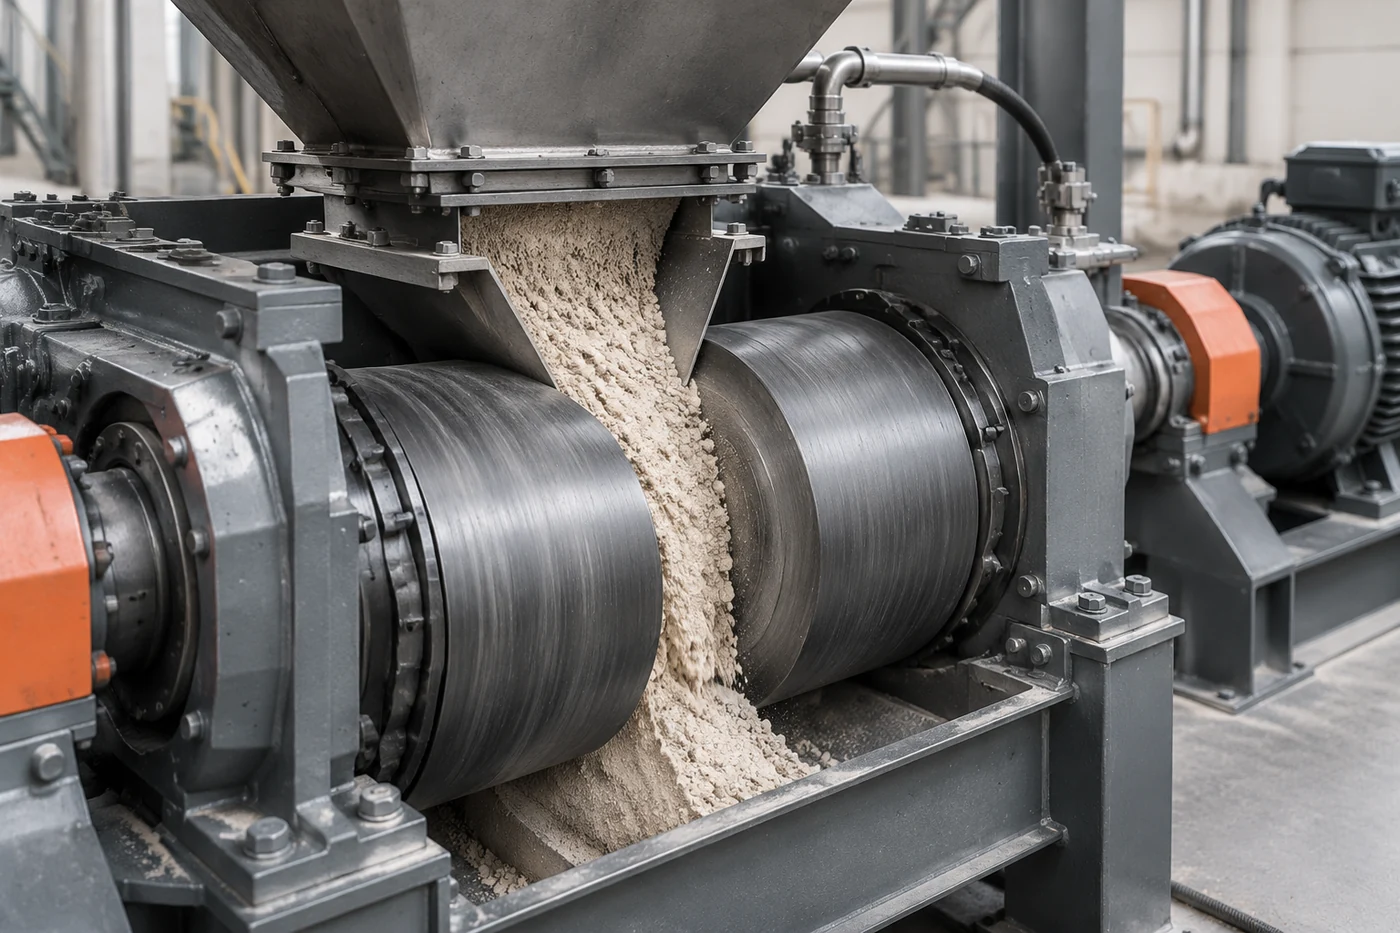
В зоне прессования материал проходит несколько последовательных состояний. Сначала порошок должен заполнить пространство подачи, затем уплотниться при входе в зазор между валками и после выхода сохранить форму компактата. На каждом этапе важны разные характеристики.
- Сыпучесть определяет, насколько равномерно материал перемещается к зоне уплотнения и заполняет рабочий объём.
- Однородность состава и размеров частиц влияет на повторяемость плотности получаемого материала.
- Способность к уплотнению показывает, насколько эффективно частицы формируют связное тело под нагрузкой.
- Влажность и состояние поверхности частиц могут менять трение и характер взаимодействия материала с оборудованием.
Эти свойства нельзя оценивать отдельно. Например, порошок с хорошей способностью к уплотнению может плохо проходить через систему подачи, если его частицы склонны к слёживанию. И наоборот, хорошо сыпучий материал не всегда формирует достаточно прочный компактат.
Инженерная заметка. При проверке исходного порошка полезно разделять два вопроса: как материал движется до зоны прессования и как он меняет структуру под давлением. Один и тот же показатель не описывает оба процесса одновременно, поэтому оценка только одного свойства часто даёт неполную картину.
Почему неоднородность сырья снижает стабильность компактата
Неоднородный порошок создаёт проблему не только из-за различий в химическом составе. Даже при одинаковом назначении материала частицы могут отличаться по размеру, форме и плотности. В результате отдельные участки потока заполняются по-разному, а локальное уплотнение становится неравномерным.
При прохождении между валками это проявляется в изменении плотности компактата. Участки с большим количеством мелких частиц могут уплотняться иначе, чем зоны с крупными фрагментами. Если структура после прессования недостаточно стабильна, последующее дробление и классификация дают больше нестандартных фракций.
Проверка начинается с установления причины нестабильности. Сначала сравнивают свойства поступающего порошка по партиям, затем оценивают изменение поведения материала в процессе подачи. Только после этого можно делать вывод, связана ли проблема с подготовкой материала или с другими элементами процесса.
Последовательность проверки порошка перед компактированием
Практическая оценка состояния материала строится не вокруг одного контрольного параметра, а вокруг цепочки вопросов.
Сначала определяют, соответствует ли порошок заданному составу и диапазону характеристик по технической документации на конкретный процесс. Если точные допустимые значения не указаны, их нельзя заменять универсальными нормами: параметры проверяют по техническому листу оборудования и требованиям производителя линии.
Затем анализируют физическое поведение материала: насколько равномерно он подаётся, нет ли выраженного расслоения, как меняется поток при хранении и транспортировке. После этого оценивают способность порошка формировать устойчивый компактат.
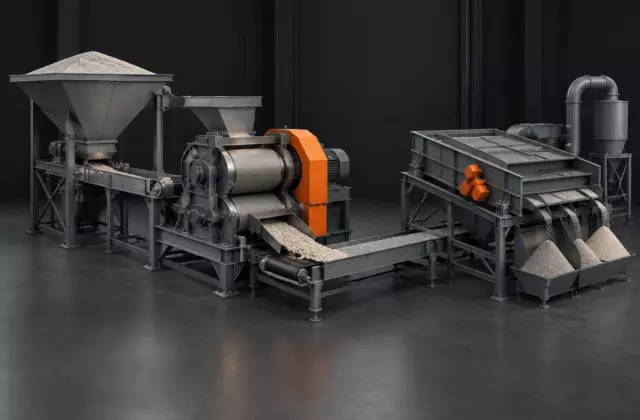
Последний этап — связь результата с дальнейшей обработкой. Компактирование обычно включает получение уплотнённого материала, его последующее дробление и классификацию. Поэтому важно оценивать не только выход из зоны валков, но и поведение продукта после разделения на фракции.
Ограничения плохо подготовленного порошка
| Признак материала | Возможное влияние на процесс | Что проверяют |
|---|---|---|
| Нестабильная сыпучесть | Неравномерное заполнение зоны прессования | Повторяемость подачи и состояние потока |
| Разный размер частиц | Изменение плотности компактата | Распределение частиц и однородность партии |
| Недостаточная способность к уплотнению | Хрупкий материал после выхода из валков | Прочность получаемого компактата по методике предприятия |
Плохо подготовленный материал ограничивает стабильность процесса. Попытка компенсировать нестабильность только изменением нагрузки на оборудование не всегда решает проблему, потому что причина может находиться в самом порошке. Любые изменения режима выполняют с учётом документации конкретной установки, а не по универсальной схеме.
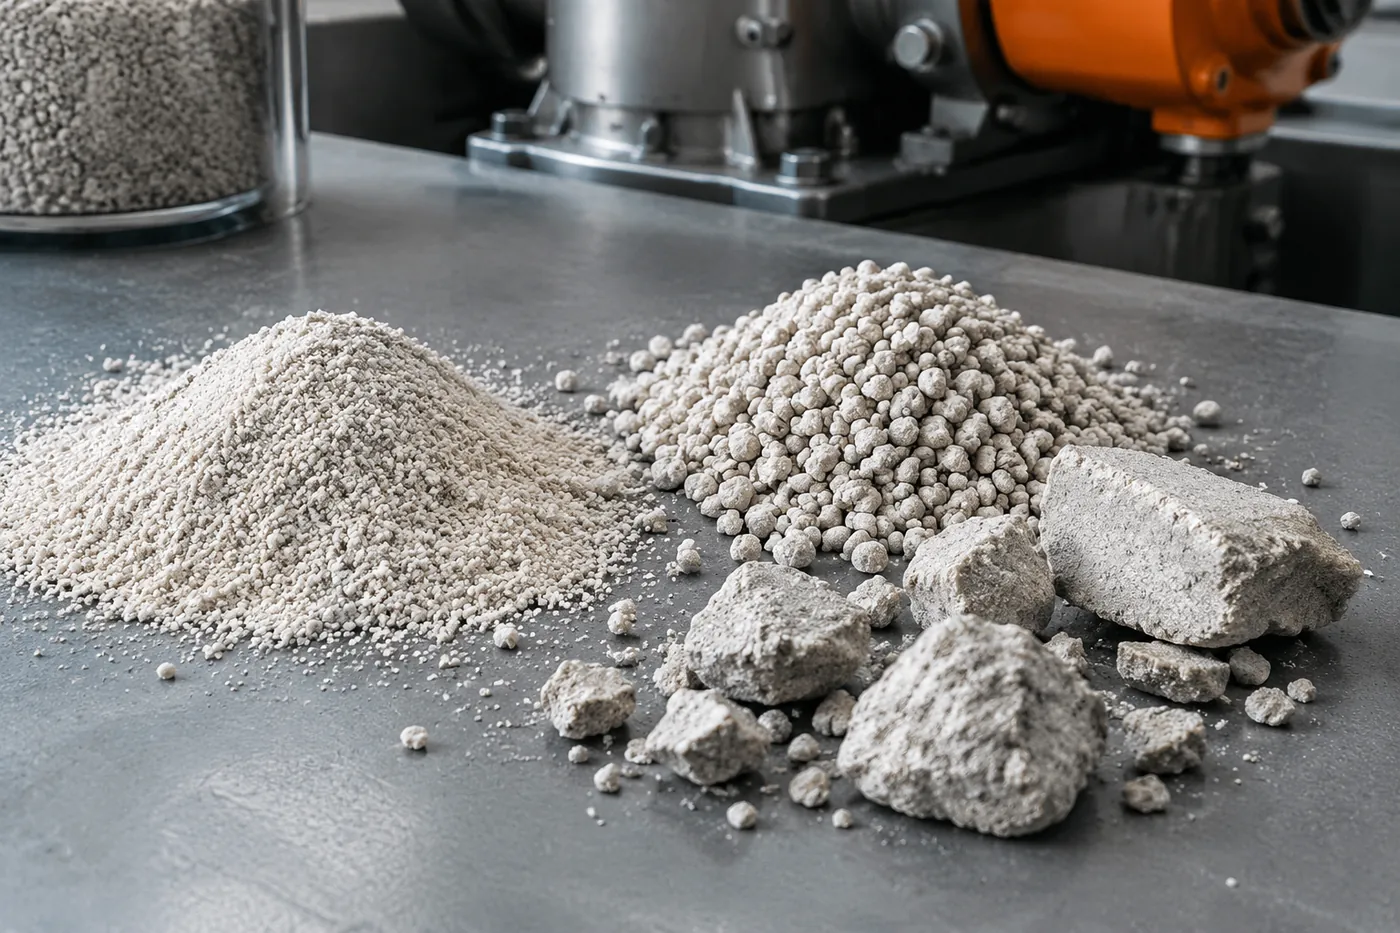
Чем порошок для сухого компактирования отличается от сырья для мокрой грануляции
Главное различие находится в механике формирования частицы. При мокрой грануляции частицы объединяются благодаря увлажнению, перемешиванию и росту агломератов. Движение материала в барабане или тарельчатом аппарате помогает частицам сталкиваться и наращивать структуру.
В сухом компактировании вода и жидкие связующие не являются основой формирования гранулы. Здесь материал проходит через зону давления, где частицы должны достаточно близко контактировать и образовать плотный промежуточный продукт. Поэтому требования к исходному порошку смещаются в сторону стабильности подачи и способности к уплотнению.
Это означает, что сырьё, хорошо подходящее для одного процесса, не обязательно будет одинаково эффективно работать в другом. Подбор подготовки материала всегда связан с выбранной технологией и характеристиками конкретного оборудования.
Как связать подготовку порошка с работой линии
Подготовка исходного материала — это часть общей технологической цепочки, а не отдельная операция перед загрузкой. Изменение свойств порошка влияет на последующие стадии: формирование компактата, дробление и получение требуемой фракции.
При диагностике нестабильной работы важно идти от наблюдаемого результата к свойствам материала. Если меняется качество продукта, проверяют однородность исходного порошка, его движение в системе подачи и способность к уплотнению. Такой подход позволяет отделить проблемы подготовки сырья от ограничений самого процесса прессования.
Точные режимы, размеры рабочих элементов и допустимые нагрузки определяются конструкцией конкретной установки и технологической документацией. Без этих данных нельзя переносить параметры одной линии на другую, даже если материалы имеют похожее назначение.