Как частицы проходят через зону уплотнения валкового пресса
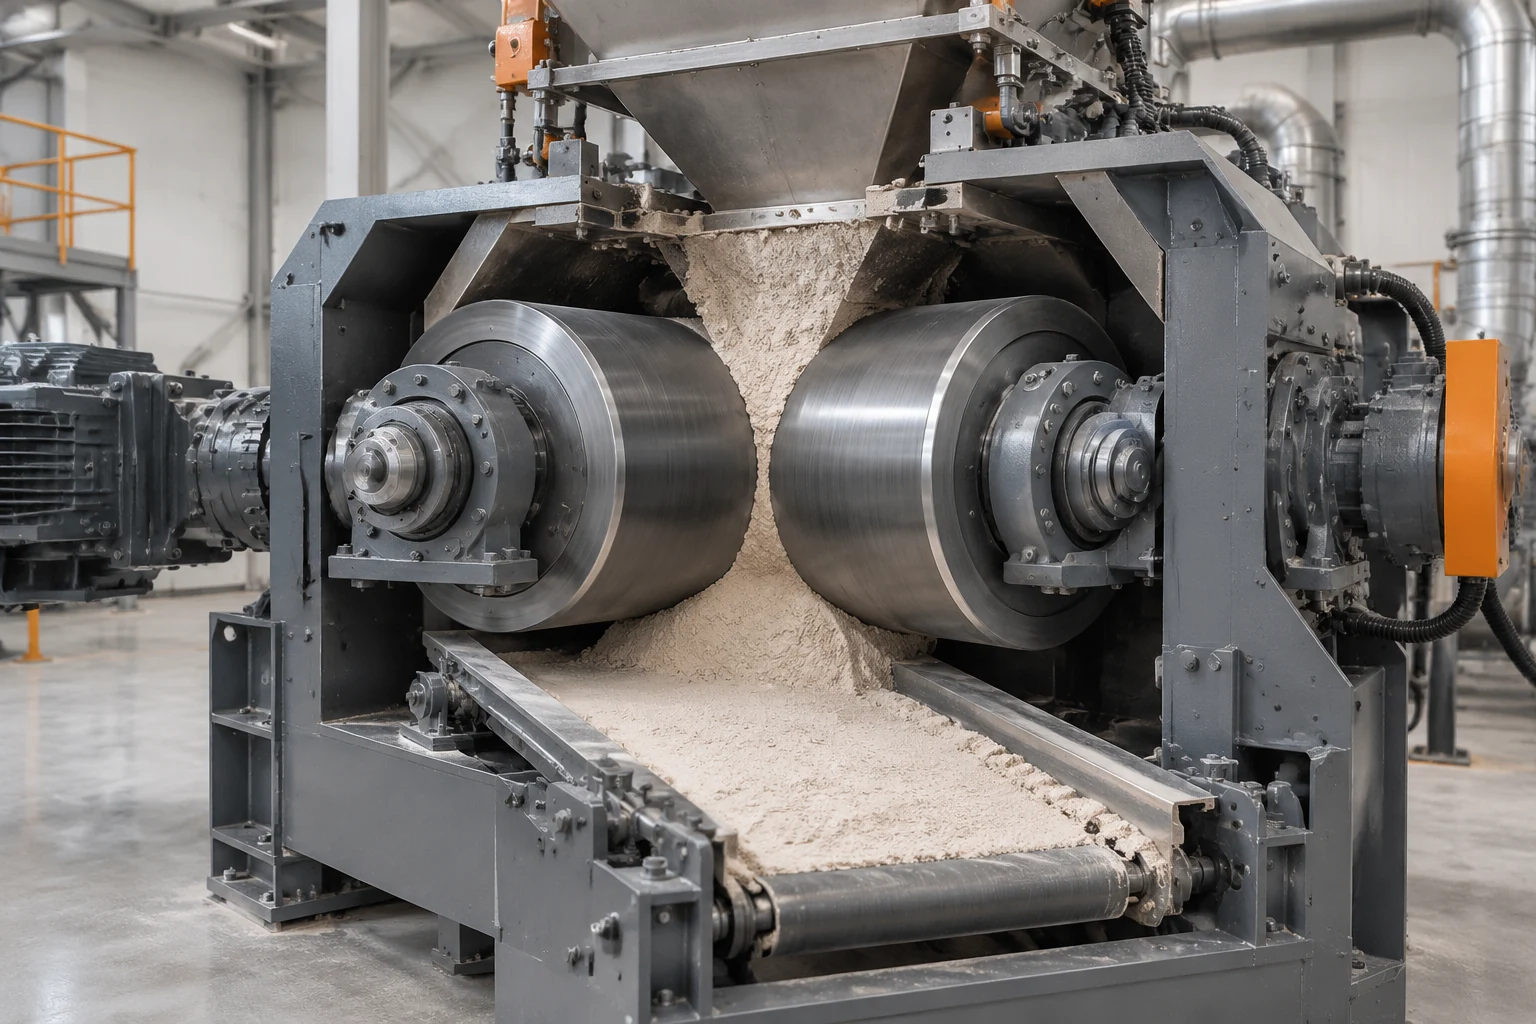
Валковое компактирование основано на механическом сжатии сухого порошка между вращающимися валками. В отличие от процессов, где частицы растут за счёт увлажнения и последовательного налипания слоёв, здесь исходный материал сначала теряет часть свободного объёма. Частицы сближаются, меняют взаимное положение и формируют более плотное тело — компактат.
Путь усилия начинается в зоне захвата материала валками. Давление передаётся через слой порошка от поверхности валка к отдельным частицам. В этот момент важны не только величина нагрузки, но и способность частиц перемещаться, деформироваться или разрушаться внутри слоя. Один и тот же механизм может привести к разному результату для разных минеральных составов и фракций.
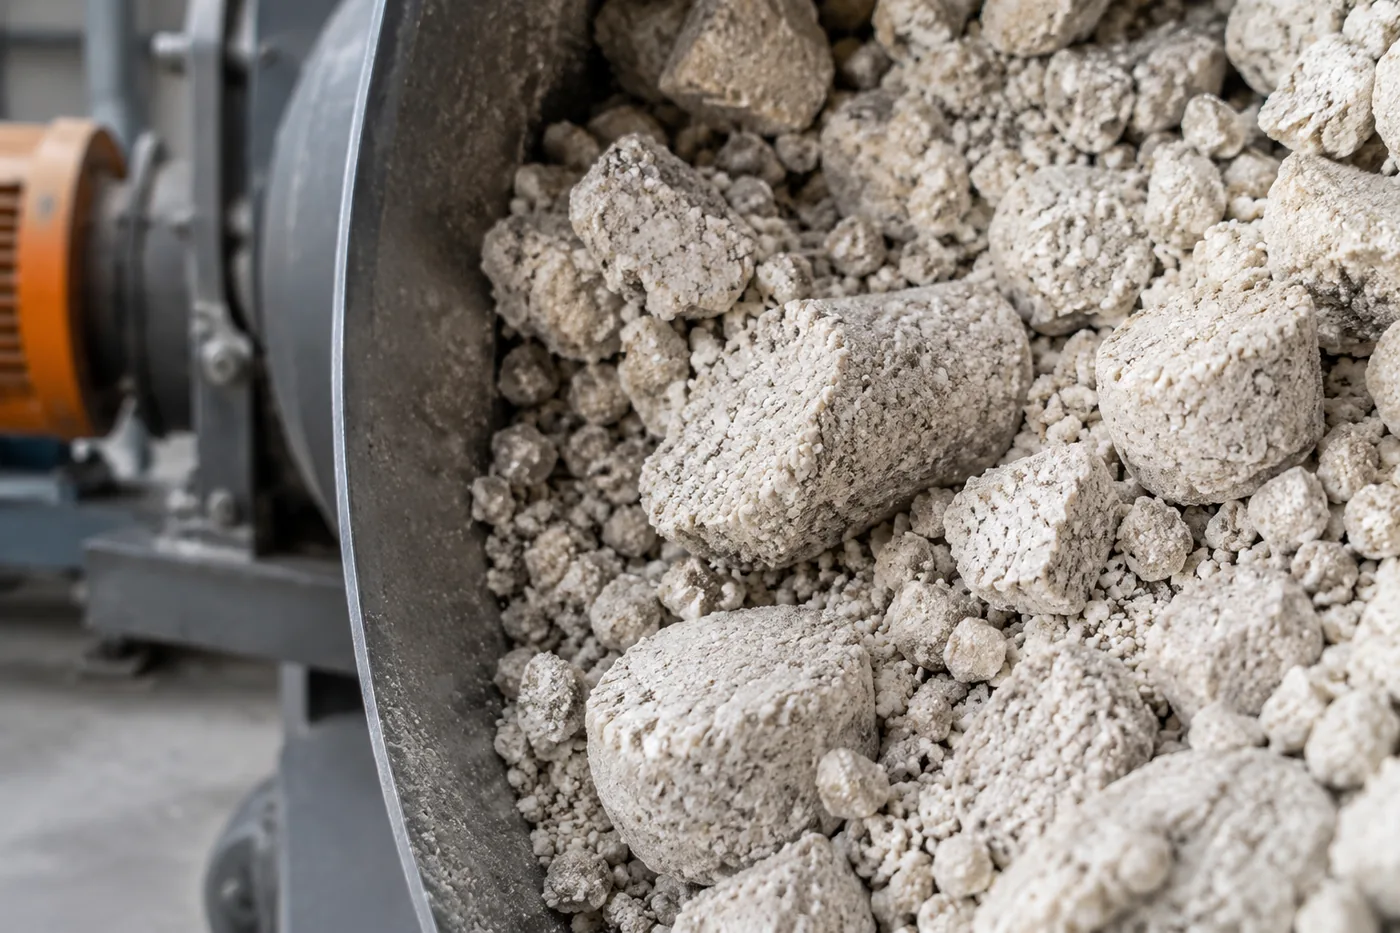
После выхода из зоны максимального сжатия материал уже не является рыхлым порошком, но его внутренняя структура ещё определяет дальнейшее поведение. Если связи между частицами недостаточны, компактат будет легко разрушаться при последующих операциях обработки.
Какие силы удерживают частицы после сжатия
Устойчивость компактата появляется из-за совокупности физических эффектов. При уплотнении увеличивается площадь контакта между частицами, уменьшаются пустоты и возрастает число точек взаимодействия. В зависимости от свойств материала вклад могут вносить механическое сцепление, деформация поверхности частиц и силы взаимодействия в местах контакта.
В сухом компактировании нет основной роли жидкостных мостиков, характерных для влажной грануляции. При барабанной или тарельчатой грануляции частицы объединяются в растущий слой благодаря влаге, связующим компонентам и повторным столкновениям. При компактировании удержание формируется непосредственно в процессе приложения давления.
Поэтому компактат нельзя оценивать только по внешнему виду. Плотная поверхность не всегда означает достаточную внутреннюю прочность. Проверяют способность материала сохранять форму при дальнейших механических воздействиях, а критерии зависят от назначения продукта и схемы переработки.
Инженерная заметка. Упрощённая модель уплотнения может рассматривать порошок как слой частиц, в котором часть объёма занимают пустоты. При увеличении давления пустоты сокращаются, а контакты между частицами становятся более плотными. Такая модель помогает понять направление процесса, но не заменяет испытания конкретного сырья: форма частиц, влажность, распределение размеров и минеральный состав меняют результат.
Почему структура порошка определяет плотность компактата
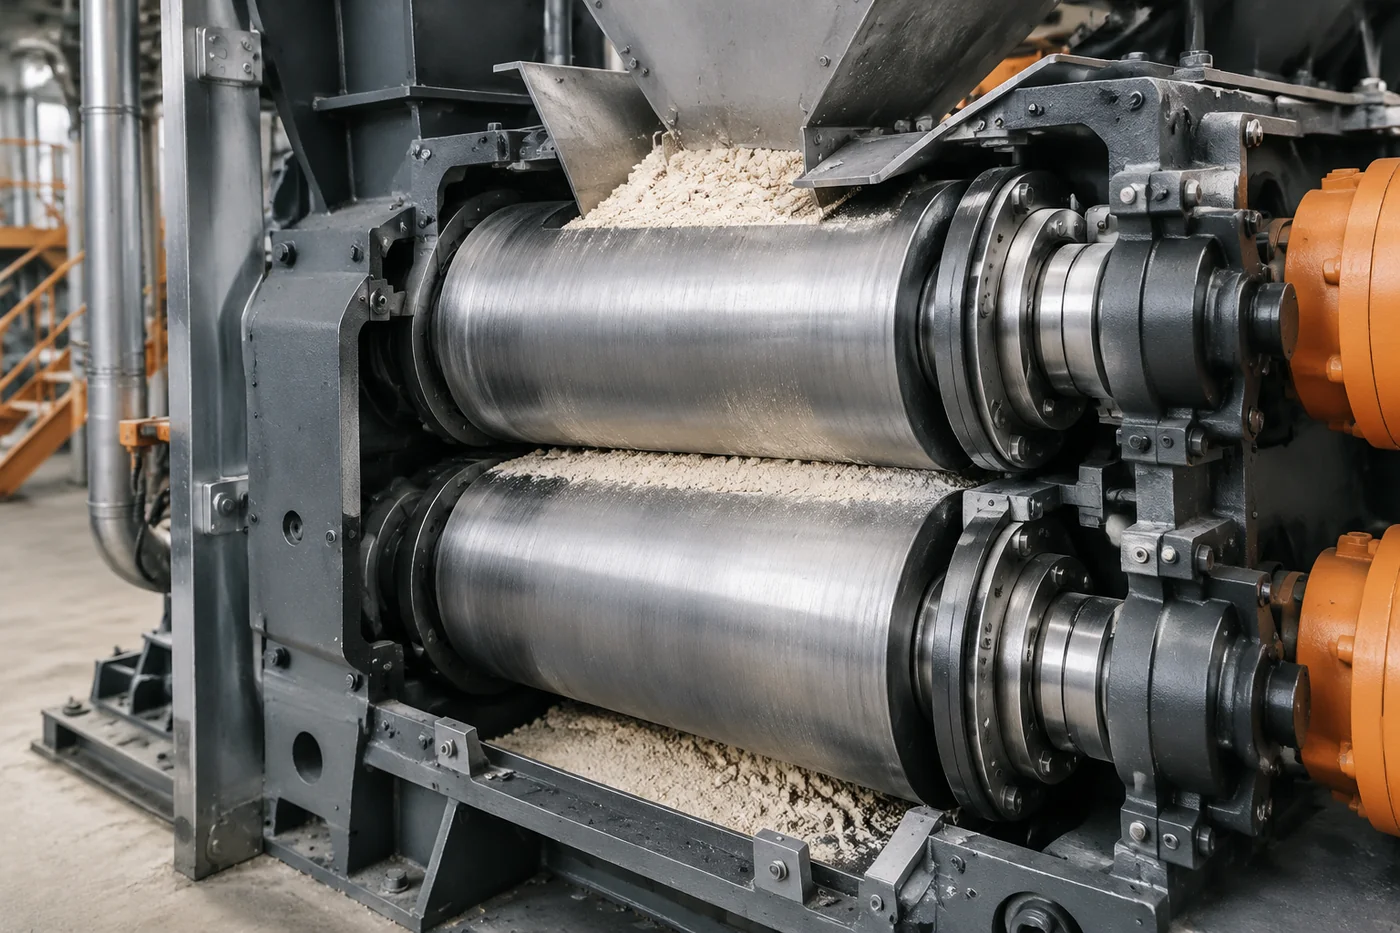
Поведение порошка перед валками зависит от его внутренней организации. Крупные и мелкие частицы взаимодействуют по-разному: мелкая фракция может заполнять промежутки между более крупными частицами, но при этом слишком большое количество мелочи способно изменить текучесть слоя и условия его захвата валками.
Форма частиц также влияет на результат. Более угловатые частицы могут создавать больше точек механического контакта, а частицы с другой морфологией могут вести себя иначе при сжатии. Поэтому параметры оборудования не переносятся автоматически с одного материала на другой.
| Свойство материала | Влияние на компактирование |
|---|---|
| Распределение размеров частиц | Определяет заполнение пустот и характер контактов внутри слоя |
| Способность к деформации | Влияет на формирование устойчивых зон контакта |
| Влажность порошка | Может менять текучесть и поведение материала в зоне сжатия |
| Состав и структура частиц | Ограничивают достижимую плотность и прочность компактата |
Чем компактирование отличается от жидкостной агломерации
В производстве удобрений применяются разные способы получения гранулированного продукта, и механизмы их работы нельзя смешивать. В барабанной грануляции рост частиц происходит во влажном слое: мелкие частицы присоединяются к более крупным, а движение оборудования обеспечивает перемешивание и повторные контакты. Получение требуемых свойств зависит от состава сырья, связующих компонентов и выбранной схемы линии.
Валковое компактирование работает иначе. Оно не выращивает гранулу вокруг ядра, а сначала создаёт уплотнённое тело из сухого порошка. Полученный компактат обычно является промежуточным продуктом, который в дальнейшем может подвергаться механической обработке и разделению по фракциям.
Выбор между подходами определяется не только желанием получить гранулы определённого размера. Важны свойства исходного материала, требования к продукту и возможность поддерживать стабильное качество в конкретной технологической схеме.
Какие ограничения мешают получить прочный компактат
Даже высокая нагрузка на валки не гарантирует устойчивого результата. Материал может плохо уплотняться, если частицы недостаточно взаимодействуют между собой или структура после сжатия остаётся нестабильной. При этом чрезмерное воздействие также не является универсальным решением: оно может изменить свойства материала нежелательным образом.
К основным ограничениям относятся неоднородность порошка, недостаточная способность частиц формировать прочные контакты и изменение поведения сырья при колебаниях состава. Поэтому оценка начинается не с выбора максимального давления, а с понимания характеристик материала.
- анализируют способность порошка захватываться валками и равномерно проходить через зону сжатия;
- оценивают плотность и механическую устойчивость полученного компактата;
- проверяют, как материал ведёт себя при последующей обработке;
- сопоставляют результат с требованиями конкретного процесса.
Как проверяют результат компактирования
Проверка строится вокруг связи между свойствами сырья, условиями уплотнения и поведением полученного продукта. Инженерная оценка начинается с исходного порошка: его состава, фракционного распределения и физических характеристик. Затем анализируют сам компактат — насколько равномерно он сформирован и сохраняет ли структуру при предусмотренных воздействиях.
Конкретные режимы работы оборудования, допустимые нагрузки и размеры рабочих элементов определяются технической документацией производителя оборудования и результатами испытаний для конкретного материала. Универсальных значений, подходящих для всех удобрений, не существует.
Главная задача такой проверки — не найти одно максимальное значение давления, а установить устойчивую связь между механикой процесса и качеством продукта. Если структура порошка не позволяет создать прочные контакты, изменение только одного параметра оборудования не устранит ограничение материала.
Почему давление не заменяет свойства сырья
Валковый пресс передаёт энергию в материал, но не создаёт новых свойств, которых в порошке изначально нет. Давление может сблизить частицы и изменить их упаковку, однако итоговая прочность зависит от того, насколько сам материал способен удерживать сформированную структуру.
Именно поэтому компактирование рассматривают как взаимодействие оборудования и сырья. Геометрия зоны сжатия, движение материала и приложенная нагрузка работают только вместе с физическими характеристиками порошка. Понимание этой связи позволяет правильно оценивать возможности процесса и избегать ожиданий, которые не подтверждаются свойствами конкретного материала.