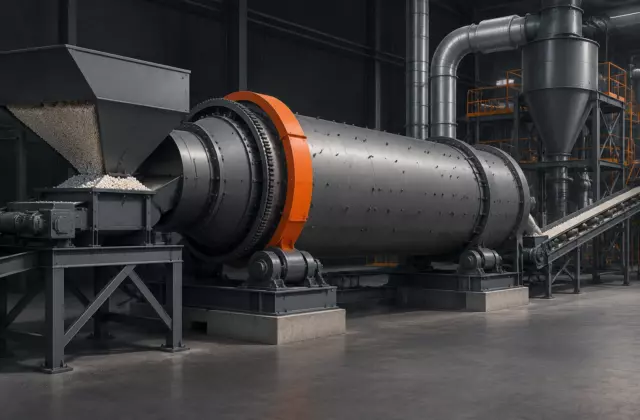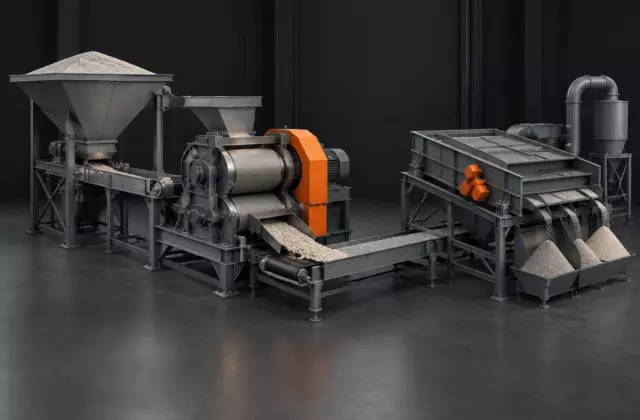
Гранулированный продукт можно получить разными технологическими путями, и внешнее сходство частиц часто скрывает принципиально разную историю их формирования. Валковое компактирование и мокрая грануляция решают похожую задачу — перевод сыпучего материала в более удобную для обращения форму, — но управляют плотностью не одинаково.
При компактировании основным рабочим фактором становится механическое уплотнение. Частицы сближаются под действием давления, образуя плотный компактат, который затем разделяется и классифицируется. При мокрой грануляции частицы объединяются за счёт агломерации: в движущемся слое возникают жидкостные мостики, а гранулы постепенно растут за счёт столкновений, налипания и наслоения материала.
Два механизма формирования структуры частиц
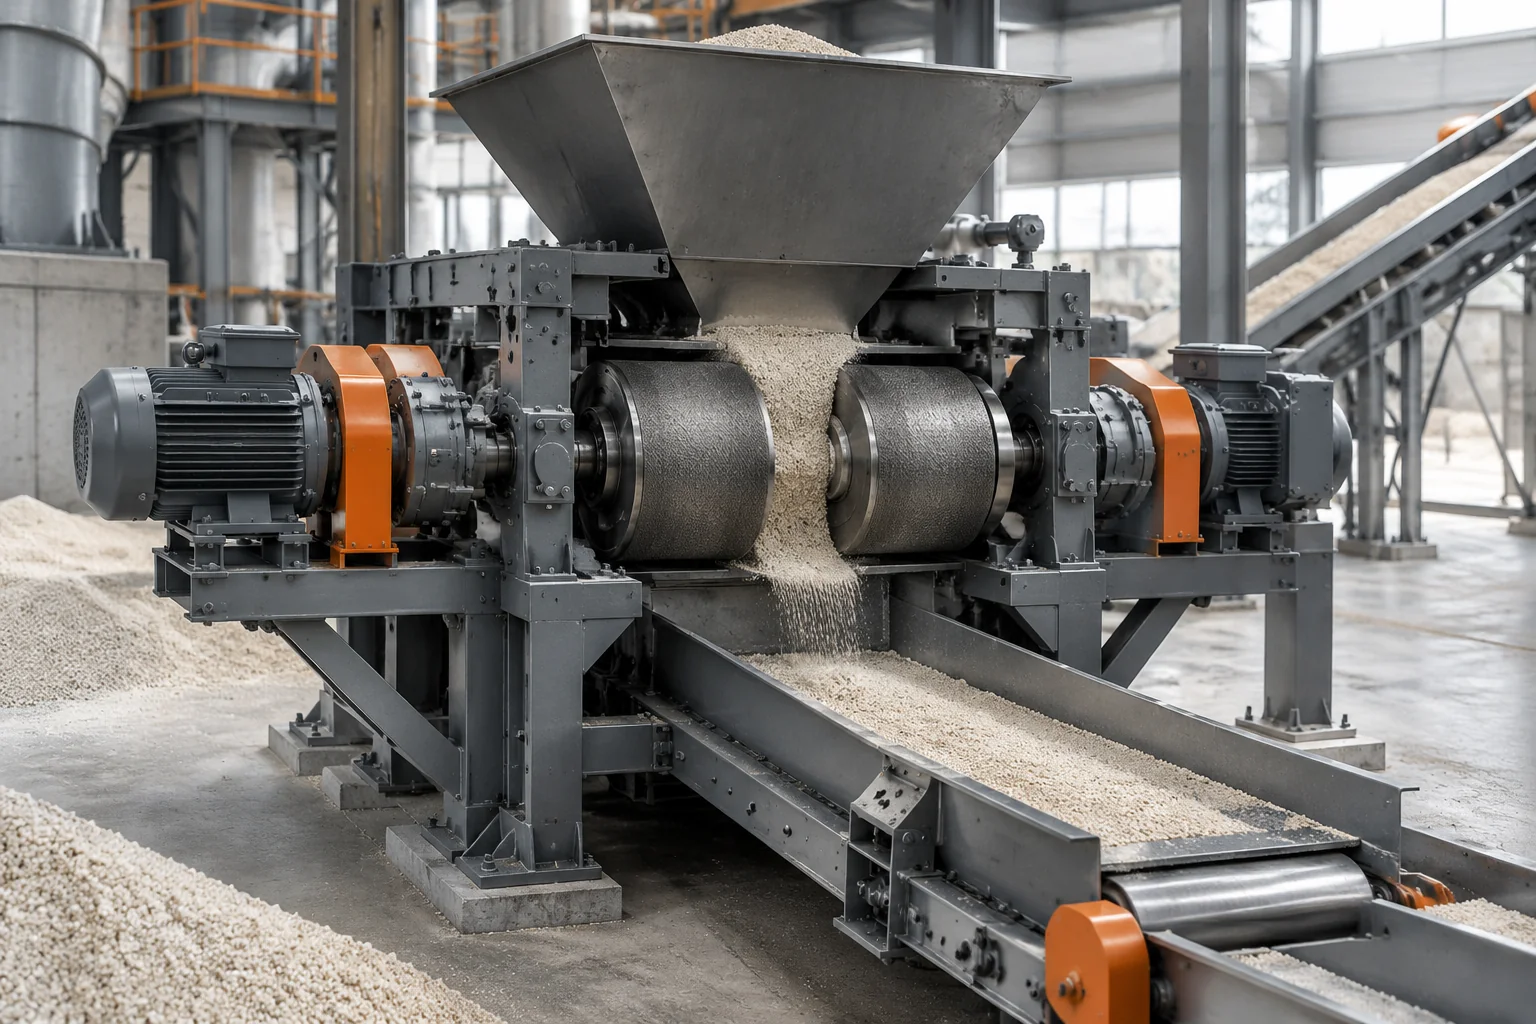
Валковый пресс работает с сухим исходным материалом. Между валками создаётся зона сжатия, где порошок или мелкодисперсная смесь превращается в более плотный материал. После выхода из зоны уплотнения образовавшийся компактат направляют на последующее измельчение и разделение фракций.
Ключевой вопрос этого маршрута — насколько равномерно материал способен уплотняться. Разные частицы могут по-разному реагировать на давление: одни деформируются и образуют связную структуру, другие сохраняют хрупкость и дают больше мелочи после разрушения. Поэтому свойства исходного сырья становятся определяющим фактором для стабильности процесса.
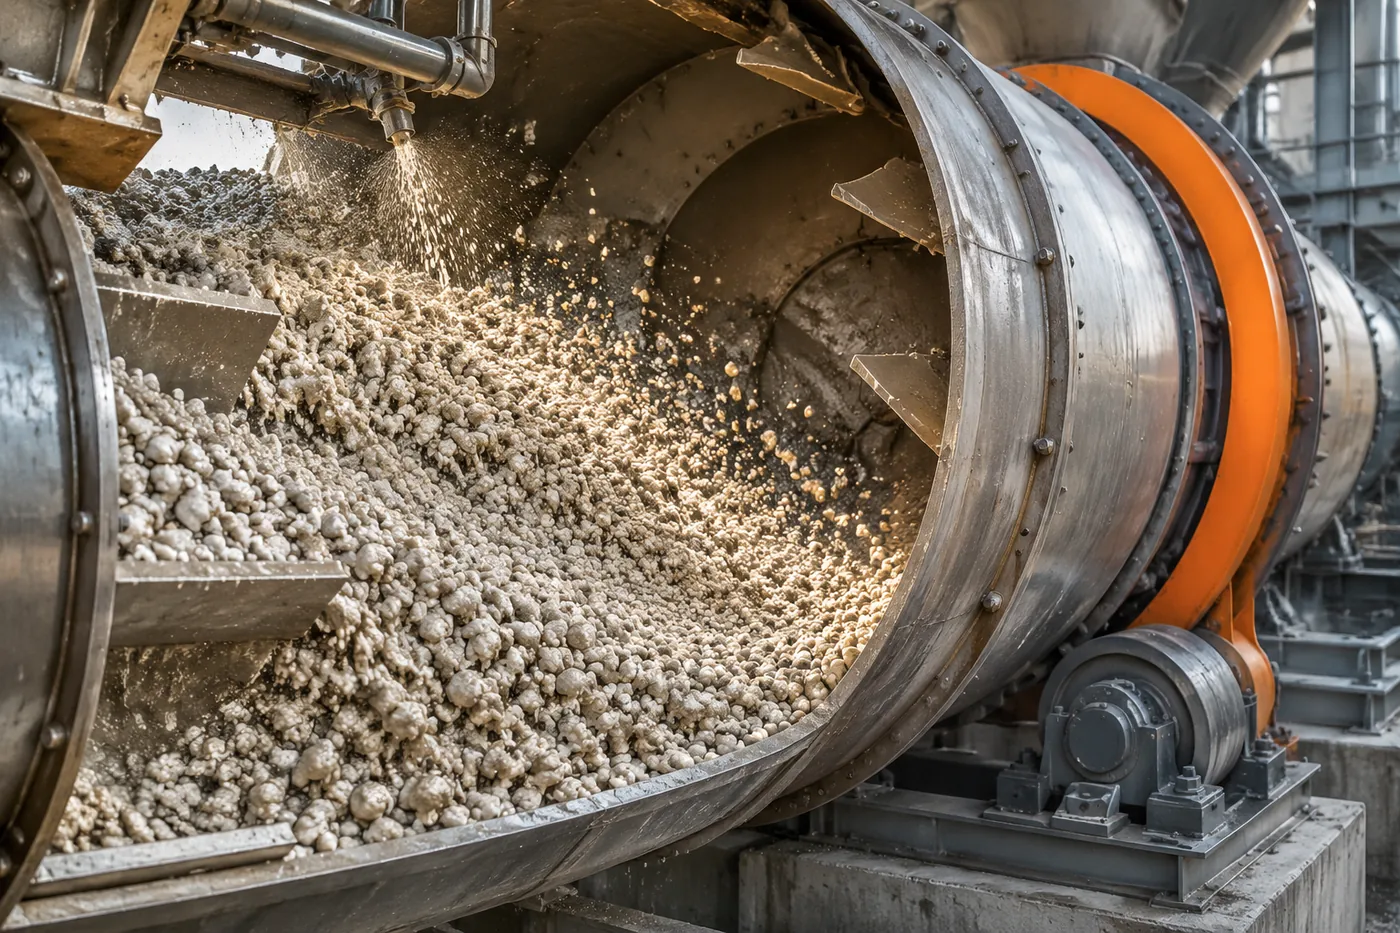
Мокрая грануляция строится по другой логике. В барабане или тарельчатом грануляторе материал находится в постоянном движении. Влага или связующая жидкая фаза помогает отдельным частицам объединяться, а повторяющиеся контакты приводят к росту агломератов. Здесь плотность появляется не только из-за сжатия, а как результат последовательного накопления слоёв материала.
Почему одинаковая цель требует разного оборудования
Оба маршрута требуют контроля движения материала, но оборудование решает разные задачи. Для валкового компактирования важна передача усилия через рабочую зону прессования. Конструкция должна обеспечить стабильное взаимодействие между валками и слоем сырья.
Для мокрой грануляции главным становится управление поведением движущегося слоя. В барабанном оборудовании рост гранул связан с вращением, перемешиванием и распределением влаги в материале. В тарельчатых установках отличается характер движения частиц и механизм их отбора по размеру.
Нельзя рассматривать эти технологии как взаимозаменяемые настройки одного процесса. Если материал хорошо реагирует на уплотнение без добавления жидкости, компактирование может быть логичным маршрутом. Если же требуемая структура формируется через агломерацию компонентов во влажной среде, применяется другой подход.
Инженерная заметка. По внешнему виду отдельной гранулы нельзя надёжно определить способ её получения. Для вывода о механизме формирования нужны данные о процессе, составе материала и результатах контроля свойств. Поверхность частицы показывает структуру, но не заменяет технологическую историю.
Какие свойства исходного материала определяют выбор маршрута
Перед выбором технологии оценивают не только химический состав смеси, но и её физическое поведение. Один и тот же состав в виде разных порошков может вести себя неодинаково: отличаться по текучести, склонности к уплотнению, способности удерживать влагу или формировать устойчивые агломераты.
Для компактирования критично, насколько материал образует плотную структуру под нагрузкой и сохраняет её после снятия усилия. Слишком хрупкий компактат может активно разрушаться на последующих стадиях обработки.
Для мокрой грануляции важны процессы взаимодействия частиц внутри движущегося слоя. Нужно учитывать способность материала участвовать в росте гранул, распределение связующей фазы и баланс между образованием крупных агломератов и возвратом мелкой фракции.
- Компактирование оценивает способность материала уплотняться под механическим воздействием.
- Мокрая грануляция оценивает способность частиц объединяться в движущемся влажном слое.
- В обоих случаях итоговые свойства проверяют по данным конкретной линии и требованиям к продукту, а не по универсальным значениям.
Как различается логика проверки результата
Контроль после компактирования связан с тем, насколько полученная структура выдерживает дальнейшее обращение. Проверяют не только размер частиц, но и устойчивость продукта к разрушению в рамках предусмотренной схемы обработки.
При мокрой грануляции внимание уделяют характеристикам сформированных агломератов и стабильности распределения фракций. Возврат некондиционного материала в технологической линии является частью многих схем грануляции, поскольку помогает повторно использовать неподходящую фракцию, но конкретная организация процесса зависит от оборудования и сырья.
Диагностика не должна сводиться к одному показателю. Прочная частица не всегда означает подходящую структуру, а одинаковый размер гранул не доказывает одинаковый способ формирования.

Ограничения двух подходов и границы сравнения
Сравнивать эти технологии имеет смысл только внутри одной задачи — формирования гранулированного продукта. Они не описывают все способы подготовки удобрений.
Например, тукосмешение представляет собой смешивание готовых компонентов без создания новой гранулы теми же механизмами. Это другой технологический маршрут со своими требованиями к однородности смеси и поведению компонентов. Органические направления грануляции также нельзя автоматически приравнивать к минеральной мокрой агломерации: состав сырья и причины формирования структуры могут существенно отличаться.
Кроме того, выбор оборудования нельзя делать только по желанию получить более плотную частицу. На практике учитывают характеристики исходного материала, требования последующих операций и результаты проверки конкретной технологической схемы.
Как читать различия между плотностью и агломерацией
Главное отличие двух процессов — источник формирования связности. В компактировании связь возникает благодаря механическому сближению и уплотнению частиц. В мокрой грануляции структура растёт через последовательное объединение частиц в движущемся слое.
Поэтому одинаковая цель — получить удобную для обращения гранулированную форму — достигается разными инженерными путями. Плотность в одном случае является результатом давления, а в другом становится следствием роста агломерата.
При анализе конкретного производства важно начинать не с внешнего вида гранулы, а с причинной модели: каким был исходный материал, какое воздействие получали частицы и какие свойства должны сохраняться после формирования продукта.