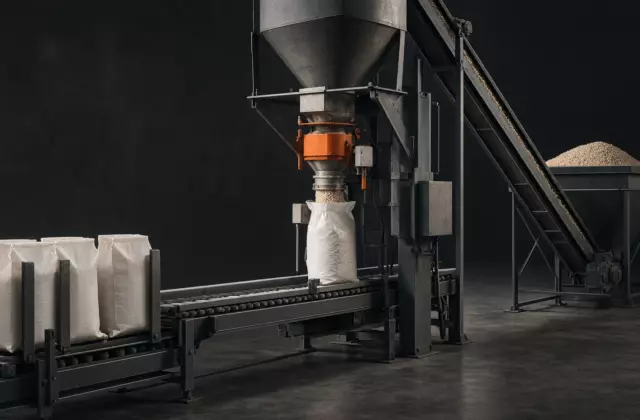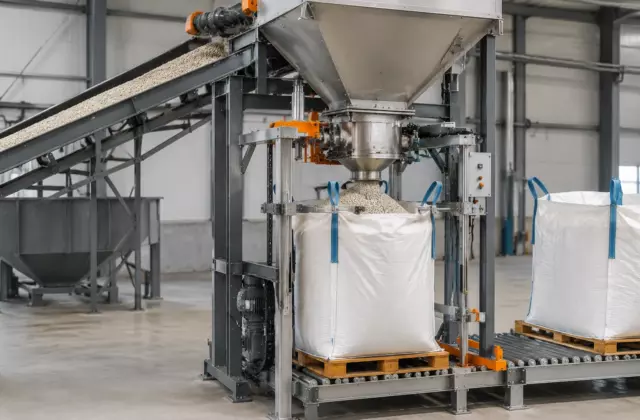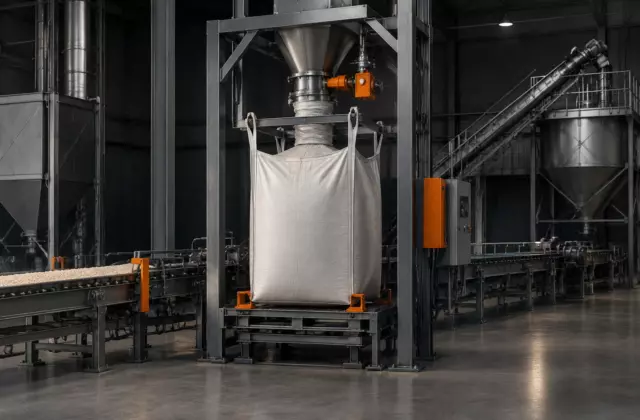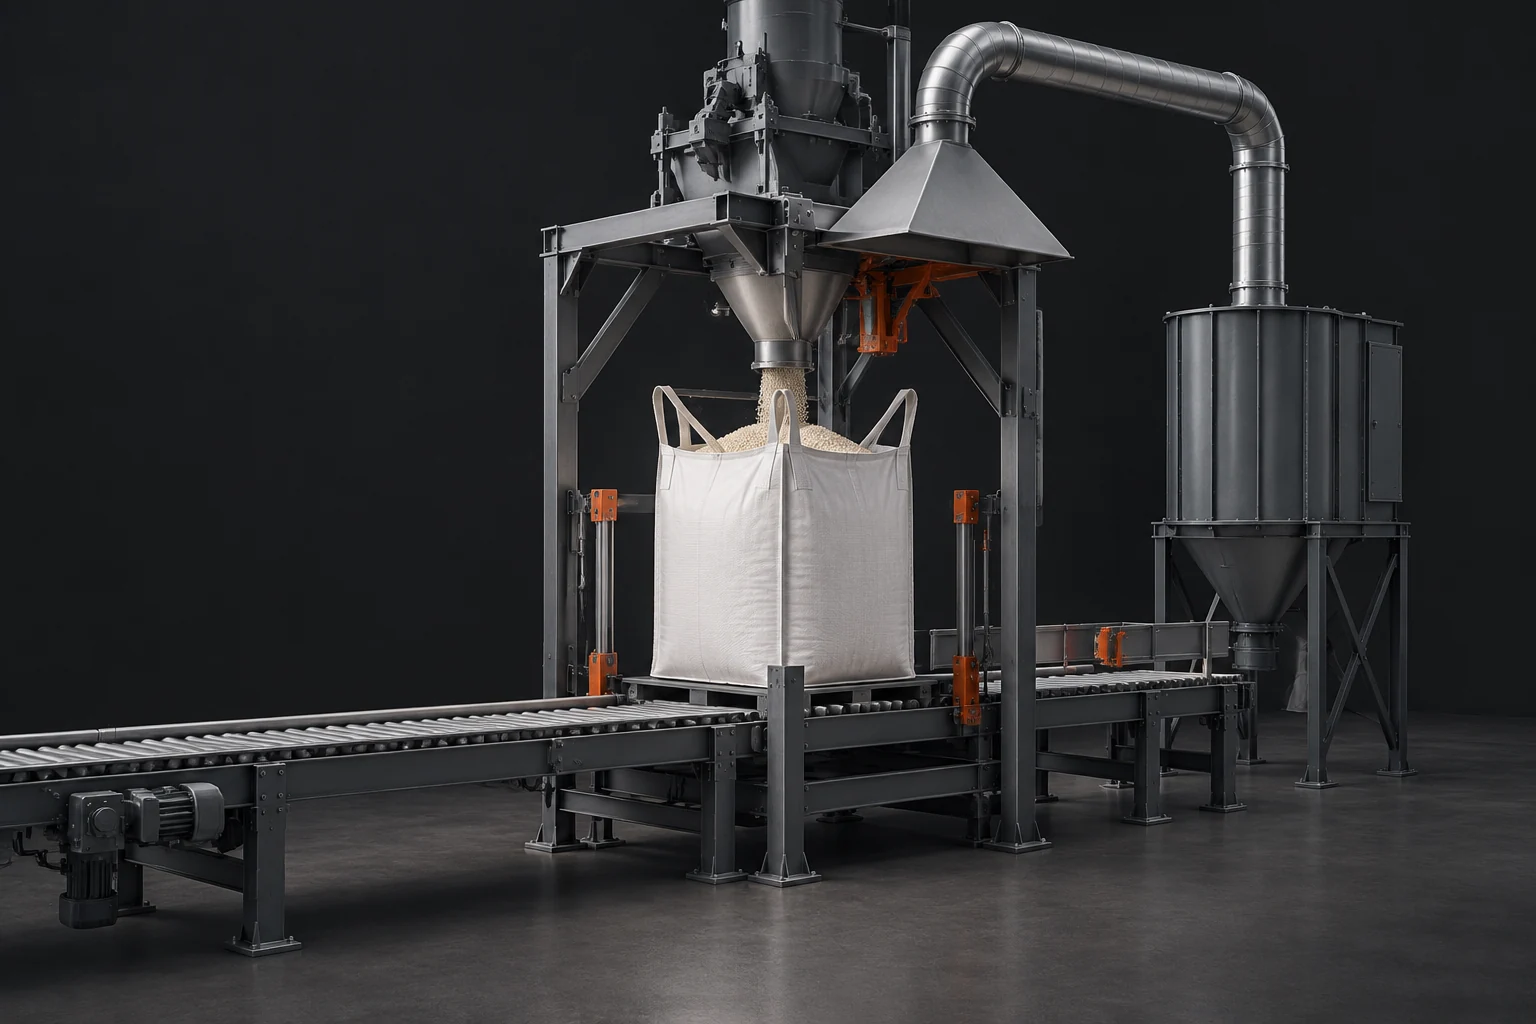
Фасовочная станция для удобрений работает с двумя потоками одновременно: движением продукта и движением воздуха. Когда гранулы или порошкообразная часть смеси поступают в мешок или Big Bag, часть воздуха из свободного объёма тары должна выйти наружу. Вместе с этим воздух может уносить мелкие частицы. Задача аспирации состоит не в удалении всей пыли из зоны, а в перехвате загрязнённого воздушного потока в месте его образования.
Где формируются источники пыления при наполнении тары
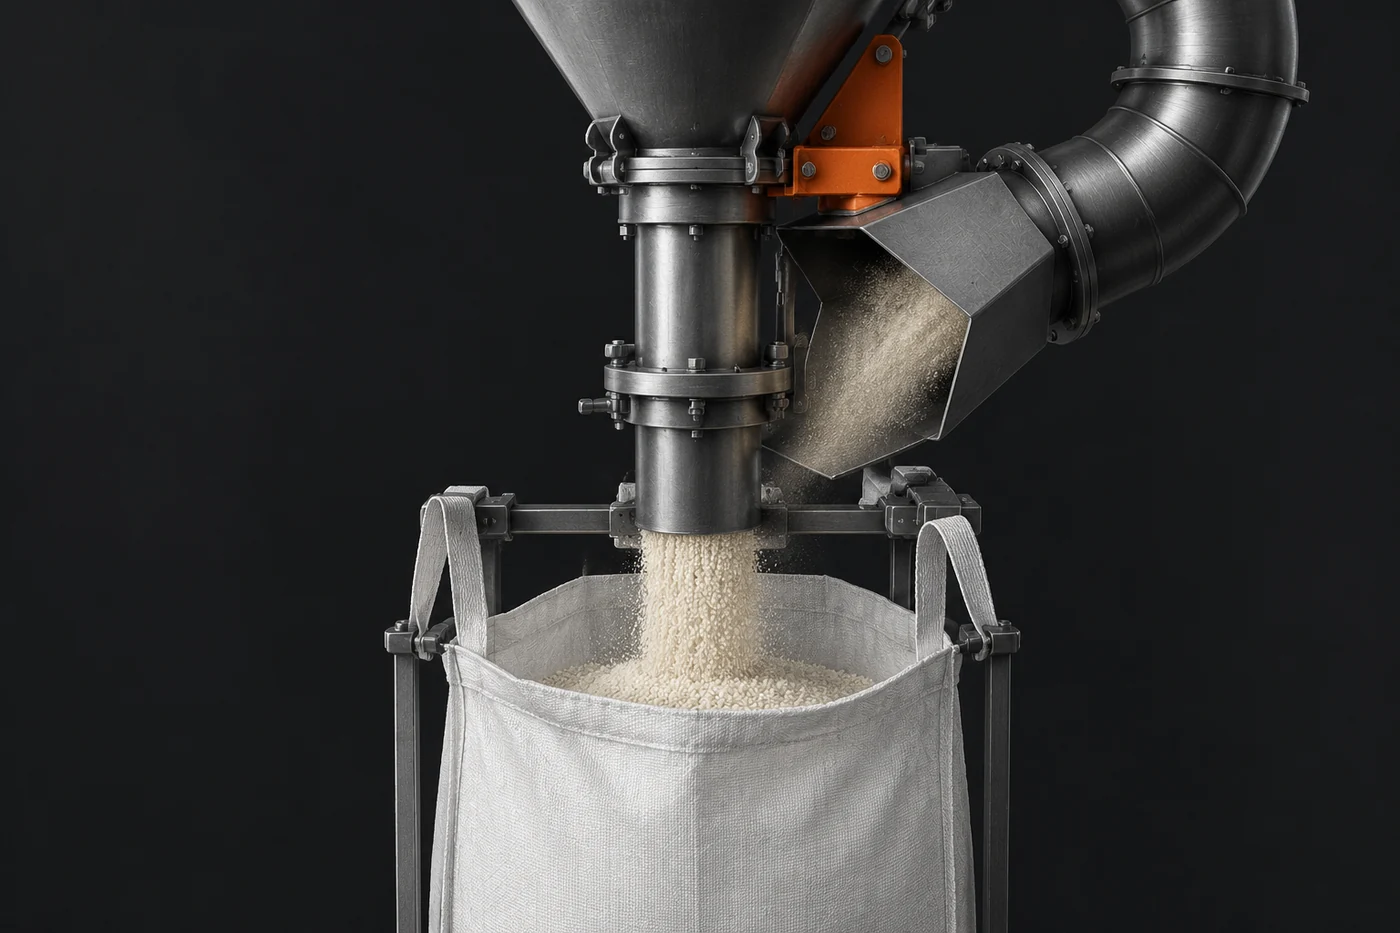
Основная зона образования пыли находится около точки передачи продукта. При загрузке мешка материал ускоряется в подающем узле, сталкивается с поверхностью уже находящегося слоя и вытесняет воздух из внутреннего объёма упаковки. Чем больше разница между скоростью подачи и способностью воздуха покинуть тару, тем выше вероятность выхода мелкой фракции в рабочую зону.
Дополнительные источники связаны не только с самим наполнением. Пыление может появляться при установке пустой тары, снятии наполненной упаковки, перемещении по транспортёру и работе узлов, где остаются остатки продукта. Поэтому локальная аспирация проектируется вокруг всей зоны фасовки, а не только вокруг сопла или патрубка подачи.
Инженерная заметка. Воздушный поток в аспирации должен решать конкретную задачу: захватить частицы в месте их выхода, не создавая лишнего воздействия на сам продукт. Чрезмерное воздействие воздуха может увеличивать унос мелкой фракции, а недостаточное — оставлять пыль в рабочей зоне. Фактические параметры проверяют по технической документации линии и характеристикам материала.
Как аспирация взаимодействует с потоком удобрения
Аспирация и подача продукта работают как связанная система. При наполнении необходимо учитывать направление движения материала, скорость истечения и путь выхода воздуха из тары. Если воздушный поток направлен неправильно, он может захватывать не только пыль, но и часть полезной фракции продукта.
В фасовочном оборудовании применяются разные схемы подачи: через гравитационный поток, с использованием шнековых или других дозирующих узлов. Каждая схема создаёт свой характер движения частиц. Для одной линии эффективный захват может находиться непосредственно у горловины мешка, для другой требуется учитывать дополнительные зоны разрежения или выхода воздуха.
Свойства удобрения здесь имеют решающее значение. Гранулированный материал с устойчивой формой частиц и большим количеством мелочи будет вести себя иначе, чем продукт с высокой долей хрупких частиц. Поэтому настройки воздушной части нельзя переносить между линиями только по внешнему сходству оборудования.
Почему одна схема удаления пыли не подходит для всех линий
Фасовочная система является сочетанием продукта, тары и механики. Даже одинаковый объём упаковки не означает одинаковые условия работы. На результат влияют размер и прочность гранул, содержание мелкой фракции, склонность частиц к разрушению, способ подачи и конструкция удержания мешка.
При выборе или проверке аспирации обычно рассматривают несколько групп факторов:
- свойства сыпучего материала: гранулометрический состав, хрупкость, склонность к образованию пыли;
- механику подачи: скорость потока, точки ускорения и места контакта частиц;
- конструкцию тары: путь выхода воздуха при наполнении мешка или Big Bag;
- компоновку станции: расположение захватов, транспортёров и соседних операций;
- условия эксплуатации, которые могут менять поведение материала со временем.
Именно поэтому корректная проверка начинается не с универсального режима, а с анализа конкретной линии. Производители фасовочного оборудования рассматривают свойства продукта и испытания материала как часть подбора конфигурации наполнения.
Проверка работы аспирации по признакам процесса
Оценивать систему можно по наблюдаемым признакам работы станции. Важен не только внешний вид зоны фасовки, но и связь между действиями оборудования и появлением пыли.
Если пыление возникает в момент начала подачи, необходимо проверить взаимодействие точки загрузки и воздушного потока. Если проблема появляется при завершении наполнения, причиной может быть изменение условий выхода воздуха из тары. При перемещении готовой упаковки внимание направляют уже на сохранение продукта и состояние поверхности оборудования.
| Признак | Возможная область проверки |
|---|---|
| Пыль появляется сразу при начале наполнения | Зона передачи продукта и согласование подачи с аспирацией |
| Пыление усиливается при заполненной таре | Выход воздуха из упаковки и изменение потока внутри зоны |
| После фасовки много мелких частиц вокруг оборудования | Состояние продукта, механическое воздействие и движение материала |
Такая диагностика не заменяет измерений и проверки по документации оборудования, но помогает определить направление дальнейшего анализа.
Связь пыления с сохранением гранулы
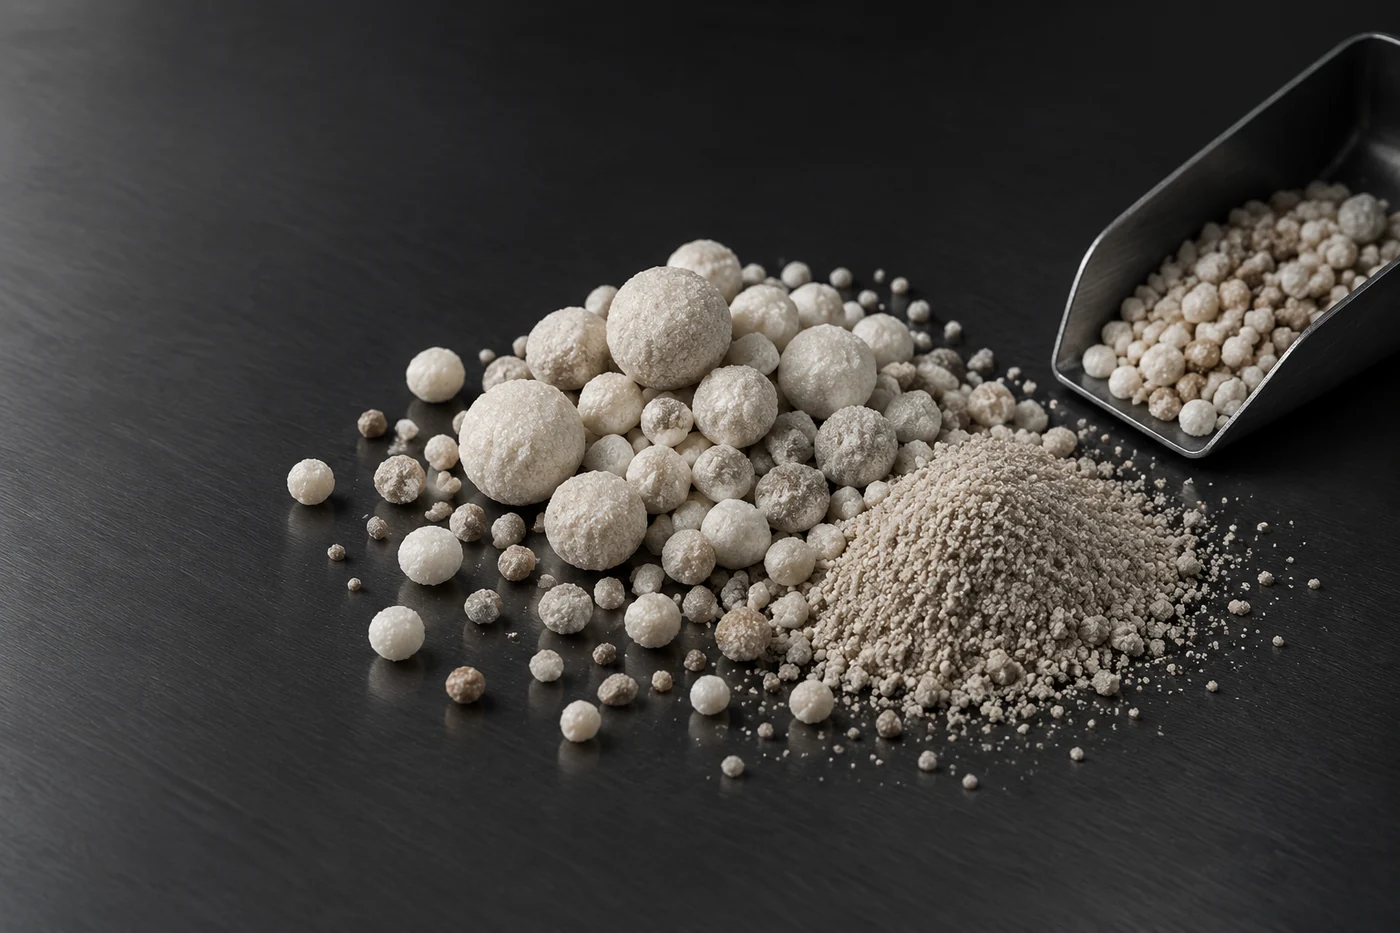
Аспирация влияет не только на чистоту рабочей зоны. При неправильном взаимодействии воздушного потока и продукта меняется соотношение фракций, которые остаются в упаковке. Для удобрений это важно, потому что гранулы должны сохранять заданные свойства на последующих этапах хранения и применения.
Состояние гранулы формируется ещё на предыдущих стадиях производства. Например, процессы грануляции создают определённую структуру частиц, а дальнейшая обработка и транспортировка могут влиять на количество мелкой фракции. Поэтому при анализе пыления на фасовке нельзя рассматривать только последний узел линии.
Контроль также связан с условиями хранения. Склонность материала к слёживанию и изменению состояния зависит от его свойств и условий обращения. Отдельные технологические операции могут снижать определённые риски, но не заменяют контроль параметров конкретного продукта.
Какие данные нужны для объективной настройки системы
Без информации о материале и оборудовании оценка аспирации остаётся приблизительной. Для технического анализа используют данные о продукте, способе подачи и фактической конфигурации станции. Конкретные нагрузки, размеры элементов и режимы работы проверяют по техническому листу оборудования.
Полезно разделять вопросы на несколько уровней: где образуется пыль, каким потоком она переносится, какие частицы должны быть удержаны и как изменения воздушного потока отражаются на продукте. Такой подход позволяет искать причину, а не только устранять видимый след в виде загрязнения.
Фасовочная аспирация является частью общей системы обращения с удобрением. Её эффективность определяется не отдельным вентилятором или патрубком, а согласованием материала, движения продукта, тары и конструкции линии.