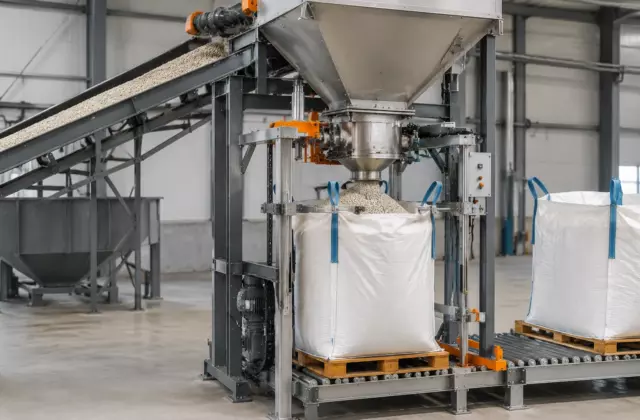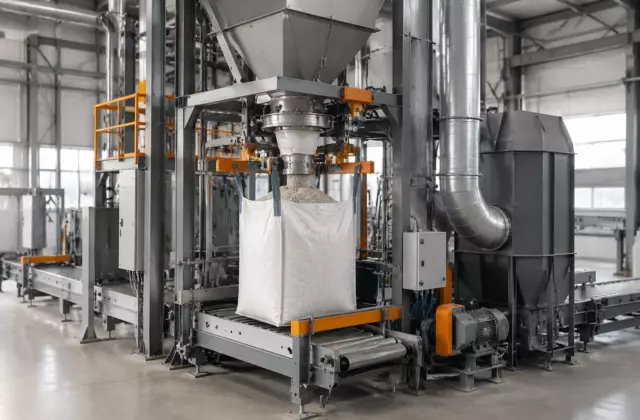
Изменение массы мешка при фасовке удобрений возникает из-за взаимодействия нескольких элементов: самого продукта, пути его движения, конструкции дозирующего оборудования и условий работы тары. Ошибка часто кажется проблемой весов, потому что именно весовой узел показывает отклонение, но он лишь фиксирует итог процесса. Причина может находиться раньше — в нестабильном потоке гранулы или изменении её физических свойств.
Масса мешка как результат всей цепочки наполнения
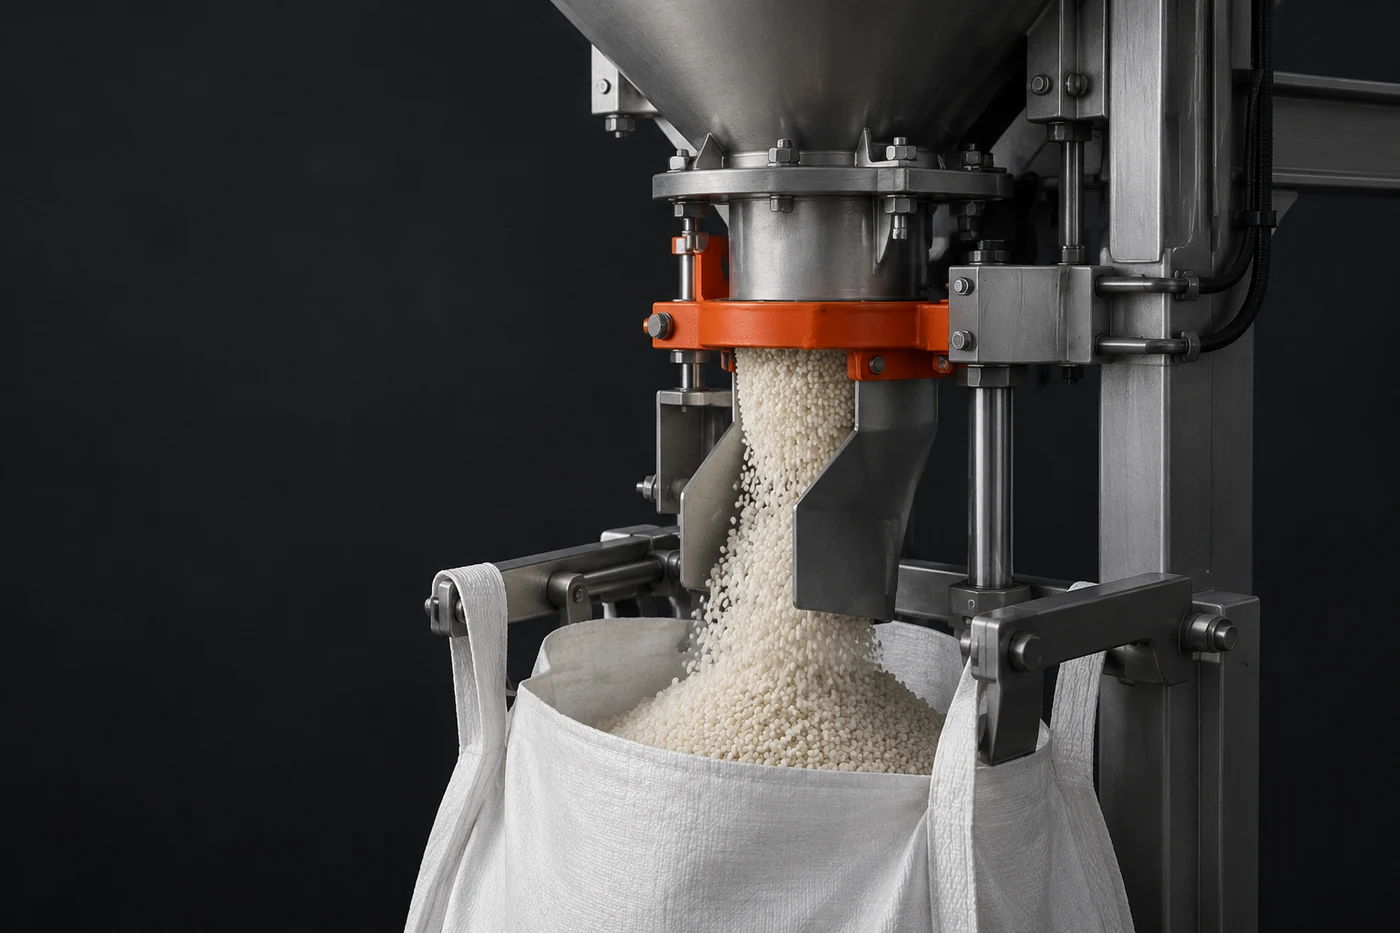
Фасовочная система работает не с абстрактной массой, а с потоком сыпучего материала. Гранулы проходят через загрузочные элементы, попадают в тару, перемещаются внутри неё и только после этого фиксируется итоговый вес. Если на любом участке меняется скорость подачи или количество материала, попадающего в мешок за один цикл, итоговая масса будет отличаться.
Для диагностики важно разделять два понятия: точность измерения и стабильность наполнения. Весовой узел может корректно определять массу, но получать разные значения из-за непостоянной подачи продукта. И наоборот, стабильный поток не гарантирует правильный результат, если сама система измерения настроена или работает некорректно.
Инженерная заметка. Учебная модель проверки: если одна и та же партия гранулята при одинаковой подаче даёт разные значения массы, сначала рассматривают изменение потока и поведения материала. Если отклонение повторяется одинаково после каждого цикла, проверяют измерительную часть и условия установки тары. Реальные параметры определяют по технической документации конкретной станции.
Свойства гранулы, которые меняют поведение потока
Сыпучий материал не является полностью однородной средой. На движение гранул влияют размер частиц, распределение фракций, форма, влажность и склонность к образованию связок между частицами. Даже при одинаковом химическом составе продукт может подаваться иначе, если изменились его физические характеристики.
Особое значение имеет способность материала свободно перемещаться через загрузочные каналы. Гранула, которая движется равномерно, обеспечивает более предсказуемое заполнение. Материал с повышенной склонностью к слёживанию или образованию комков может поступать рывками, что отражается на повторяемости массы мешков.
На поведение продукта также влияет предшествующая обработка. Например, операции грануляции и нанесения покрытий формируют определённые свойства частиц, но результат зависит от конкретной системы и характеристик исходного материала. Поэтому одинаковое название продукта не означает одинаковую работу на фасовочном оборудовании.
Как отличить проблему потока от проблемы измерения
Первый этап диагностики — наблюдение за характером отклонения. Инженерная проверка начинается не с замены узлов, а с определения, где возникает нестабильность: до попадания материала в тару, во время наполнения или при фиксации массы.
| Признак | Возможная группа причин | Что проверяют |
|---|---|---|
| Масса меняется от цикла к циклу | Нестабильный поток продукта | Равномерность подачи, состояние продукта, движение гранулы |
| Отклонение появляется после смены партии | Изменение свойств материала | Физические характеристики гранулы и условия хранения |
| Показания повторяются с постоянным смещением | Измерительная часть или условия установки | Работу весового узла и корректность механической установки |
Такой подход помогает не ограничиваться одной версией. Один и тот же внешний симптом — разная масса мешков — может иметь разные причины. Поэтому решение ищут по последовательности признаков, а не по одному показанию.
Элементы фасовочной системы, требующие проверки
При отклонениях рассматривают весь участок наполнения. В зависимости от конструкции оборудования проверяют состояние элементов, через которые проходит продукт, а также взаимодействие между подачей материала и удержанием тары.
- Путь движения гранулы от накопления до мешка: наличие факторов, способных менять скорость или равномерность потока.
- Узел удержания тары: стабильность положения мешка во время наполнения и влияние механических перемещений.
- Системы удаления воздуха и аспирации станции: их влияние на условия работы зоны наполнения.
- Состояние продукта перед фасовкой: возможные изменения, связанные с хранением и подготовкой материала.
Проверка не означает, что каждый элемент обязательно является причиной. Её задача — исключить группы факторов в логичном порядке. В промышленной практике конфигурация оборудования и допустимые параметры определяются по техническим данным конкретной линии.
Почему весовой узел не является единственным источником отклонений
Весовой механизм находится в конце процесса и поэтому часто получает всю ответственность за результат. Однако он измеряет уже сформированный объём продукта в таре. Если гранулы поступили неравномерно, измерительная система только зафиксирует последствия.
Например, изменение плотности насыпи может привести к тому, что при одинаковом объёме подачи в мешок попадёт разное количество материала по массе. Аналогично, изменение текучести продукта способно изменить скорость заполнения в разных циклах. В обоих случаях причина находится в сочетании материала и процесса, а не только в измерении.

Связь фасовки с сохранением свойств продукта
Фасовочная операция должна учитывать не только массу, но и сохранение состояния гранулы. Сильные механические воздействия, неправильное движение материала или нестабильные режимы могут влиять на образование пыли и повреждение частиц.
Для удобрений это особенно важно, поскольку характеристики гранулы определяют дальнейшее обращение с продуктом. Системы грануляции, покрытия и упаковки проектируются с учётом свойств конкретного материала, поэтому универсального режима фасовки для всех продуктов не существует.
Если требуется изменить оборудование или режимы работы, исходными данными служат технические документы производителя системы и результаты проверки конкретного материала. Только после этого можно оценивать причины отклонений и выбирать корректные действия.
Последовательность поиска причины при нестабильной массе
Практический порядок проверки строится от наиболее общей картины к отдельным узлам. Сначала фиксируют характер изменения массы и условия, при которых оно возникает. Затем сравнивают поведение продукта и работу оборудования.
Логика проверки выглядит так: определить, изменился ли материал; проверить стабильность его движения; оценить удержание тары и работу связанных систем; затем подтвердить корректность измерения. Такой порядок позволяет избежать ситуации, когда исправляется один элемент, а исходная причина остаётся в другом участке процесса.