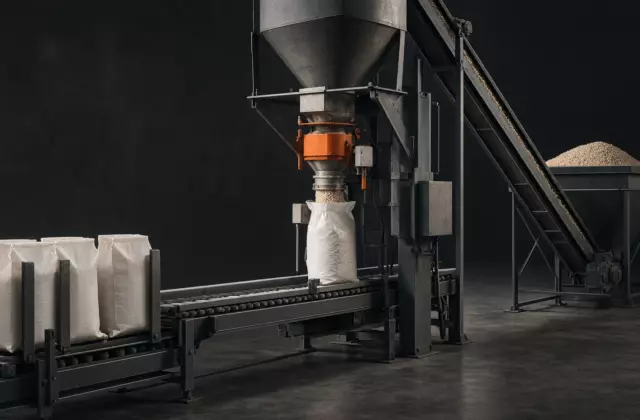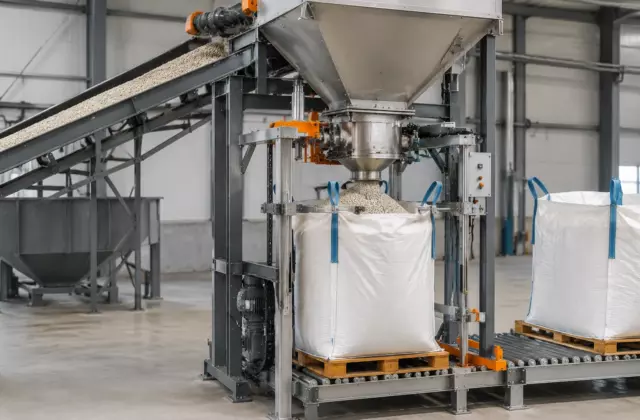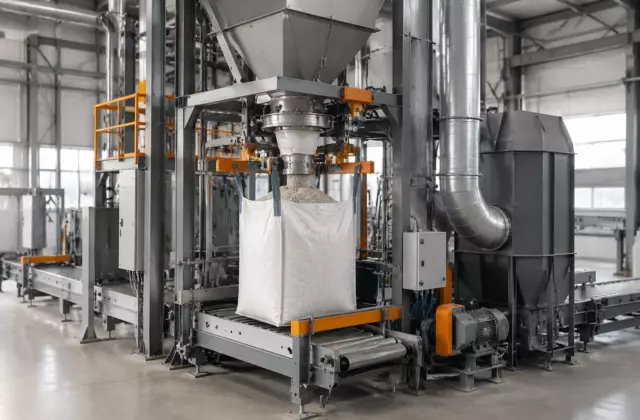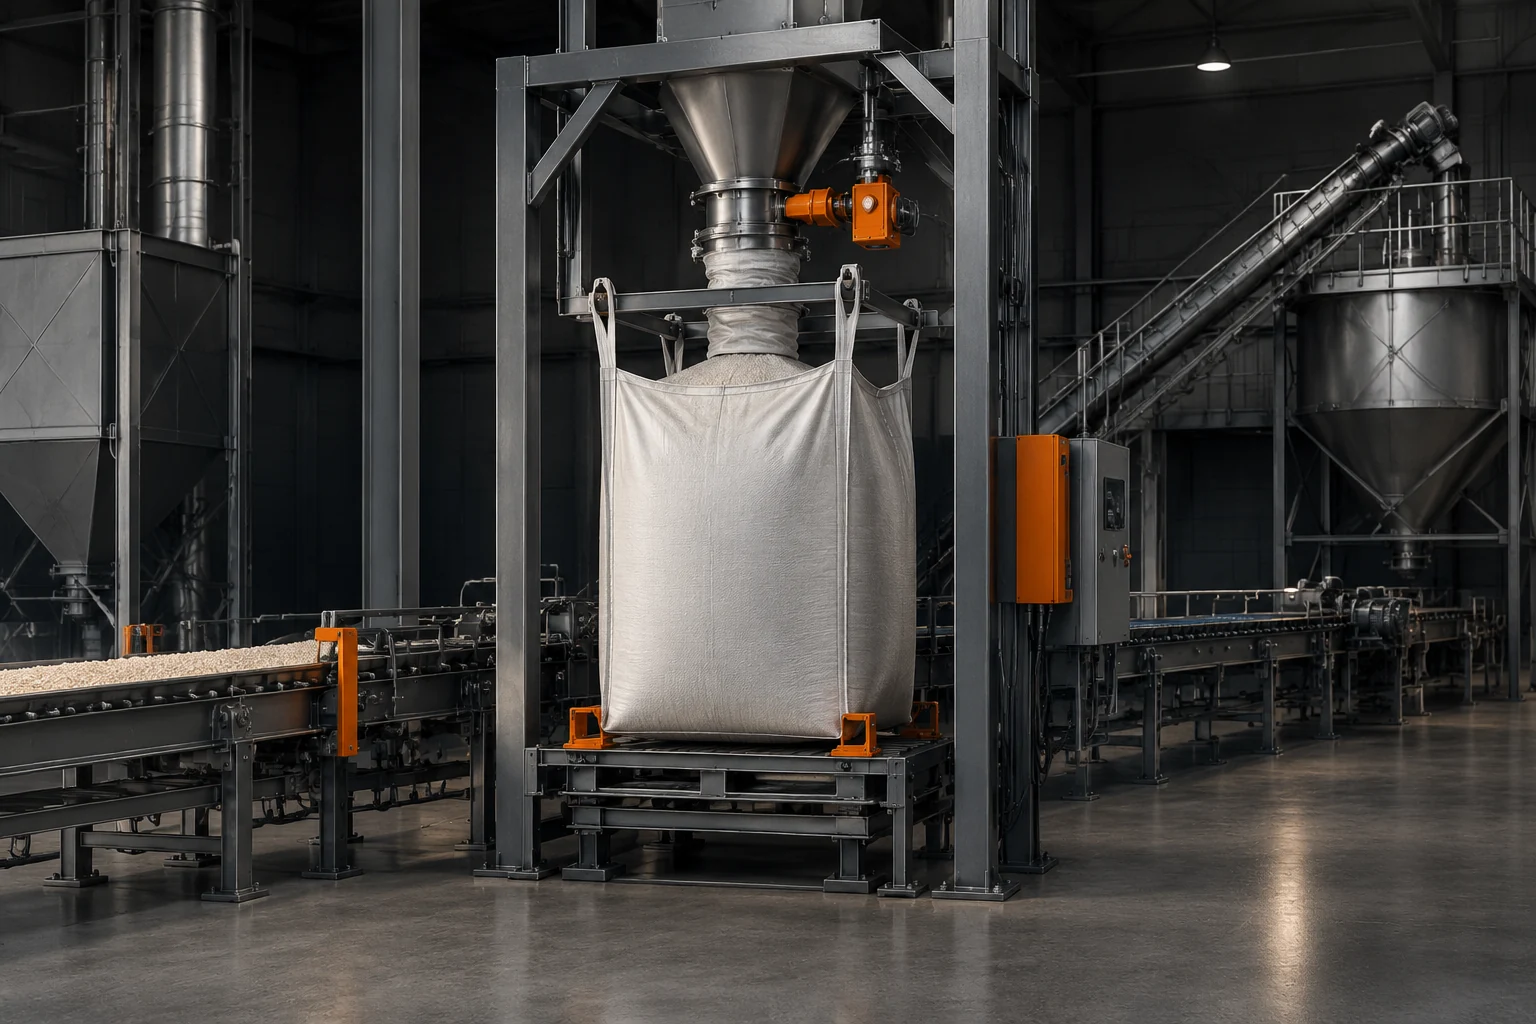
Big Bag в производстве удобрений используется как часть технологической операции, а не просто как крупная упаковочная единица. Во время наполнения одновременно работают несколько систем: механизм удержания тары, подача продукта, управление потоком гранул, удаление воздуха и последующее перемещение заполненного мешка. Ошибка в одном элементе может привести к нестабильному наполнению, повреждению тары или ухудшению состояния продукта.
Главная особенность крупноформатной тары заключается в том, что она должна воспринимать изменяющуюся нагрузку. В начале загрузки мешок имеет небольшую массу и свободную форму, а по мере наполнения растёт давление материала на стенки и петли. Поэтому конструкция станции должна учитывать не только вес продукта, но и характер его движения.
Задача удержания Big Bag во время наполнения
Удержание тары выполняет несколько функций. Оно фиксирует положение мешка относительно загрузочного узла, распределяет нагрузку через несущие элементы и позволяет материалу поступать в заданную область без резких смещений. При отсутствии стабильной фиксации поток гранул может создавать неравномерное заполнение, из-за чего форма мешка становится нестабильной.
В технологической линии удержание обычно связано с рамой станции, системой подвеса и устройствами, которые поддерживают геометрию мешка во время наполнения. Конкретная конструкция зависит от типа тары, массы загрузки и характеристик продукта. Универсального режима работы для всех Big Bag не существует: параметры проверяют по технической документации оборудования и требованиям к конкретному материалу.
Инженерная заметка: При оценке процесса наполнения важно рассматривать Big Bag и продукт как единую систему. Одна и та же тара может вести себя по-разному при работе с материалами, которые отличаются размером гранул, влажностью, плотностью и склонностью к слёживанию.
Как движение гранулированного продукта определяет загрузку
Поток удобрений внутри загрузочного узла нельзя рассматривать как движение жидкости. Гранулы перемещаются слоями, могут уплотняться под собственной массой и по-разному распределяться в объёме мешка. На поведение потока влияют форма частиц, их поверхность, наличие мелкой фракции и способность материала сохранять сыпучесть.
Если гранулы легко перемещаются, заполнение происходит более равномерно. При повышенной склонности к сводообразованию или зависанию материал может поступать рывками. В таком случае меняется нагрузка на тару и возрастает значение правильной настройки подачи.
- Скорость подачи должна соответствовать способности материала распределяться внутри мешка.
- Форма и размер гранул влияют на плотность заполнения и положение слоёв продукта.
- Удаление лишнего воздуха помогает сделать процесс более стабильным, но параметры аспирации зависят от конструкции станции.
- Состояние продукта после грануляции и хранения влияет на работу фасовочного оборудования.
При проектировании или настройке линии производители оборудования учитывают свойства конкретного материала. Испытания с образцами продукта позволяют определить подходящую конфигурацию наполнения, поскольку одинаковая масса разных удобрений может вести себя неодинаково.
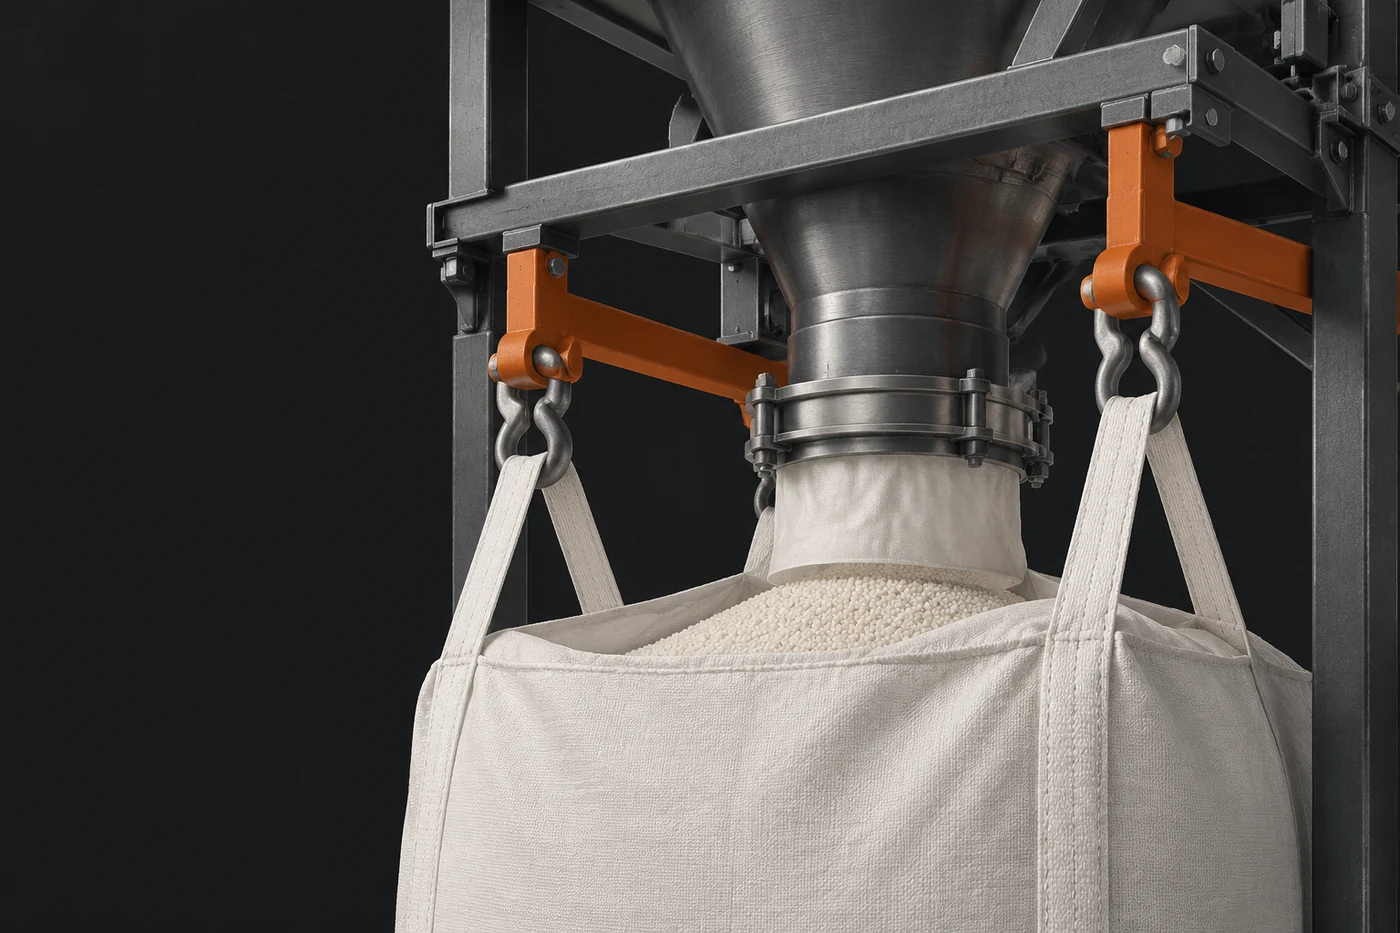
Особенности фасовки удобрений в крупноформатную тару
Фасовка в Big Bag отличается от заполнения небольших мешков тем, что в операции участвует больший объём материала и более заметное изменение формы тары. При наполнении необходимо сохранить баланс между производительностью процесса и бережным обращением с гранулой.
Для удобрений это особенно важно, поскольку повреждение гранул может увеличивать количество мелкой фракции. Она влияет на свойства сыпучего продукта, распределение внутри упаковки и дальнейшую эксплуатацию материала. Поэтому задача станции состоит не только в достижении требуемой массы, но и в сохранении состояния продукта.
После наполнения важную роль играет дальнейшее обращение с мешком. Паллетирование и транспортировка должны учитывать механическую нагрузку на тару. Неправильное перемещение может создать дополнительные напряжения в петлях и корпусе мешка, даже если сама операция наполнения была выполнена корректно.
Влияние свойств удобрения на работу упаковочной линии
Характеристики гранулированного удобрения определяют требования к процессу. Материал с разной гранулометрией, плотностью или влажностью будет по-разному проходить через загрузочный тракт и распределяться внутри Big Bag.
Особое значение имеет склонность продукта к слёживанию. Она может зависеть от состава материала, условий хранения, температуры и содержания влаги. Применяемые на отдельных технологических линиях покрытия или другие методы обработки могут снижать риск образования агломератов, но не заменяют контроль параметров продукта и условий хранения.
Поэтому перед выбором режима наполнения анализируют не только саму тару, но и происхождение материала в технологической цепочке: особенности грануляции, охлаждения, обработки поверхности и хранения. Стабильная фасовка начинается с предсказуемого поведения продукта.
Связь грануляции и сохранения качества при упаковке
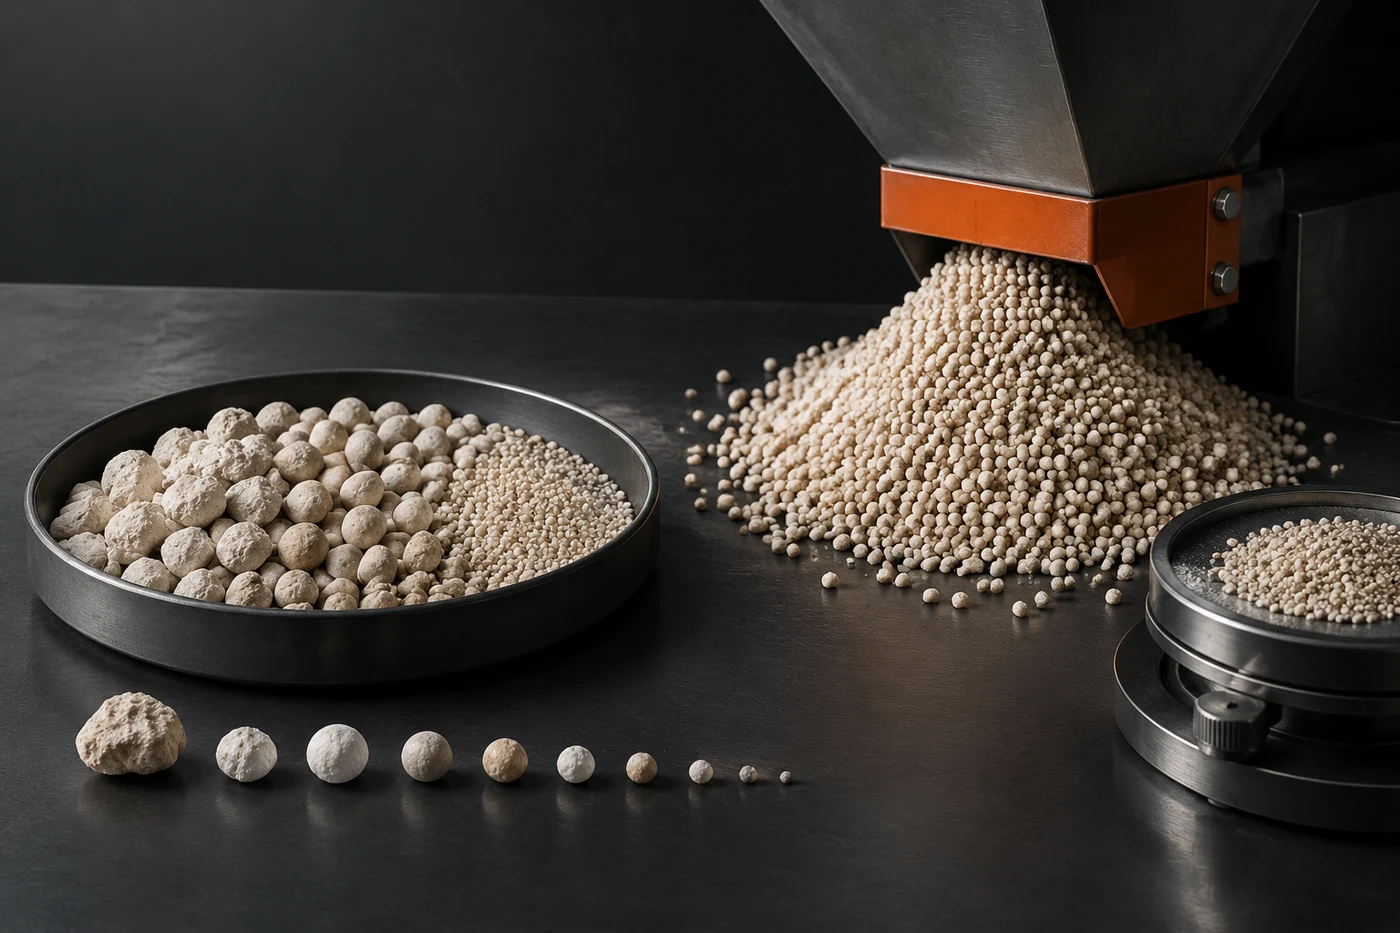
Процесс грануляции влияет на последующие операции, включая фасовку. При барабанной и тарельчатой грануляции формирование частиц происходит по разным механизмам движения слоя, поэтому итоговые свойства гранулята могут отличаться. Эти различия учитываются при подготовке линии упаковки.
Если гранулы имеют устойчивую форму и контролируемое распределение размеров, поток через загрузочное оборудование становится более предсказуемым. Если же свойства материала нестабильны, оператору приходится учитывать больше факторов при настройке процесса.
Таким образом, Big Bag является последним звеном в цепочке, где уже проявляются результаты предыдущих стадий производства. Конструкция мешка и станции не может полностью компенсировать нестабильные свойства продукта.
Проверка процесса наполнения без универсальных настроек
Оценка работы станции начинается с анализа нескольких связанных элементов: состояния тары, работы удерживающего механизма, характера потока, работы аспирации и поведения продукта после заполнения. Проверять только один участок процесса недостаточно, поскольку причина нестабильности может находиться в другом звене.
Практический подход строится на сравнении фактической работы оборудования с требованиями технической документации и характеристиками конкретного удобрения. Модельные значения массы, размеров или скоростей нельзя переносить между разными линиями без проверки.
Для технолога важно понимать причинную связь: удержание задаёт положение тары, поток определяет распределение материала, свойства гранул влияют на стабильность движения, а упаковочная операция должна сохранить результат предыдущих этапов производства.