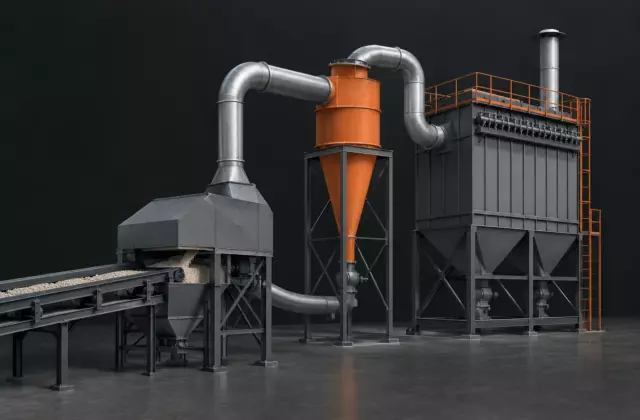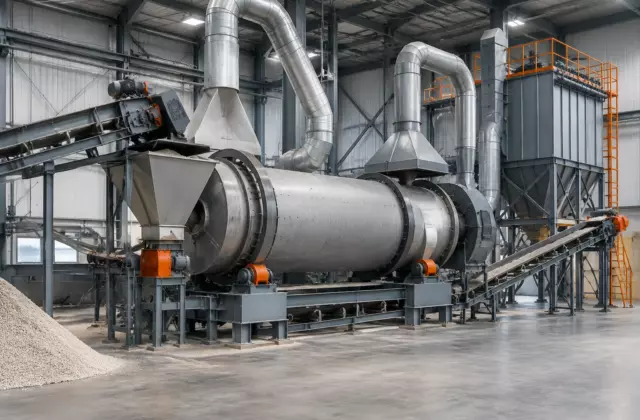
Аспирация на производстве удобрений решает задачу управления воздушным потоком в местах, где материал перемещается, дробится, сортируется или гранулируется. При переработке органических материалов основной вопрос заключается не только в количестве образующейся пыли, а в том, как частицы ведут себя внутри оборудования и воздуховодов. Волокнистые, неоднородные или склонные к налипанию частицы требуют другого анализа, чем стабильная минеральная пыль.
Проектирование начинается с описания технологического маршрута: какие операции создают движение материала, где возникает открытая поверхность пересыпки, какие участки связаны общим воздушным контуром. Ошибка появляется тогда, когда аспирацию рассматривают как отдельный вентилятор и фильтр без связи с механикой процесса.
Свойства сырья определяют поведение пылевого потока
Пыль формируется не одинаково на всех линиях. Органическое сырьё может содержать частицы разного размера, фрагменты волокон и неоднородные включения. Такие материалы способны менять структуру слоя на транспортных участках: часть частиц легко уносится воздухом, часть остаётся в потоке материала или оседает на поверхностях.
Для аспирации важно понимать не только массу пыли, но и её физические свойства. Размер частиц, форма, влажность, склонность к слипанию и механическое воздействие в оборудовании влияют на то, насколько устойчив будет воздушный поток и как будет работать последующая очистка.
Инженерная заметка. Воздушная система является частью технологического баланса. Если изменяется сырьё, скорость пересыпки или характер движения материала, параметры аспирации необходимо проверять заново по проектной документации и техническим листам оборудования.
Чем отличается органическая пыль от минеральной
Минеральные материалы обычно дают более однородную пыль с предсказуемым поведением при транспортировке воздуха. Однако это не означает, что для любой минеральной линии подходит одна и та же схема: свойства частиц также зависят от процесса их получения и подготовки.
Органические материалы чаще требуют дополнительного внимания к изменчивости состава. При одинаковом названии сырья характеристики могут отличаться из-за происхождения материала, степени подготовки и условий обработки. Поэтому переносить готовую схему аспирации с одной линии на другую без проверки нельзя.
Различия проявляются на нескольких этапах:
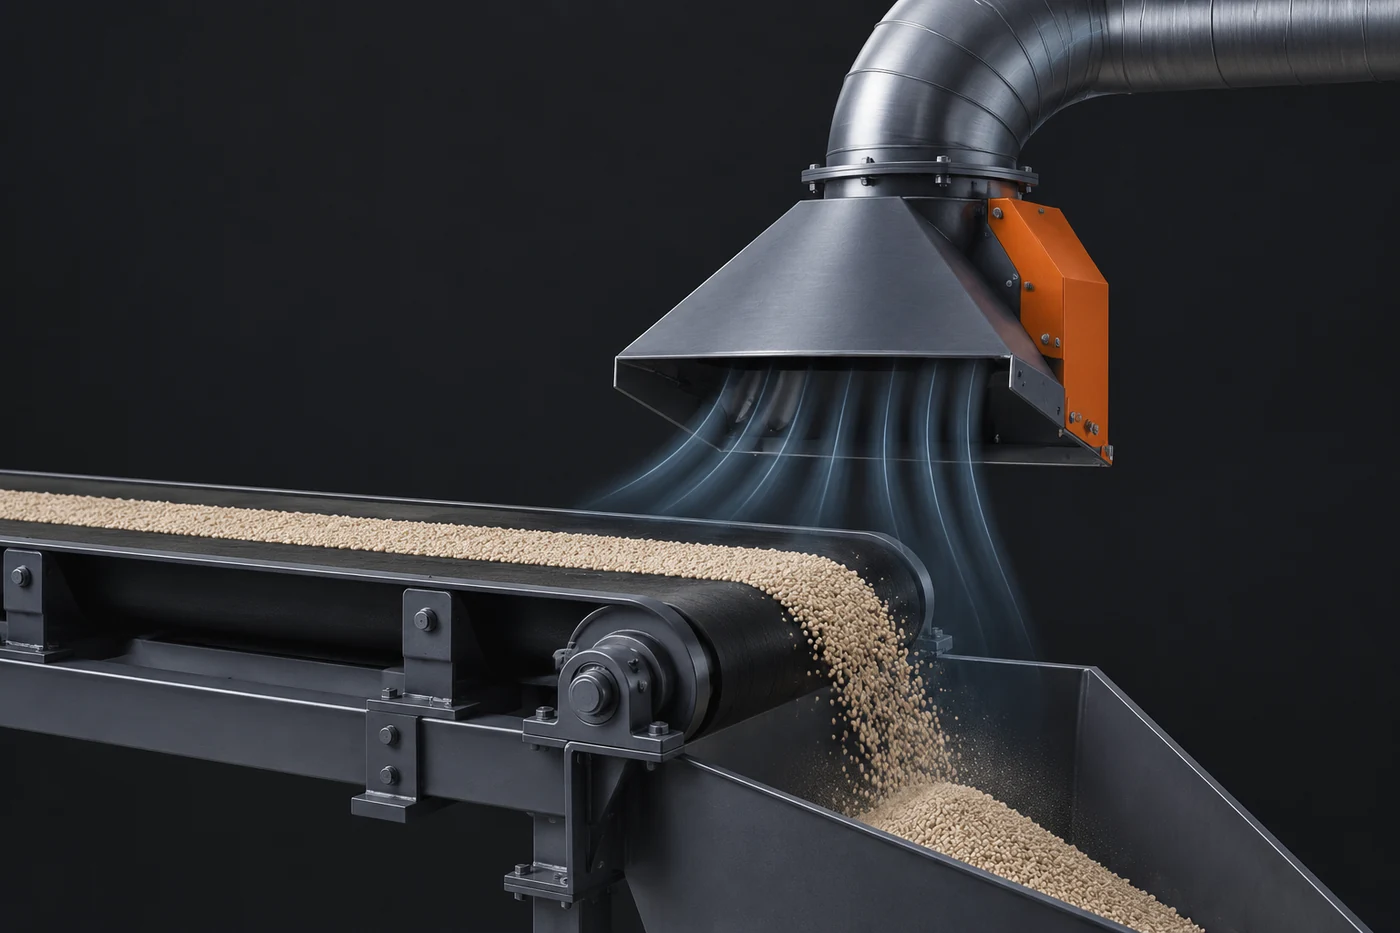
- на пересыпках, где скорость падения и столкновение частиц создают локальные зоны пылеобразования;
- в гранулирующем оборудовании, где движение слоя материала влияет на образование мелких фракций;
- в транспортных узлах, где меняется соотношение между воздушным потоком и движением продукта;
- в фильтрующей части системы, где свойства собранной пыли определяют режим очистки и сопротивление.
Как анализируют маршрут перед выбором точек отсоса
Правильный подход начинается с последовательного обхода технологической схемы на уровне процессов, а не с выбора отдельного аппарата очистки. Для каждого участка определяют, что происходит с материалом и каким образом может возникать перенос частиц воздухом.
Первый шаг — определить источники образования пыли. Это могут быть места загрузки, выгрузки, пересыпки, операции классификации или участки, где материал получает дополнительное механическое воздействие. Затем оценивают, какие из этих зон требуют локального удаления воздуха, а какие могут быть объединены в общий контур.
Второй шаг — проверить взаимодействие оборудования. Воздух, удаляемый от одной точки, влияет на распределение потоков в связанных участках. Если изменить одну часть системы без оценки остальных элементов, можно получить недостаточный захват пыли или лишние потери воздуха.
Третий шаг — сопоставить выбранную схему с фактическим оборудованием. Конкретные расходы воздуха, сопротивления и размеры элементов определяют по техническим данным проекта и производителей оборудования. Универсальные значения для разных линий применять нельзя.
Роль циклона, фильтра и вентилятора в общей системе
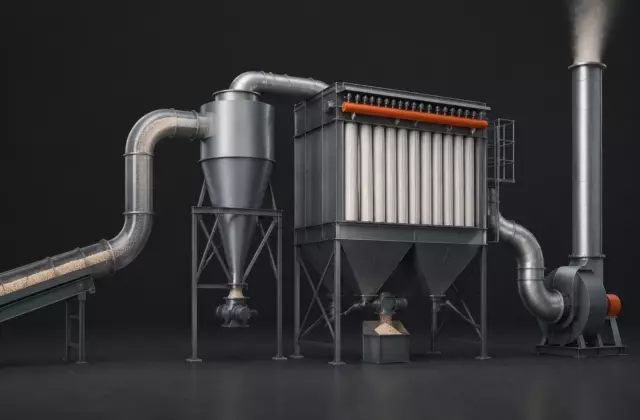
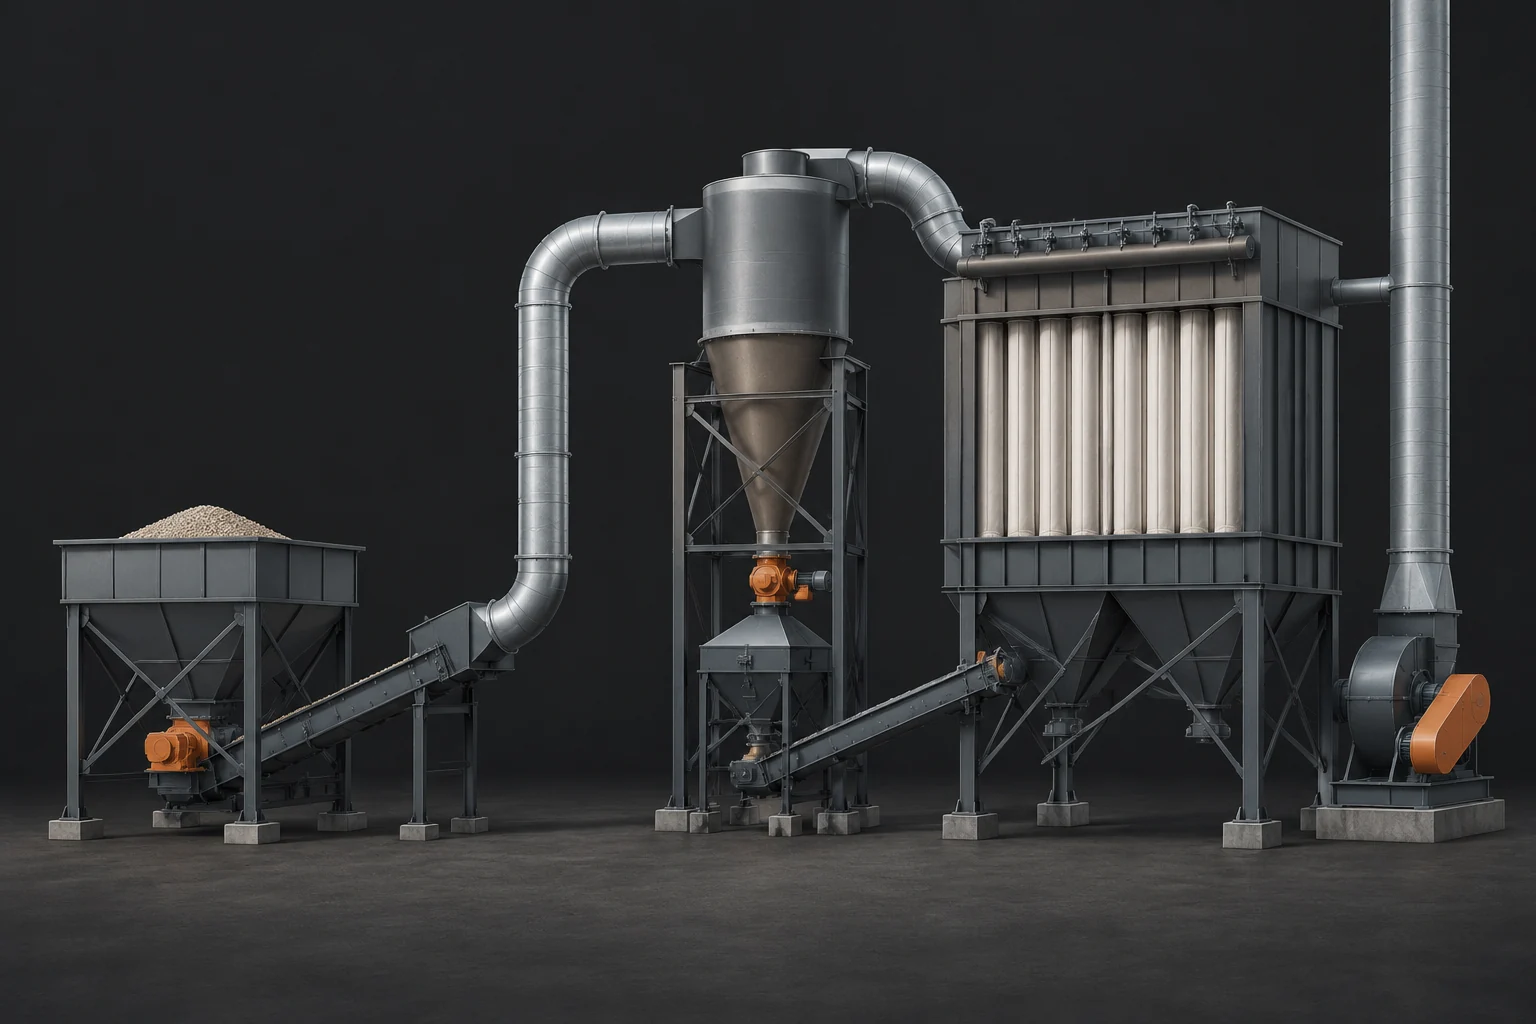
Элементы аспирации выполняют разные функции. Циклон использует движение воздуха для предварительного отделения части материала, а рукавный фильтр задерживает более мелкие частицы на фильтрующей поверхности. Эти процессы основаны на разных физических принципах и не заменяют друг друга во всех конфигурациях.
Предварительная очистка может снизить нагрузку на фильтр, но её эффективность зависит от характеристик потока и состава частиц. Фильтр, в свою очередь, работает не только как барьер для пыли: сопротивление фильтрующего элемента влияет на общий баланс системы и работу вентилятора.
Вентилятор создаёт движение воздуха, но сам по себе не решает задачу захвата загрязнений. Если точки отбора воздуха расположены неправильно или поток не соответствует условиям процесса, увеличение мощности вентилятора не заменяет корректного проектирования.
Почему нельзя переносить готовую схему между технологиями
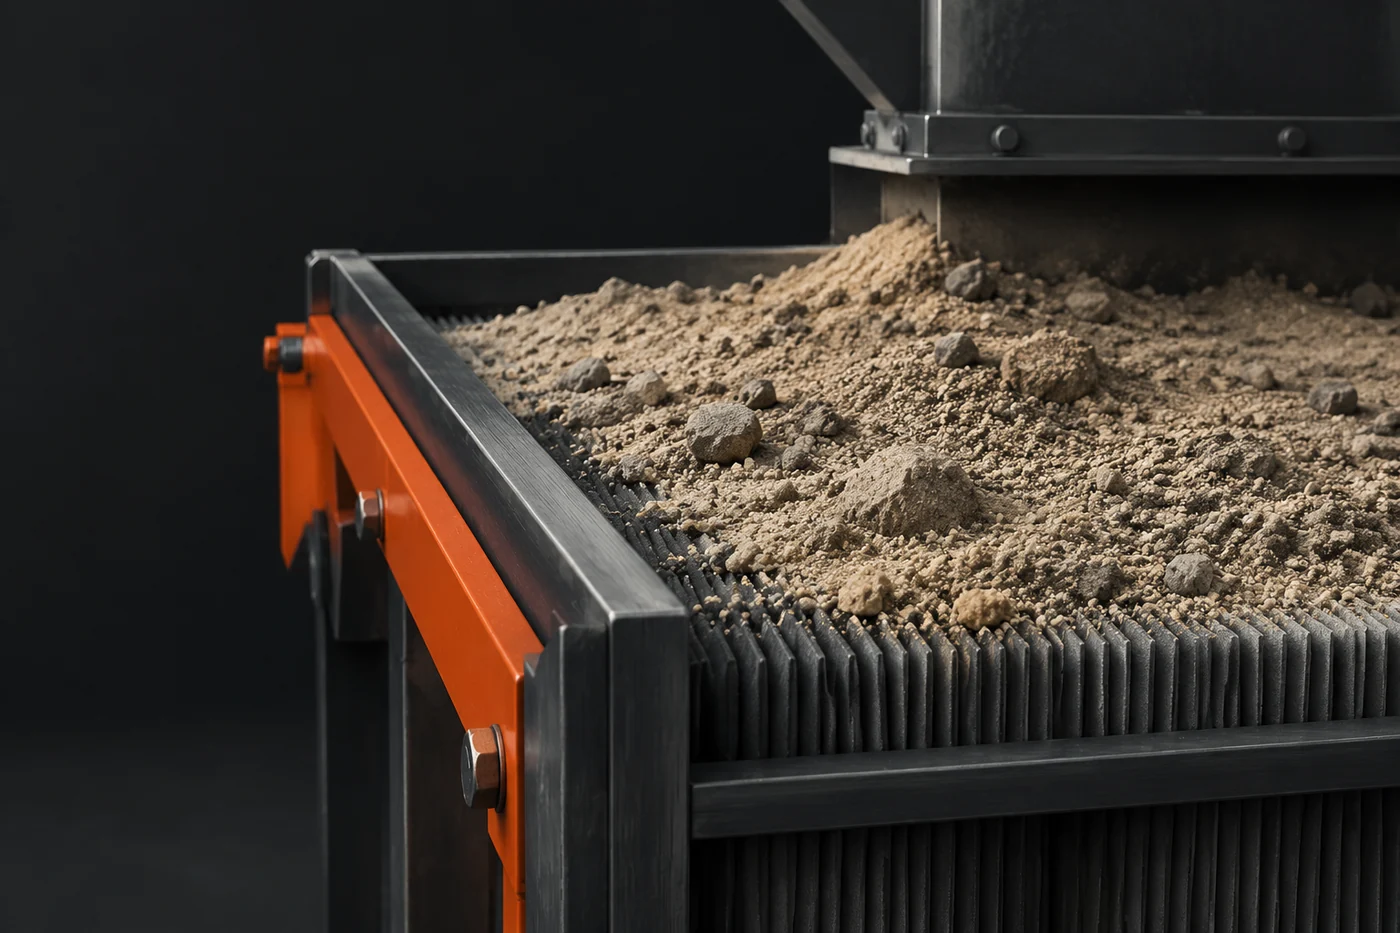
Одна из распространённых ошибок — считать, что одинаковое название продукта означает одинаковую работу линии. На практике два производства удобрений могут отличаться по типу грануляции, способу перемещения материала, количеству открытых операций и свойствам исходного сырья.
Даже при похожем оборудовании нужно проверять отдельные факторы: расположение источников пыли, направление движения материала, возможные зоны накопления отложений и влияние изменения производительности. Схема аспирации является частью конкретной технологической системы, а не отдельным универсальным модулем.
Отдельного внимания требует использование отраслевых данных. Описания процессов и факторов выбросов в технических документах относятся к указанным технологиям и не должны автоматически переноситься на другие маршруты производства. Любые расчётные оценки требуют привязки к фактической линии.
Последовательность проверки готовой концепции аспирации
До реализации проекта полезно пройти несколько проверок, которые помогают выявить несоответствия между технологией и воздушной системой:
- Составить перечень операций, где материал контактирует с воздухом и может создавать пылевой поток.
- Проверить свойства перерабатываемого материала и их возможное изменение по ходу маршрута.
- Определить, какие точки требуют отдельного анализа, а какие могут входить в общий контур.
- Сопоставить оборудование очистки и транспортировки воздуха с фактическими условиями процесса.
- Проверить расчётные параметры по технической документации, а не по аналогии с другой линией.
Такая последовательность позволяет рассматривать аспирацию как управляемую часть производства. Главный критерий качества проекта — не наличие конкретного набора аппаратов, а соответствие воздушной системы реальному движению материала, свойствам пыли и ограничениям выбранной технологии.