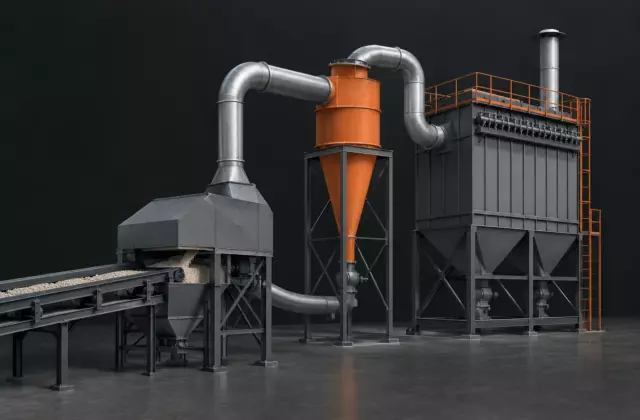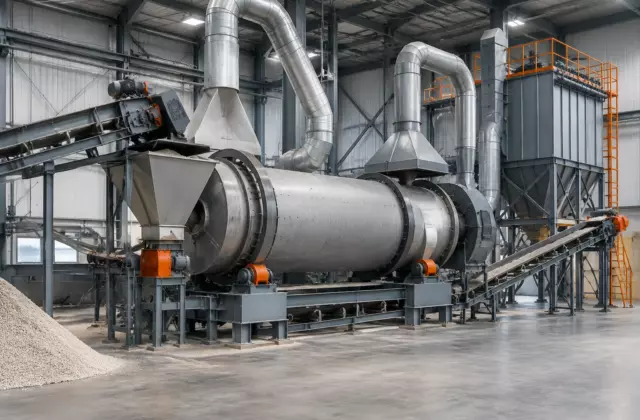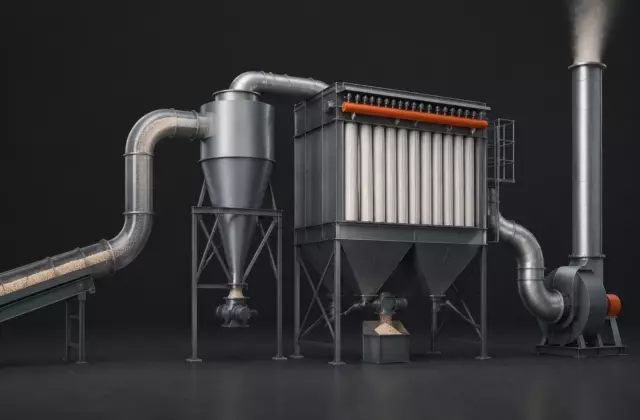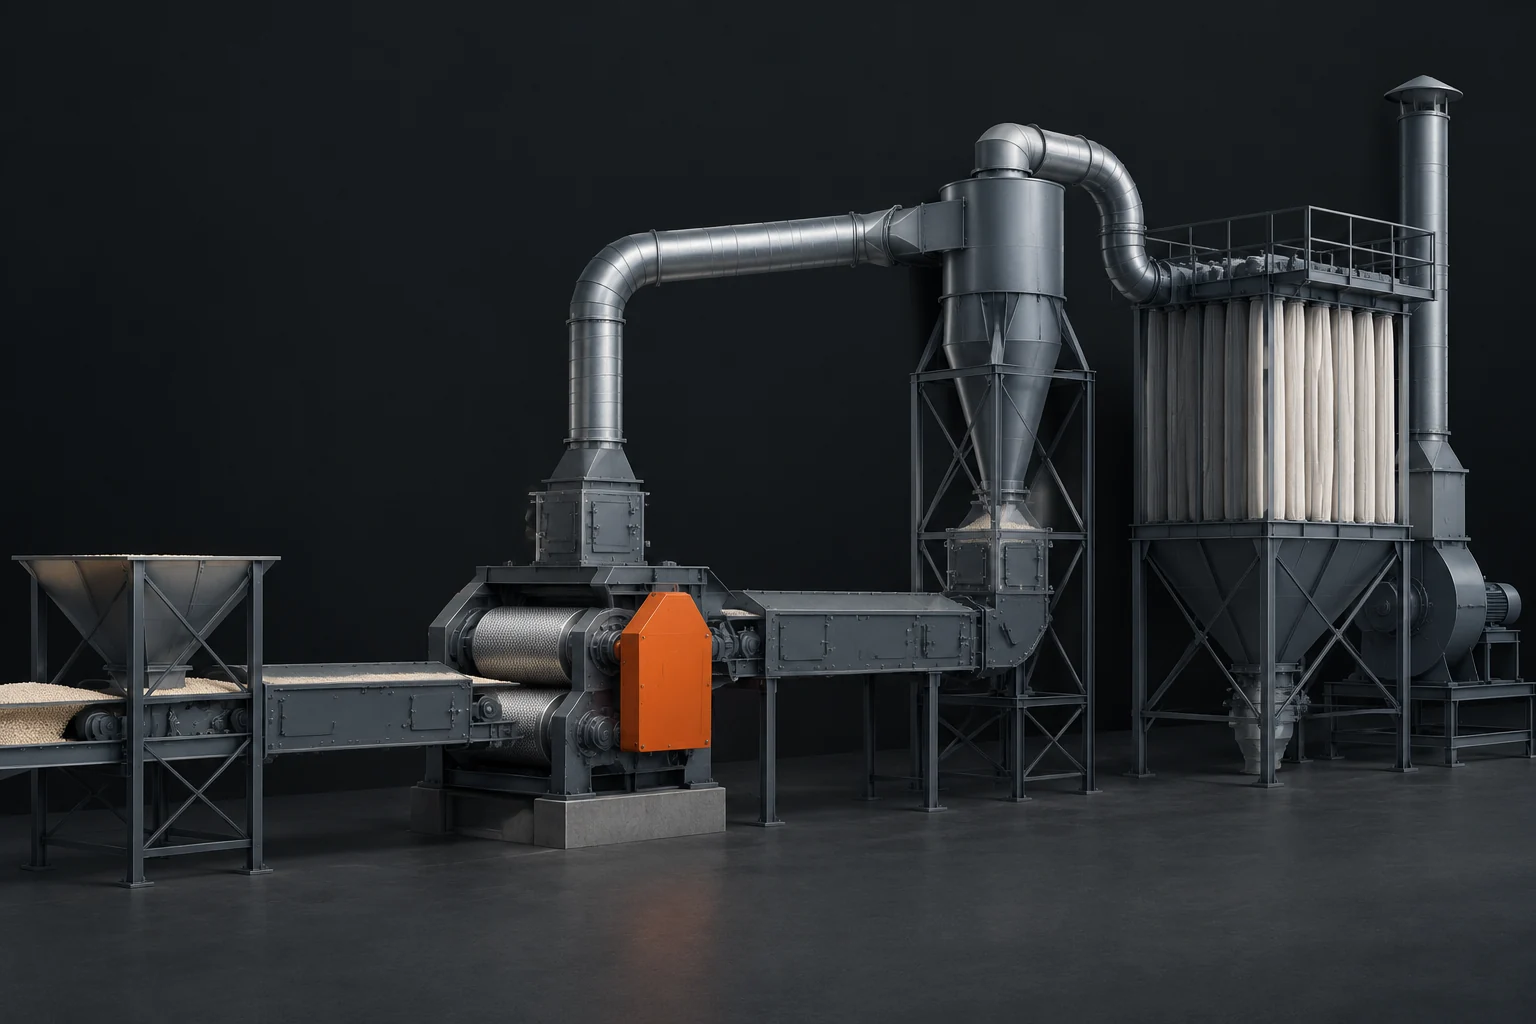
В сухом компактировании удобрений пыль появляется не в одной точке линии. Она формируется там, где материал получает ускорение, разрушается на мелкие частицы или проходит разделение по крупности. Поэтому аспирацию рассматривают не как отдельный фильтр на конце оборудования, а как связанную систему местных отсосов, воздуховодов, устройств очистки и возврата материала.
Главная задача такой системы — удалить нежелательную мелкую фракцию из воздушного потока и не потерять полезный продукт. Для этого необходимо понимать, на каком этапе возникает пыль, какие частицы нужно улавливать и куда должен направляться отделённый материал после очистки.
Где возникает пылевая нагрузка при сухом компактировании
В начале процесса материал обычно поступает в зону уплотнения с определённым распределением размеров частиц. При прохождении через валковый компактатор часть материала превращается в плотные пластины или ленты, а часть может образовывать мелкую фракцию из-за разрушения кромок и контакта с рабочими поверхностями.
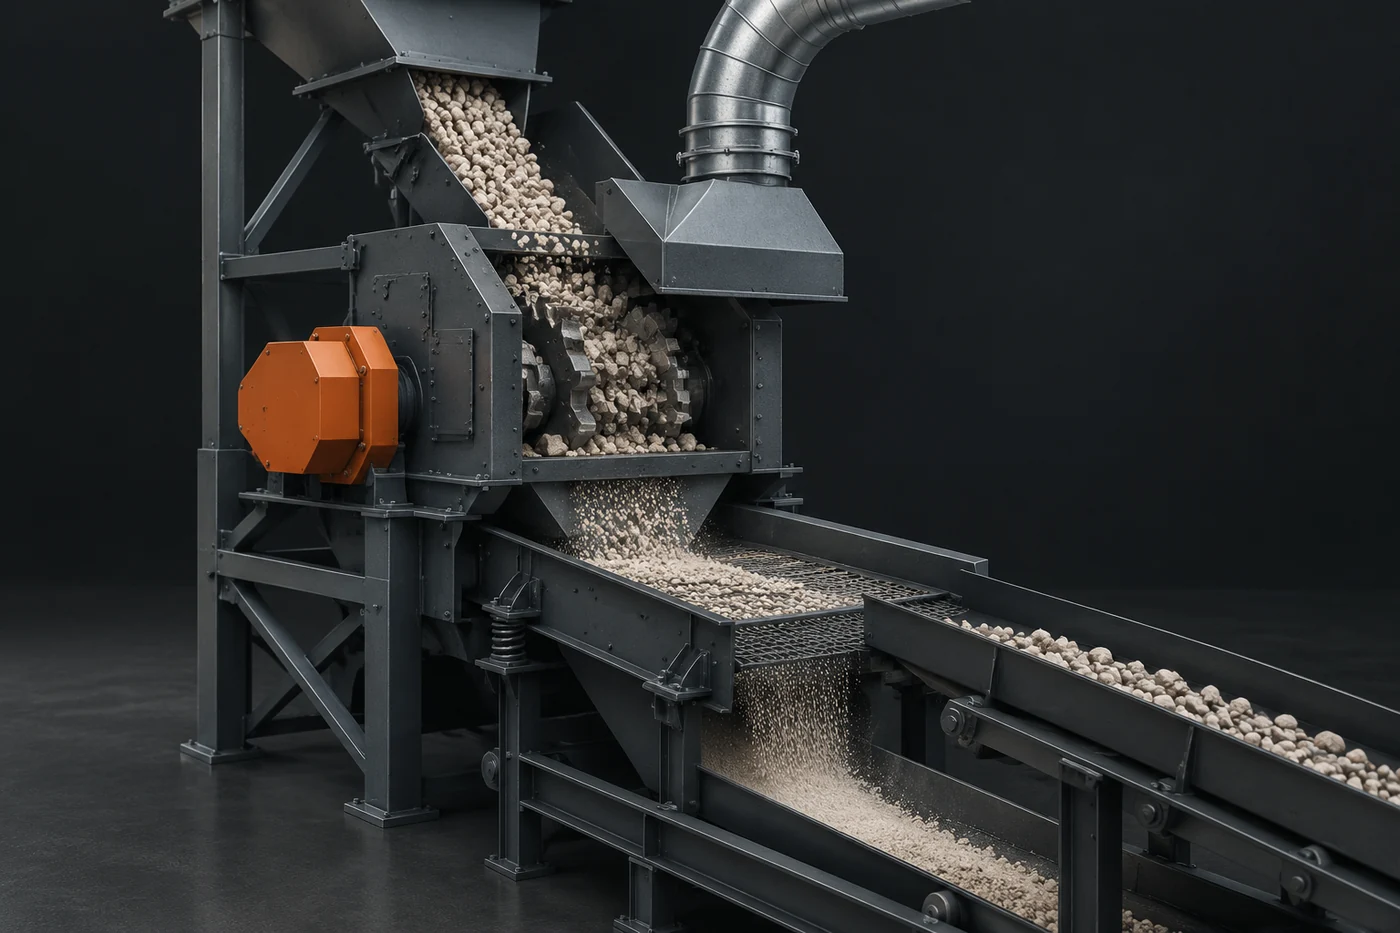
После компактирования нагрузка на аспирацию часто меняется. На участке дробления крупные куски измельчаются до требуемой фракции, и именно здесь появляется большое количество мелких частиц. Они легче поднимаются воздушным потоком, поэтому локальный отсос в этой зоне имеет другую задачу по сравнению с отсосом на спокойной пересыпке.
Следующий источник — классификация. При разделении продукта по размеру мелкая фракция отделяется от целевой. Воздух может переносить часть лёгких частиц, а механическое движение слоя создаёт дополнительное пылеобразование. Поэтому классификатор нельзя описывать теми же параметрами, что дробилку или транспортный узел.
Инженерная заметка. Пылевая нагрузка зависит не только от количества материала, но и от его свойств: прочности частиц, склонности к разрушению, влажности, формы гранул или кусков и схемы движения внутри оборудования. Одинаковое название операции не означает одинаковую работу аспирации на разных линиях.
Почему зоны дробления и классификации требуют отдельной проверки
Ошибка при проектировании аспирации возникает, когда всю линию представляют как единый источник пыли. На практике дробление, классификация, пересыпка и фильтрация имеют разные механизмы образования и удаления частиц.
В дробильном узле важны резкие изменения движения материала. Частицы получают энергию удара и трения, часть из них отделяется от основного потока. Здесь необходимо оценивать расположение отсоса относительно зоны разрушения, потому что удаление воздуха из неправильной точки может не захватывать образующийся поток пыли.
В классификаторе другая ситуация: материал уже движется в слое, а задача оборудования связана с разделением фракций. Аспирация должна учитывать взаимодействие воздушного потока с процессом классификации, иначе можно изменить распределение материала между потоками.
На пересыпках источник пыли обычно связан с падением и разгрузкой. Для проверки таких мест смотрят не только на сам патрубок отсоса, но и на геометрию кожухов, направление движения материала и возможность подсоса воздуха из окружающей зоны.
Как проверить цепочку от отсоса до возврата продукта
Проверку аспирации проводят последовательно: сначала определяют источники пыли, затем оценивают путь воздушного потока и только после этого рассматривают оборудование очистки. Такой порядок помогает не смешивать проблемы разных узлов.
- Определить все точки образования мелкой фракции: компактирование, дробление, классификацию, пересыпки и выгрузку.
- Проверить, какой поток материала должен оставаться в продукте, а какой направляется в возврат.
- Разделить участки с разным характером пылеобразования вместо объединения их одним общим описанием.
- Оценить состояние воздуховодов, соединений и устройств очистки по проектной документации и фактической схеме линии.
После этого анализируют перепад давления в системе. Этот показатель связан с сопротивлением воздушному потоку в элементах линии. При изменении состояния фильтрующих элементов, загрузки оборудования или схемы очистки меняется и требуемая работа вентилятора.
Конкретные значения расходов воздуха, размеров воздуховодов и допустимых нагрузок нельзя переносить между разными линиями без проверки. Их определяют по техническим данным оборудования, проектным расчётам и условиям конкретного производства.
Роль циклона и фильтра в одной системе
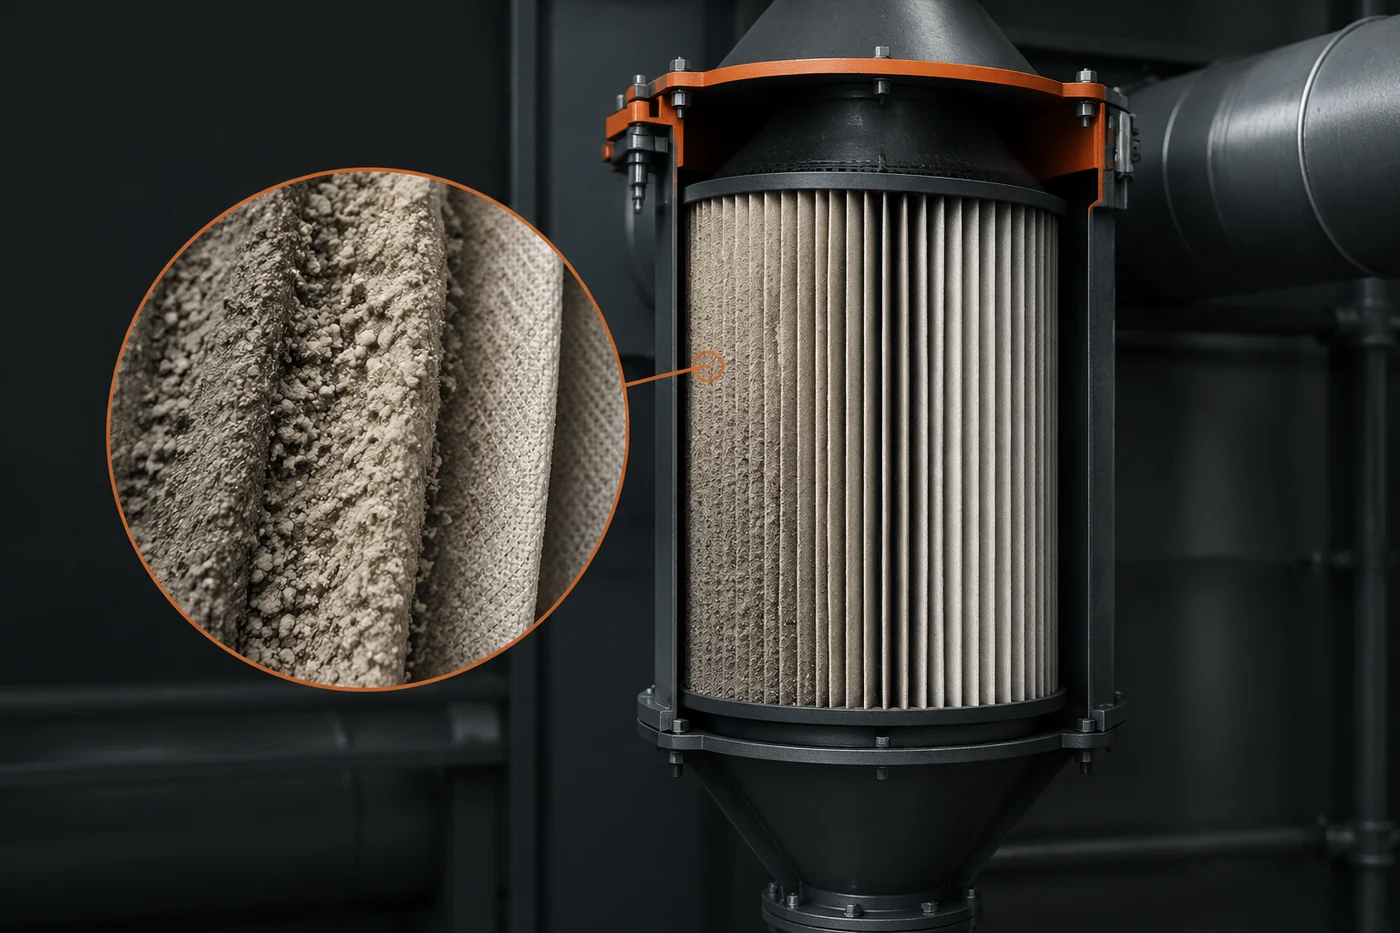
Циклон и фильтр выполняют разные функции. Циклон использует движение воздушного потока и инерционные свойства частиц: более тяжёлые частицы отделяются при изменении траектории потока. Рукавный фильтр работает иначе — частицы задерживаются на поверхности фильтрующего материала, где постепенно формируется слой пыли.
Поэтому эти устройства не являются взаимозаменяемыми. Циклон может использоваться как ступень предварительного отделения, а фильтр решает задачу более тонкой очистки воздушного потока. Конкретная схема зависит от характеристик материала, требований проекта и выбранного оборудования.
Важен и вопрос возврата. Уловленная пыль может представлять собой ценную часть продукта, которую возвращают в технологический цикл. Но направление возврата проверяют отдельно: материал после разных стадий может иметь отличающиеся свойства и не всегда должен автоматически возвращаться в один и тот же поток.
Что проверяют в фильтрующем узле
Фильтр оценивают не только по факту задержания пыли. Важны условия его работы: состояние фильтрующего элемента, изменение сопротивления, работа системы очистки и стабильность воздушного потока.
Рост сопротивления может указывать на накопление пыли или изменение условий эксплуатации. При этом причина не всегда находится внутри фильтра. Она может быть связана с предыдущими участками линии, например с повышенным образованием мелкой фракции или изменением движения материала.
Для диагностики полезно разделять три вопроса: сколько пыли образуется, сколько воздуха проходит через систему и насколько эффективно отделённый материал возвращается в процесс. Только совместная оценка этих факторов показывает, где находится ограничение.
Почему нельзя объединять все узлы одним режимом работы
Линия сухого компактирования состоит из участков с разной механикой. Компактор создаёт давление и формирует плотный материал, дробилка разрушает его на частицы нужного размера, классификатор разделяет фракции, а пересыпки изменяют направление движения продукта.
Если описывать эти операции одной общей пылевой нагрузкой, можно потерять связь между причиной и результатом. Например, увеличение пыли после фильтра не обязательно означает проблему фильтра: причиной может быть изменение работы дробилки или рост образования мелкой фракции выше по потоку.
Практическая проверка аспирации строится вокруг движения материала и воздуха. Сначала находят место образования частиц, затем проверяют путь их захвата, очистки и возврата. Такой подход позволяет оценивать систему как часть технологического процесса, а не как отдельный вентиляционный узел.