Почему форма частицы меняет работу фасовочного тракта
Фасовка удобрений начинается не с мешка или Big Bag, а с поведения сыпучего материала внутри оборудования. Один и тот же узел подачи может работать по-разному с гранулами, мелкой фракцией после классификации, порошковым компонентом или смесью нескольких материалов. Причина в том, что оборудование взаимодействует не с химическим составом как таковым, а с набором физических свойств частиц.
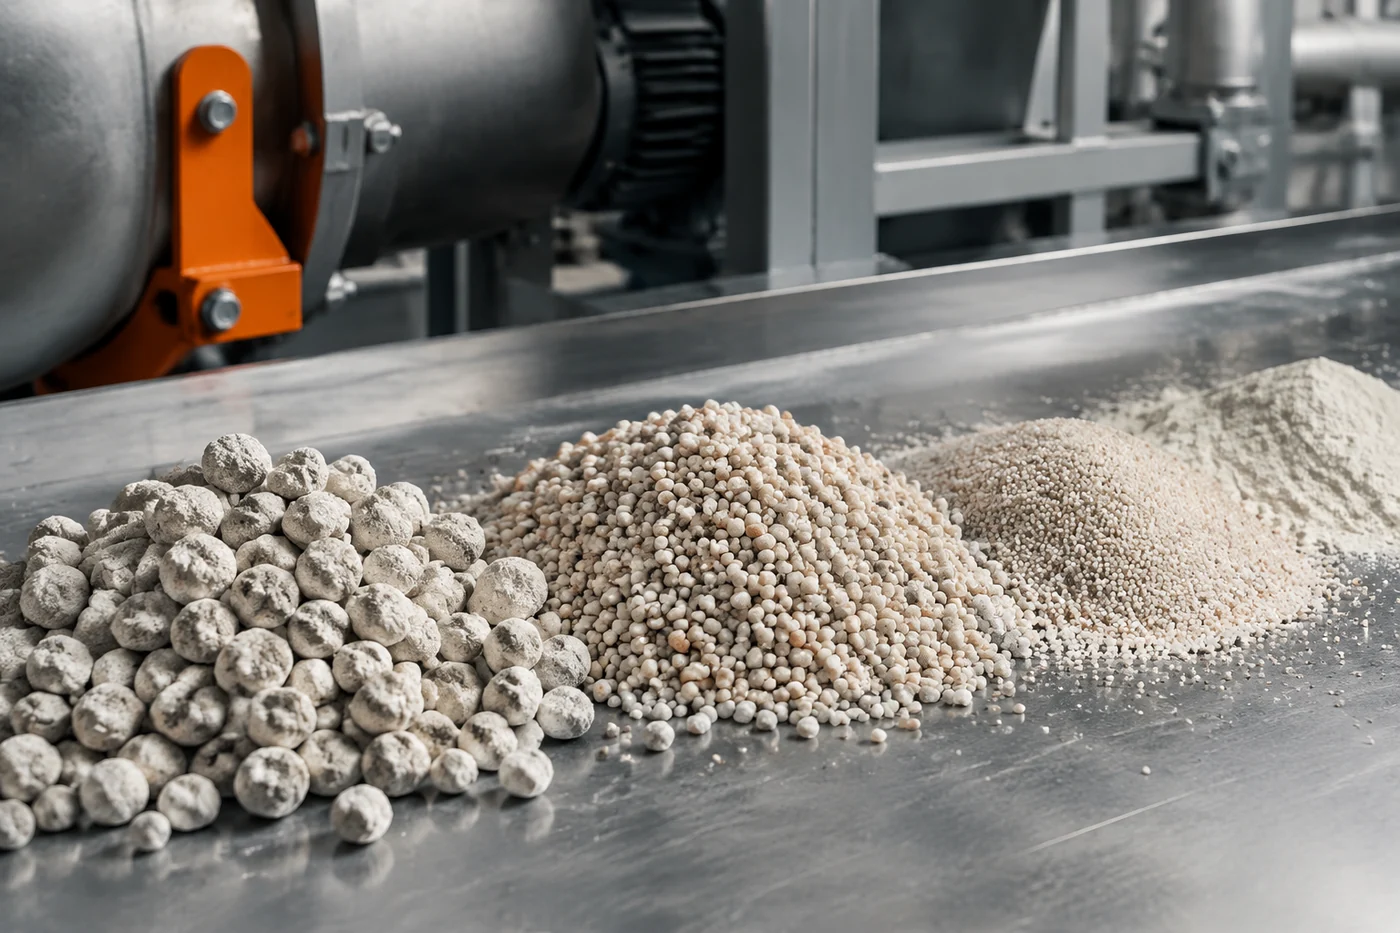
Гранулированный продукт состоит из отдельных частиц с определённым размером, формой и прочностью. На его движение влияют насыпная плотность, гладкость поверхности, наличие покрытия, количество мелкой фракции и способность гранул разрушаться при механическом воздействии. Порошковые материалы имеют большую удельную поверхность и чаще проявляют склонность к зависанию, уплотнению и образованию пылевого облака.
Поэтому фасовочная система должна учитывать не только требуемую массу порции, но и способ, которым материал попадает к дозирующему узлу. Путь продукта от бункера до тары определяется силами трения, скоростью истечения и взаимодействием частиц между собой.
Как движется гранулированный продукт
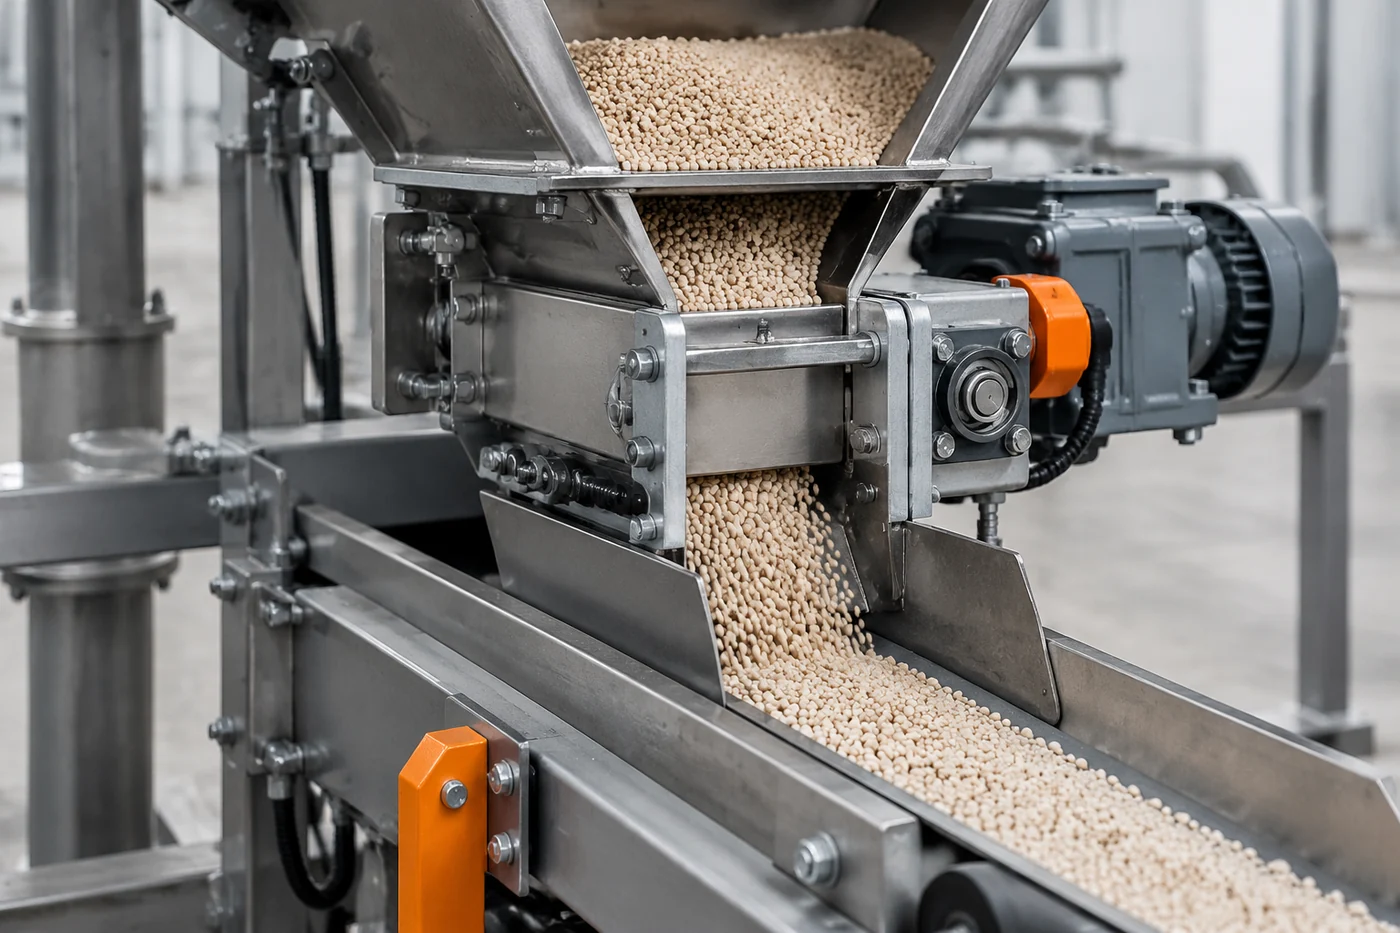
Для гранул основной вопрос — сохранить управляемый поток без разрушения частиц. В бункере гранулы перемещаются под действием собственного веса, но реальное движение зависит от формы частиц и состояния поверхности. Более округлые и прочные гранулы обычно легче проходят через тракт, однако даже такой материал может создавать проблемы при наличии большого количества мелкой фракции или повреждённых частиц.
При подаче в мешок или Big Bag оборудование должно одновременно обеспечить стабильное заполнение и ограничить ударные нагрузки. Избыточная скорость потока может повышать риск образования крошки, что затем увеличивает количество пыли и меняет распределение фракций внутри готовой упаковки.
Особенно важно учитывать происхождение гранулы. Продукт после мокрой грануляции, после сухого компактирования или после других маршрутов формирования частиц может иметь разные свойства. Нельзя считать все гранулы одинаковыми только из-за внешнего сходства.
Инженерная заметка. При проверке фасовочного тракта оценивают не только стабильность дозирования, но и изменение материала после прохождения оборудования: появление мелкой фракции, изменение плотности заполнения и состояние поверхности частиц. Конкретные допустимые значения определяют по технической документации линии и характеристикам продукта.
Почему порошок требует другого подхода к подаче
Порошковые компоненты ведут себя иначе из-за малого размера частиц и высокой площади контакта между ними. В потоке возникают силы сцепления, которые могут мешать свободному истечению материала. Вместо равномерного движения порошок способен образовывать своды в бункере, уплотняться у стенок или подаваться неравномерными порциями.
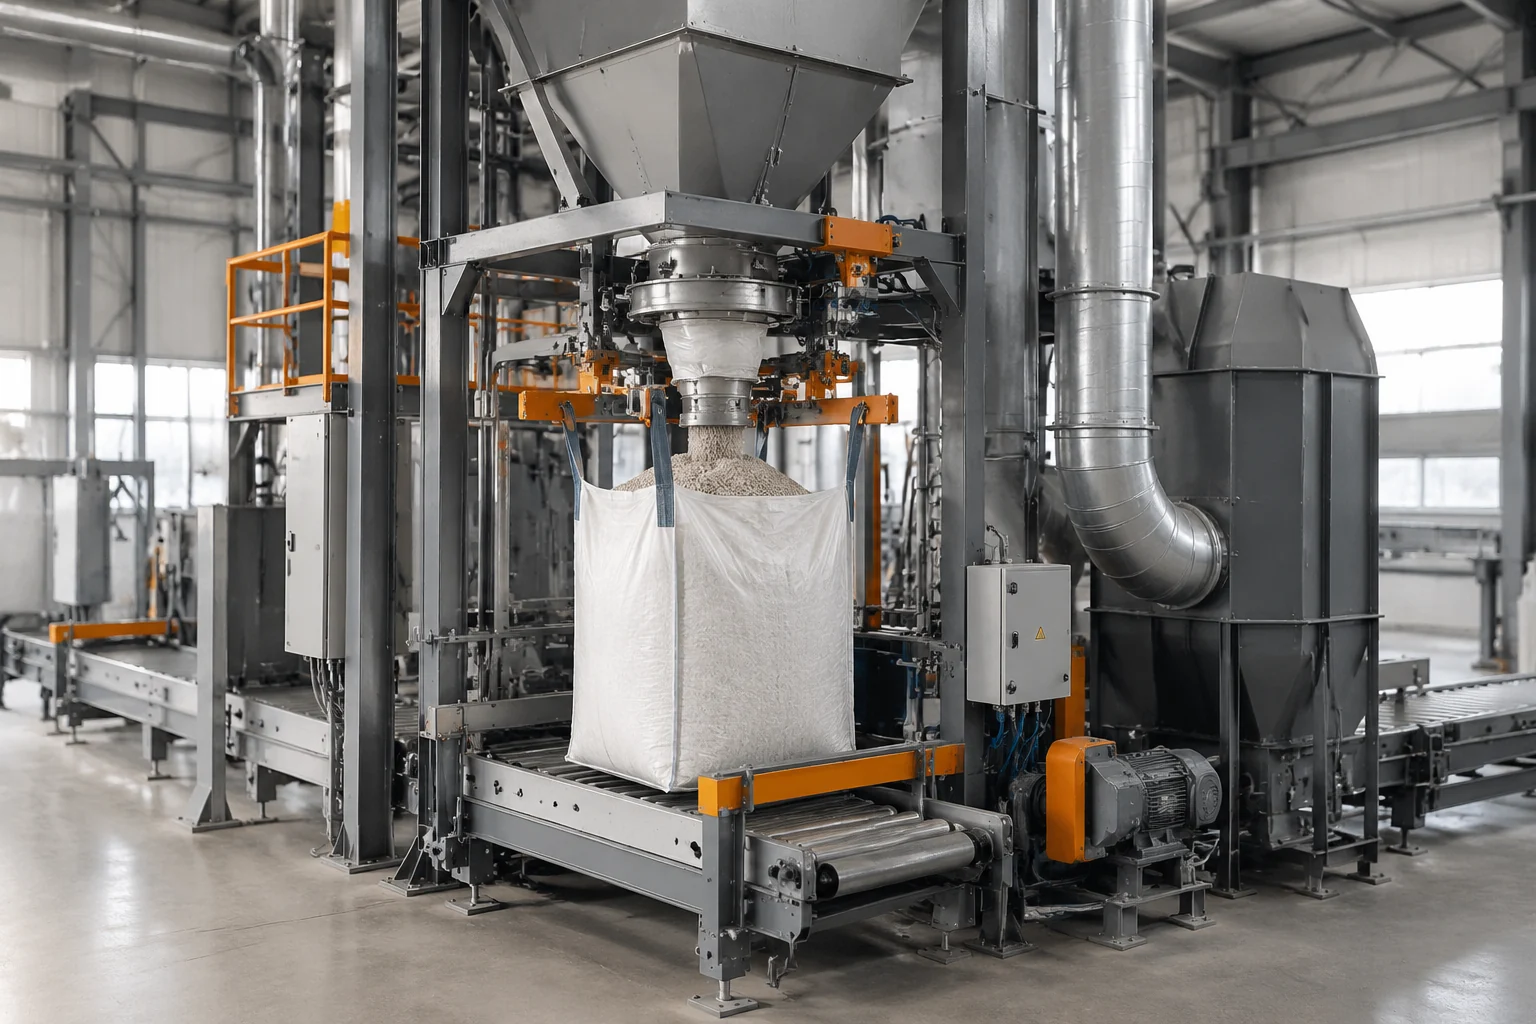
Для таких материалов особое значение имеют герметичность зоны наполнения и работа системы удаления пыли. Аспирация на фасовочной станции решает задачу удержания загрязнения в рабочей зоне, но сама по себе не исправляет причины нестабильной подачи. Если материал плохо течёт из-за своих свойств, требуется проверка всей схемы контакта продукта с оборудованием.
Порошок также сильнее реагирует на изменения влажности и состояния поверхности частиц. Поэтому перенос параметров фасовки с гранулированного продукта на порошковый без проверки материала может привести к нестабильному наполнению и повышенным потерям.
Какие свойства определяют устойчивость потока
Поведение продукта в фасовке формируется несколькими группами факторов. Часть из них связана с производственным маршрутом, часть — с условиями хранения и подготовки перед упаковкой.
- Размер и распределение частиц: широкий диапазон фракций может изменять скорость истечения и повышать риск разделения материала.
- Прочность частиц: слабые гранулы могут разрушаться при транспортировке и увеличивать количество мелкой фракции.
- Поверхностные свойства: покрытие, шероховатость и влажность влияют на трение и склонность к слёживанию.
- Однородность продукта: смеси разных компонентов могут иметь различия по плотности и размеру частиц, что влияет на стабильность подачи.
При оценке фасовочной системы эти параметры рассматривают вместе. Нельзя определить качество работы оборудования только по скорости заполнения: необходимо понимать, что происходит с продуктом во время движения.
Различия маршрутов производства и их влияние на фасовку
Свойства конечного материала связаны с тем, как он был сформирован до стадии упаковки. При производстве гранулированных удобрений характеристики частиц зависят от выбранного процесса формирования и последующей обработки.
В продуктах, полученных методом мокрой грануляции, частицы формируются через процессы агломерации и последующего контроля размера. В сухом компактировании материал сначала уплотняется, затем может проходить дробление и классификацию. Эти подходы дают разные механические свойства частиц, поэтому требования к фасовке не всегда совпадают.
При тукосмешении ситуация отличается: конечный продукт может содержать несколько компонентов, которые сохраняют собственные характеристики. Различия в плотности, размере и форме частиц повышают значение контроля подачи, чтобы уменьшить риск расслоения смеси.
Органические гранулированные продукты также нельзя автоматически сравнивать с минеральными гранулами. Их структура, пористость и прочность могут отличаться, поэтому выбор режима фасовки требует проверки конкретного материала.
Какие узлы наиболее чувствительны к свойствам продукта
В фасовочной линии наиболее заметно реагируют на свойства материала несколько участков. Первый — зона выхода из накопительного бункера. Здесь проявляются проблемы со сводообразованием, неравномерным истечением и зависанием.
Второй участок — дозирующий механизм. Он должен работать с материалом, который имеет предсказуемое поведение в выбранном диапазоне подачи. Для гранул критично сохранение формы и минимизация разрушения, для порошков — стабильность потока и контроль пыления.
Третий участок — сама зона наполнения тары. При работе с гранулами важно ограничивать механическое повреждение, а при работе с порошками — удерживать материал внутри технологической зоны. Конструкция удержания мешка или Big Bag также влияет на результат, поскольку изменение положения тары может менять условия заполнения.
Как проверяют совместимость материала и фасовки
Проверка начинается с характеристики самого продукта, а не с выбора универсальной настройки оборудования. Анализируют размер частиц, склонность к пылению, прочность, однородность и особенности маршрута производства.
Далее оценивают, как материал проходит через конкретные элементы линии. Проверяют стабильность подачи, состояние продукта после заполнения и соответствие работы оборудования технической документации производителя. Если точные параметры тракта или допустимые нагрузки не указаны, их не следует заменять предположениями — применяют данные техлиста и результаты проверки конкретной системы.
Главный критерий сравнения гранул и порошков состоит не в том, какой материал «лучше» движется. Важно соответствие между свойствами продукта и механикой фасовочного процесса. Оборудование работает устойчиво тогда, когда способ подачи, контроль потока и защита от потерь учитывают реальное поведение частиц.