Как проявляется забивание просеивающей поверхности
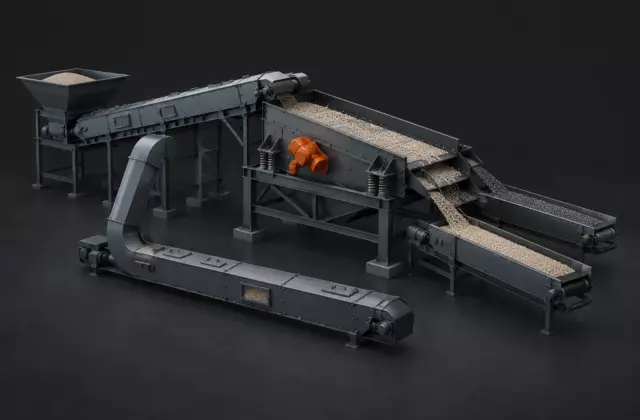
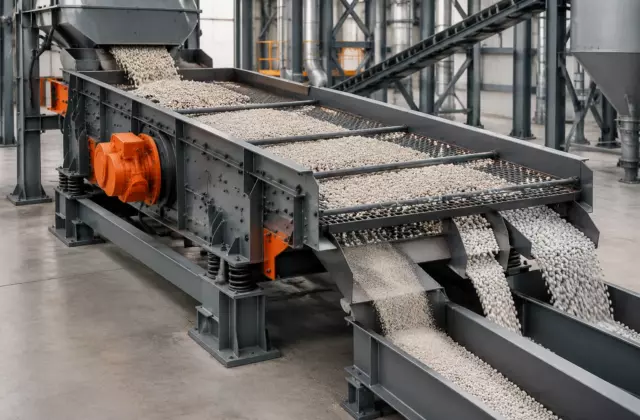
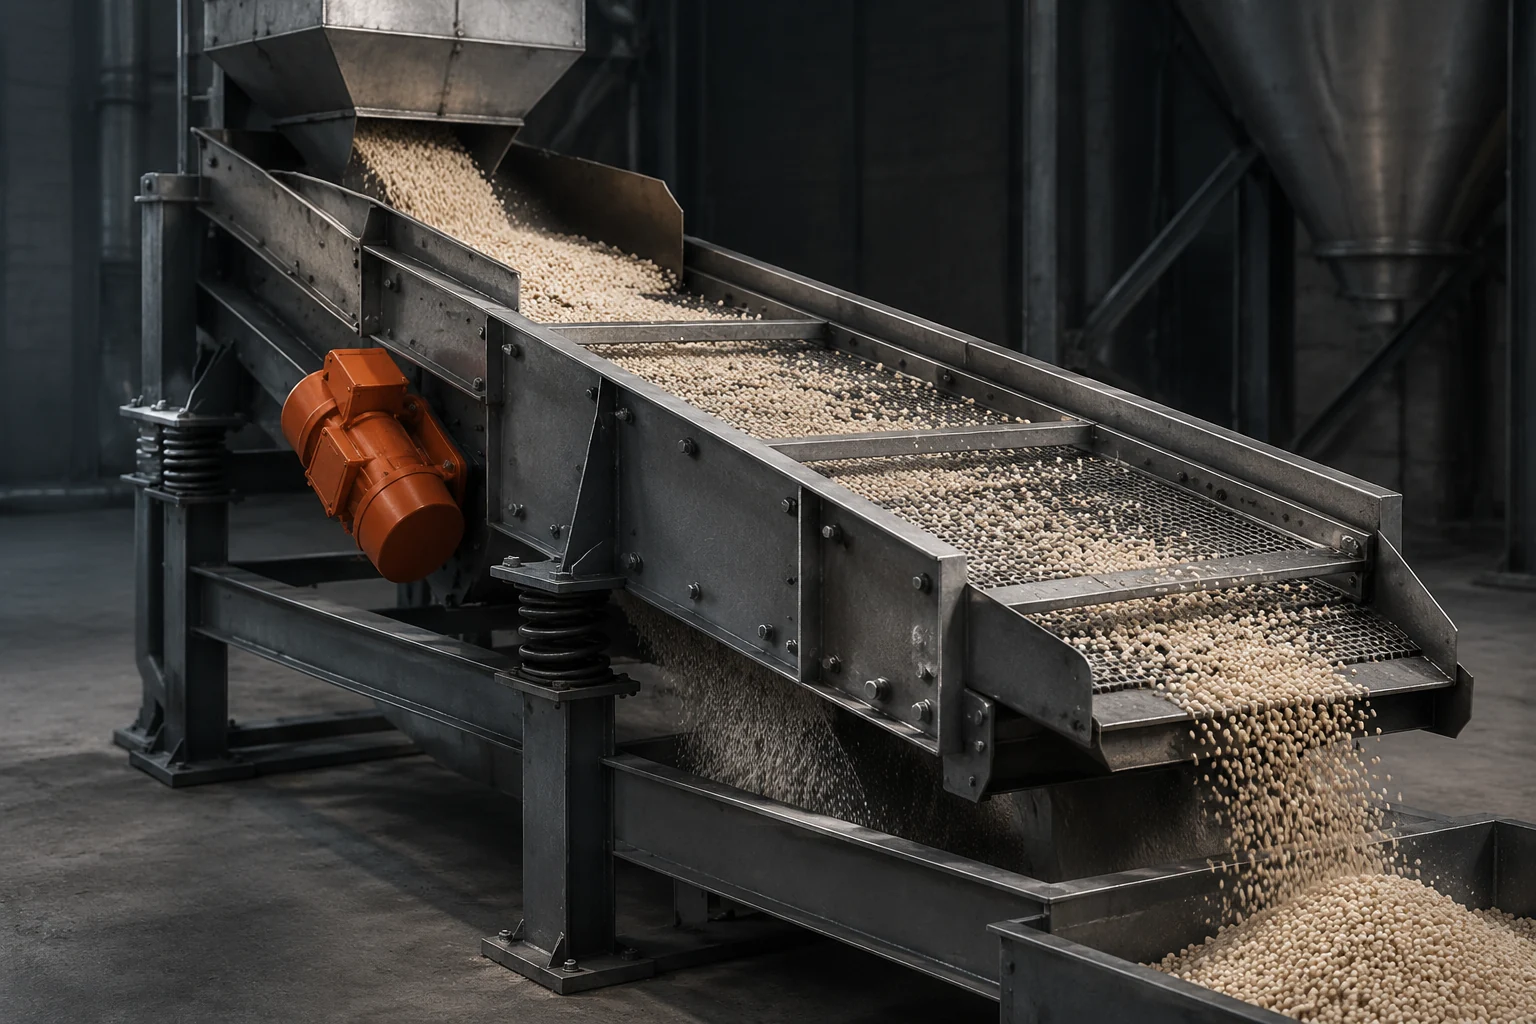
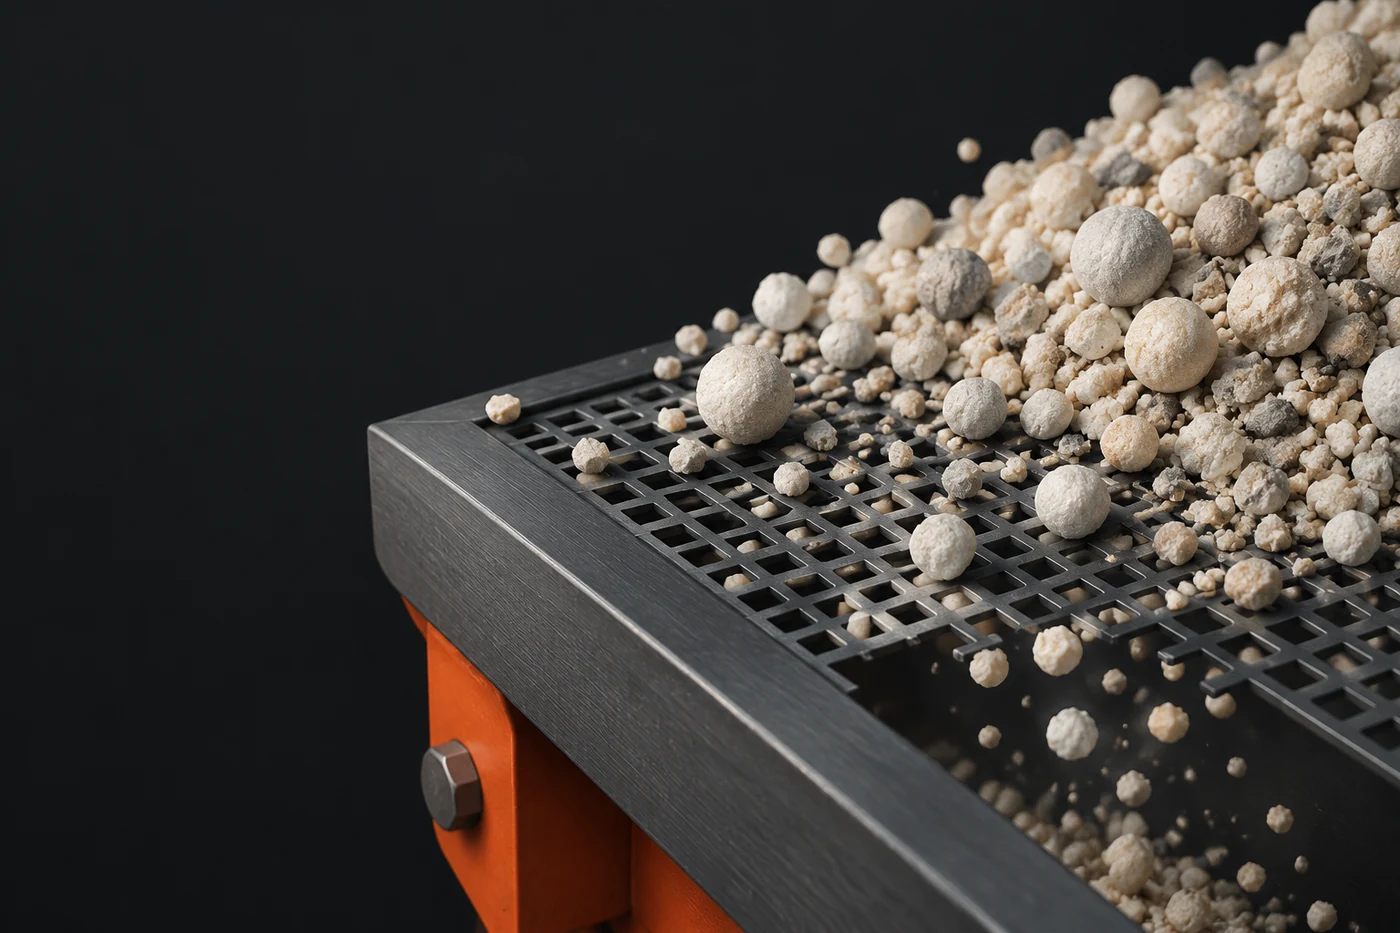
При сортировке гранулированных удобрений сито выполняет простую по принципу, но чувствительную по исполнению задачу: частицы проходят через отверстия соответствующего размера, а более крупная фракция остаётся на поверхности. Если отверстия частично перекрыты, фактическая площадь просеивания уменьшается, и поток материала начинает вести себя так, будто установлен элемент с меньшей рабочей зоной.
Первый признак забивания — изменение распределения продукта. На выходе может увеличиваться количество материала, которое должно было пройти через сито, но осталось в крупной фракции. Одновременно возрастает нагрузка на последующие участки возвратного контура: крупная фракция направляется на дополнительное дробление, а мелкая часть может возвращаться на предыдущие стадии в зависимости от схемы процесса.
Однако одинаковый симптом возникает по разным причинам. Падение производительности не доказывает, что проблема находится только в сетке. На результат влияют влажность и склонность гранул к слипанию, разрушение частиц с образованием пыли, изменение подачи материала и состояние оборудования, которое формирует поток перед сортировкой.
Состояние сетки и механизм потери разделения
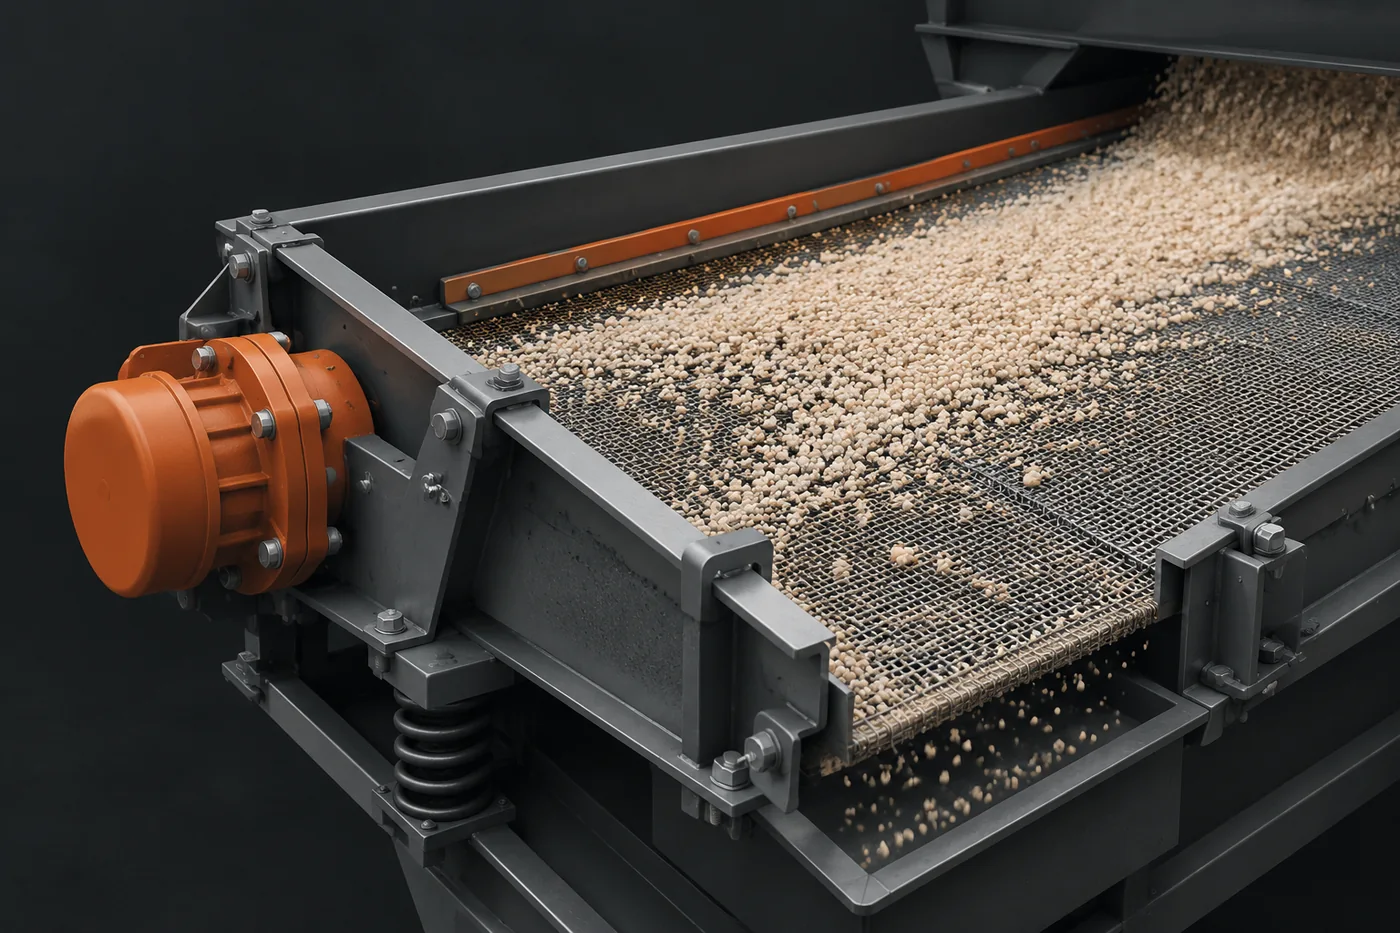
Работа сита зависит не только от размера отверстий. Важны форма проёмов, свободная площадь поверхности, упругость и износ материала сетки. При эксплуатации отверстия могут частично закрываться налипшим продуктом или забиваться частицами, которые по размеру близки к проходному размеру.
Материал просеивающей поверхности влияет на поведение частиц при движении. Жёсткая поверхность и гибкий сетчатый элемент по-разному передают воздействие от колебаний и контакта с гранулами. Поэтому замена сетки на другой материал без проверки совместимости может изменить не только срок службы, но и качество разделения.
| Наблюдение | Возможная причина | Что проверяют |
|---|---|---|
| На поверхности остаётся заметный слой материала | Закрытие рабочей зоны отверстий | Чистоту отверстий, состояние полотна, свойства продукта |
| Изменился состав фракций после сортировки | Нарушение прохождения частиц или изменение подачи | Распределение материала по поверхности и работу соседних узлов |
| Производительность снизилась без видимого слоя на сите | Причина может быть вне просеивающей поверхности | Поток, загрузку, подготовку материала перед сортировкой |
Инженерная заметка. Для оценки забивания полезно разделять два понятия: фактическое состояние поверхности и способность процесса выполнять заданное разделение. Даже чистое сито не обеспечит требуемую фракцию, если на него поступает материал с изменившимися свойствами или неправильным распределением по рабочей зоне.
Почему гранулы начинают хуже проходить через отверстия
Одна из частых причин — изменение состояния самого материала. Гранулы удобрений могут отличаться по прочности, форме и склонности к образованию мелкой фракции. При недостаточной прочности часть продукта разрушается во время перемещения, создавая больше мелких частиц и пыли. При повышенной склонности к слипанию частицы могут образовывать агломераты, которые ведут себя как более крупные объекты.
Важно учитывать, каким способом получен гранулированный материал. При компактировании сухой порошок сначала уплотняется валками, затем компактат дробится и классифицируется. Такой материал имеет особенности структуры: качество уплотнения влияет на последующую прочность гранул. Если частицы недостаточно устойчивы к механическому воздействию, в контуре может появляться дополнительная мелочь, меняющая нагрузку на сито.
В процессах с другим способом формирования гранул свойства продукта будут отличаться. Поэтому одинаковые признаки на сите не означают одинаковую причину. Диагностика начинается с понимания происхождения материала и его поведения до стадии сортировки.
Проверка причин: последовательность от простого к сложному
Поиск причины забивания эффективнее проводить не с изменения настроек оборудования, а с последовательной проверки узлов, которые влияют на разделение. Это позволяет не компенсировать одну проблему другой.
- Осмотреть просеивающую поверхность: наличие закрытых отверстий, повреждений, неравномерного износа и участков с накоплением материала.
- Проверить характер поступающего потока: равномерно ли распределяется материал по рабочей зоне и не изменились ли свойства продукта.
- Оценить состояние участка, формирующего крупную и мелкую фракции: появление дополнительной крошки может указывать на изменение прочности гранул.
- Сопоставить фактический результат разделения с требуемой спецификацией продукта, а не только с производительностью.
Параметры движения, размеры отверстий и допустимые нагрузки зависят от конкретного оборудования. Если технические данные отсутствуют, их необходимо проверять по техническому листу или документации производителя, а не переносить из другого процесса.
Почему снижение производительности бывает не из-за сита
Сито является только одним элементом цепочки. Перед ним материал может изменять распределение частиц из-за работы дробления, возврата или перемещения. Например, увеличение количества крупной фракции после предыдущего этапа приводит к росту нагрузки на классификацию даже при исправной просеивающей поверхности.
Также влияет способ подачи. Если материал поступает неравномерно, отдельные зоны поверхности получают больше нагрузки, чем другие. В результате часть площади работает с перегрузкой, хотя общая производительность оборудования может выглядеть нормальной.
Поэтому вывод о забивании делают по совокупности признаков: состоянию поверхности, характеру материала, изменению фракционного состава и работе связанных узлов.
Какие ограничения важно учитывать при диагностике
Нельзя оценивать работу сита только визуально. Чистая поверхность не гарантирует правильного разделения, а видимое загрязнение не всегда является главной причиной. Для разных материалов одинаковое отверстие может давать различный результат из-за формы частиц, прочности и способности к образованию агломератов.
Нельзя также переносить режимы одного оборудования на другое. Конструкция просеивающей поверхности, схема движения материала и требования к конечной фракции определяют рабочие условия. Любые изменения должны опираться на техническую документацию конкретной линии.
Диагностика как поиск причины, а не симптома
Забивание сита — это результат взаимодействия поверхности, материала и режима подачи. Проверка только одного элемента часто приводит к ошибочному выводу и лишним изменениям в процессе. Надёжная диагностика начинается с фиксации признаков, затем переходит к проверке гипотез и подтверждению причины по состоянию оборудования и характеристикам потока.