Разделение сыпучего материала в производстве удобрений часто воспринимают как простую операцию: отделить крупное от мелкого. На практике два разных принципа — просев через поверхность с отверстиями и классификация воздушным потоком — отвечают на разные технологические задачи. Оба метода работают с фракциями, но оценивают частицы по разным признакам.
Грохот проверяет способность частицы пройти через отверстие заданного размера. Воздушная классификация использует различия в поведении частиц внутри потока газа: сопротивление движению, массу, форму и аэродинамические свойства. Поэтому одинаковый условный размер частиц ещё не означает одинаковое поведение в этих процессах.
Механика разделения через отверстия
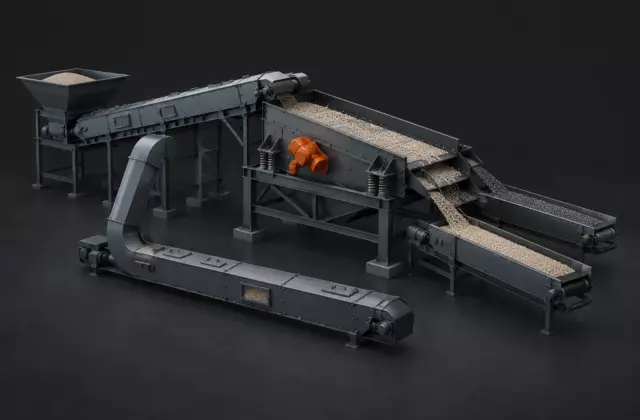
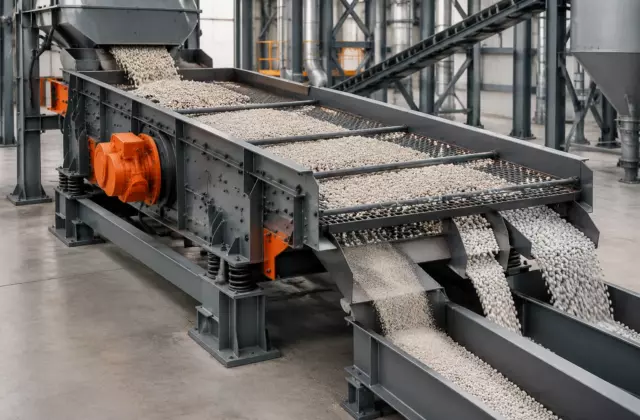
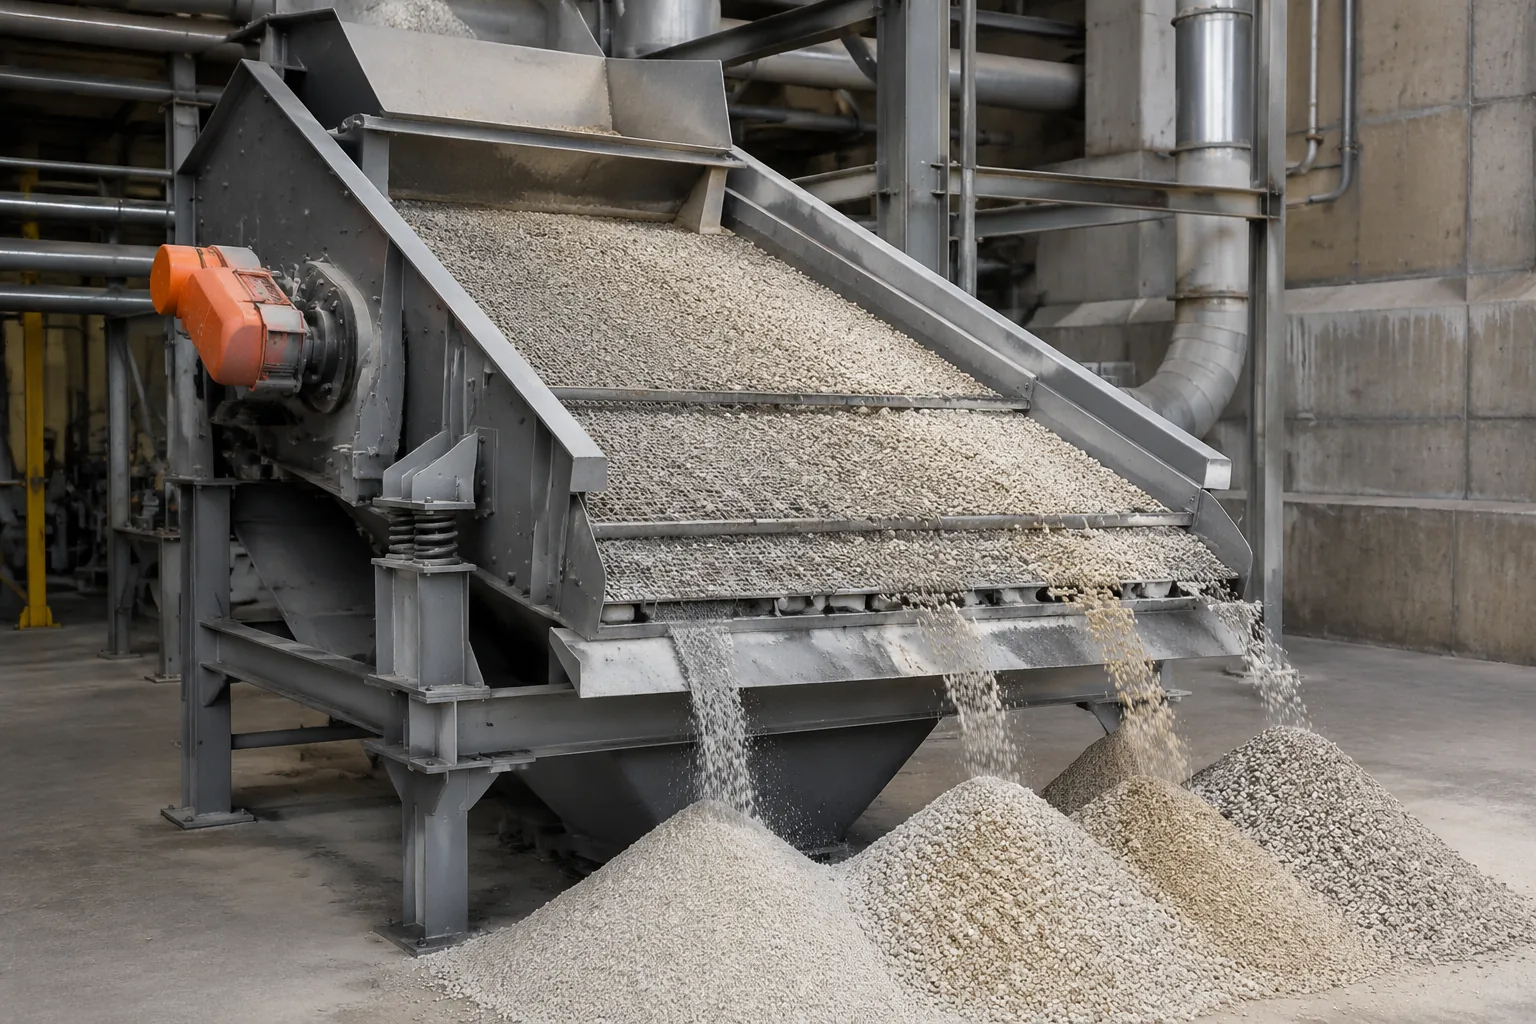
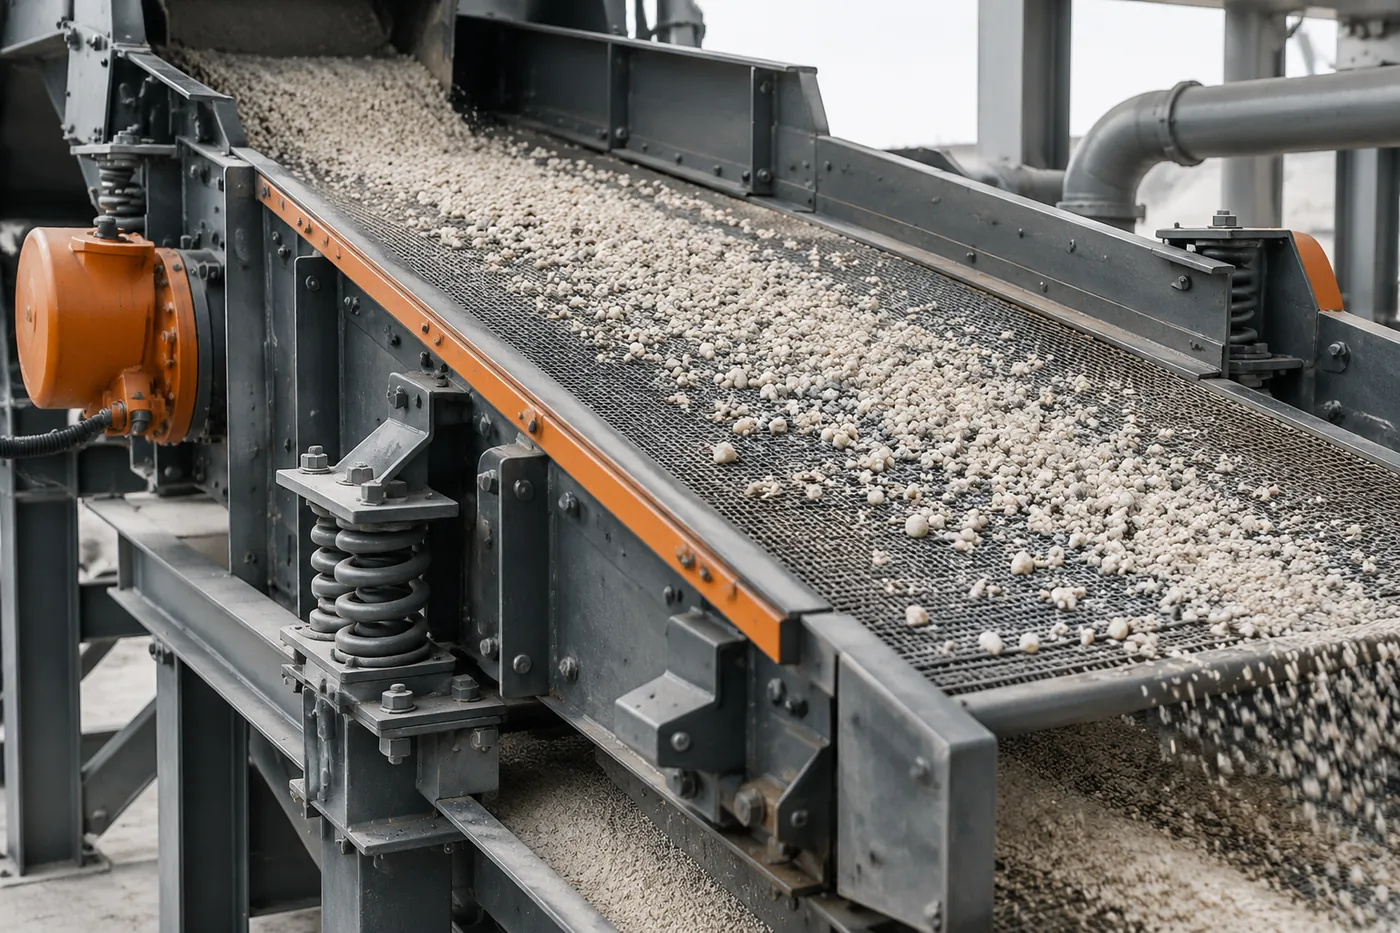
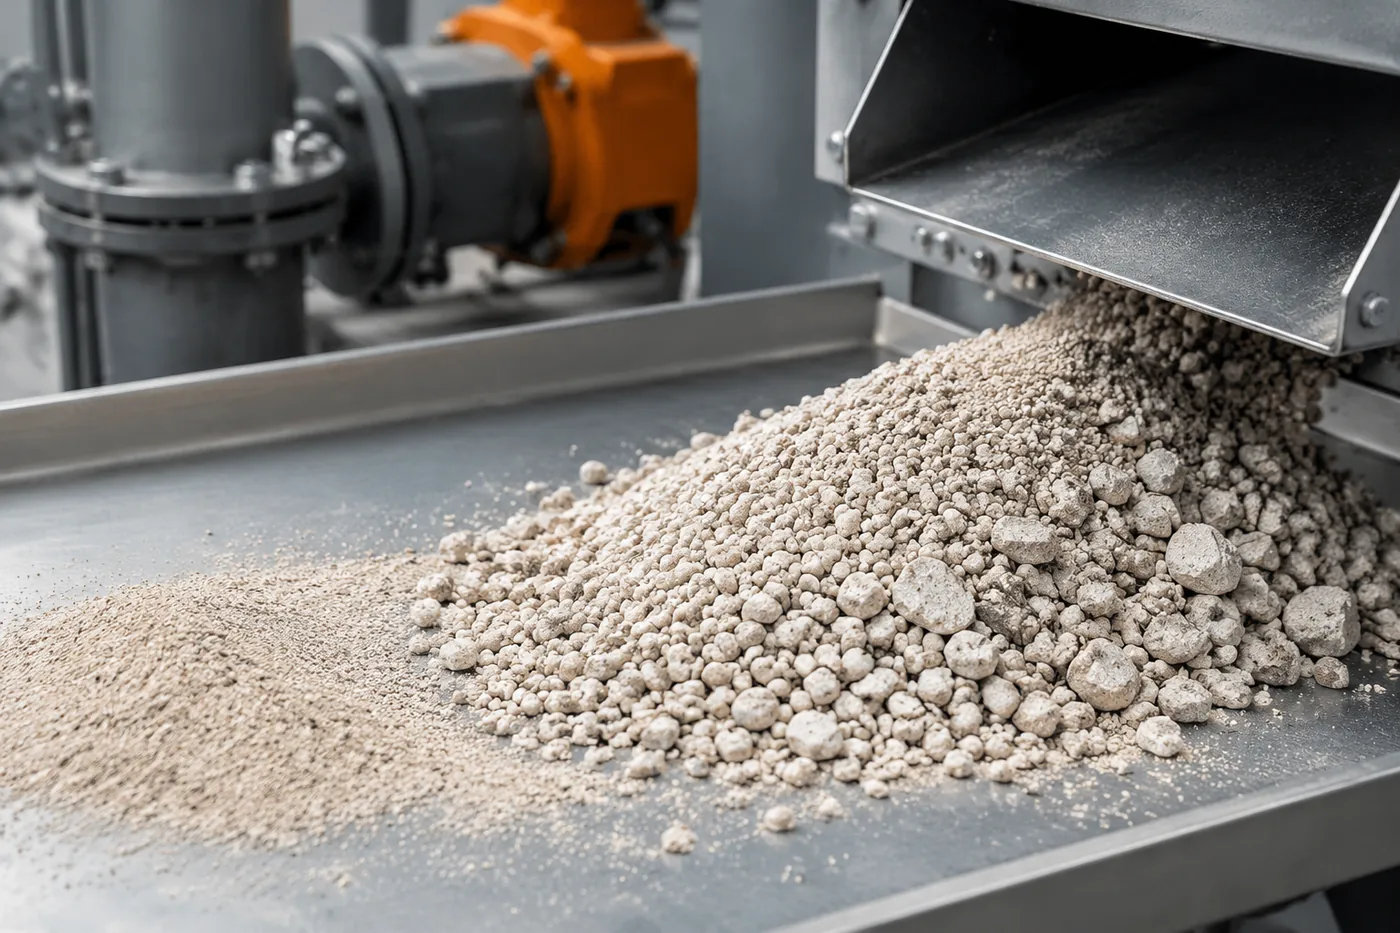
В грохоте материал перемещается по просеивающей поверхности. Частицы, размеры которых позволяют им пройти через отверстия, формируют проходящую фракцию, а более крупные остаются на поверхности и выводятся отдельно. Главный критерий здесь — геометрическое соответствие частицы и отверстия.
Результат зависит не только от номинального размера отверстий. На процесс влияют форма частиц, их склонность сцепляться между собой, состояние сетки и распределение материала по рабочей зоне. Плоская частица и округлая частица одинакового размера могут вести себя по-разному: одна пройдёт через отверстие, другая будет удерживаться.
В линиях производства удобрений грохоты применяют для получения требуемой товарной фракции и разделения возвратных потоков. Крупная фракция может направляться на дополнительное уменьшение размера, а мелкая — возвращаться в технологический контур в зависимости от схемы производства.
Как работает воздушная классификация
Воздушный классификатор не имеет физического сита, которое непосредственно ограничивает проход частиц. Разделение происходит за счёт взаимодействия материала с движущимся газовым потоком. Частицы испытывают сопротивление среды, и их траектория зависит от соотношения массы, формы и поверхности.
Более тяжёлые или менее подверженные воздействию потока частицы имеют другую траекторию по сравнению с лёгкими или более аэродинамичными. Поэтому воздушная классификация может разделять материал, который имеет близкие размеры, но отличается по способности перемещаться в потоке.
Этот принцип особенно важен там, где одной только геометрии недостаточно. Например, частицы с разной плотностью или разной формой могут иметь одинаковый размер, но различное поведение при движении воздуха.
Инженерная заметка. Учебная модель: если две частицы имеют одинаковый диаметр, но одна из них имеет большую массу при той же форме, сопротивление потоку будет изменять их движение по-разному. Такой пример объясняет принцип воздушного разделения, но реальные режимы определяют по характеристикам конкретного оборудования и материала.
Почему размер частицы не является единственным критерием
Размер — основной параметр для грохота, но не универсальный показатель для всех методов классификации. В производстве удобрений частицы отличаются не только размером, но и плотностью, влажностью, шероховатостью поверхности и прочностью.
Например, гранула и фрагмент того же размера могут иметь разную массу и разное сопротивление движению. Порошкообразные частицы могут объединяться в агломераты, из-за чего измеренный размер комка не всегда отражает поведение отдельных частиц. Для грохота это может привести к изменению проходимости отверстий, а для воздушной системы — к изменению траектории.
При сравнении методов важно сначала определить, какой признак требуется контролировать: геометрическую фракцию, аэродинамическое поведение или сочетание нескольких свойств.
Сравнение возможностей и ограничений методов
| Критерий | Грохот | Воздушная классификация |
|---|---|---|
| Основной принцип | Прохождение через отверстия определённого размера | Различие поведения частиц в потоке газа |
| Главный фактор | Размер и форма частицы относительно отверстия | Масса, форма, поверхность и аэродинамические свойства |
| Сильная сторона | Понятное разделение по фракции | Возможность учитывать свойства, кроме размера |
| Ограничение | Зависимость от состояния просеивающей поверхности и свойств материала | Зависимость результата от поведения материала в потоке |
Таблица показывает не преимущество одного метода над другим, а различие задач. Грохот не заменяет воздушную классификацию, когда требуется учитывать свойства частиц, а воздушный метод не является прямой заменой сита, когда нужна строгая геометрическая фракция.
Когда механический просев сталкивается с ограничениями
Ограничения грохота связаны с тем, что поверхность разделяет материал по доступу к отверстиям. Если частицы склонны слипаться, забивать ячейки или образовывать нестабильные агломераты, фактическая эффективность разделения может отличаться от ожидаемой.
Важным фактором становится состояние просеивающей поверхности. Повреждение, износ или загрязнение изменяют рабочую площадь и могут повлиять на распределение фракций. Поэтому проверка результата должна учитывать не только размер отверстий, но и состояние узла.
Ещё одно ограничение связано с материалами, которые после дробления дают широкий набор частиц разной формы. В таком случае часть материала может попадать в нежелательные фракции не из-за неправильной работы оборудования, а из-за особенностей разрушения исходного продукта.
Как выбрать принцип разделения для технологической задачи
Выбор начинается не с названия оборудования, а с определения требуемого результата. Если задача — получить фракции по размеру, логично оценивать возможность механического просева. Если необходимо учитывать поведение частиц при движении среды, рассматривают воздушную классификацию.
Практическая проверка включает анализ исходного материала, его гранулометрического состава, склонности к слипанию, требований к конечному продукту и особенностей существующей линии. Конкретные размеры отверстий, производительность и допустимые нагрузки не следует переносить между разными установками: их определяют по технической документации конкретного оборудования.
В технологических схемах удобрений эти методы могут встречаться рядом с другими операциями — дроблением, возвратом материала и формированием товарной фракции. Каждый узел выполняет свою функцию: один изменяет размер частиц, другой разделяет их по выбранному признаку.