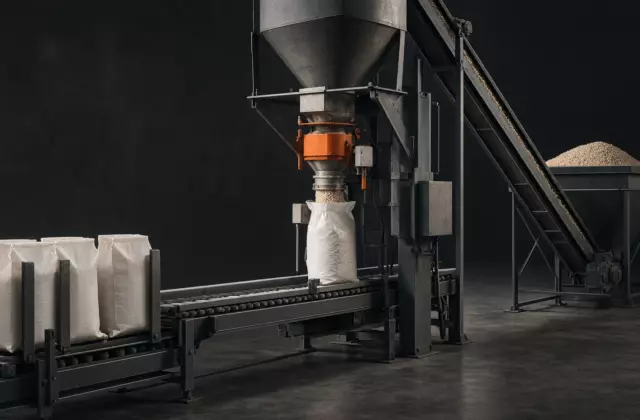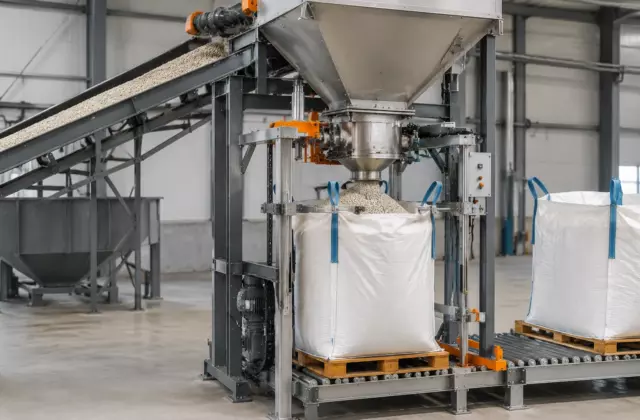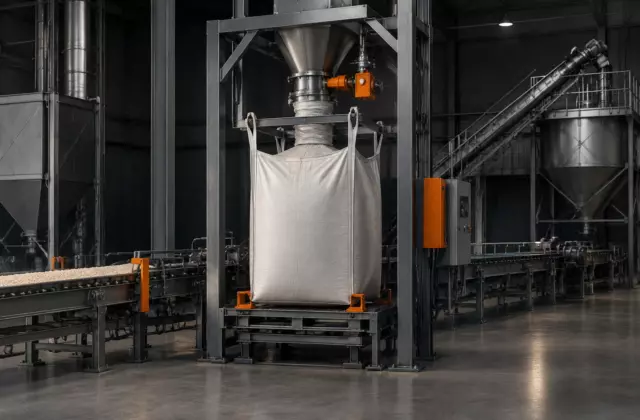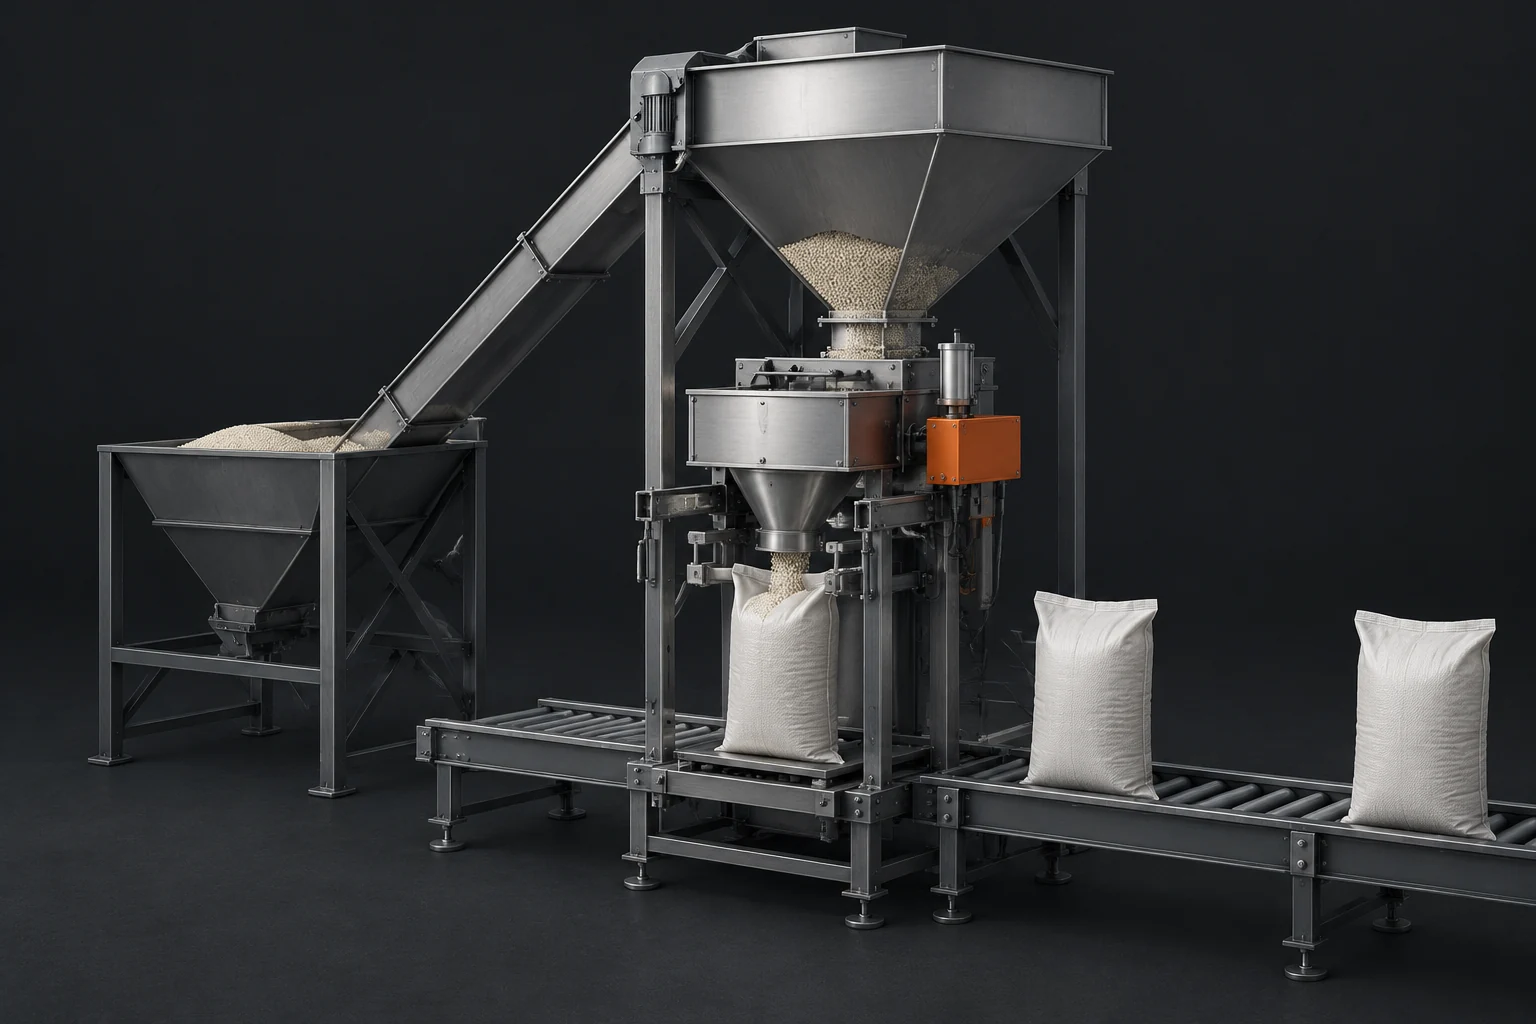
Наполнение мешков гранулированным удобрением выглядит простой операцией: материал поступает из бункера, дозируется и попадает в тару. На практике стабильность процесса определяется взаимодействием трёх элементов — свойств гранулы, пути движения продукта и механики фасовочного оборудования. Если меняется один из этих факторов, изменяется и характер потока.
Главная инженерная задача узла наполнения — не просто переместить заданное количество материала, а обеспечить повторяемое движение сыпучего продукта без разрушения гранулы, образования пробок и резких колебаний подачи. Поэтому при проектировании оценивают не отдельный механизм, а всю систему от выхода из накопителя до закрытия заполненной тары.
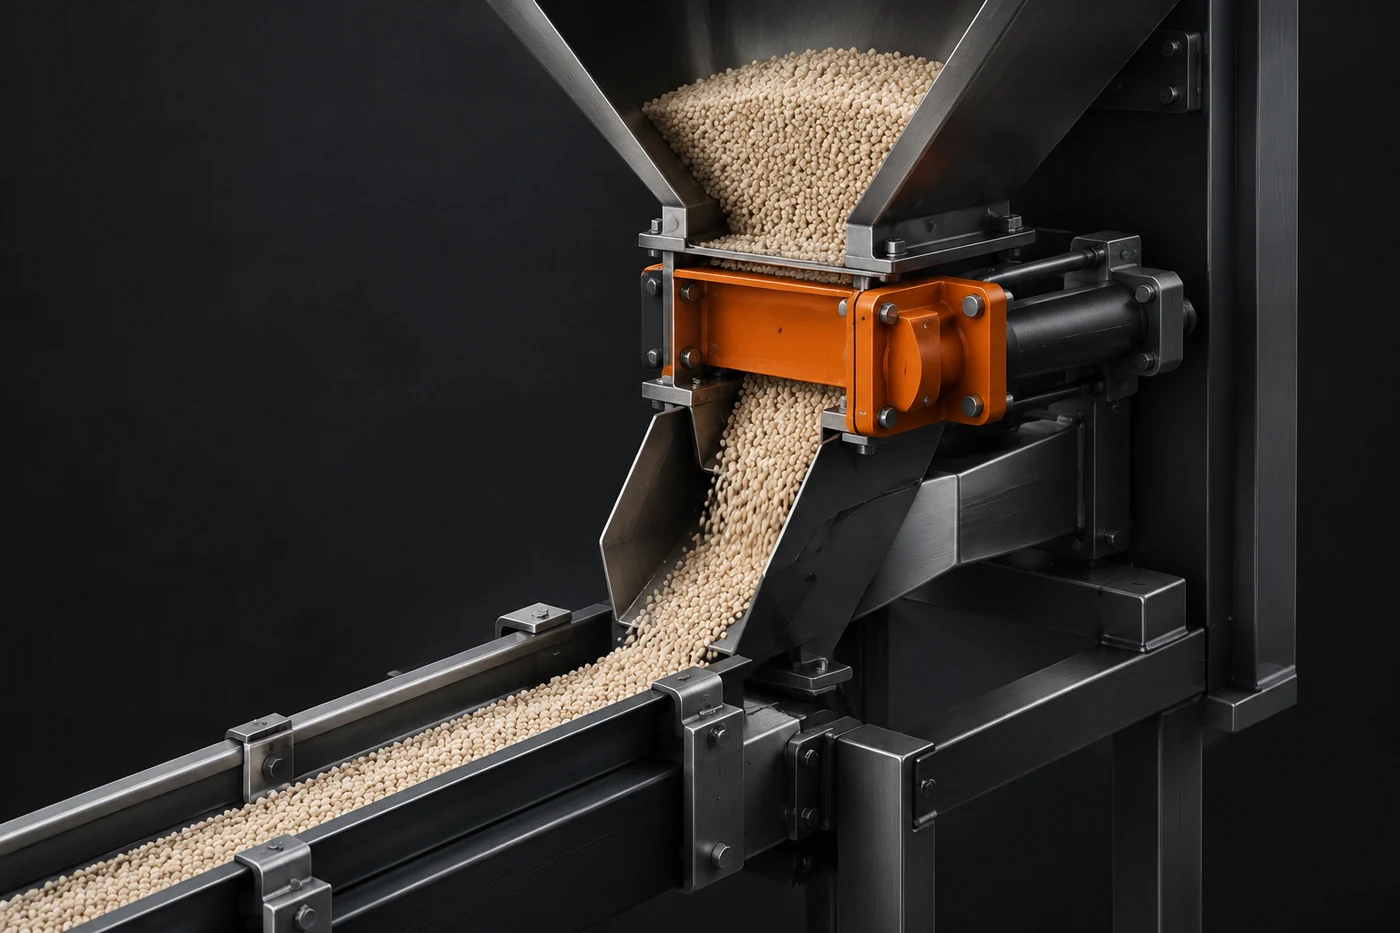
Путь гранулы от бункера до мешка
Движение гранулы начинается в зоне хранения над фасовочной машиной. Под действием собственного веса материал формирует поток, но это не означает равномерного движения каждой частицы. Внутри слоя возникают зоны ускорения и замедления: часть гранул движется свободно, часть испытывает давление соседних частиц и контактирует со стенками оборудования.
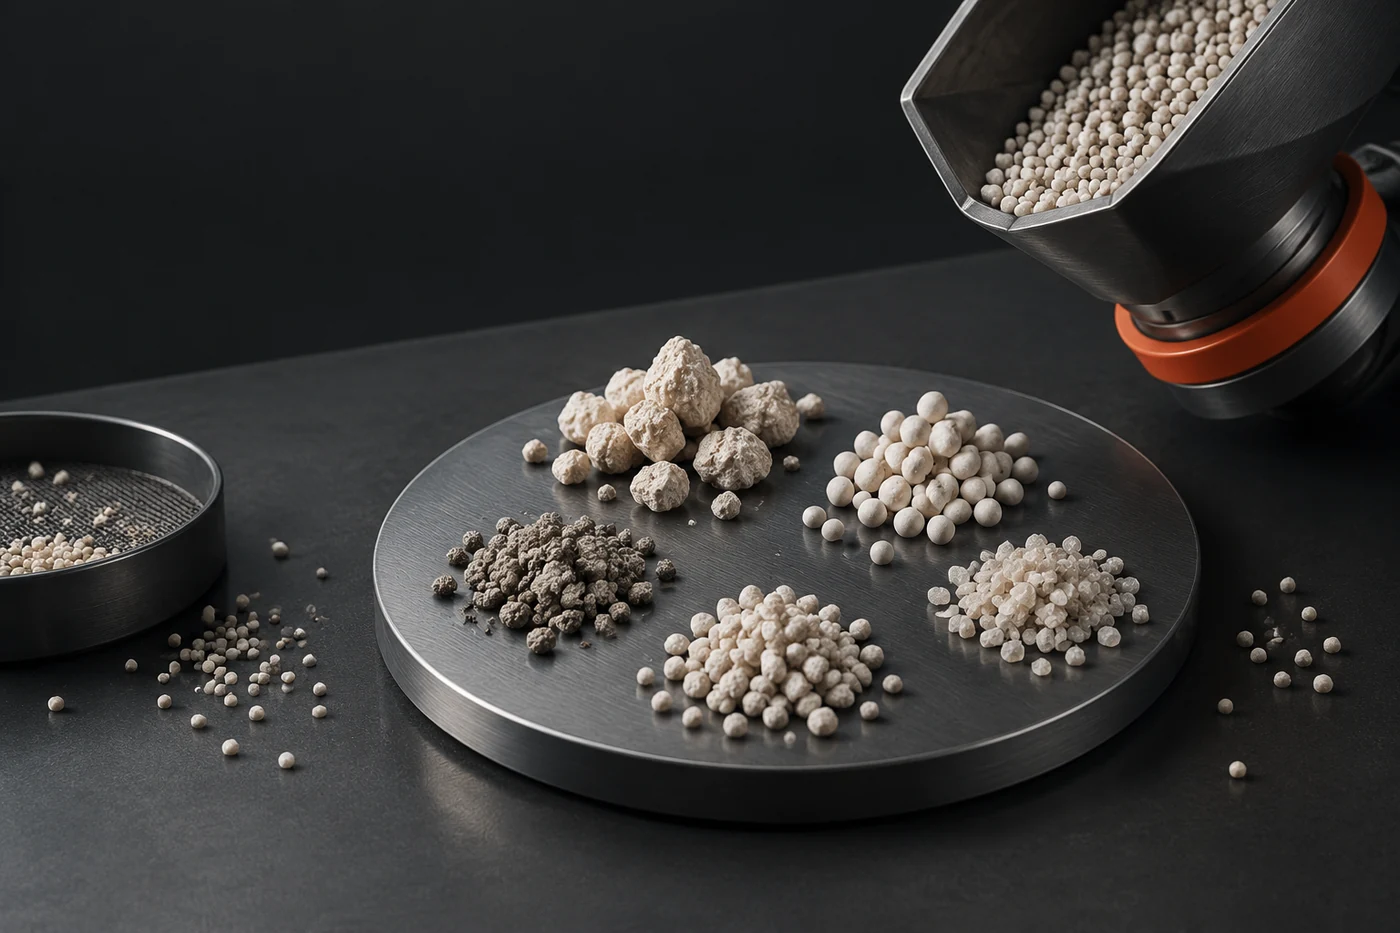
На характер потока влияют форма, размерный состав, прочность и состояние поверхности гранул. Более однородные частицы обычно дают более предсказуемое заполнение, тогда как смесь фракций может вести себя иначе из-за различий в скорости перемещения. Мелкая часть материала способна заполнять промежутки между крупными гранулами и менять сопротивление движению.
Важен и сам маршрут продукта. Любое изменение направления движения — переход, клапан, шнековая зона или другой элемент подачи — создаёт участок, где поток может измениться. Инженерная оценка поэтому начинается с анализа всей траектории движения, а не только с выбора дозирующего узла.
Почему скорость наполнения меняется во время работы
Нестабильность потока возникает из-за сочетания нескольких причин. Одной из них является изменение давления материала в накопительной части системы. По мере уменьшения уровня продукта меняется нагрузка на нижние слои, а значит, может изменяться характер выхода гранулы.
Другой фактор — взаимодействие частиц между собой. Гранула удобрений является сыпучим материалом с собственной механикой сцепления. При повышенной склонности к слёживанию частицы могут двигаться не как отдельные элементы, а как более крупные образования, что нарушает равномерность подачи.
Дополнительное влияние оказывает состояние самой гранулы после предыдущих стадий производства и хранения. Повреждённые частицы, избыток мелкой фракции или изменение влажностного состояния способны менять сопротивление движению и создавать отличия между партиями одного и того же продукта.
Инженерная заметка. Скорость потока нельзя назначить только по типу удобрения. Для оценки используют реальные свойства материала и данные оборудования: гранулометрический состав, текучесть, склонность к слёживанию, конструкцию подачи и требования к точности дозирования.
Свойства гранулы, определяющие механику движения
Гранула влияет на фасовку не только массой отдельной частицы. Важны несколько характеристик, которые определяют поведение всего слоя.
- Форма и поверхность гранулы влияют на трение между частицами и контакт со стенками оборудования.
- Размерный состав определяет распределение частиц в потоке и возможность образования плотных зон.
- Механическая прочность связана с сохранением формы при перемещении и воздействии оборудования.
- Состояние поверхности и склонность к слёживанию могут менять свободное движение материала.
Эти параметры нельзя заменить одним показателем вроде средней массы гранулы. Две партии с одинаковым назначением могут требовать разной оценки, если отличаются структура, влажностное состояние или распределение частиц.
Какие узлы требуют инженерной оценки
При проектировании фасовочного узла рассматривают несколько зон, каждая из которых влияет на итоговый поток. Бункер определяет условия выхода материала, дозирующий механизм задаёт способ управления подачей, а участок между оборудованием и тарой влияет на стабильность заполнения.
| Зона оценки | Что проверяют | Почему это важно |
|---|---|---|
| Выход материала из накопителя | Равномерность поступления гранулы | Определяет устойчивость последующего дозирования |
| Дозирующий узел | Соответствие движения материала требуемому процессу | Влияет на повторяемость заполнения |
| Контакт с тарой | Удержание мешка и условия подачи | Связан с сохранением формы упаковки и продукта |
| Система удаления пыли | Организация воздушных потоков вокруг станции | Влияет на рабочую среду и чистоту оборудования |
Конкретные размеры элементов, производительность и допустимые нагрузки определяют по технической документации конкретной машины. Модельные значения нельзя переносить между разными конструкциями без проверки.
Почему универсальная настройка потока невозможна
Одинаковый принцип фасовки может использоваться для разных удобрений, но рабочее поведение материала будет различаться. Причина в том, что оборудование работает не с абстрактной гранулой, а с конкретным продуктом с определёнными физическими свойствами.
Даже изменение соотношения фракций или состояния поверхности может изменить заполнение. Поэтому подбор параметров выполняют на основе испытаний материала и анализа оборудования. Такой подход позволяет определить подходящую конфигурацию, а не применять фиксированное значение для всех случаев.
В инженерной практике также учитывают связь между производством гранулы и последующей фасовкой. Методы грануляции формируют различную структуру частиц, а значит, влияют на дальнейшее перемещение материала в упаковочной линии. Характер движения слоя после грануляции становится одним из факторов при проектировании следующих стадий.
Проверка причин нестабильного наполнения
Если поток меняется, поиск причины начинают не с регулировки одного элемента, а с последовательной проверки всей цепочки. Сначала анализируют, изменились ли свойства продукта. Затем оценивают состояние подачи и работу механических узлов.
Инженерная диагностика должна разделять симптомы и причины. Неравномерное заполнение может быть связано как с особенностями гранулы, так и с конструкцией пути движения. Поэтому подтверждение причины требует сопоставления данных о продукте, оборудовании и фактическом поведении потока.
Такой подход позволяет избежать ситуации, когда изменение настройки временно исправляет проявление проблемы, но не устраняет источник нестабильности. Для фасовочных линий удобрений устойчивый процесс строится на согласовании материала и машины, а не на одной универсальной регулировке.