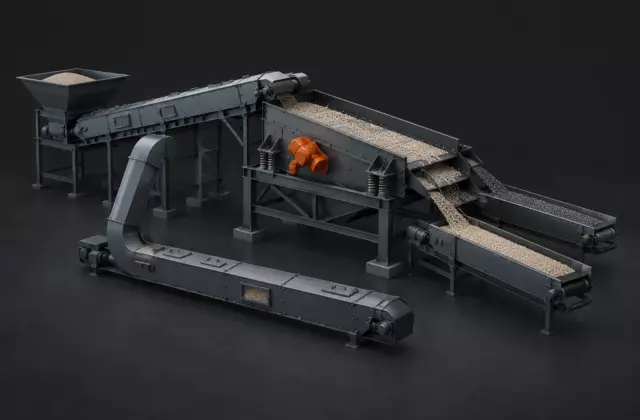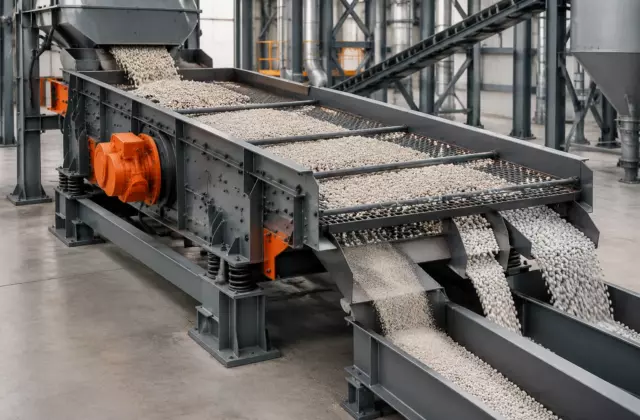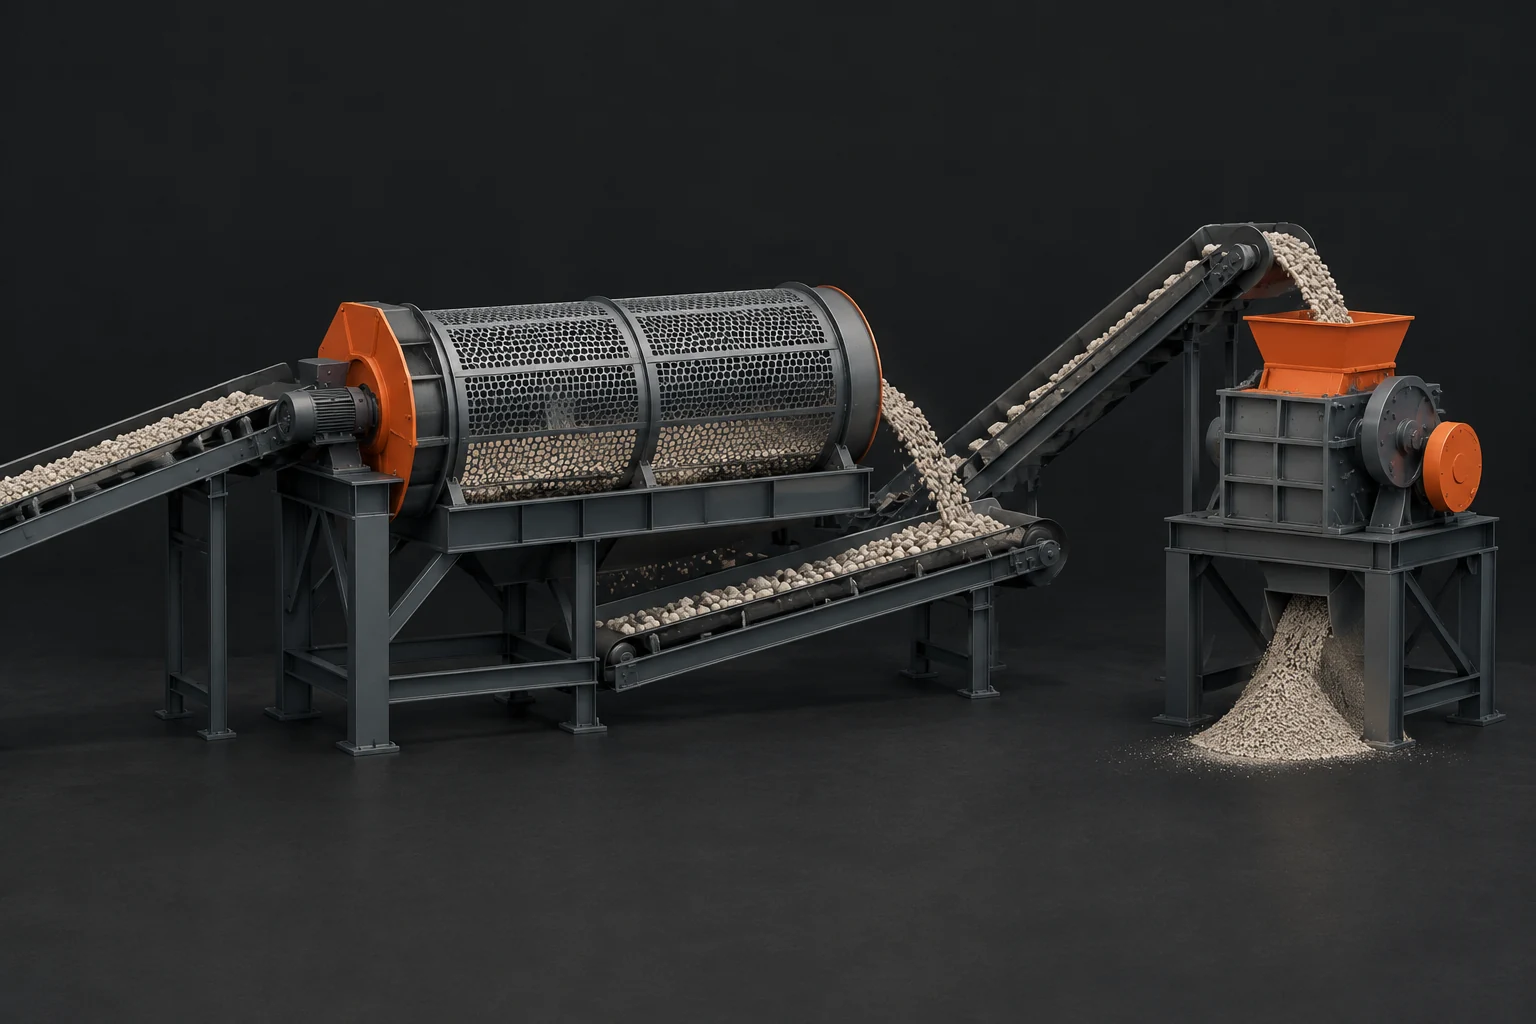
Возвратный контур между дроблением и сортировкой нужен для управления размером частиц в потоке удобрений. Его задача не просто вернуть крупный материал назад, а обеспечить повторяемость процесса: классификатор отделяет фракции, дробилка уменьшает только те частицы, которые не соответствуют требуемому диапазону, а продуктовый поток выводится отдельно.
Такая схема применяется в линиях, где после формирования материала требуется получить стабильную гранулометрию. При этом разделение в грохоте или сите происходит по физическому размеру частиц, а не по их составу. Поэтому правильная работа контура зависит от механики движения, состояния просеивающей поверхности и согласования оборудования.
Функции возвратного контура в технологической линии
Основная функция возврата — не допустить попадания крупной фракции в готовый материал. После классификации поток обычно разделяется на несколько направлений: часть проходит как соответствующая требованиям продукта, часть отправляется на дальнейшую обработку как крупная фракция.
Крупный материал возвращают в дробление, потому что его размер не позволяет использовать его в текущем виде. Дробилка уменьшает частицы, после чего поток снова поступает на сортировку. Таким образом формируется замкнутый цикл контроля размера.
Важна именно избирательность возврата. Если в дробилку постоянно попадает уже подходящий материал, оборудование получает лишнюю нагрузку, возрастает количество мелкой фракции и меняется распределение размеров частиц. Поэтому границы разделения должны быть согласованы с характеристиками конкретного продукта и паспортами оборудования.
Инженерная заметка: возвратный контур работает как система коррекции. Классификатор выявляет отклонение по размеру, дробилка устраняет его механическим воздействием, а повторная проверка подтверждает результат. Любые рабочие режимы, производительность и допустимые нагрузки необходимо проверять по технической документации конкретного оборудования.
Как связаны дробилка и классификатор
Дробилка и классификатор образуют единую цепочку, хотя выполняют разные задачи. Дробилка изменяет размер частиц за счёт механического разрушения, а классификатор только разделяет поток по способности частиц пройти через рабочую поверхность.
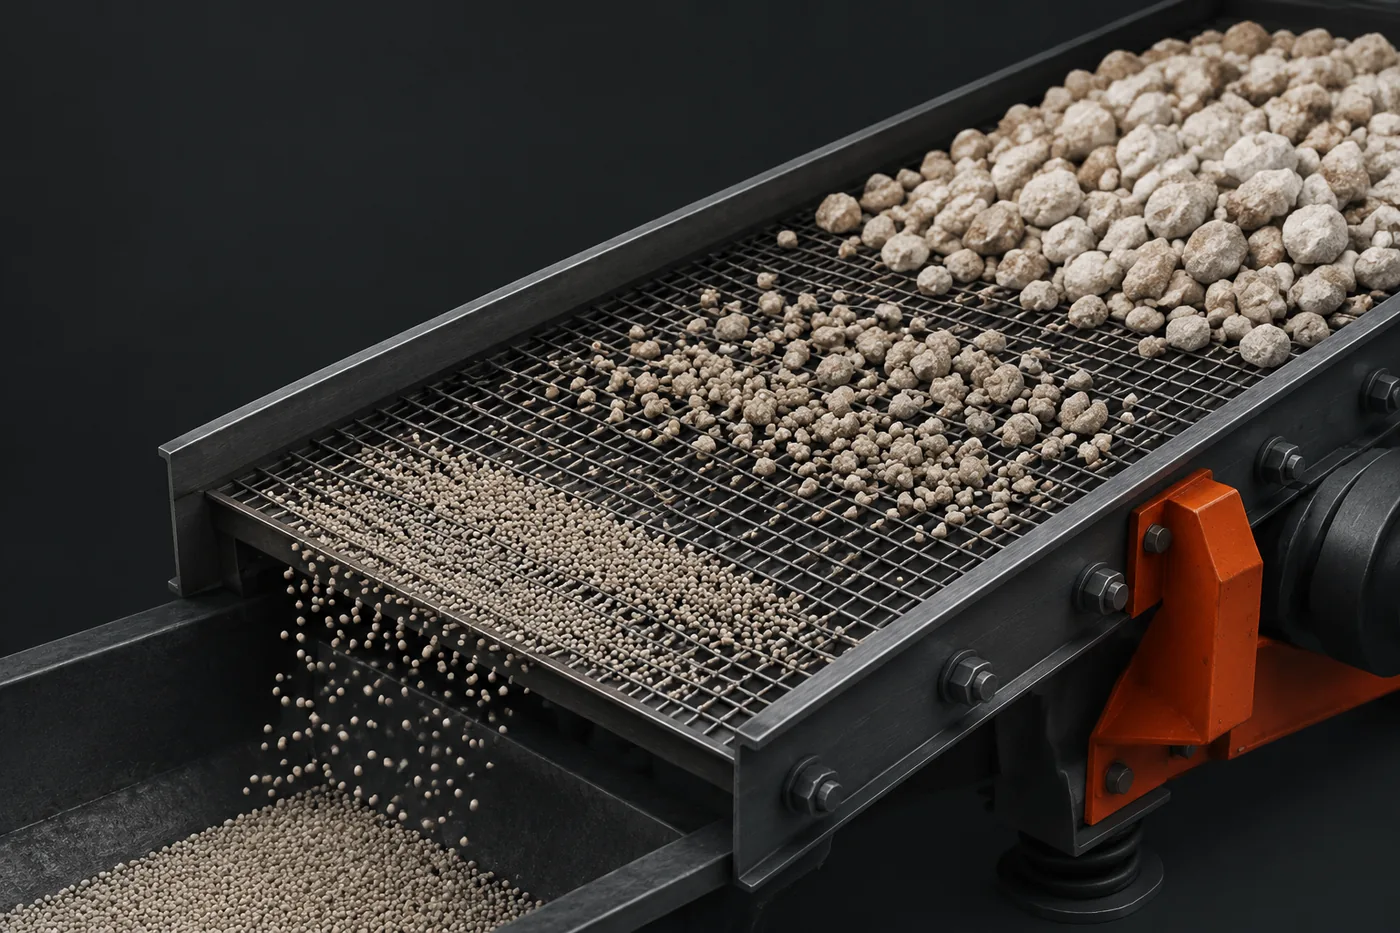
Просеивающая поверхность определяет, какие частицы будут пропущены, а какие останутся в потоке возврата. На результат влияют состояние сетки, её конструкция, свойства материала и особенности подачи. Даже исправная дробилка не компенсирует проблемы сортировки, если классификация выполняется нестабильно.
Связь между узлами строится через баланс потоков. Если дробилка производит слишком много мелкой фракции, сортировка получает другой состав материала. Если же крупные частицы плохо отделяются, часть некондиционного материала может уйти дальше по линии.
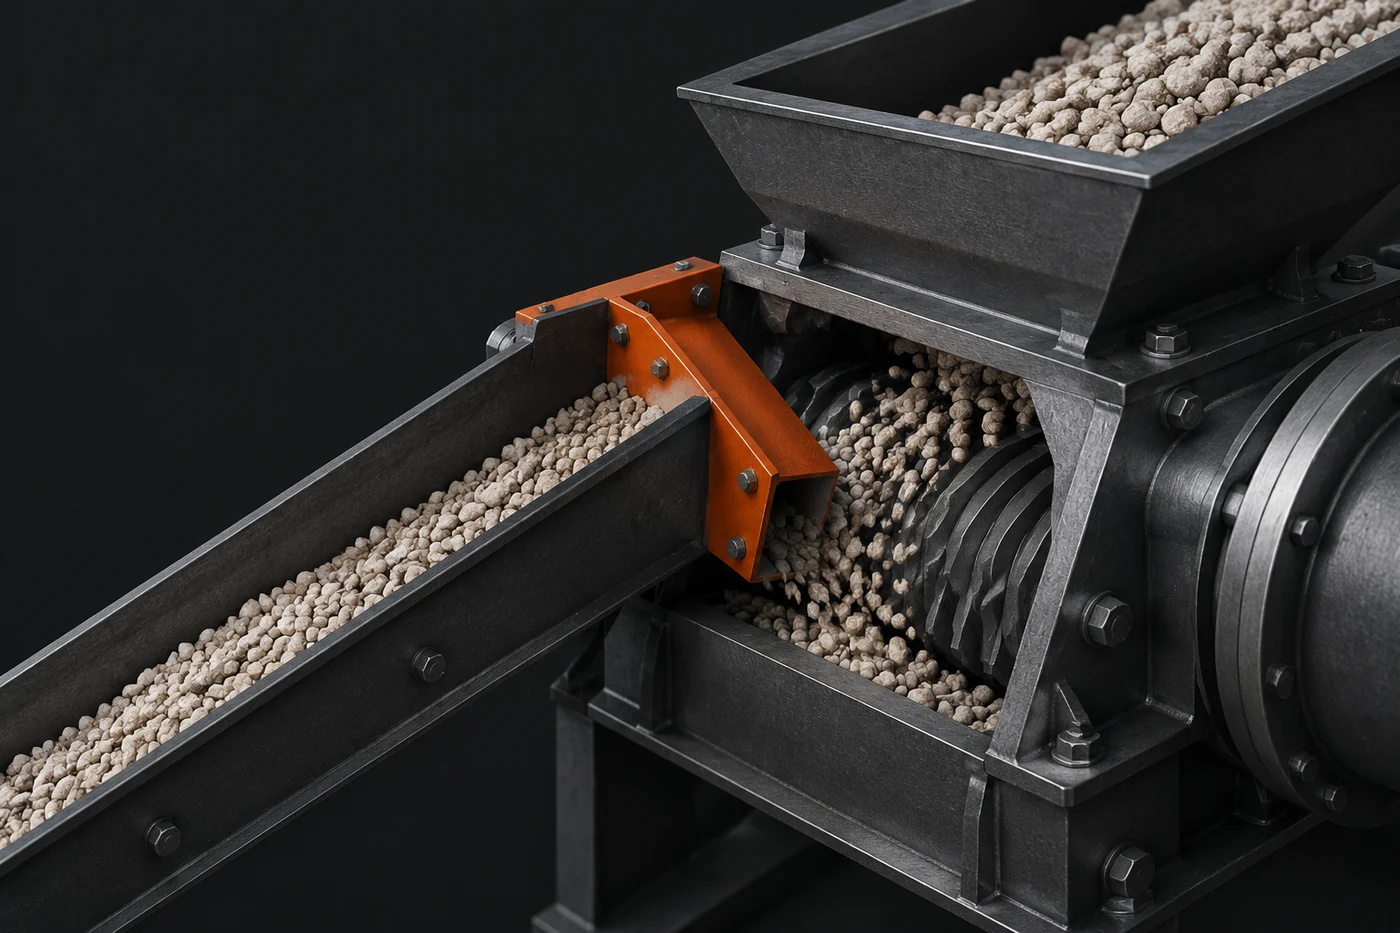
Путь движения материала внутри схемы
Типовая логика движения начинается с подачи материала на классификатор. Рабочая поверхность разделяет поток: частицы подходящего размера проходят дальше, а крупная фракция направляется в отдельный канал возврата.
Возвратный поток должен физически отделяться от продуктового. Смешение этих направлений снижает управляемость процесса, потому что оператор теряет возможность понять, какая часть материала проходит первичную обработку, а какая уже находится в цикле повторной переработки.
После дробления изменённый поток снова направляется на сортировку. Повторный проход позволяет постепенно уменьшать долю крупных частиц, но эффективность зависит от свойств исходного материала и выбранной схемы оборудования.
Почему крупная фракция возвращается на дробление
Крупные частицы возвращают не потому, что они обязательно имеют неправильный состав. Причина чаще связана с размером и требованиями к дальнейшему использованию продукта. Сито или грохот не определяют химические свойства, они только разделяют частицы по прохождению через отверстия.
В линиях с компактированием удобрений принцип может отличаться от процессов, где материал формируется другими способами. Например, после сухого уплотнения валками образовавшийся компактат может дробиться и затем классифицироваться. В таком случае возврат помогает управлять размером получаемых гранул и снижать долю слишком крупных кусков.
При этом чрезмерное дробление также является проблемой. Слишком интенсивное разрушение может увеличить количество мелочи, которая влияет на последующие операции и характеристики готового материала.
Основные ошибки при разделении потоков
Нарушения возвратного контура обычно связаны не с одной причиной, а с нарушением согласованности нескольких узлов. Диагностику начинают с проверки фактического движения материала и сравнения его с проектной схемой.
- Забивание или изменение состояния просеивающей поверхности может нарушить разделение фракций.
- Неправильное распределение потока приводит к перегрузке одного из направлений.
- Попадание продукта в линию возврата увеличивает циркуляцию материала без необходимости.
- Попадание крупной фракции в готовый поток указывает на проблему классификации или настройки взаимодействия оборудования.
| Признак | Возможная причина | Что проверяют |
|---|---|---|
| Рост доли крупных частиц в продукте | Недостаточное отделение возвратной фракции | Состояние классификатора и распределение потока |
| Увеличение количества мелочи | Избыточное разрушение материала | Работу дробильного узла и свойства исходного материала |
| Нестабильная производительность | Нарушение подачи или циркуляции | Последовательность движения и загрузку оборудования |
Что учитывать при проектировании и проверке контура
При проектировании возвратного контура учитывают не только размеры оборудования, но и характеристики самого материала. Его прочность, склонность к разрушению, влажность и форма частиц могут менять поведение потока.
Нельзя переносить параметры одной линии на другую без проверки. Даже оборудование с одинаковым назначением может работать по-разному из-за различий в конструкции, материале и технологической схеме. Точные интервалы обслуживания, допустимые нагрузки и рабочие режимы определяют по технической документации производителя конкретного узла.
Проверка системы должна начинаться с простой логики: где находится крупная фракция, куда она направляется и на каком этапе возникает отклонение. Если разделение потоков сохраняется, дробилка получает только необходимый материал, а сортировка выполняет свою функцию контроля размера.
Значение возвратного контура для стабильности процесса
Возвратный контур является связующим элементом между двумя разными операциями: изменением размера частиц и их классификацией. Он позволяет превратить случайное распределение размеров после обработки в управляемый процесс с повторной проверкой результата.
Работа такой системы зависит от точного разделения потоков. Дробилка без эффективной сортировки создаёт лишнюю нагрузку, а сортировка без корректного возврата оставляет отклонения в готовом материале. Поэтому инженерная задача заключается не в выборе одного оборудования, а в согласовании всего пути движения материала.