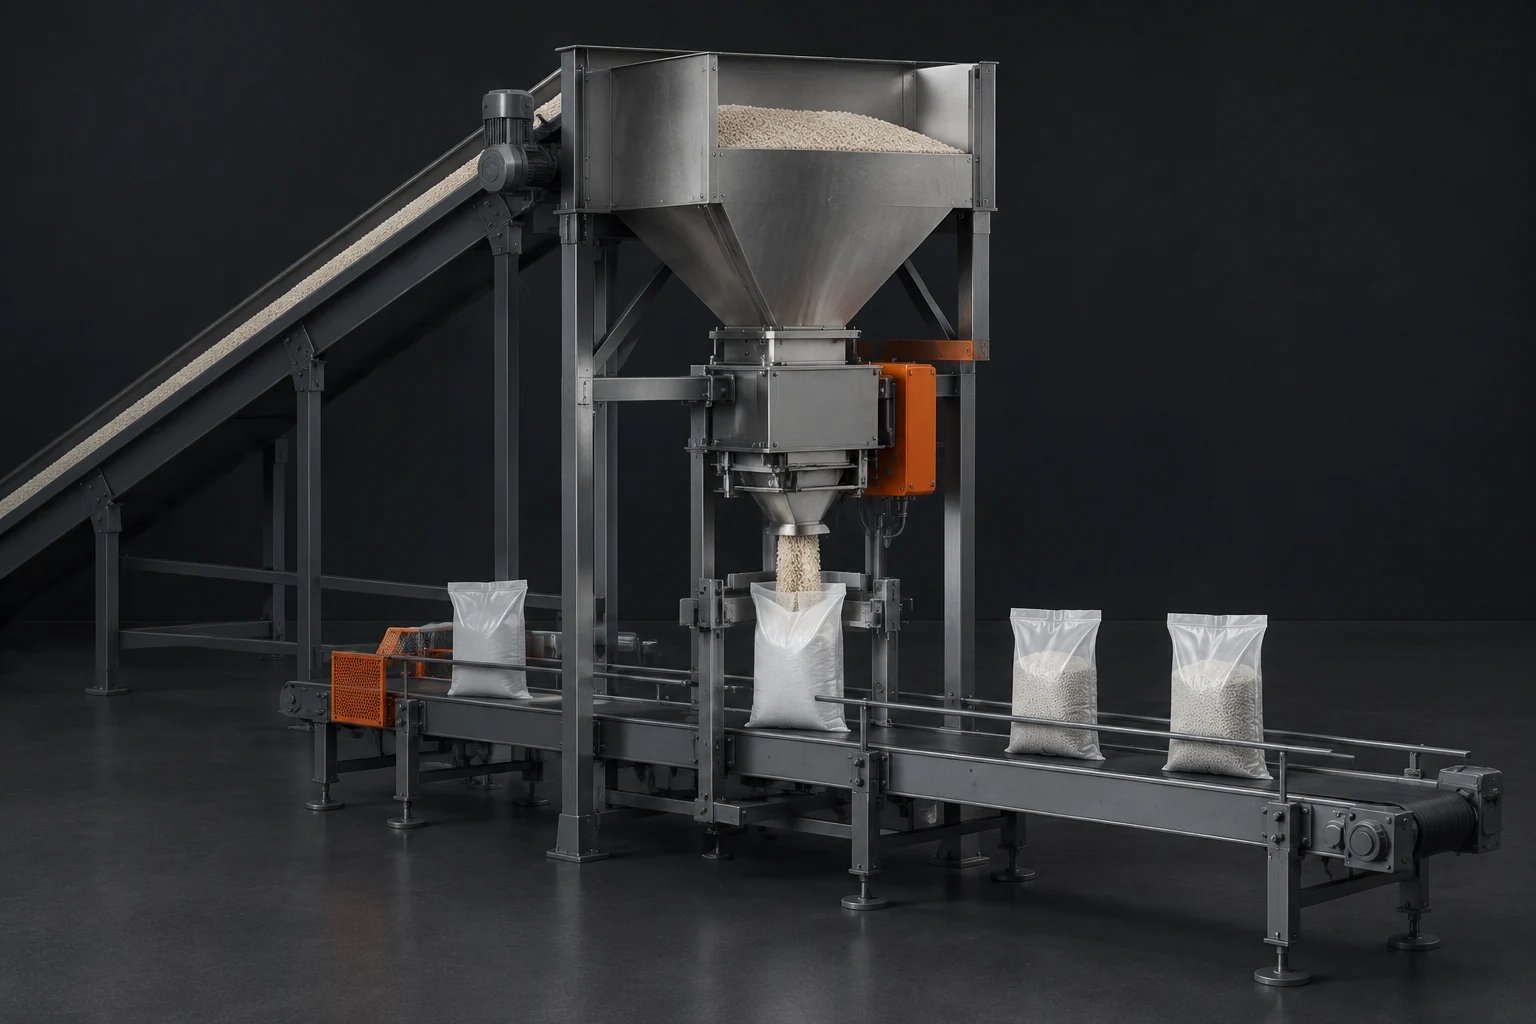
Фасовочная станция для гранулированных удобрений работает с материалом, который постоянно меняет своё поведение под действием внешних условий. Одинаковая масса в мешке или Big Bag не означает одинаковую работу оборудования: один продукт движется свободно, другой образует своды в бункере, третий сильнее разрушает гранулу при транспортировке. Поэтому настройка участка начинается не с выбора параметров машины, а с проверки свойств конкретного продукта.
Связка «гранула — поток — тара — дозирование» определяет стабильность наполнения. Если материал плохо перемещается внутри системы, даже точный весовой узел не сможет компенсировать перебои подачи. По этой причине конфигурацию фасовки проверяют испытаниями продукта и не переносят автоматически между разными видами удобрений.
Какие свойства гранулированного продукта влияют на фасовку
Первый этап настройки — определение характеристик материала, которые непосредственно влияют на движение в оборудовании. Для фасовочной станции важна не только средняя крупность гранул, но и распределение частиц, форма, прочность и состояние поверхности.
Круглые и относительно однородные гранулы обычно перемещаются иначе, чем частицы с большим количеством мелкой фракции или неровной поверхностью. Мелкие частицы могут изменять заполнение пустот между гранулами, а повреждённый материал повышает количество пыли и меняет режим работы аспирации.
Перед настройкой обычно оценивают:
- текучесть материала и способность равномерно проходить через загрузочные узлы;
- склонность к разделению фракций при пересыпании и вибрациях;
- прочность гранулы и вероятность образования крошки при транспортировке;
- состояние поверхности, включая наличие покрытия и чувствительность к влаге.
Эти параметры рассматриваются вместе. Например, материал с хорошей текучестью может требовать другой организации подачи, если при движении происходит разделение фракций. Универсальной настройки для всех гранулированных удобрений не существует.
Как свойства гранулы связаны со стабильностью наполнения
Весовое наполнение зависит от того, насколько предсказуемо продукт поступает в дозирующий узел. При стабильном потоке оборудование получает возможность точно завершить цикл наполнения. При изменениях подачи система чаще сталкивается с колебаниями времени заполнения и необходимостью корректировки.
Особенно важна разница между начальной и конечной стадией наполнения. В начале цикла требуется обеспечить быстрый поток материала, а ближе к завершению — контролируемое поступление меньшего количества продукта для достижения заданной массы. Поведение гранул в этих двух режимах может отличаться.
На стабильность также влияет сохранение структуры гранулы. Чрезмерное механическое воздействие в транспортных участках перед фасовкой может увеличивать количество повреждённых частиц. Это меняет характеристики потока и может создавать дополнительную нагрузку на системы удаления пыли.
Инженерная заметка. При анализе участка важно разделять проблему дозирования и проблему подачи. Если весовой узел работает корректно, но продукт поступает неравномерно, причина может находиться выше по потоку — в бункере, затворе или особенностях самого материала. Рабочие параметры проверяют по документации конкретной станции и результатам испытаний.
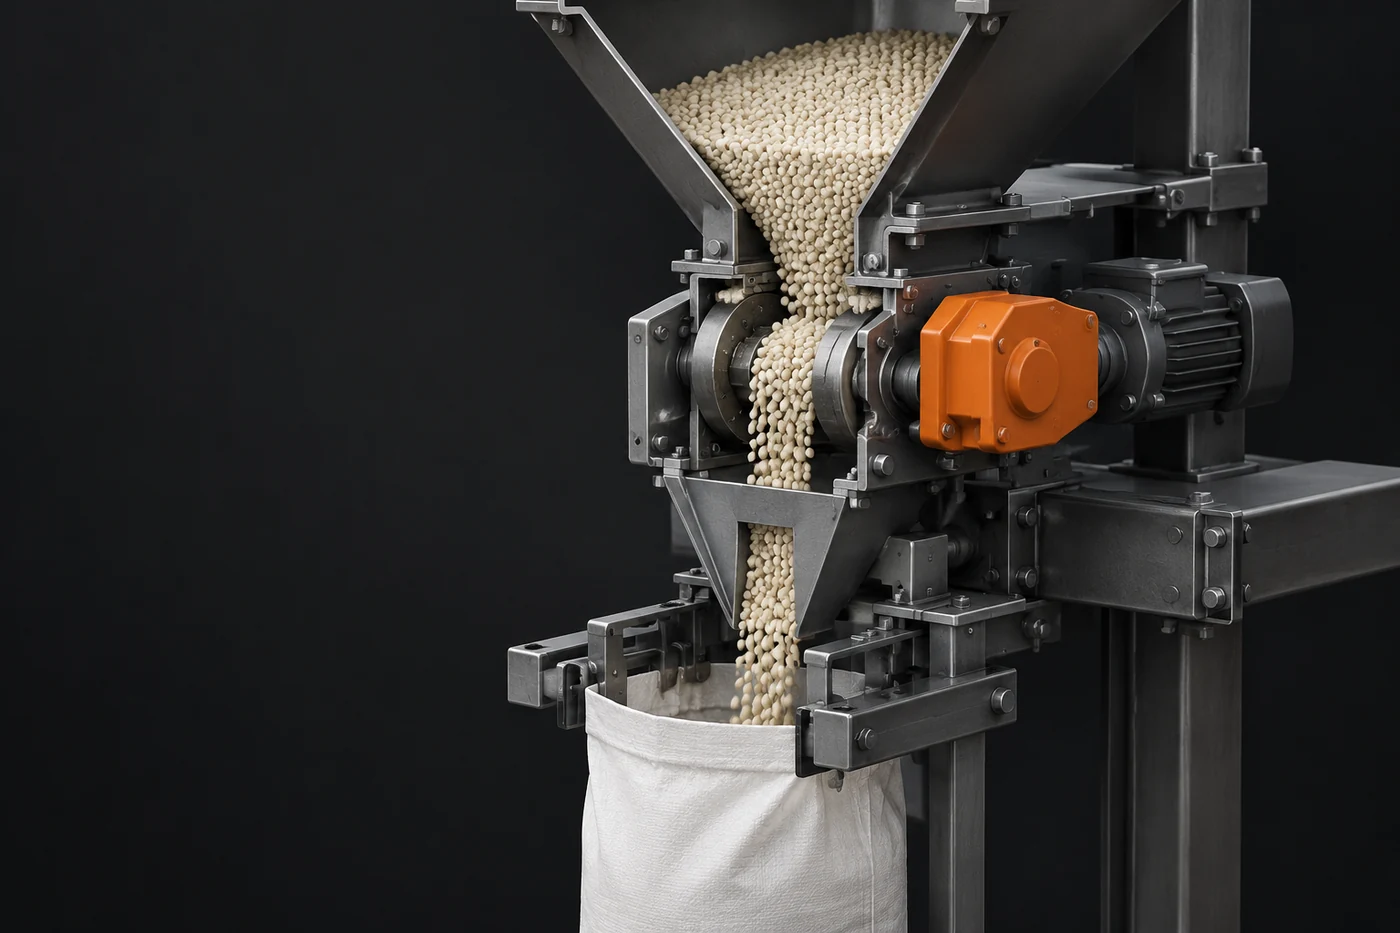
Какие элементы станции требуют настройки под конкретный материал
Фасовочная линия состоит из нескольких связанных участков: накопление продукта, подача, удержание тары, заполнение, удаление воздуха и дальнейшее перемещение упаковки. Каждый элемент зависит от характеристик гранул.
| Участок | Что зависит от продукта | Что проверяют |
|---|---|---|
| Бункер и подача | Способность материала двигаться без зависаний | Равномерность выхода и отсутствие нестабильного потока |
| Дозирующий узел | Изменение скорости поступления гранул | Повторяемость наполнения на конкретном продукте |
| Зона контакта с тарой | Пыльность и сохранение гранулы | Потери материала и состояние наполненной упаковки |
Удержание мешка или Big Bag также связано с характеристиками продукта. При слишком интенсивном потоке возрастает риск ударного воздействия на гранулы и образования пыли. При недостаточной подаче снижается производительность участка. Поэтому баланс между скоростью и качеством заполнения подбирают для конкретной линии.
Почему нельзя переносить режимы фасовки между разными удобрениями
Два гранулированных продукта с одинаковой номинальной массой упаковки могут требовать разных настроек. Причина заключается в различии физических свойств, а не только в химическом составе.
Например, изменение размера гранул влияет на плотность заполнения объёма, а изменение поверхности — на трение между частицами. Если один материал проходит через систему равномерно, другой может потребовать иной организации подачи. Даже небольшие изменения доли мелкой фракции способны повлиять на стабильность процесса.
Нельзя переносить без проверки:
- скорость подачи продукта;
- временные параметры этапов наполнения;
- условия работы систем удаления пыли;
- настройки транспортировки после фасовки.
Конкретные значения зависят от конструкции станции, типа упаковки и характеристик материала. Если в технической документации нет готовых параметров для нового продукта, их определяют во время испытаний на соответствующем оборудовании.
Роль состояния гранулы после производства и хранения
Качество фасовки связано не только с моментом заполнения мешка. На участок поступает продукт с определённой историей: грануляция, охлаждение, транспортировка, возможное нанесение покрытия и хранение влияют на его поведение.
Покрытие гранул может уменьшать склонность материала к слёживанию, однако оно не заменяет контроль условий производства и хранения. Его эффективность зависит от свойств продукта и конкретной системы нанесения. Если материал уже изменил текучесть из-за влаги или образования агломератов, фасовочная станция будет работать с другим продуктом, чем тот, для которого выполнялась первоначальная настройка.
Перед подачей на фасовку проверяют, сохраняются ли ожидаемые свойства партии. Это позволяет отделить проблему оборудования от изменений самого материала.
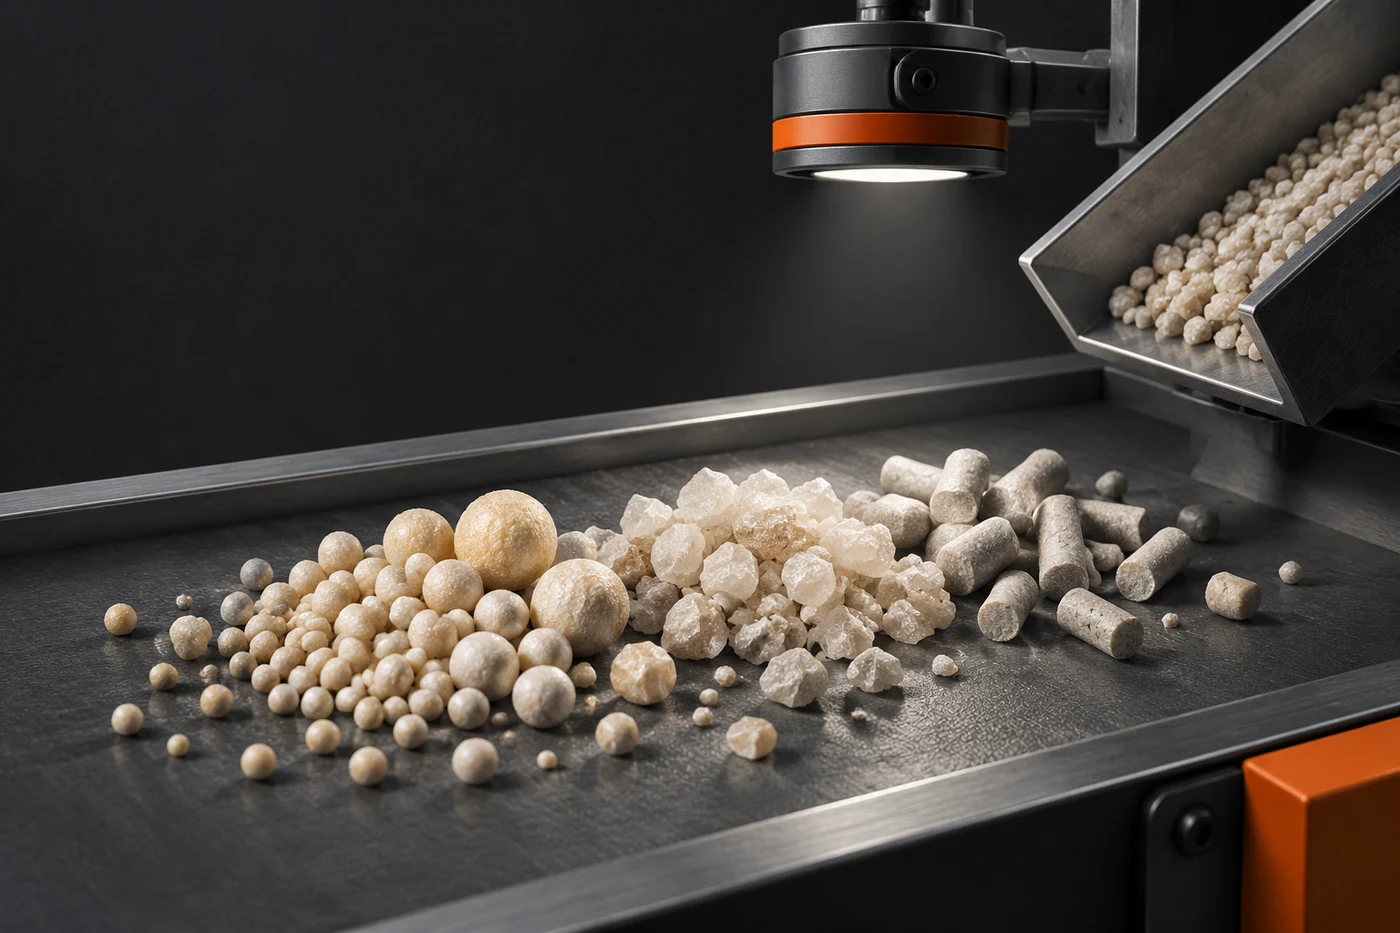
Как проводят проверку настройки фасовочной станции
Настройка нового продукта обычно выполняется последовательно. Сначала анализируют характеристики гранул и требования к упаковке, затем проверяют движение материала через отдельные узлы линии.
Практическая логика проверки включает несколько этапов:
- Сопоставление свойств продукта с возможностями установленного оборудования.
- Проверку стабильности подачи материала в рабочей конфигурации.
- Оценку качества наполнения и сохранения гранулы после прохождения линии.
- Фиксацию рабочих параметров для конкретного продукта и условий эксплуатации.
Испытания необходимы потому, что расчётные характеристики материала не всегда полностью описывают его поведение внутри реального оборудования. Геометрия бункеров, элементы подачи и особенности тары создают собственные условия движения продукта.
Что учитывать при согласовании фасовки с остальной линией
Фасовочная станция является частью производственного процесса, поэтому её работа связана с предыдущими и последующими операциями. Необходимо учитывать, как материал поступает после грануляции, насколько сохраняется форма частиц при перемещении и как упаковка проходит дальнейшую обработку.
Особое значение имеет сохранение однородности партии. Если до фасовки происходит разделение фракций, участок упаковки может получать материал с изменившимися свойствами. В таком случае настройка только дозатора не решит проблему.
Корректная конфигурация фасовочной станции определяется сочетанием данных о продукте, особенностей оборудования и результатов проверки на конкретной линии. Именно поэтому параметры фасовки рассматривают как часть общей технологии производства, а не как отдельную настройку машины.