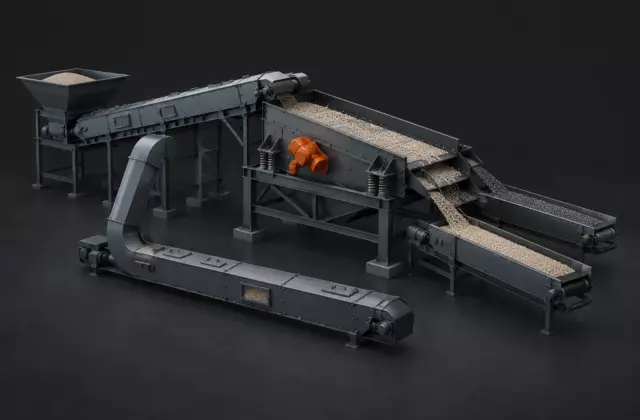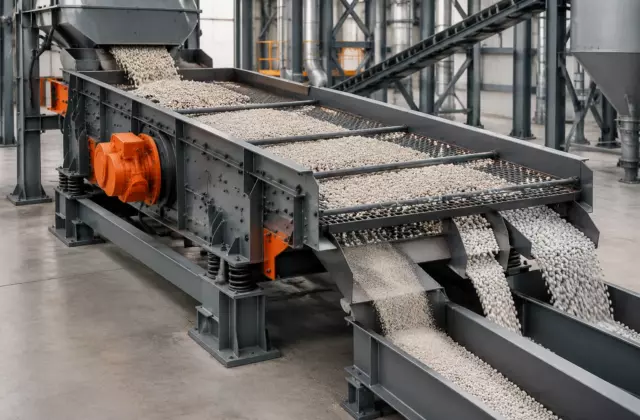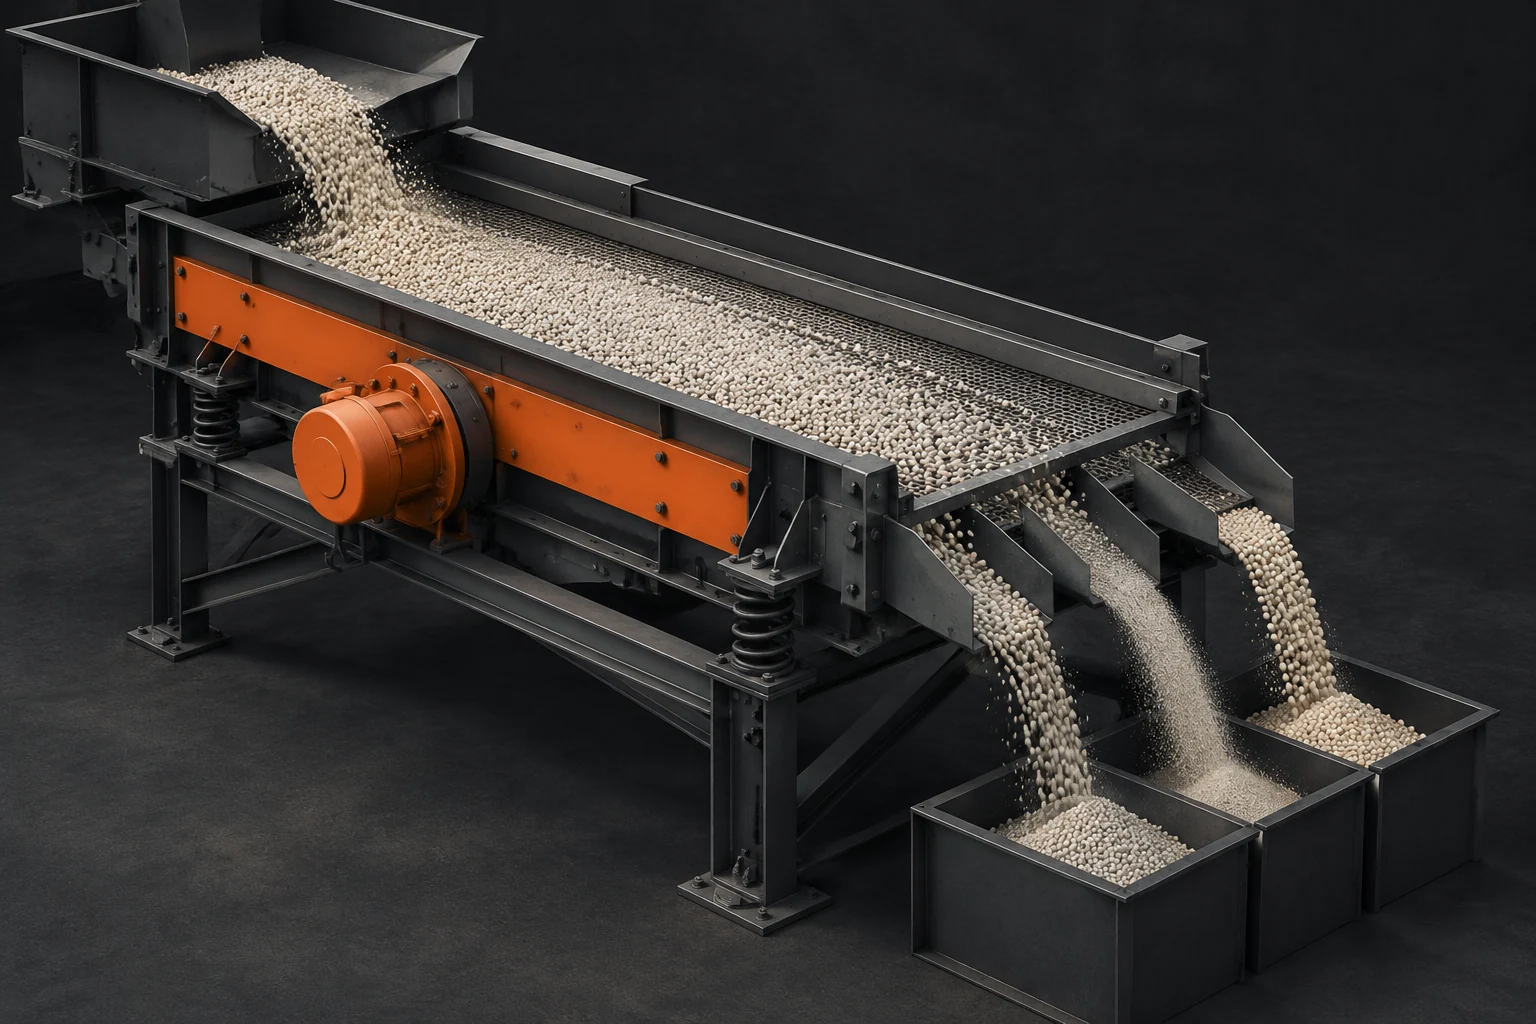
Просеивание в производстве удобрений выполняет задачу разделения потока по размеру частиц. После грануляции, компактирования или дробления материал поступает на классификацию: часть проходит через отверстия поверхности, крупные частицы отделяются для дополнительной обработки, а мелкая фракция может возвращаться в технологический контур. Стабильность результата определяется не только размером ячейки или отверстия, но и тем, как материал движется по поверхности.
Одинаковое сито на двух линиях может давать разный выход фракций. Причина заключается в сочетании факторов: влажности материала, склонности частиц к налипанию, форме гранул, толщине слоя, скорости подачи и состоянии самой просеивающей поверхности. Поэтому настройка просева начинается не с изменения одного параметра, а с проверки всей цепочки.
Как просеивающая поверхность разделяет поток
Работа сита основана на механическом прохождении частиц через отверстия. Частица, которая меньше проходного размера и правильно ориентирована относительно отверстия, может перейти в нижнюю фракцию. Более крупная частица остаётся на поверхности и перемещается дальше по тракту.
На практике отверстие сита не является единственным условием прохождения. Важны форма частицы, её плотность, наличие сколов, налипших слоёв и скорость перемещения. Например, частица вытянутой формы может пройти через отверстие при одном положении и задержаться при другом. Слой материала также влияет на вероятность контакта с поверхностью: при слишком большой загрузке часть частиц проходит над ситом, не получая достаточного времени для разделения.
Инженерная заметка. Просеивающая поверхность разделяет материал по физическому размеру прохождения через отверстия. Она не определяет химический состав частиц: гранулы одинакового размера могут отличаться по составу, если исходный материал был неоднородным.
Выбор поверхности: отверстия, материал и состояние сита
Тип просеивающей поверхности выбирают с учётом свойств конкретного продукта. Для одного материала важна высокая открытая площадь поверхности, для другого — устойчивость к абразивному воздействию или снижение риска забивания.
При проверке поверхности оператор оценивает не только номинальный размер отверстий. Необходимо смотреть на фактическое состояние полотна: есть ли деформации, повреждения, участки с накоплением материала, изменение натяжения или признаки износа. Даже небольшое изменение геометрии рабочей зоны может менять характер потока.
| Наблюдение | Возможная причина | Что проверить |
|---|---|---|
| В нижней фракции появляется много крупных частиц | Нарушение прохождения через поверхность или перегрузка слоя | Состояние отверстий, равномерность подачи, распределение материала |
| Снижается производительность при прежней подаче | Забивание отверстий или изменение свойств продукта | Чистоту поверхности, влажность, наличие слипшихся частиц |
| Фракционный состав меняется без замены сита | Изменился поток или материал после предыдущей операции | Работу дробления, грануляции или компактирования |
Почему одинаковое отверстие сита даёт разный результат
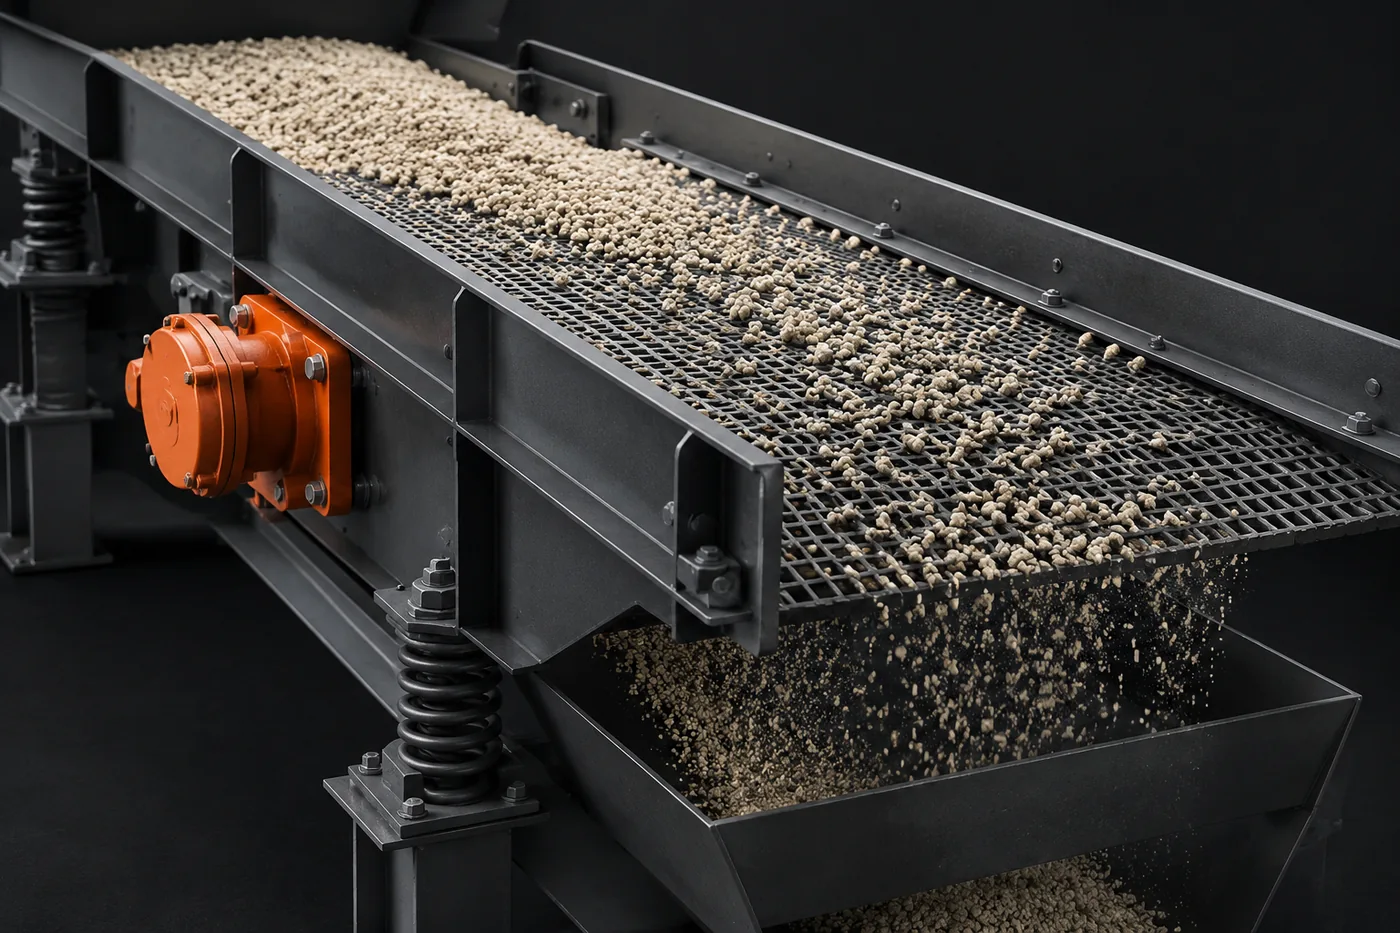
Размер отверстий задаёт только один критерий разделения. В реальном процессе материал поступает не в виде набора одинаковых шаров, а как смесь частиц с разной формой и механическими свойствами.
Если гранулы имеют повышенную склонность к разрушению, на сите может появляться дополнительная мелочь. Если материал поступает с избыточным количеством пыли, она может закрывать рабочие зоны поверхности и менять эффективность разделения. При этом сама сетка остаётся прежней, но условия контакта материала с ней становятся другими.
Поэтому сравнивать результаты двух периодов работы только по размеру отверстий некорректно. Необходимо учитывать источник изменения: новый материал, изменение режима предыдущего этапа, состояние оборудования или свойства возвратного потока.
Контроль потока во время работы грохота
Оператору важно наблюдать не только конечный анализ фракций, но и поведение материала на самой поверхности. Несколько признаков помогают выявить проблему раньше, чем она проявится в готовом продукте.
- Распределение материала по ширине поверхности: поток должен быть равномерным, без постоянного скопления в одной зоне.
- Толщина слоя: чрезмерная загрузка снижает вероятность прохождения частиц через отверстия.
- Наличие участков забивания: локальные зоны с налипшим материалом меняют рабочую площадь сита.
- Стабильность выхода крупной и мелкой фракций относительно установленной спецификации продукта.
- Изменения после остановок, очистки или замены материала.
Конкретные рабочие параметры — скорость подачи, размеры элементов поверхности, допустимые нагрузки и интервалы контроля — определяются документацией конкретного оборудования и технологической схемой. Переносить значения с одной установки на другую без проверки по техническим данным нельзя.
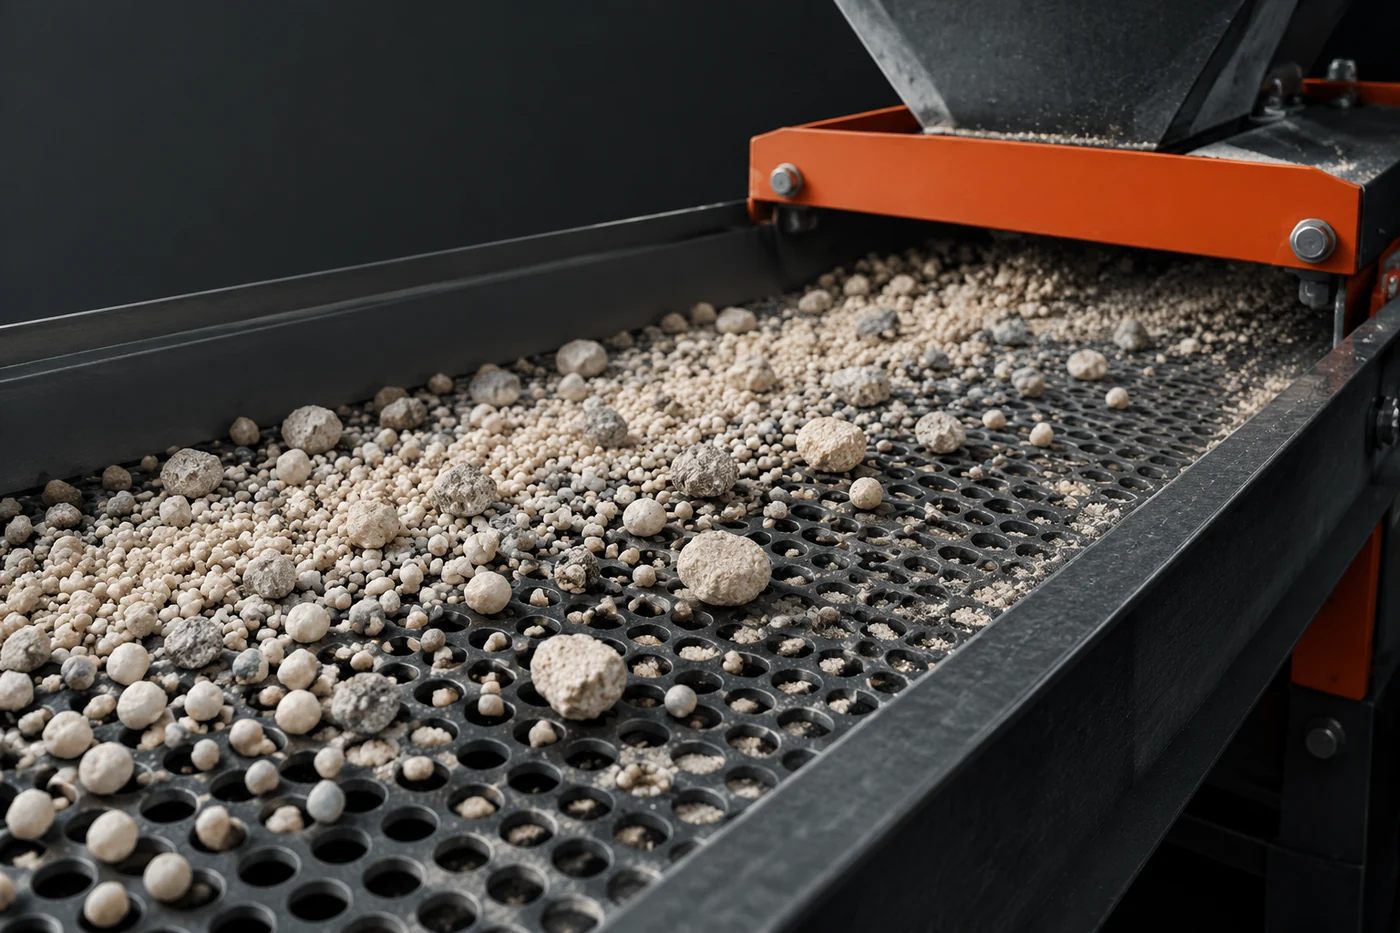
Как отличить проблему просева от нарушения предыдущего этапа
Нестабильный фракционный состав не всегда означает неисправность сита. Просеивающая установка получает материал с характеристиками, которые формируются раньше: при дроблении, компактировании, сушке или гранулировании.
Если на сито регулярно поступает избыток крупной фракции, причиной может быть изменение работы дробилки ретура или изменение прочности исходного продукта. Если увеличивается количество мелочи, стоит проверить, не стало ли больше разрушенных частиц до этапа классификации.
Диагностику удобно проводить по последовательности движения материала. Сначала сравнивают состав потока до просева и после него, затем оценивают состояние поверхности и только после этого делают вывод о причине отклонения. Такой подход помогает не менять настройки грохота, когда источник проблемы находится выше по технологической цепочке.
Связь просева с возвратным контуром и качеством продукта
Во многих схемах производства удобрений крупная фракция после классификации направляется на дробление, а мелкая возвращается в процесс. Это позволяет повторно использовать материал и поддерживать требуемый гранулометрический состав.
Однако возвратный поток влияет на стабильность всей системы. Если в нём становится слишком много материала из-за неэффективного разделения, увеличивается нагрузка на связанные операции. Если же через сито проходит недостаточно мелкой фракции, меняется баланс между готовым продуктом и возвратом.
Настройка просева поэтому является не отдельной операцией, а частью управления всей линией. Хороший результат достигается тогда, когда поверхность соответствует материалу, поток распределён правильно, а отклонения рассматриваются с учётом всех предыдущих стадий обработки.