Роль дробилки в контуре возврата и почему крупная фракция является сигналом
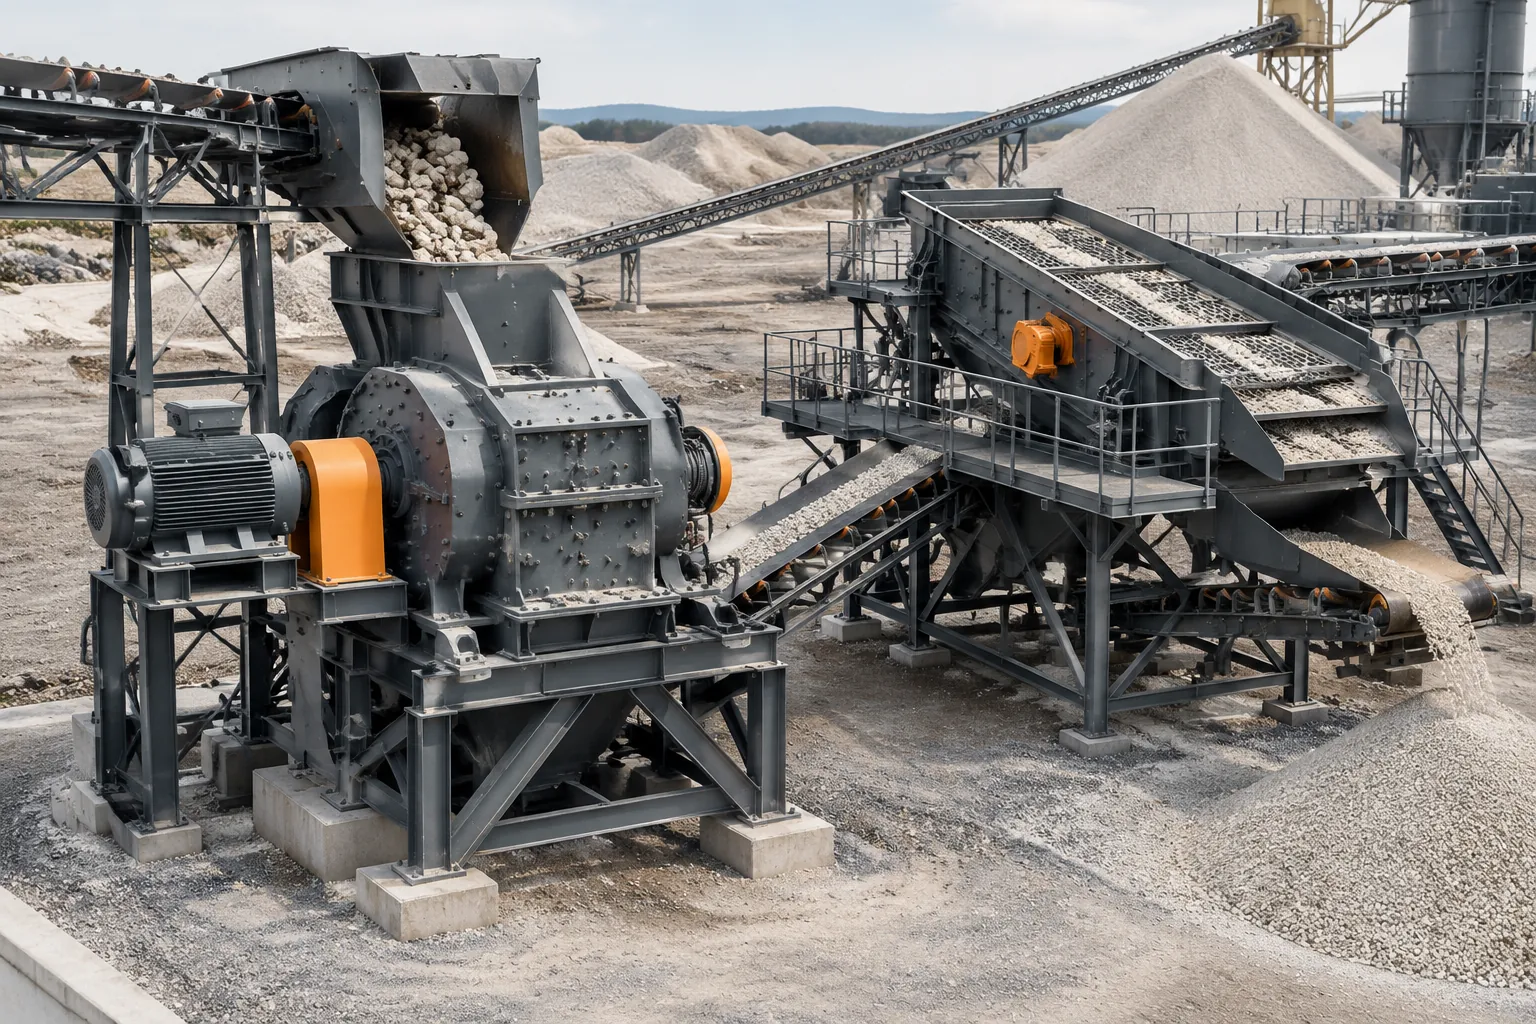
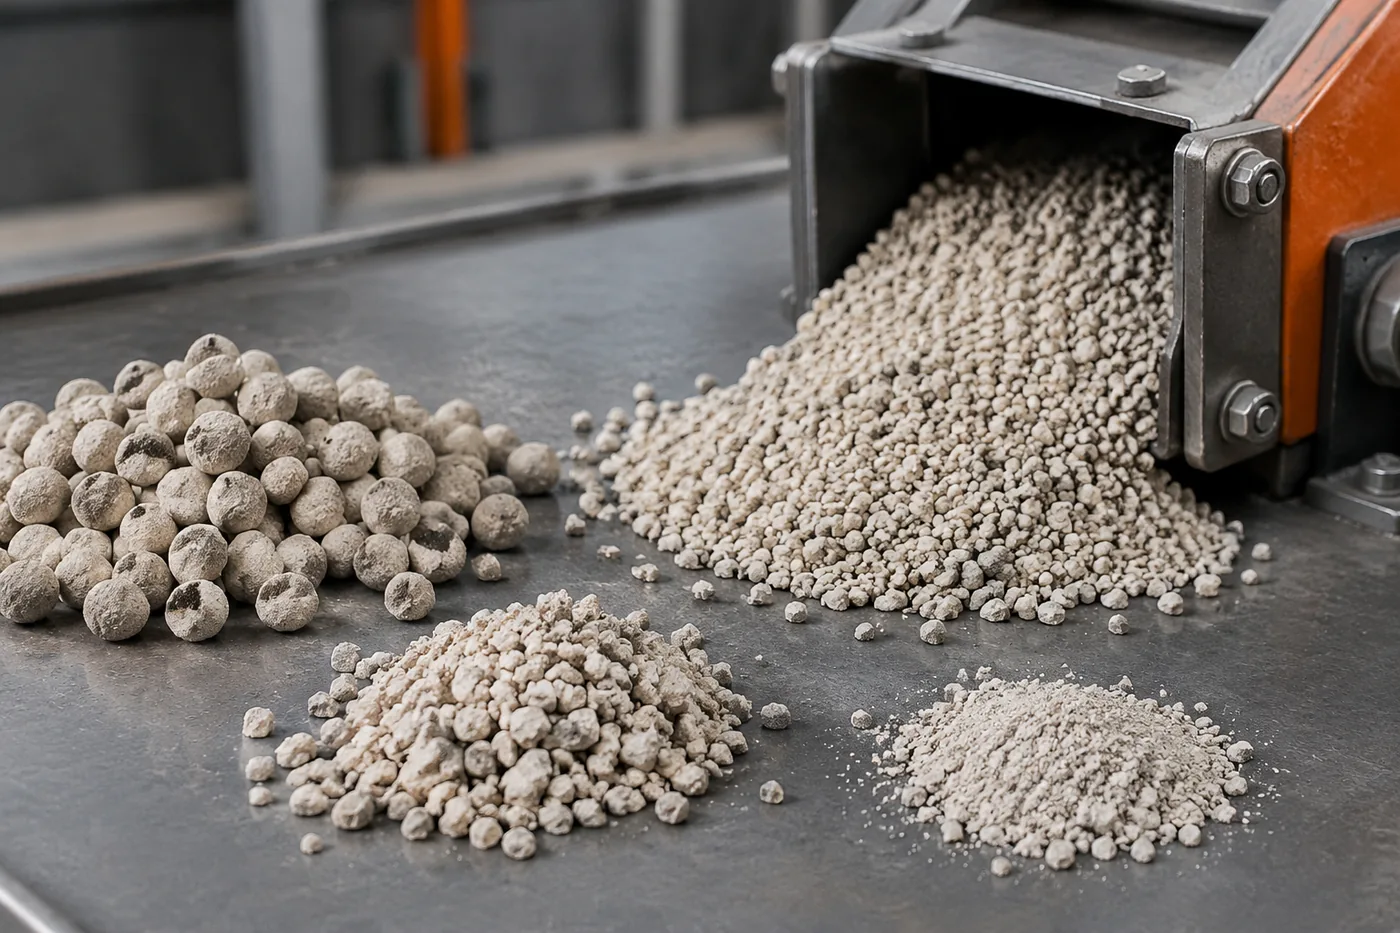
В производстве гранулированных удобрений ретурный контур возвращает материал, который не соответствует требуемому распределению частиц. Крупная фракция направляется на дополнительное измельчение, после чего снова проходит классификацию. Поэтому дробилка ретура работает не как самостоятельный узел получения готового продукта, а как элемент управления составом возврата.
По поведению крупной фракции можно определить несколько разных причин отклонения. Если частицы стабильно остаются слишком крупными после прохода через дробилку, вопрос может быть связан с недостаточным воздействием рабочих органов, неверным зазором или изменением свойств поступающего материала. Если одновременно растёт количество мелочи, причина уже может быть в чрезмерном воздействии, износе деталей или изменении хрупкости материала.
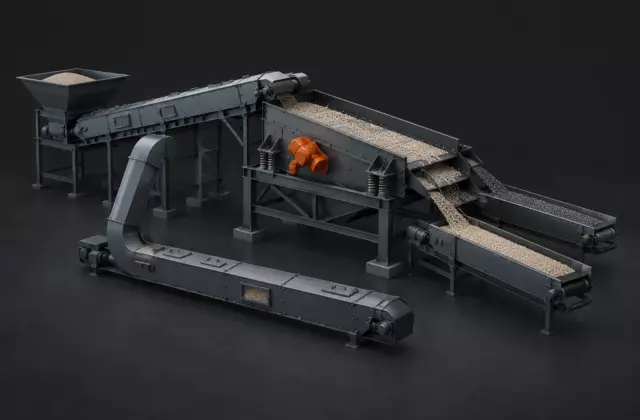
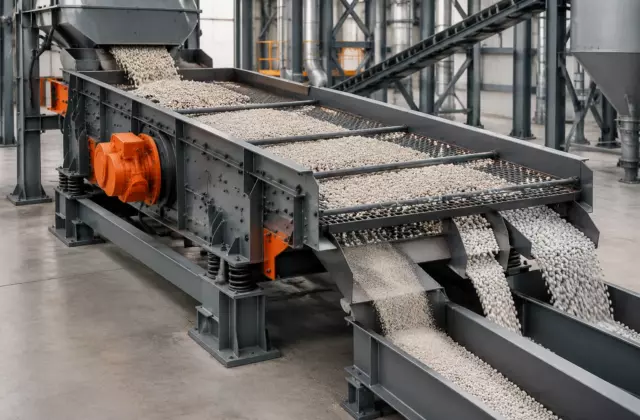
Важно не связывать любой рост крупной фракции только с настройкой дробилки. Сито или грохот отделяет частицы по способности проходить через отверстия, поэтому состояние просеивающей поверхности, её загрязнение и характеристики материала также влияют на поток возврата. Разделение по размеру не показывает химический состав частиц и не объясняет автоматически причину отклонения.
Как зазор меняет путь движения частицы через дробильный узел
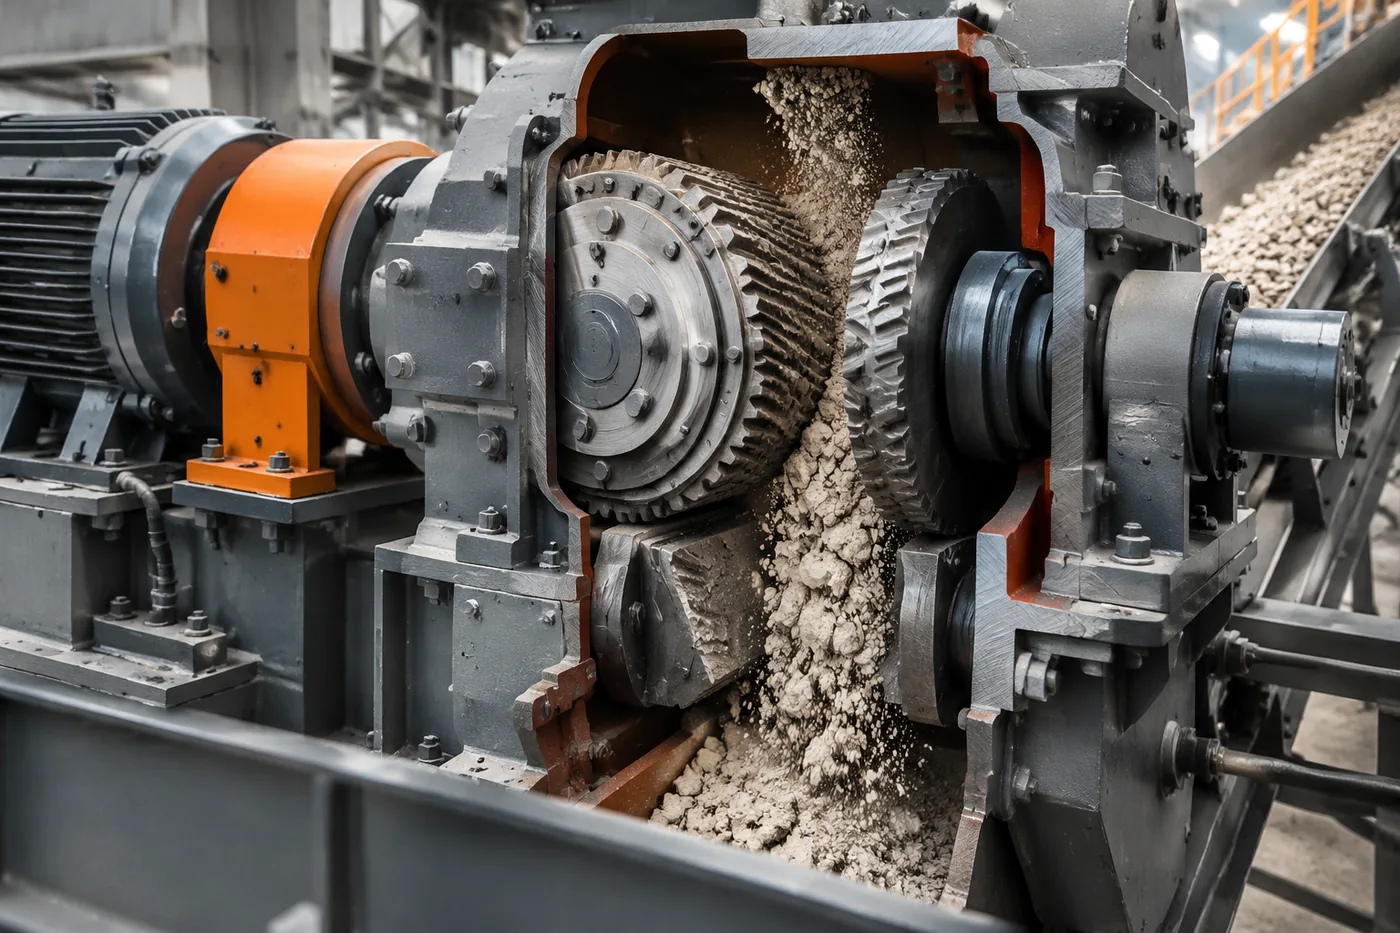
Зазор между рабочими элементами определяет условия, при которых крупная частица получает механическое воздействие. При большем расстоянии часть материала может пройти с меньшим разрушением, потому что контакт происходит реже или с меньшей интенсивностью. При меньшем расстоянии вероятность разрушения выше, но вместе с крупной фракцией может увеличиваться образование мелких частиц.
Механика процесса зависит не только от расстояния между элементами. На результат влияют форма и состояние рабочих поверхностей, скорость движения материала, его влажность, прочность и склонность к разрушению. Поэтому одинаковое изменение зазора на разных материалах может дать разный эффект.
Инженерная заметка. При отсутствии точных данных конкретного оборудования нельзя задавать универсальный размер зазора или допустимую нагрузку. Рабочие значения проверяют по техническому листу дробилки, условиям производителя и фактическим характеристикам линии.
Последовательность проверки перед изменением настройки
Диагностика начинается с подтверждения самого отклонения. Нужно определить, действительно ли изменилась доля крупной фракции после классификации, а не изменилось положение проблемы выше или ниже по потоку. Например, изменение состояния грохота может изменить количество материала, поступающего на дробление, без фактической неисправности дробилки.
Практическая проверка обычно строится по нескольким направлениям:
- сравнить состав возврата до и после дробления по размеру частиц;
- оценить равномерность подачи материала в узел и отсутствие нестабильного накопления;
- проверить состояние рабочих поверхностей и признаки износа по регламенту оборудования;
- отделить изменение свойств продукта от изменения работы механического узла.
Только после такой проверки изменение зазора становится обоснованным действием, а не попыткой компенсировать неизвестную причину.
Признаки слишком слабого и слишком сильного воздействия
Недостаточное дробление обычно проявляется сохранением значительной доли крупных частиц после прохождения через узел. При этом важно проверить, действительно ли частицы были обработаны дробилкой: часть крупного материала может появляться из-за плохого разделения или поступать неравномерным потоком.
Избыточное измельчение имеет другой характер. В возвратном контуре возрастает доля мелких частиц, меняется нагрузка на последующие операции классификации, а гранулометрический баланс становится менее стабильным. Такой результат не всегда означает неправильный зазор: причиной может быть изменение прочности компактата или гранулы.
После сухого компактирования удобрений ситуация особенно зависит от свойств исходного материала. Компактат сначала формируется уплотнением, затем дробится и классифицируется. Если полученный материал имеет недостаточную прочность, разрушение может происходить не только в дробилке, но и при транспортировке или других механических воздействиях.
Как отличить проблему дробилки от проблемы классификации
Дробилка и грохот влияют на один поток, но делают разные операции. Дробилка изменяет размер частиц за счёт разрушения, а классификатор разделяет уже существующий материал по прохождению через рабочую поверхность. Ошибка одного узла часто выглядит как проблема другого, поэтому проверять их нужно совместно.
Наблюдение за распределением фракций помогает разделить гипотезы:
| Наблюдение | Возможные причины | Что требуется проверить |
|---|---|---|
| Крупная фракция растёт, мелочь почти не меняется | Недостаточное воздействие дробилки или изменение подачи | Зазор, состояние рабочих элементов, поток материала |
| Одновременно растут крупная и мелкая фракции | Нестабильное разрушение, свойства материала, износ | Состояние продукта, узел дробления и классификацию |
| Меняется состав возврата без изменения после дробилки | Проблема разделения | Состояние просеивающей поверхности и режим подачи |
Такая проверка не заменяет производственные измерения, но помогает правильно выбрать направление поиска. Нельзя делать вывод о настройке дробилки только по одному показателю на выходе линии.
Материал, износ и ограничения при настройке зазора
Свойства возвратного материала напрямую влияют на результат дробления. Более хрупкий материал требует меньшего механического воздействия для разрушения, а более прочный может проходить через тот же узел с меньшим изменением размера. Поэтому переносить настройки между разными продуктами или линиями без проверки нельзя.
Отдельное влияние оказывает износ. Рабочие поверхности постепенно меняют форму, из-за чего фактическое воздействие на частицы отличается от первоначального состояния оборудования. Внешне одинаковый зазор может давать другой результат при изменившейся геометрии элементов.
Также необходимо учитывать, что ретурный контур связан с другими операциями. Изменение дробления меняет нагрузку на классификацию и может влиять на стабильность всей схемы. Настройка одного узла без оценки соседних процессов иногда переносит проблему дальше по линии.
Что фиксировать после корректировки режима
После изменения настройки важно оценивать не только моментальный эффект, но и устойчивость результата. Полезно сравнивать состав возврата, характер распределения частиц и нагрузку на связанные узлы при одинаковых условиях наблюдения.
Если результат нестабилен, следует вернуться к исходным гипотезам: проверить подачу, состояние классификации, свойства материала и состояние дробильного узла. Повторная регулировка зазора без понимания причины может скрыть источник отклонения и усложнить дальнейшую диагностику.