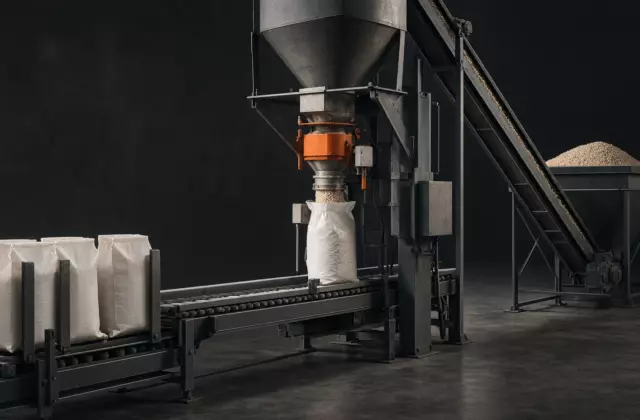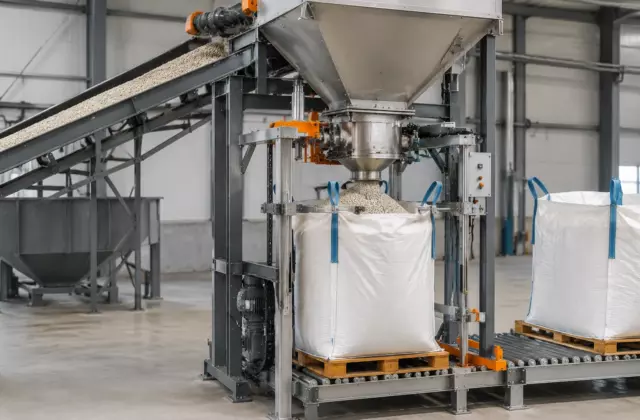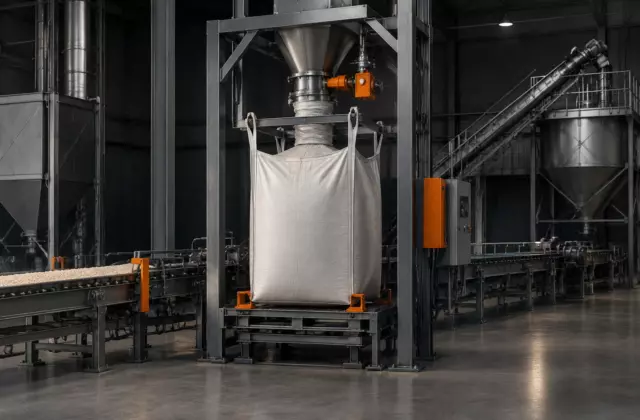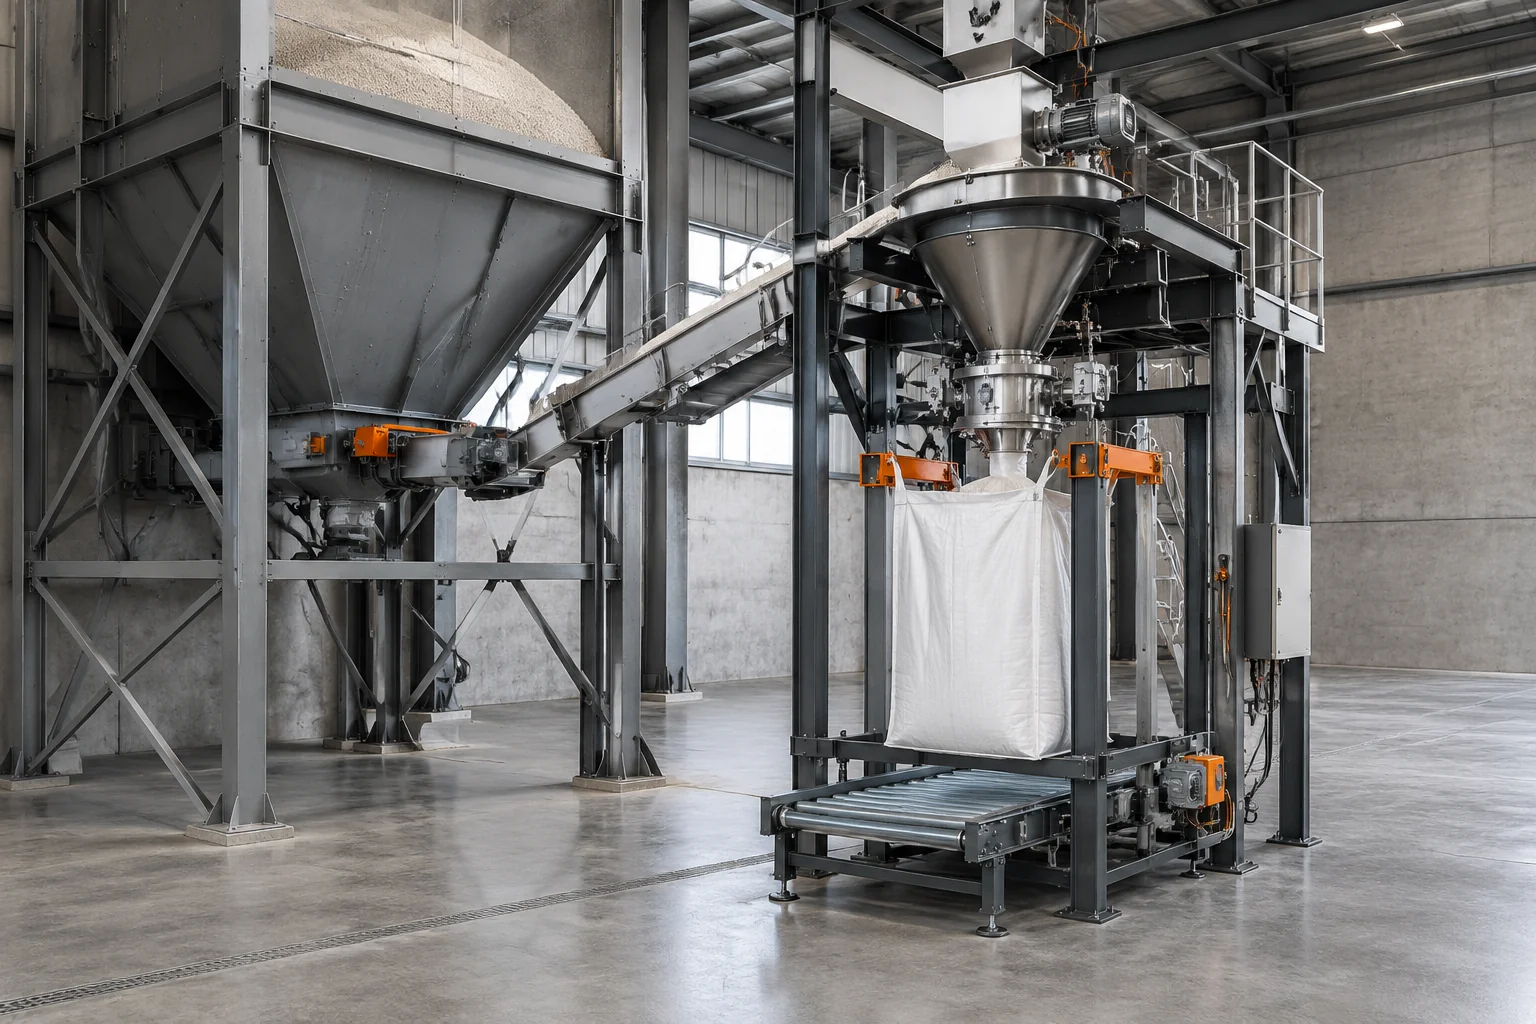
Неравномерность начинается с пути материала, а не с весов
При наполнении мешков удобрениями оператор обычно видит конечный симптом: часть тары получает другой вес, поток в горловине меняется или время заполнения становится нестабильным. Однако сама весовая система фиксирует только результат движения материала. Чтобы найти причину, нужно рассматривать всю последовательность: выход продукта из накопителя, формирование потока, прохождение через загрузочный узел, контакт с тарой и завершение дозирования.
Гранулированные удобрения относятся к сыпучим материалам с переменными свойствами. На движение влияют размер и форма гранул, склонность частиц к разделению, содержание влаги, наличие мелкой фракции и состояние поверхности. Поэтому одинаковая настройка оборудования может давать разное поведение при изменении партии материала. Подход к диагностике начинается не с изменения параметров машины, а с определения, где именно нарушается стабильность.
Оборудование для фасовки проектируют с учётом сочетания свойств продукта, машины и упаковки. Испытания материала применяют для оценки того, как конкретный продукт будет проходить через систему наполнения. Универсальные режимы для всех удобрений не существуют: фактические настройки проверяют по технической документации конкретной станции.
Признаки нестабильного потока при наполнении
Первый этап диагностики — описание симптома без предположения о причине. Один и тот же результат, например разброс массы мешков, может появляться из-за разных участков процесса. Важно определить характер изменения: постоянная ошибка или случайные отклонения, плавное ухудшение или резкие сбои.
- Вес отдельных мешков меняется при визуально одинаковом времени заполнения.
- Поток из загрузочного узла становится прерывистым: материал идёт порциями вместо равномерного слоя.
- В начале наполнения и в конце цикла наблюдается различная скорость подачи.
- Меняется распределение гранулы внутри тары, что может указывать на изменение траектории или состава потока.
Эти признаки не являются доказательством конкретной неисправности. Они только задают направление проверки. Например, прерывистый поток может быть связан как с особенностями сыпучести продукта, так и с состоянием узла подачи.
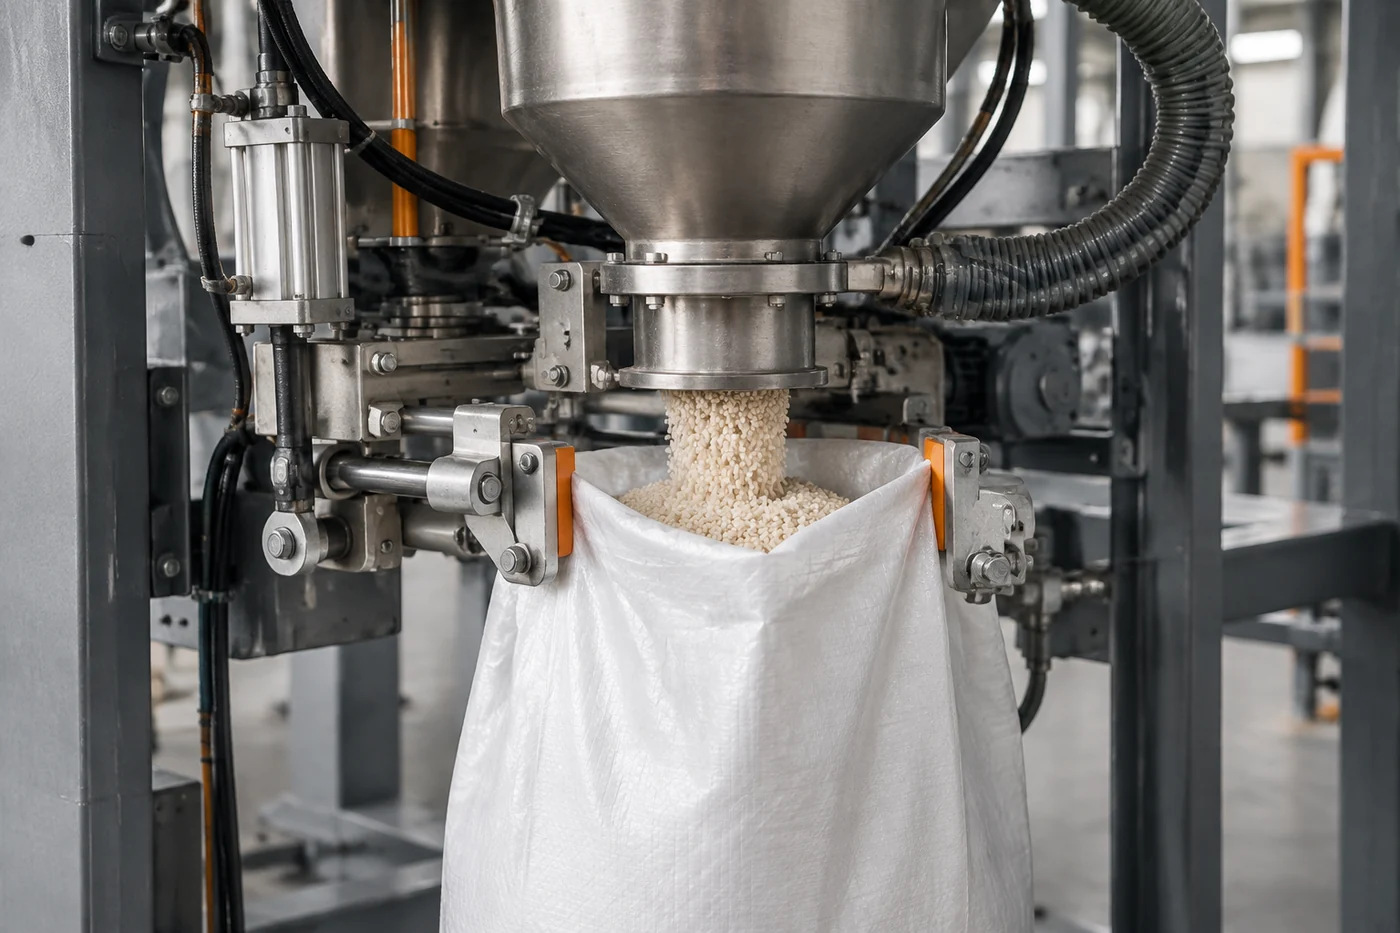
Как отделить проблему продукта от проблемы оборудования
Главный вопрос диагностики — изменился ли сам материал или изменилась работа механизма. Если при одной и той же линии поведение меняется после поступления другой партии удобрения, первым объектом проверки становятся свойства продукта. Если нестабильность появляется независимо от материала, внимание переносится на путь движения и механические узлы.
Для продукта важны такие факторы, как гранулометрический состав, количество мелкой фракции, форма частиц и способность материала разделяться при перемещении. Смесь разных компонентов может вести себя иначе, чем отдельный гранулированный продукт, поскольку частицы различаются по плотности, размеру и форме. В результате поток в таре может распределяться неравномерно даже при стабильной подаче.
Для оборудования проверяют, сохраняется ли одинаковая геометрия прохождения материала: нет ли изменений в загрузочной зоне, не возникает ли задержка продукта перед выходом, стабильно ли удерживается тара. При этом конкретные размеры узлов, допустимые нагрузки и интервалы обслуживания определяются техническим листом конкретной машины.
Инженерная заметка: условная проверка логики процесса может выглядеть так: если масса мешка меняется, а сигнал весовой системы стабилен, внимание переводят с измерения на подачу материала. Если меняется сам сигнал взвешивания при неизменном потоке, проверяют уже цепочку измерения и управления. Это учебная схема анализа, а не описание настройки конкретного оборудования.
Узлы, которые проходят проверку по ходу движения
Диагностика эффективнее, когда выполняется по направлению движения продукта. Такой порядок позволяет не смешивать разные гипотезы и не менять параметры случайно.
Начинают с зоны накопления и выхода материала. Здесь оценивают, формируется ли стабильный поток или продукт выходит с перебоями. Следующий участок — подающий механизм, где важно понять, сохраняется ли одинаковая скорость перемещения гранулы.
Затем проверяют загрузочную часть, в которой поток переходит в тару. Изменение положения мешка, нарушение удержания или изменение контакта с узлом наполнения могут влиять на распределение материала. Для больших мешков дополнительно учитывают форму тары и то, как она поддерживается во время заполнения.
Последним анализируют завершение цикла: момент остановки подачи и состояние уже заполненной упаковки. Даже при стабильном основном потоке ошибки в финальной фазе могут создавать различия между мешками.
Почему один симптом имеет несколько инженерных причин
Сыпучий материал не движется как жидкость с постоянным расходом. Частицы могут образовывать временные скопления, разделяться по размеру или менять характер движения после прохождения через разные участки оборудования. Поэтому одинаковый внешний признак не позволяет сразу выбрать одну причину.
Например, медленное заполнение может быть связано с ограничением прохода материала, изменением свойств гранулы или особенностями работы подающего узла. Разброс массы может появляться из-за нестабильной подачи, а может быть связан с тем, что продукт внутри мешка распределяется иначе, чем ожидалось.
Важна последовательность подтверждения гипотез. Сначала фиксируют наблюдение, затем определяют участок процесса, после чего сравнивают поведение при контролируемом изменении условий. Такой подход снижает риск замены настроек без понимания причины.
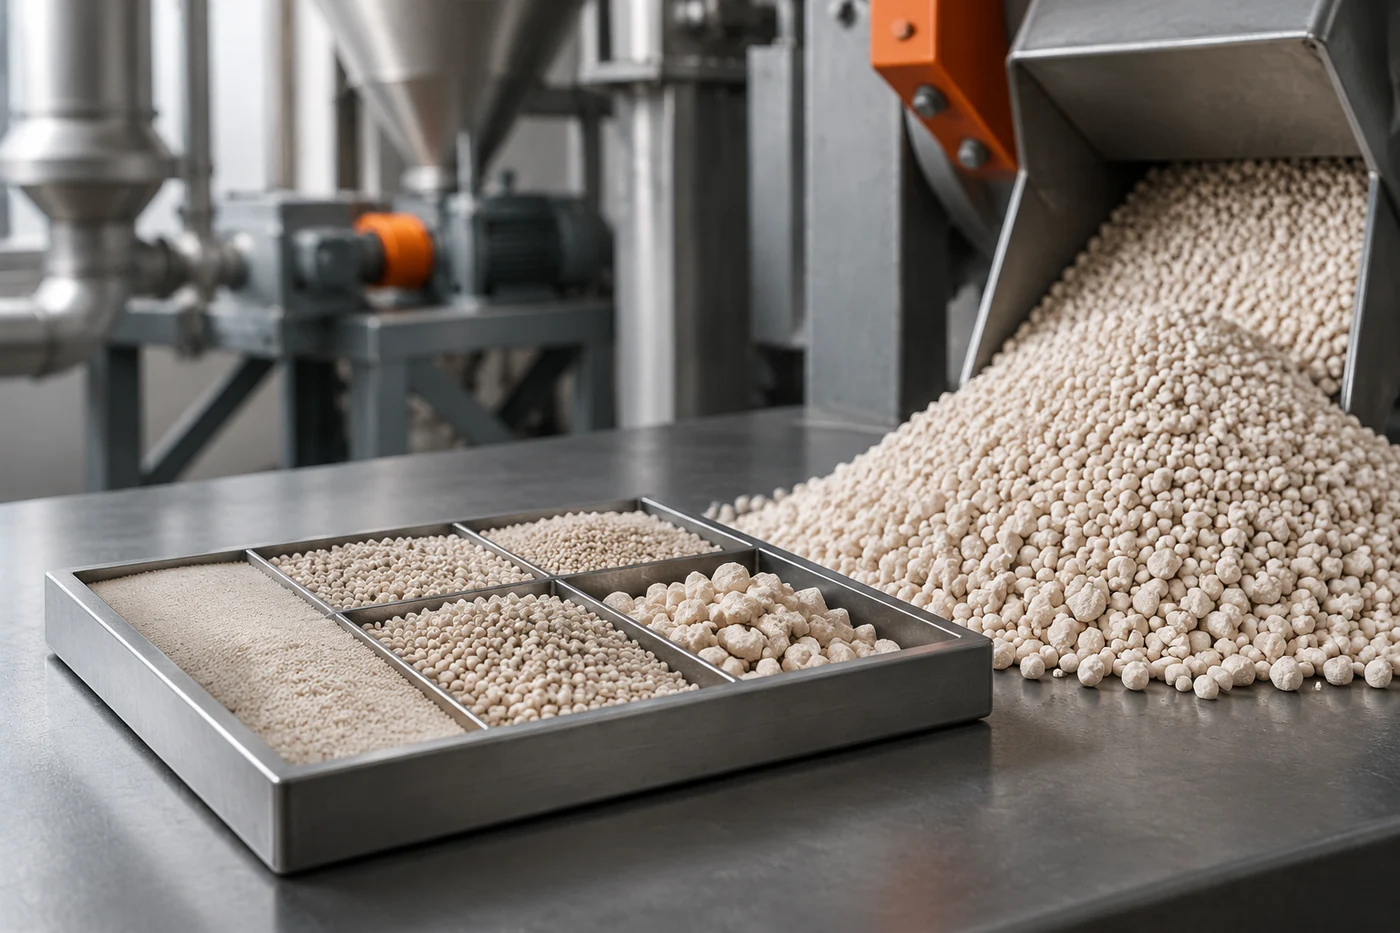
Роль гранулы, покрытия и сохранения свойств продукта
На стабильность фасовки влияет не только сама линия, но и состояние продукта после предыдущих операций производства. Гранулы могут менять поведение при изменении влажности, хранения или образования слёживания. Покрытие частиц применяется для снижения склонности к слёживанию, но оно не заменяет контроль свойств материала и условий хранения.
Технология формирования гранулы также влияет на последующие операции. Разные методы грануляции создают различную структуру частиц и требуют оценки конкретного материала перед выбором оборудования и режимов работы линии. Поэтому причины нестабильного наполнения иногда находятся выше по технологической цепочке, а не только на фасовочной станции.
Диагностическая логика вместо случайной регулировки
Стабильное наполнение мешков достигается не одной настройкой, а согласованием нескольких элементов: свойств продукта, движения материала и работы оборудования. При появлении отклонений сначала определяют тип изменения, затем проходят путь продукта от входа в фасовочную систему до готовой тары.
Такой порядок помогает различать причины, которые относятся к материалу, от причин, связанных с механизмами подачи и удержания упаковки. Для каждой конкретной линии окончательные проверки выполняют по технической документации оборудования и фактическим условиям эксплуатации.