Роль паллетирования в линии после фасовки
После наполнения мешка удобрением процесс не заканчивается. Готовая тара должна перейти от фасовочной станции к месту формирования транспортной единицы так, чтобы сохранить массу, форму мешка и свойства продукта внутри. Паллетирование выполняет задачу объединения отдельных мешков в устойчивую партию, удобную для дальнейшего перемещения и хранения.
На этом участке сходятся несколько факторов: характеристики сыпучего материала, состояние упаковки после наполнения, способ передачи мешка и логика работы оборудования. Один и тот же порядок операций может давать разный результат на разных линиях, поскольку гранулы, порошки и смеси отличаются текучестью, склонностью к повреждению и поведением при сжатии.
Оборудование для упаковки сыпучих материалов обычно рассматривается вместе со свойствами продукта. Поэтому конфигурация участка определяется не только типом мешка или производительностью фасовочной машины, но и тем, как конкретный материал перемещается и укладывается.
Последовательность операций от наполненного мешка до паллеты
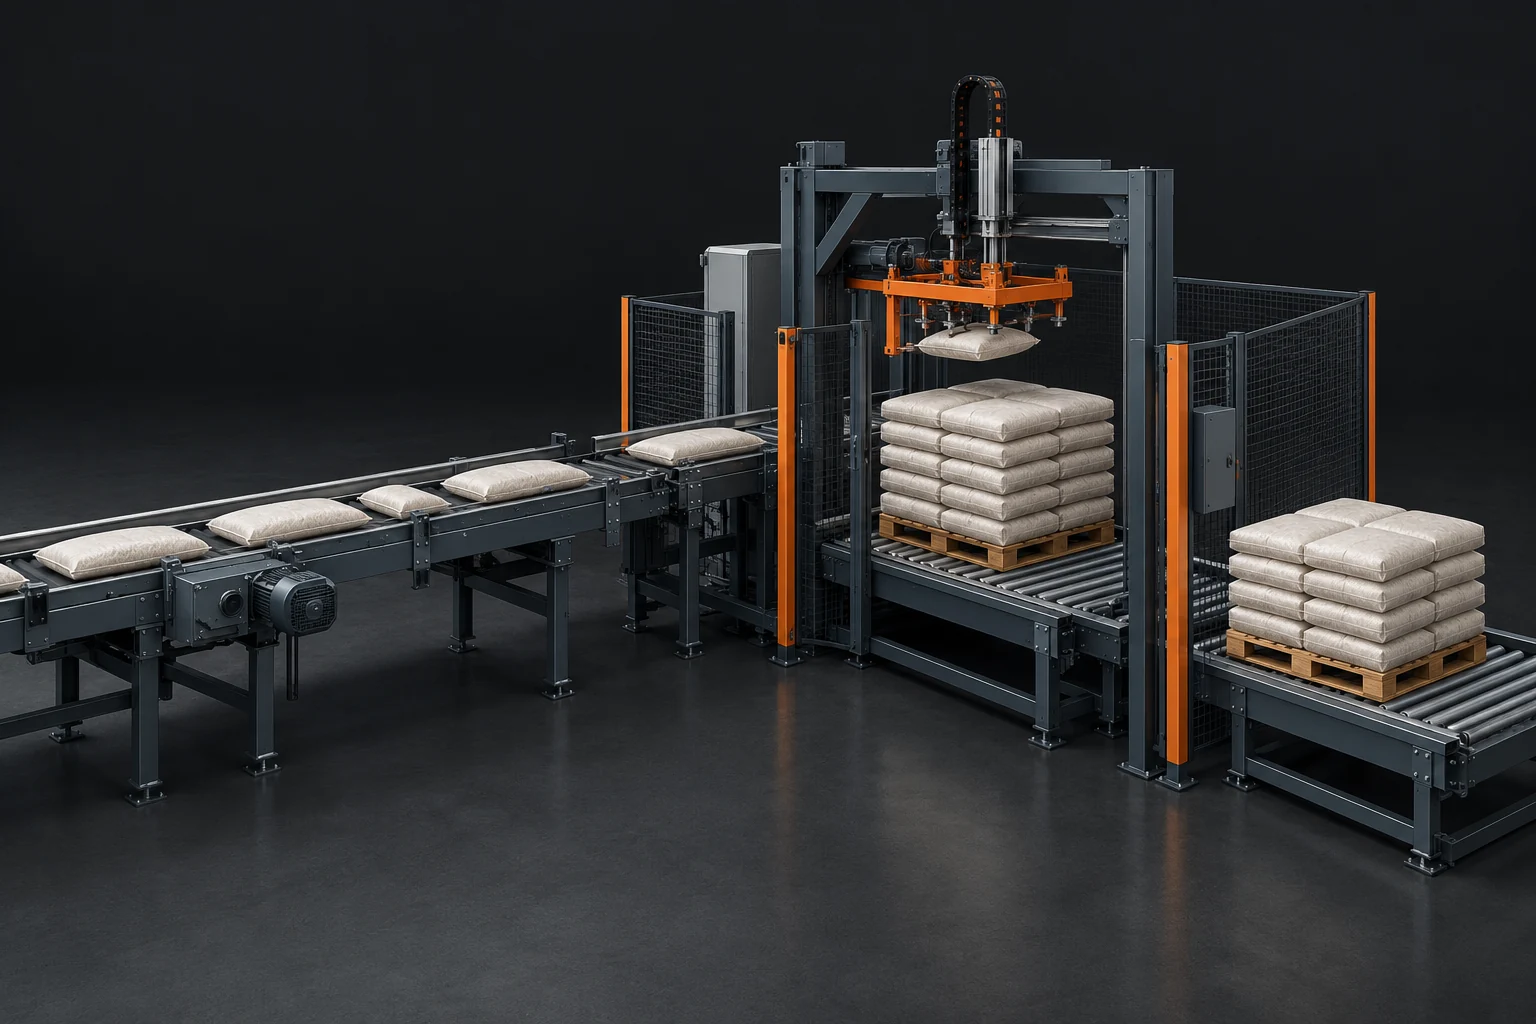
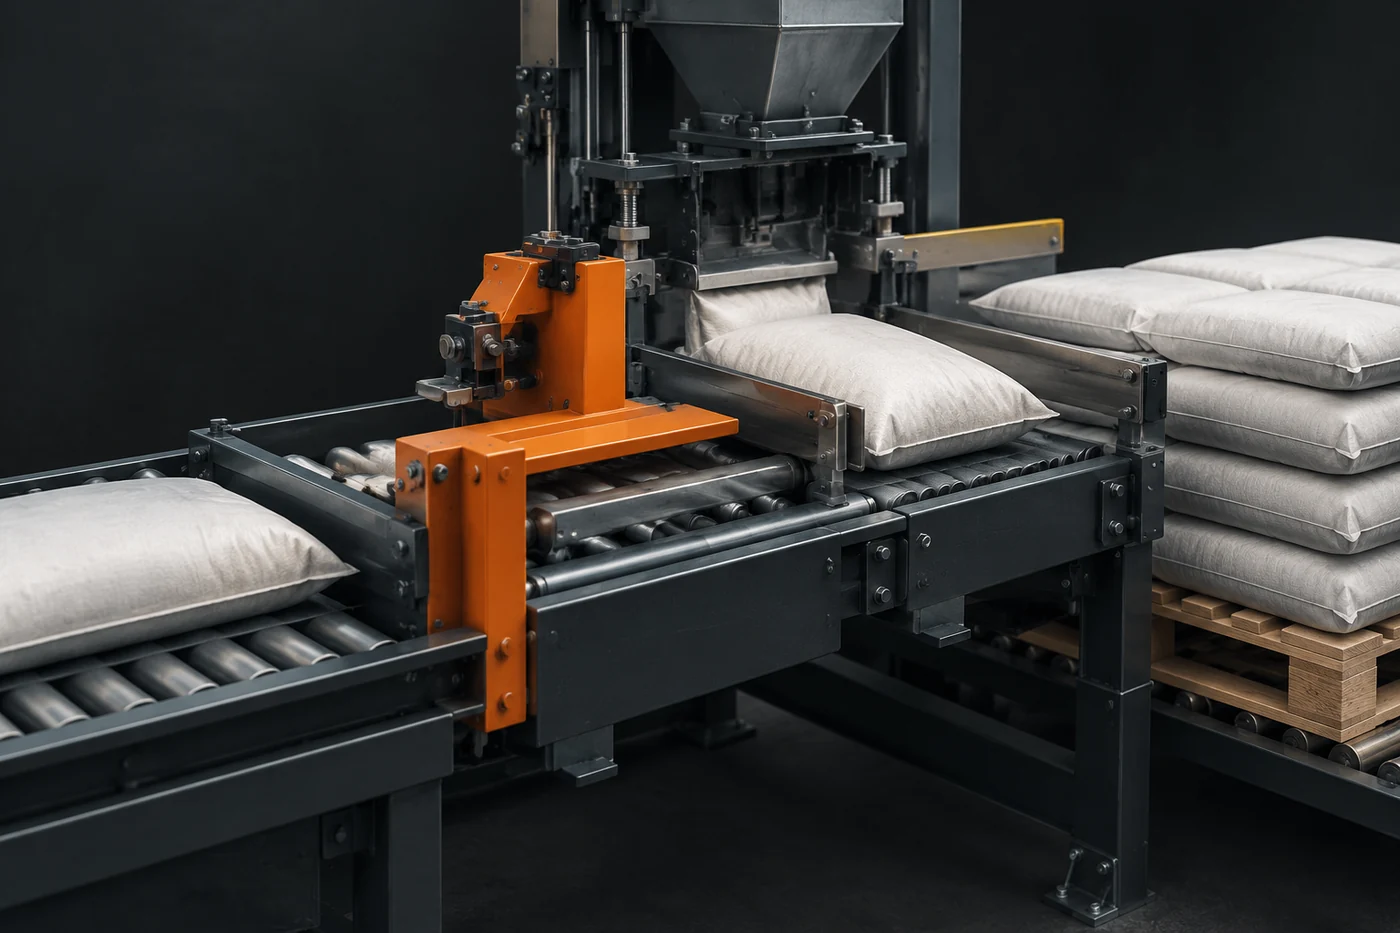
Типовая схема после фасовки строится вокруг последовательной передачи тары между узлами. Сначала наполненный мешок стабилизируется, затем перемещается к зоне формирования слоя, после чего укладывается в заданную структуру паллеты.
Порядок операций важен потому, что каждая следующая стадия зависит от предыдущей. Если мешок выходит из фасовочной станции с изменённой формой или нестабильным положением, укладка становится менее предсказуемой. При этом оборудование не исправляет свойства самой тары или продукта — оно работает в пределах условий, которые были сформированы ранее.
- передача наполненного мешка без лишних ударов и резких изменений направления движения;
- выравнивание положения тары перед укладкой;
- формирование устойчивого слоя с учётом размеров мешка и свойств продукта;
- проверка состояния готовой паллеты перед дальнейшим перемещением.
Конкретная последовательность и параметры движения зависят от конструкции линии. Скорости транспортеров, высота укладки и допустимые нагрузки должны определяться по технической документации оборудования и характеристикам используемой тары.
Как механическое перемещение влияет на сохранность гранулы
Гранулированные удобрения чувствительны не только к условиям хранения, но и к механическому воздействию. При перемещении мешка возникают удары, давление между слоями и локальные нагрузки в местах контакта. Если воздействие превышает устойчивость гранулы, увеличивается количество мелкой фракции.
Изменение гранулометрического состава может влиять на дальнейшее обращение с продуктом: мелкая фракция иначе ведёт себя при пересыпании, хранении и дозировании. Поэтому задача паллетирования заключается не просто в размещении мешков, а в сохранении состояния продукта после фасовки.
Важен баланс между плотностью укладки и механической нагрузкой. Слишком слабая фиксация может привести к нестабильности паллеты, а чрезмерное давление между слоями способно создавать дополнительные нагрузки на мешки и гранулы. Оптимальное решение зависит от конкретной тары, массы наполнения и свойств продукта.
Инженерная заметка. Для оценки влияния перемещения используют не один параметр, а совокупность факторов: свойства гранулы, конструкцию мешка, способ передачи и схему укладки. Учебная проверка может рассматривать условную нагрузку между слоями как модель для анализа, но реальные допустимые значения принимают только по техническим данным линии и упаковочного материала.
Почему порядок укладки определяет состояние готовой тары
Паллетирование является повторяемым процессом, где небольшие отклонения в начале операции могут накапливаться к завершению формирования паллеты. Неровное положение отдельных мешков изменяет распределение нагрузки между слоями и может снижать устойчивость всей единицы.
При выборе схемы укладки учитывают форму мешка, его заполнение, особенности материала и требования к дальнейшему перемещению. Укладка должна обеспечивать предсказуемое расположение мешков, а не только максимальное заполнение площади паллеты.
Отдельное значение имеет состояние продукта перед фасовкой. Если материал уже имеет склонность к слёживанию или изменению текучести, участок паллетирования не устраняет эту проблему. Например, процессы предотвращения слёживания связаны с контролем свойств материала, покрытия и условий хранения, а не только с операциями после упаковки.
Параметры линии, которые нельзя задавать универсально
На практике нет единого режима паллетирования для всех удобрений. Различаются тип гранулята, размер и материал мешка, схема подачи, конструкция укладчика и требования к последующей транспортировке.
При настройке процесса проверяют несколько групп параметров:
| Область проверки | Что оценивают | Почему это важно |
|---|---|---|
| Продукт | текучесть, прочность гранулы, склонность к образованию мелкой фракции | определяет поведение материала при перемещении |
| Тара | форма мешка после наполнения, свойства упаковочного материала | влияет на стабильность укладки |
| Оборудование | способ передачи и формирования слоёв | задаёт характер механического воздействия |
| Готовая паллета | устойчивость и сохранность мешков | показывает результат всей последовательности операций |
Если точные значения скоростей, размеров или нагрузок не указаны производителем оборудования, их нельзя переносить с другой линии. Такие параметры проверяют по техническому листу конкретной системы и результатам производственного контроля.
Диагностика проблем после формирования паллеты
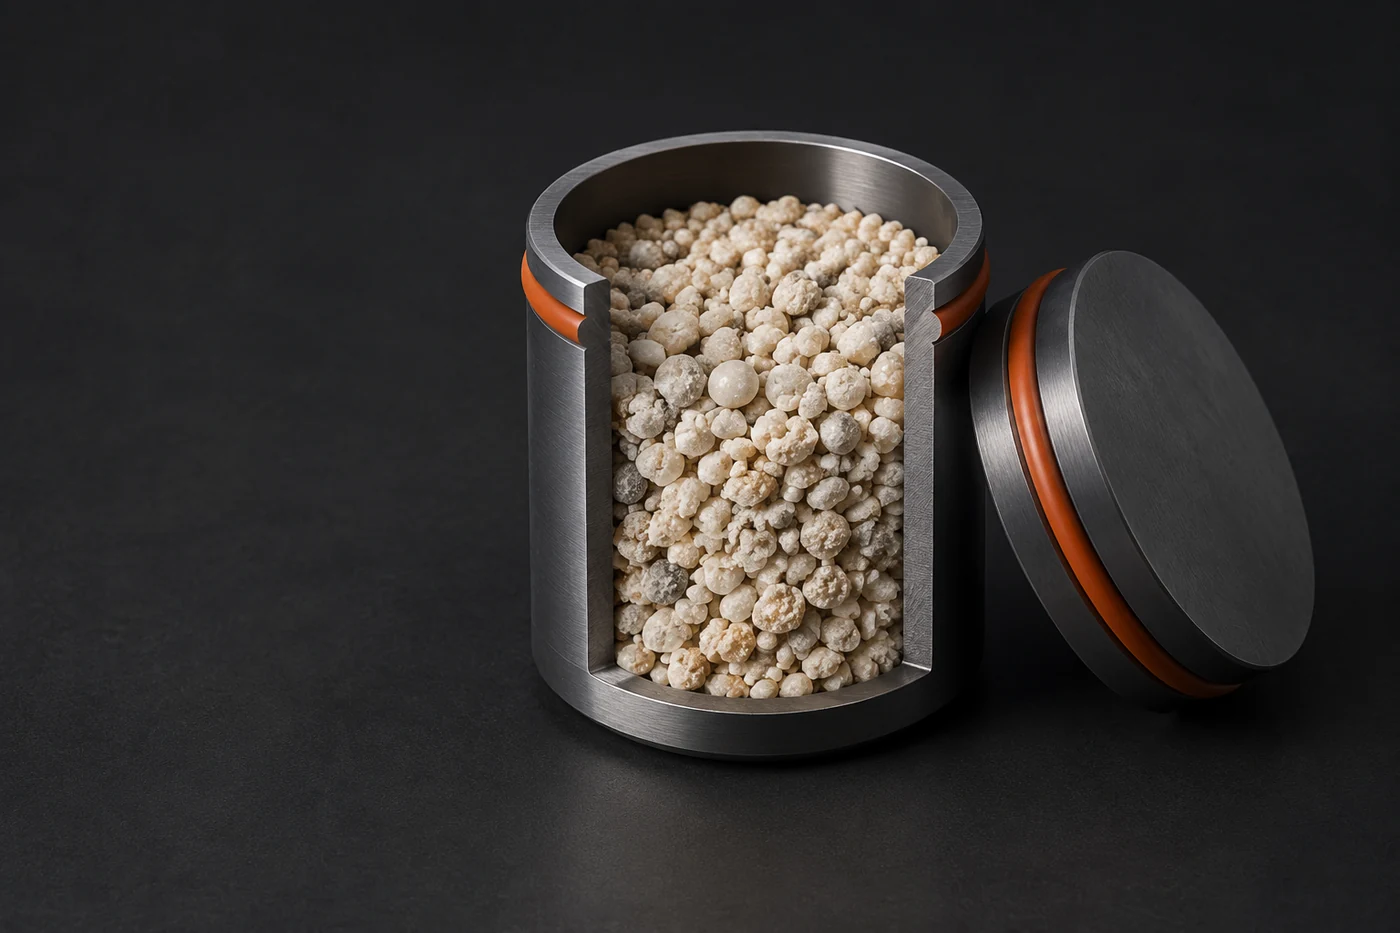
Отклонения на выходе паллетирования обычно рассматривают как результат всей цепочки, а не одного узла. Например, деформация мешков может быть связана не только с укладчиком, но и с наполнением, состоянием тары или характеристиками продукта.
Логика проверки строится от наблюдаемого признака к возможным причинам. Если паллета теряет устойчивость, проверяют положение мешков, повторяемость укладки и состояние упаковки. Если увеличивается количество повреждённых гранул, анализируют точки механического воздействия на пути от фасовочной станции до готовой паллеты.
Такой подход позволяет отделить проблему оборудования от особенностей самого продукта. Для сыпучих материалов это особенно важно, поскольку изменение состава или физических свойств может менять поведение всей линии.
Связь фасовки, паллетирования и хранения
Паллетирование является последним механическим этапом перед перемещением готовой продукции, но его результат зависит от предыдущих процессов. Стабильность начинается с корректной работы фасовочной станции, подходящей упаковки и понимания свойств удобрения.
Хорошо организованный участок не создаёт дополнительных нагрузок на материал и обеспечивает повторяемое состояние готовой тары. Поэтому порядок операций после фасовки рассматривают как часть общей технологической системы, а не как отдельную операцию перемещения мешков.