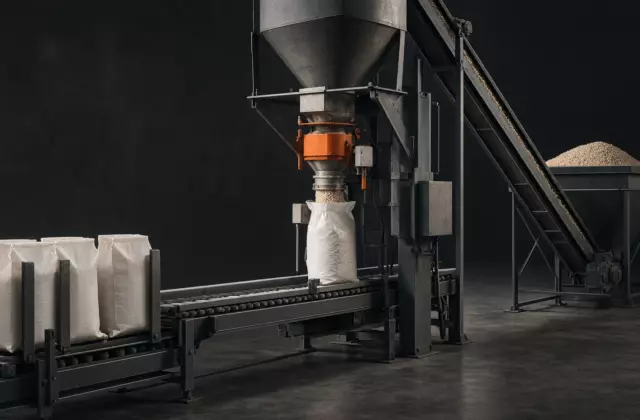
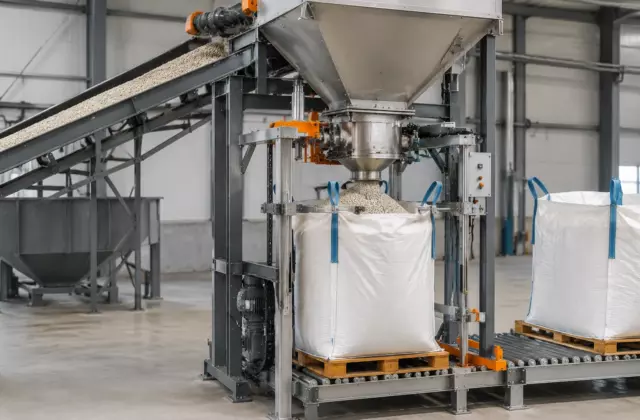
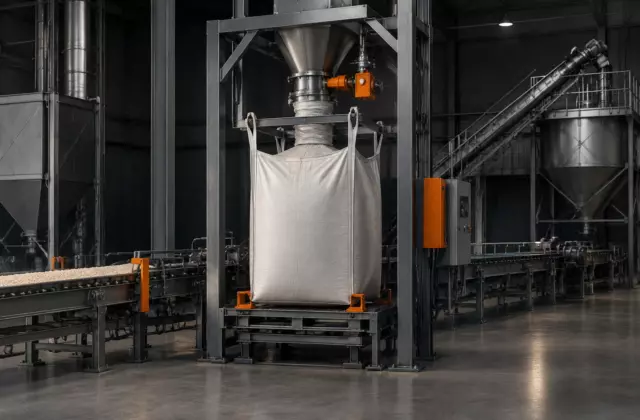
Потеря целостности гранулы на фасовке часто выглядит как простая механическая проблема: частица ударилась о металл, образовалась крошка, вырос процент мелкой фракции. На практике причина обычно находится в системе взаимодействия продукта и оборудования. В одном тракте повреждение появляется на пересыпке, в другом — при наполнении тары, а в третьем заметно только после паллетирования. Чтобы понять механизм, нужно рассматривать путь гранулы внутри станции: движение потока, точки ускорения, места контакта и способность самой гранулы выдерживать нагрузку.
Где внутри фасовочного тракта возникает ударная нагрузка
Фасовочный участок не является одной зоной падения. Гранула проходит несколько участков, где меняются скорость и направление движения. К таким зонам относятся выход из накопительного бункера, участок дозирования, направляющие элементы, горловина мешка или Big Bag, а также места передачи потока между узлами.
Ударная нагрузка возникает, когда движущаяся частица быстро меняет скорость или направление. Важны не только высота падения, но и характер контакта. Падение на жёсткую поверхность, столкновение с потоком других гранул и сжатие в плотном слое дают разные виды напряжения. Поэтому анализируют не одну точку, а весь маршрут движения материала.
При диагностике обычно начинают с наблюдения за распределением повреждений. Если крошка появляется сразу после одного узла, внимание направляют на этот участок. Если мелкая фракция увеличивается постепенно, проверяют несколько последовательных контактов и режим движения продукта.
Как свойства гранулы определяют устойчивость к повреждению
Оборудование создаёт нагрузку, но результат зависит от самой гранулы. Её прочность определяется структурой, сформированной на предыдущих стадиях производства. Мокрая грануляция, тукосмешение и сухое компактирование создают разные механизмы образования частицы, поэтому одинаковое воздействие фасовочной машины может привести к разным последствиям.
Гранула после мокрой грануляции обычно имеет структуру, связанную с процессом формирования слоя материала и последующей обработкой. При тукосмешении важную роль играют свойства исходных компонентов и их совместимость в смеси. При сухом компактировании механическая стойкость зависит от особенностей уплотнения материала и последующего разделения на фракции. Переносить выводы одного маршрута на другой без проверки нельзя.
Для оценки причины повреждений сравнивают состояние продукта до и после фасовки. Если гранула уже имеет слабые места до поступления на станцию, оборудование может только проявить существующую проблему. Если исходный материал устойчив, а после конкретного узла появляется новый дефект, вероятнее искать причину в механике тракта.
Инженерная заметка. Ударное повреждение нельзя оценивать только по высоте падения. В условной проверке можно сравнить два участка с одинаковым перемещением гранулы, но разным характером контакта: жёсткая стенка и мягкое изменение направления потока создадут разные условия нагружения. Такие оценки являются модельными; реальные допустимые режимы определяют по технической документации оборудования и данным испытаний продукта.

Почему одинаковые машины дают разный результат с разными удобрениями
Фасовочное оборудование работает не отдельно от продукта. Одна и та же геометрия тракта может показывать разный уровень боя при работе с разными гранулами. Причина в сочетании размеров частиц, формы, внутренней структуры, влажности и склонности материала к образованию слабой поверхности.
Например, более хрупкая гранула может разрушаться при контакте, который для другого продукта остаётся допустимым. Смесь с неоднородным составом может иметь частицы с различной механической стойкостью. Материал с повышенной склонностью к слёживанию также требует отдельной оценки, потому что изменение состояния поверхности влияет на поведение продукта в потоке.
Поэтому проверка не ограничивается вопросом «правильно ли настроена машина». Сначала устанавливают связь между характеристиками продукта и конкретной операцией фасовки.
| Зона проверки | Что наблюдают | Возможная причина |
|---|---|---|
| Выход из накопителя | Появление первой мелкой фракции | Сильное ускорение потока или контакт с элементами выхода |
| Участок направления в тару | Повреждение при смене траектории | Жёсткий контакт и неблагоприятное движение слоя гранул |
| Наполнение мешка или Big Bag | Рост боя в процессе заполнения | Высота падения, скорость подачи, уплотнение слоя |
| После фасовки | Изменение количества мелочи | Совокупное действие нескольких контактов |
Как проводить проверку причин повреждения гранулы
Поиск причины начинается с разделения гипотез. Нельзя сразу связывать весь бой с одним узлом, если измерение выполнено только после окончания фасовки. Сначала определяют момент появления дефекта.
- Сравнивают состояние гранулы до входа в фасовочный тракт и после отдельных участков, если это возможно в рамках безопасной технологической проверки.
- Осматривают зоны изменения направления потока и контакта с конструкцией оборудования.
- Проверяют соответствие фактической работы машины техническому листу оборудования, поскольку рабочие параметры и ограничения зависят от конкретной конструкции.
- Учитывают маршрут получения гранулы: мокрая грануляция, тукосмешение, компактирование или другой процесс формирования продукта.
Главная задача такой проверки — отделить проблему продукта от проблемы движения. Если слабость гранулы сформирована раньше, изменение фасовочного узла может дать ограниченный эффект. Если же разрушение появляется в конкретной точке контакта, нужно анализировать именно механику этой зоны.
Какие конструктивные зоны требуют инженерной оценки
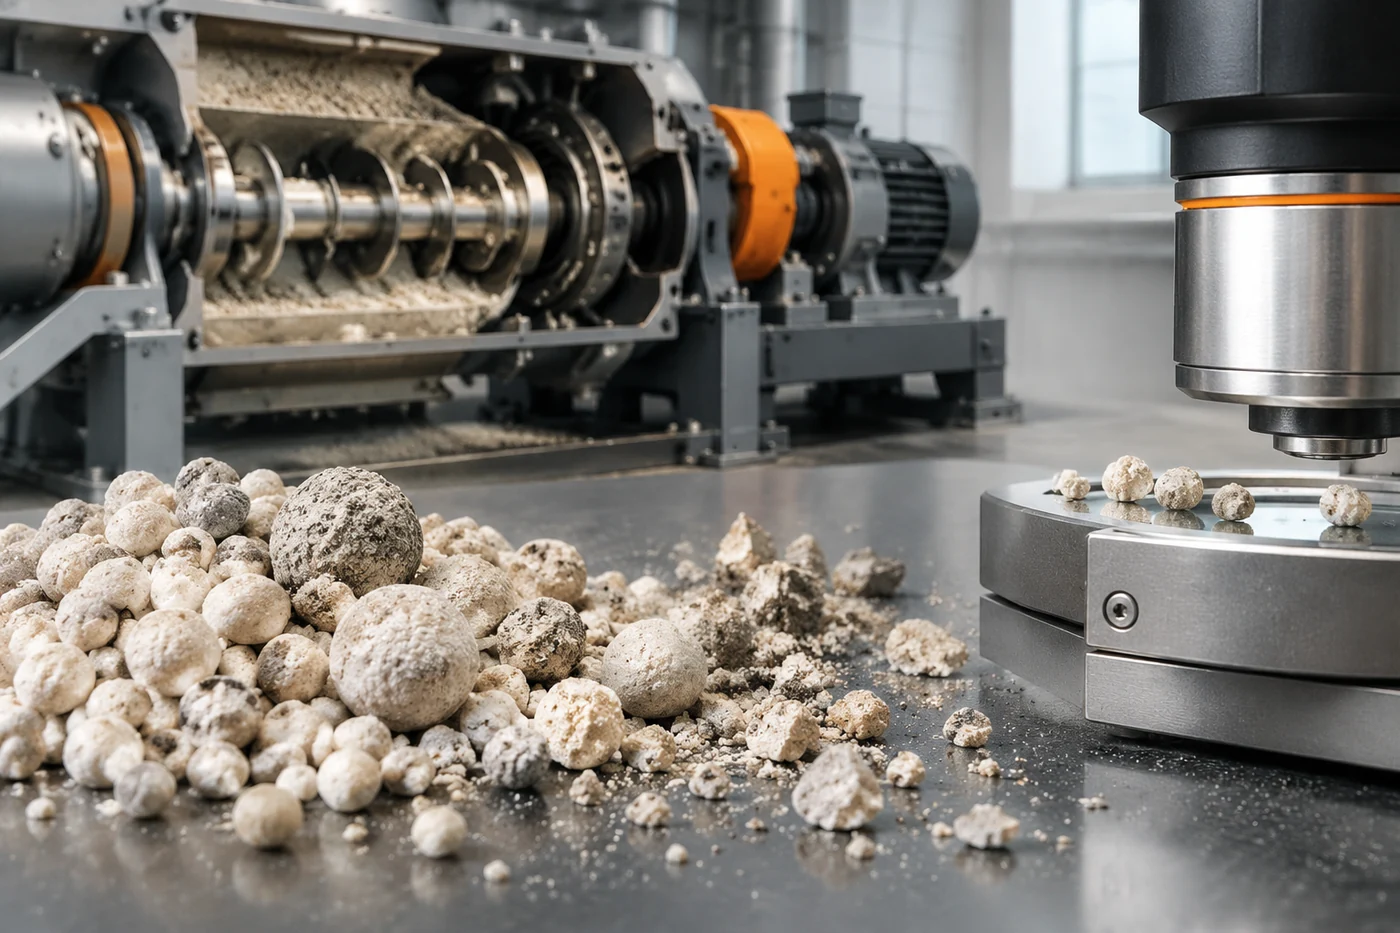
При разборе фасовочного тракта оценивают не только видимые места падения. Важны все участки, где поток меняет состояние: сжатие, разгон, торможение, разделение и перераспределение.
Особое внимание уделяют элементам, которые направляют поток в тару. Их задача состоит не только в подаче материала, но и в управлении движением гранул. Неподходящая организация потока может создавать локальные перегрузки даже без очевидного большого падения.
Также проверяют связь между системой удержания тары и наполнением. При работе с мешками и Big Bag важно учитывать, как меняется положение продукта во время заполнения и какие дополнительные перемещения возникают внутри упаковочного процесса.
Что нельзя переносить между разными технологическими маршрутами
Причину повреждения нельзя объяснить одной формулой для всех удобрений. Гранулы после мокрой грануляции, продукты тукосмешения и частицы после компактирования имеют разную внутреннюю организацию. Органические гранулированные продукты также требуют отдельной оценки, потому что их механическое поведение зависит от состава и подготовки материала.
Оборудование фасовки следует рассматривать как последний участок общей цепочки сохранения качества гранулы. Настройки, размеры узлов и допустимые нагрузки не являются универсальными значениями: их проверяют по документации конкретной станции и по характеристикам фактического продукта.