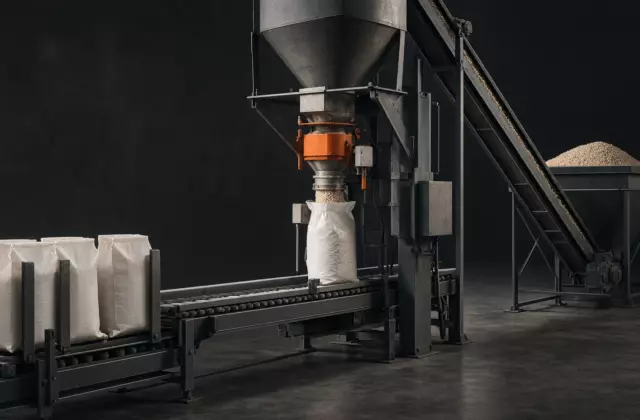
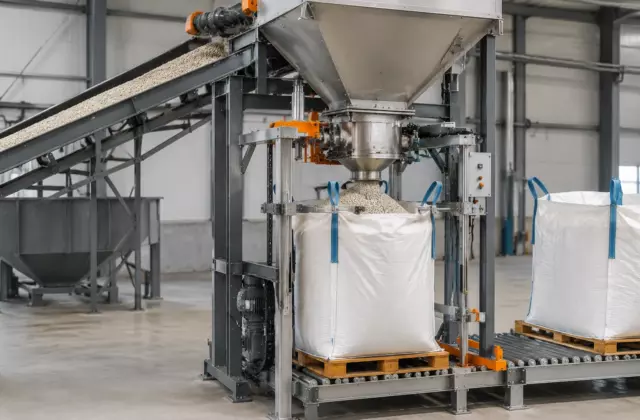
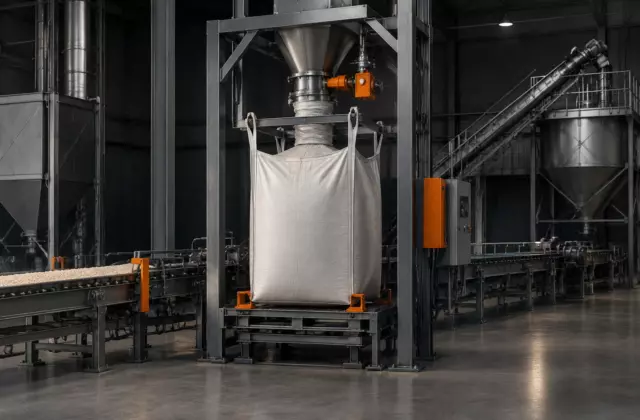
Герметичность фасовочной линии для удобрений — это не только отсутствие видимых просыпей. В зоне наполнения мешков или Big Bag одновременно движутся сыпучий продукт, воздух, мелкая фракция и элементы тары. Любое нарушение в соединении патрубков, уплотнении или посадке узла меняет характер потока: продукт начинает уходить в непредусмотренные зоны, а оборудование теряет стабильность работы.
Проверка должна учитывать не только конструкцию фасовочной станции, но и свойства самого материала. Гранулы после разных производственных маршрутов ведут себя по-разному: продукт после грануляции, тукосмешения, сухого компактирования или органического производства может отличаться по прочности, количеству мелкой фракции и склонности к образованию пыли. Поэтому одна и та же внешняя картина на линии не всегда имеет одну причину.
Где на фасовочной линии возникает риск потери герметичности
Первый этап диагностики — разделение линии на участки движения продукта и воздуха. Проверяют не только место выхода материала, но и все соединения, через которые проходит поток.
- узел подачи продукта к дозирующему или наполнительному механизму;
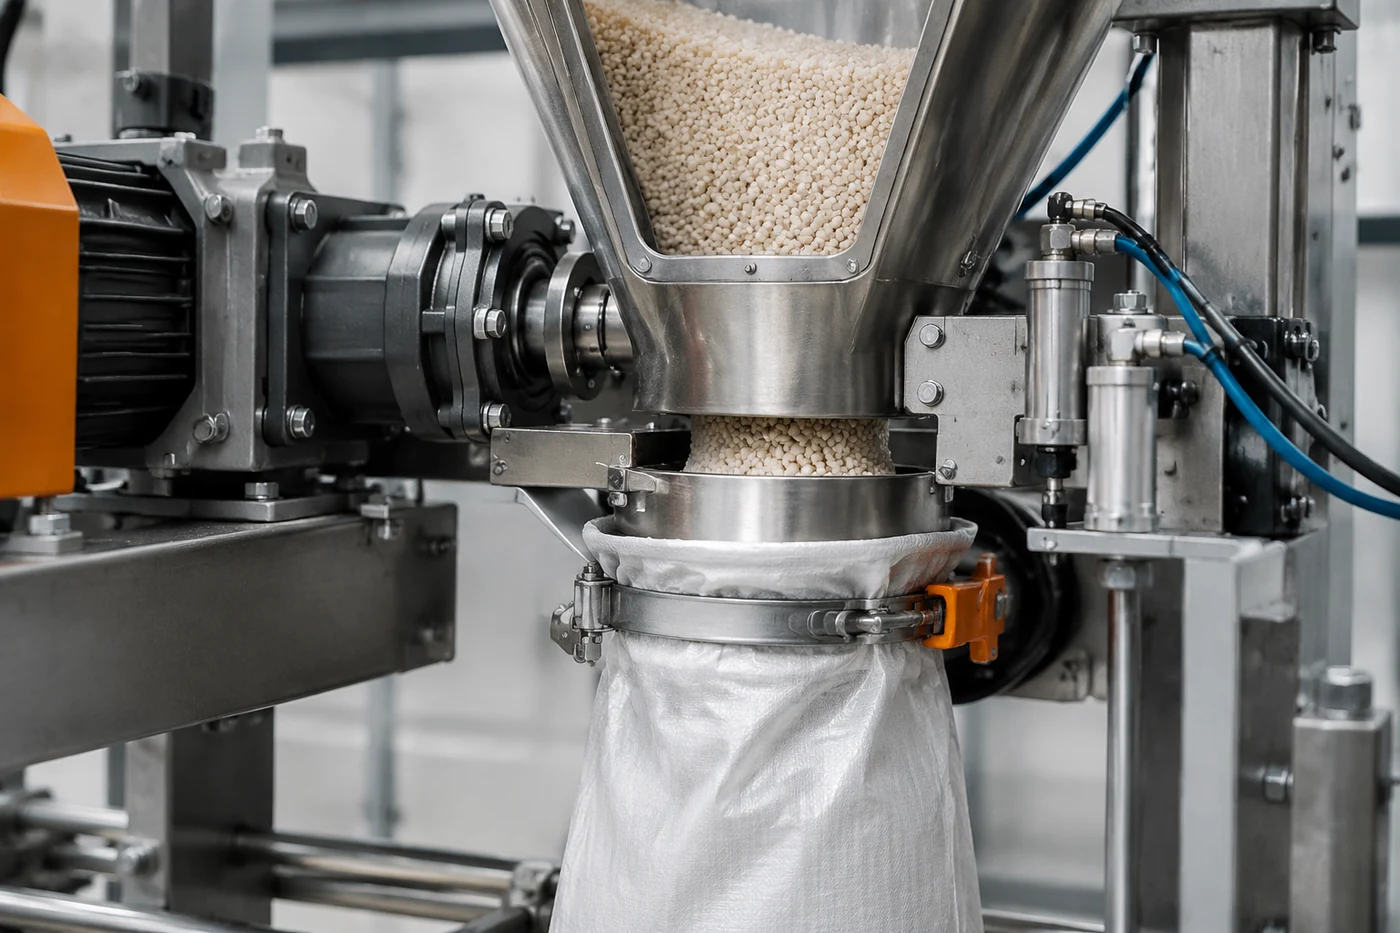
- места соединения загрузочных элементов с корпусом станции;
- участки удержания мешка или Big Bag, где меняется положение тары;
- переходы между жёсткими и гибкими элементами;
- зоны, связанные с удалением воздуха из пространства наполнения.
Особое внимание требуется там, где конструкция испытывает повторяющееся движение. Соединение может сохранять внешний вид, но постепенно терять плотность из-за износа уплотняющих элементов, изменения положения деталей или накопления продукта в местах контакта.
Как проводить проверку: последовательность от потока к соединениям
Диагностику удобнее выполнять не поиском случайной точки утечки, а по логике движения материала. Сначала определяют, где появляется отклонение, затем проверяют участок, который может его создавать.
Начинают с наблюдения за нормальным циклом наполнения: как входит продукт, где формируется воздушный поток, в какой момент появляется пыль или просыпь. Затем сравнивают разные циклы работы, поскольку единичное событие может быть связано с особенностью конкретной тары или партии материала.
После определения зоны переходят к осмотру соединений. Ищут следы накопления продукта, изменение характера загрязнения, смещение деталей и признаки нарушения контакта между элементами. Если проблема возникает только при определённом режиме наполнения, это может указывать не на постоянную негерметичность, а на изменение поведения потока.
Инженерная заметка. В фасовке нельзя оценивать герметичность только по количеству видимой пыли. Небольшое количество материала возле соединения может быть следствием нормального процесса, а устойчивое накопление продукта в одной зоне — признаком того, что поток проходит не по предусмотренному пути.
Как отличить обычное пыление от потери продукта
Сыпучие удобрения практически всегда требуют контроля мелкой фракции и воздуха в зоне наполнения. Наличие отдельных частиц или лёгкого запыления не означает автоматически дефект оборудования. Важен характер явления.
| Наблюдение | Возможная причина для проверки |
|---|---|
| Следы материала только после отдельных операций | Изменение положения тары, колебание потока или особенности партии продукта |
| Постоянное накопление продукта около одного соединения | Нарушение контакта деталей или состояние уплотняющего элемента |
| Рост количества мелкой фракции после фасовки | Повреждение гранулы или чрезмерное механическое воздействие |
| Нестабильность наполнения при одинаковом цикле | Изменение прохождения материала через узел подачи |
Для корректного вывода необходимо учитывать происхождение продукта. Гранула после грануляционного процесса, смесь компонентов после тукосмешения, компактированный материал и органический гранулят имеют разные механические свойства. Более хрупкий материал может давать больше мелкой фракции без прямой связи с негерметичностью оборудования.
Почему соединения влияют на стабильность наполнения
Фасовочный узел работает как единая система: движение продукта, положение тары и удаление воздуха связаны между собой. Если соединение пропускает поток в неправильном направлении, меняется распределение материала внутри зоны наполнения.
Для гранулированных удобрений это может проявляться неравномерным заполнением и увеличением количества разрушенных частиц. Для смесей после тукосмешения важна однородность состава в потоке, поскольку разделение компонентов может усиливаться при неправильном движении материала. Для компактированных продуктов критичным фактором может быть сохранение целостности гранул. Органические материалы требуют отдельной оценки, поскольку их свойства зависят от состава, влажности и предварительной обработки.
Поэтому проверка герметичности связана не только с чистотой оборудования. Она помогает понять, сохраняет ли линия рассчитанный путь движения продукта.
Признаки конструктивной проблемы узла
Некоторые признаки указывают не на случайную утечку, а на необходимость анализа конструкции участка.
К таким признакам относятся повторяемость проблемы в одном месте, появление следов продукта после одинаковых операций, смещение элементов относительно друг друга и изменение поведения линии после замены материала. Если устранение загрязнения временно возвращает нормальную работу, но проблема повторяется, следует искать причину в взаимодействии деталей, а не только удалять последствия.
При этом нельзя переносить выводы с одной линии на другую. Конструкция фасовочного оборудования, свойства продукта и схема удаления воздуха определяются конкретным проектом. Параметры соединений, нагрузки и рабочие ограничения необходимо проверять по технической документации производителя оборудования.
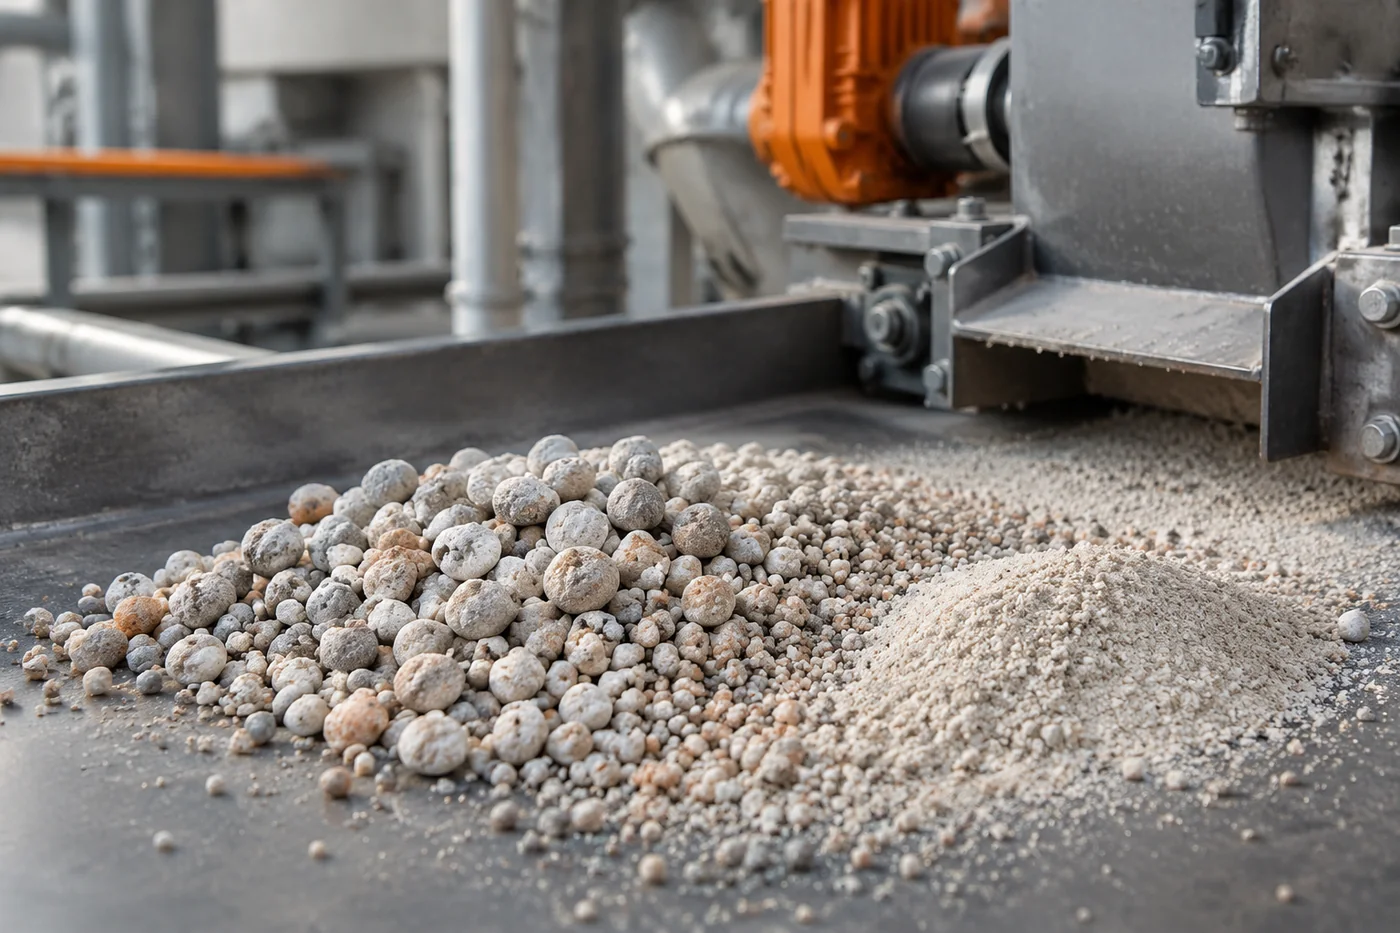
Различия маршрутов производства и влияние продукта
Перед выпуском продукта важно учитывать происхождение материала. Фасовочная линия является последним участком процесса, но она получает продукт с уже сформированными свойствами.
После мокрой грануляции гранулы могут иметь характеристики, связанные с процессом формирования и последующей обработкой. При тукосмешении в линию поступает смесь готовых компонентов, где важны однородность и поведение отдельных фракций. После сухого компактирования материал может отличаться повышенной чувствительностью к механическому воздействию. Органический маршрут требует отдельной оценки из-за разнообразия исходного сырья и физико-механических свойств.
Поэтому диагностика герметичности должна начинаться с вопроса: какой именно материал проходит через узел и как он обычно ведёт себя в этой точке линии.
Что фиксировать после проверки
Результат диагностики должен быть не просто отметкой о наличии пыли или просыпи. Полезно фиксировать место наблюдения, момент появления, тип продукта, повторяемость и изменение состояния соединения после очистки или проверки.
Такой подход позволяет отделить эксплуатационное загрязнение от проблемы конструкции и не менять элементы линии без подтверждённой причины. Герметичность фасовочной станции — это результат согласованной работы оборудования, тары и свойств продукта, поэтому проверка должна рассматривать весь путь движения материала.