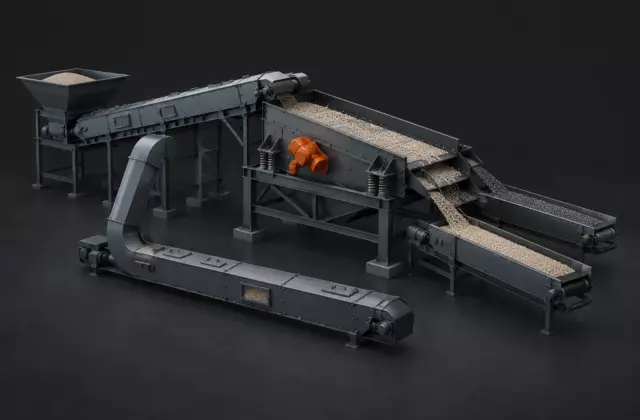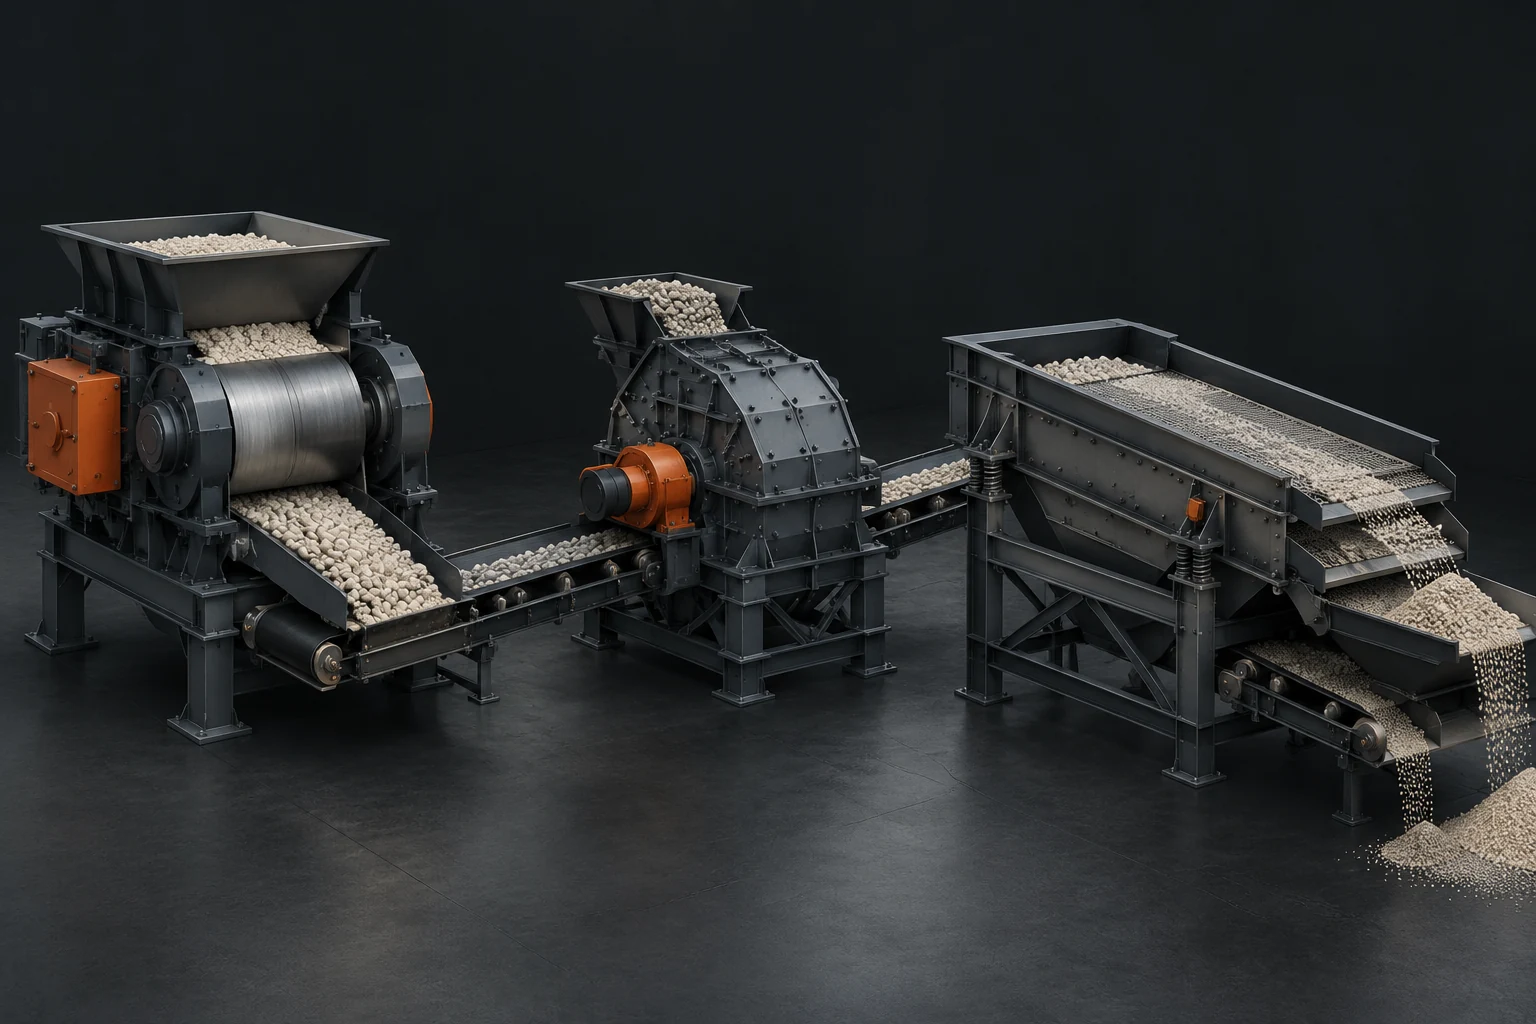
Сухое компактирование валками отличается от процессов, где гранула формируется за счёт влаги, связующего и окатывания. На выходе из валкового уплотнителя получают компакт — плотный слой или куски уплотнённого материала. Чтобы получить товарную фракцию, этот материал направляют на дробление и последующее разделение по размеру.
Логика такого маршрута строится не вокруг простого измельчения. Задача дробилки — разрушить крупные элементы компактата до диапазона, который может быть отделён классификацией. Если разрушение происходит слишком интенсивно, возрастает количество мелочи. Если компактат недостаточно подготовлен к разрушению, появляются нестабильные крупные куски и ухудшается работа следующего оборудования.
Как устроен маршрут после валкового уплотнения
После прохождения между валками сухой порошкообразный материал превращается в более плотный компакт. Механизм основан на приложении давления и уменьшении свободного пространства между частицами. При этом материал не проходит стадию мокрого формирования гранулы, поэтому дальнейшая обработка строится иначе.
Компакт поступает в узел дробления, где крупные куски разрушаются механическим воздействием. Полученная смесь содержит частицы разных размеров: часть соответствует требуемой фракции, часть оказывается слишком крупной, а часть — слишком мелкой. Поэтому дробление почти всегда рассматривается вместе с классификацией.
В отличие от мокрой грануляции, здесь нет задачи сформировать округлую гранулу за счёт роста слоя материала. Основной вопрос — как получить управляемое распределение размеров после разрушения компактата.
Зачем компактат дробят после уплотнения
Выходной материал из валкового уплотнителя обычно не имеет сразу нужного товарного размера. Даже при стабильной работе валков формируется массив уплотнённого продукта с неоднородной структурой. Дробление позволяет разделить этот массив на частицы, пригодные для дальнейшей классификации.
Слишком крупные куски могут плохо проходить последующие стадии обработки и не соответствовать заданной спецификации продукта. Слишком мелкая часть, наоборот, влияет на сыпучесть и может требовать возврата в технологический контур.
При этом дробилка не исправляет проблемы самого компактирования. Если плотность или прочность компактата меняются из-за свойств исходного материала или условий работы валкового узла, дробление только проявит эти изменения в виде другого состава фракций.
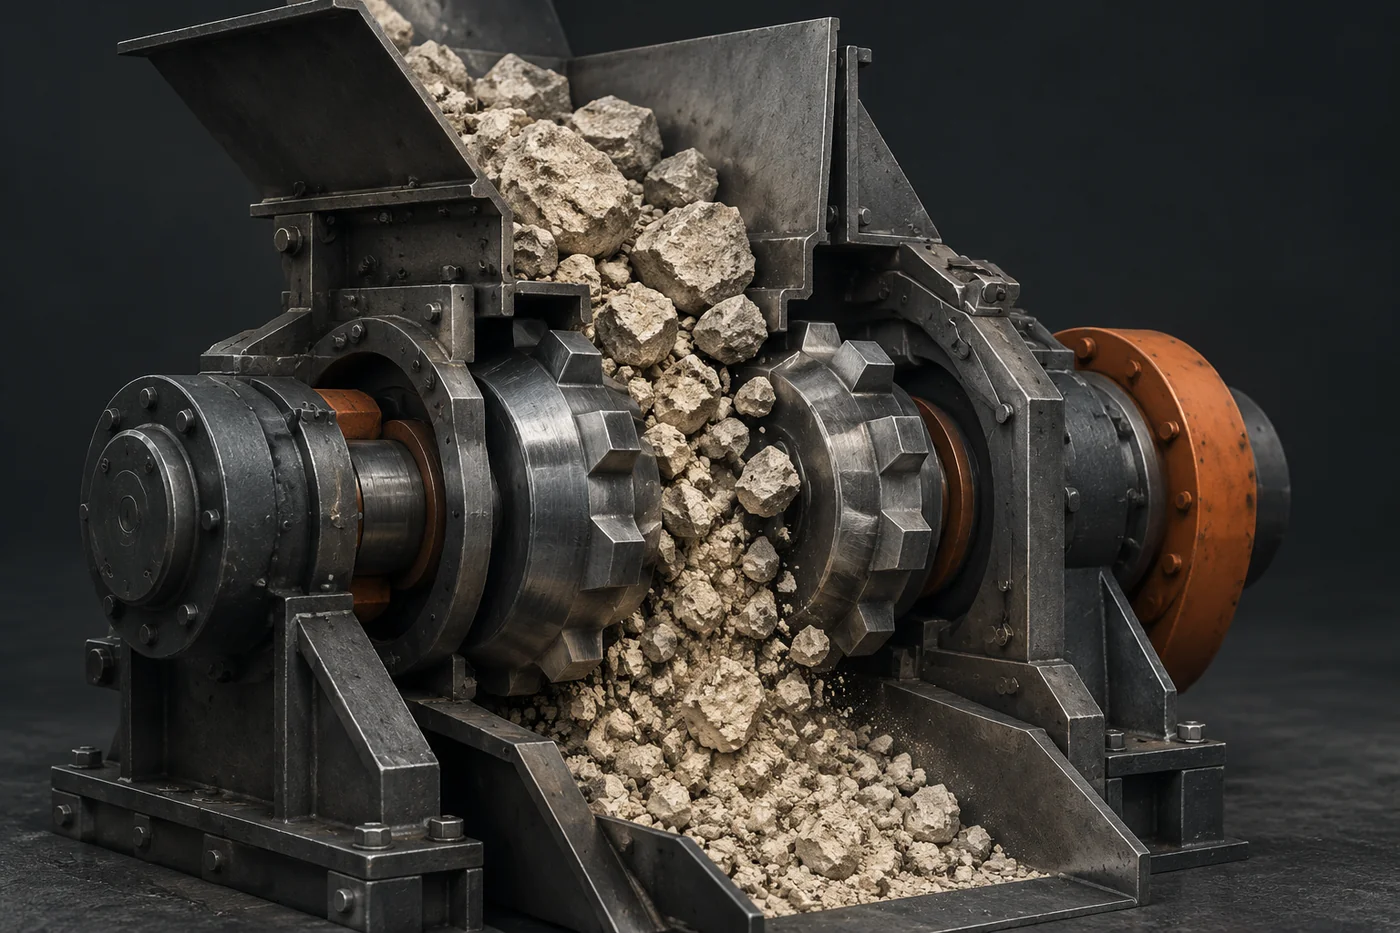
Связь прочности компактата и результата дробления
Прочность компактата определяет характер разрушения. Более устойчивый компакт требует другого механического воздействия, чем слабоуплотнённый материал. При чрезмерной прочности может увеличиваться доля крупных частиц, а при недостаточной — возрастает образование мелочи.
Для оценки результата недостаточно смотреть только на работу дробилки. Проверяют весь участок: состояние компактата после уплотнения, распределение размеров после дробления, работу классификатора и количество возвратного материала.
Инженерная заметка. Размеры отверстий классифицирующей поверхности, производительность и допустимые нагрузки нельзя переносить между разными линиями без проверки технической документации. Даже оборудование с одинаковым назначением может иметь разные рабочие диапазоны из-за конструкции, свойств материала и схемы возврата.
Почему сухое компактирование имеет отдельную схему обработки
Сухой маршрут нельзя напрямую сравнивать с мокрым гранулированием. В мокрых процессах важную роль играют влага, распределение связующего и формирование слоя на поверхности гранулы. В сухом компактировании ключевыми становятся давление уплотнения, свойства порошка, разрушение компактата и последующее разделение.
Из-за этого меняется и состав оборудования после основной стадии. После мокрого формирования могут использоваться операции сушки или охлаждения, тогда как после сухого уплотнения основной акцент делается на дроблении и классификации.
Ошибочно считать дробилку универсальным средством получения нужного продукта. Она работает только внутри всей системы: качество исходного порошка, работа валков, способ разрушения и эффективность разделения связаны между собой.
Какие задачи выполняет классификация после дробления
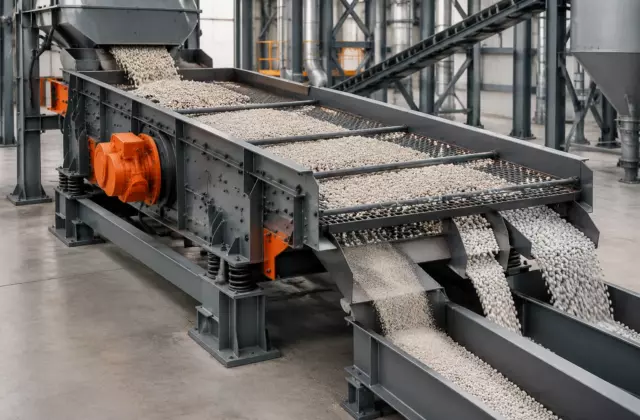
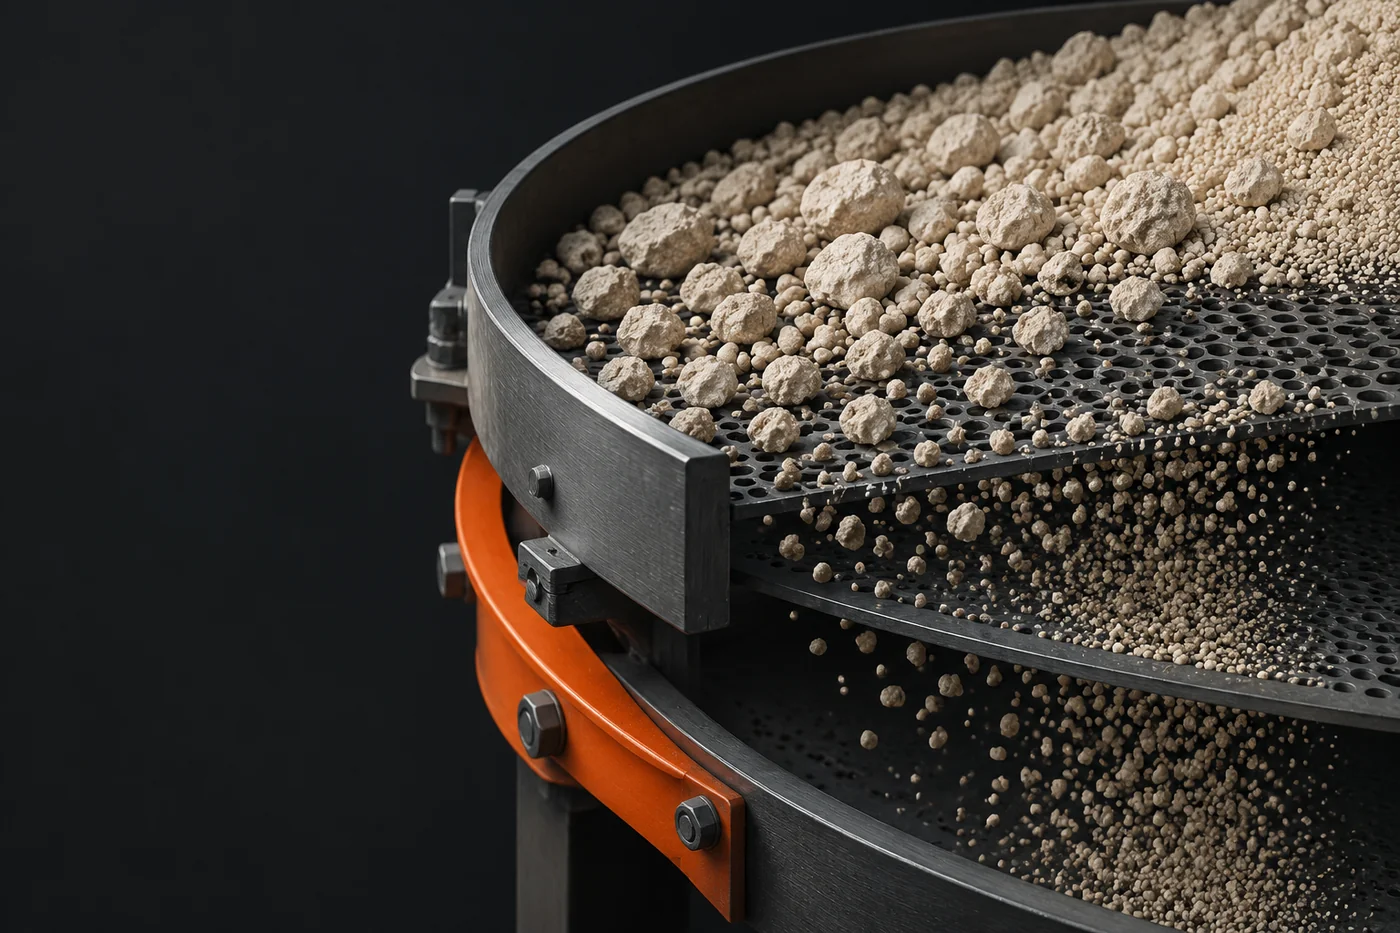
Классификация разделяет поток по размеру частиц. Просеивающая поверхность пропускает материал, который соответствует установленной фракции, а частицы другого размера направляются в соответствующие потоки. Сам принцип основан на прохождении частиц через отверстия определённого размера.
Классификация не определяет химический состав материала. Частицы одинакового размера могут иметь одинаковый или разный состав в зависимости от исходного сырья и процесса смешения. Поэтому сито отвечает именно за размерное распределение.
Основные задачи классификации:
- выделение товарной фракции после дробления;
- отделение крупного материала для дополнительного разрушения;
- формирование возвратного потока из мелкой фракции;
- контроль стабильности распределения размеров.
Работа классификатора зависит от состояния просеивающей поверхности, свойств материала и выбранной схемы движения потока. Забивание отверстий или изменение влажности материала могут менять фактический результат разделения.
Диагностика проблем узла дробления и возврата
При нестабильной работе участка важно не искать одну причину сразу в дробилке. Одинаковый внешний признак может возникать из разных факторов. Например, увеличение количества крупной фракции может быть связано как с недостаточным разрушением компактата, так и с изменением его структуры после валкового уплотнения.
| Признак | Возможные направления проверки |
|---|---|
| Рост крупной фракции | Состояние компактата, работа дробильного узла, прохождение материала через оборудование |
| Избыток мелочи | Характер разрушения, прочность уплотнённого материала, параметры возврата |
| Нестабильное разделение | Состояние просеивающей поверхности и свойства поступающего потока |
Проверка начинается с анализа потока материала, а не с изменения отдельных параметров без подтверждения причины. Для конкретной линии используют данные технической документации оборудования и фактические результаты контроля продукта.
Границы применения и проверка результата
Узел дробления компактата является частью технологической системы, а не отдельным механизмом подготовки удобрения. Его работа оценивается по тому, насколько стабильно он помогает получить требуемое распределение размеров при конкретном материале.
Нельзя переносить параметры одной установки на другую без проверки. Различия в составе сырья, конструкции валкового оборудования, типе дробилки и схеме классификации напрямую влияют на результат.
Правильный разбор такого узла начинается с понимания последовательности: уплотнение формирует компакт, дробление изменяет его размерную структуру, а классификация разделяет полученный поток. Только совместная оценка этих стадий позволяет понять причины отклонений и выбрать направление проверки.