Воздушный поток в аспирационной системе работает как часть технологического процесса, а не как отдельная система очистки. Если поток недостаточен, пылевые частицы остаются в зоне пересыпки и на оборудовании. Если он избыточен для конкретного участка, вместе с пылью могут уходить более ценные мелкие фракции продукта, которые затем требуют возврата или дополнительной обработки.
Поэтому скорость воздуха нельзя рассматривать как единственный показатель качества аспирации. Важны место отбора воздуха, геометрия укрытия, свойства материала, конструкция воздуховодов, состояние фильтрующего оборудования и назначение конкретной операции. Рабочие значения проверяют по документации конкретной установки и результатам наладки, а не переносят между разными линиями.
Что именно делает воздушный поток в линии удобрений
В простом представлении аспирация создаёт направленное движение воздуха от зоны образования пыли к системе улавливания. Но материал в этом потоке ведёт себя не как однородная масса. Частицы отличаются размером, плотностью, формой и состоянием поверхности. Именно эти свойства определяют, какие частицы легче подхватываются воздушным потоком.
В инженерной практике важно учитывать не только фактический размер частицы, но и её аэродинамическое поведение. Лёгкая пористая частица неправильной формы может переноситься иначе, чем более плотная частица того же размера. На результат также влияют завихрения воздуха, локальные скорости в зоне захвата и положение источника пыления.
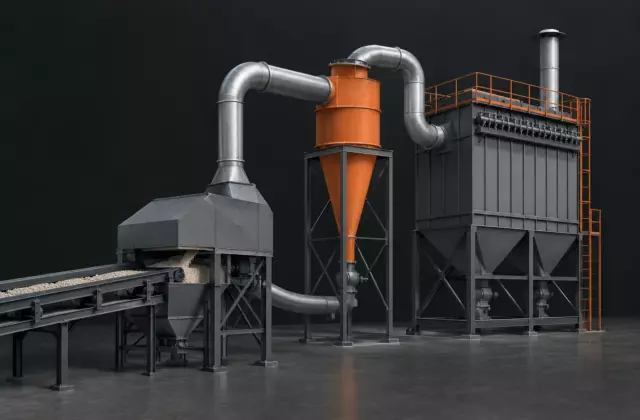
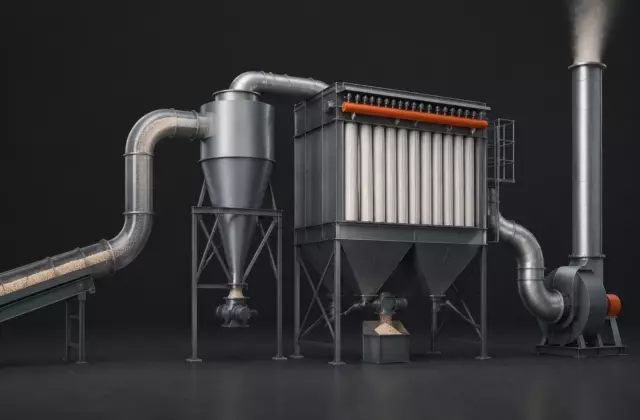
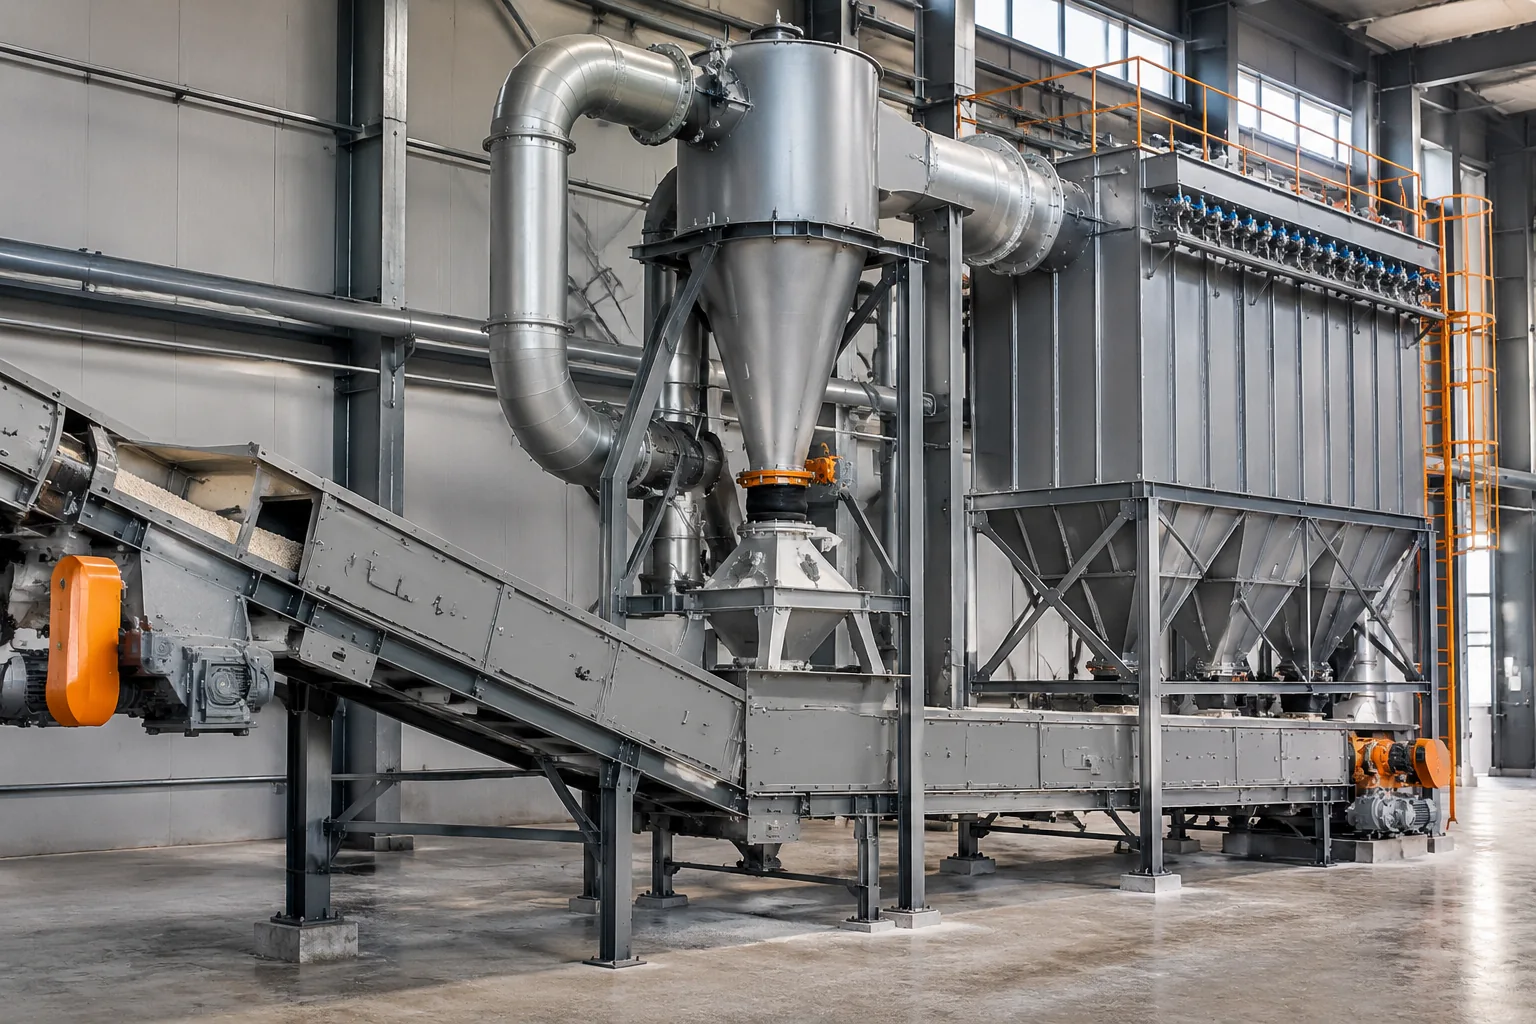
Циклонная очистка и фильтрация решают разные задачи. Циклон использует разделение за счёт движения воздушного потока и инерционных свойств частиц, а рукавный фильтр задерживает частицы на фильтрующей поверхности. Сопротивление системы и состояние очистки фильтра могут менять фактический расход воздуха, поэтому настройки рассматривают как часть всей схемы.
Инженерная заметка. Скорость в воздуховоде, скорость захвата в открытой зоне и фактический расход вентилятора — связанные, но разные параметры. Ошибка в их смешении приводит к неверным выводам о работе аспирации.
Почему разные технологические маршруты дают разную пыль
Одна и та же аспирационная логика не означает одинаковое поведение материала на всех участках производства удобрений. Состав продукта, способ формирования гранул и механическое воздействие определяют характер пыления.
Мокрая грануляция NPK
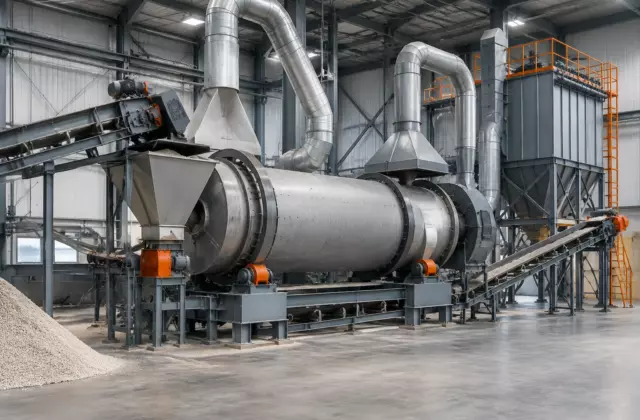
В линиях мокрой грануляции материал проходит стадии формирования гранул, перемещения слоя, сушки, охлаждения и классификации. Здесь важны различия между готовыми гранулами, мелкой фракцией и пылью, возникающей при разрушении поверхности или механическом воздействии. Воздушный поток должен удалять нежелательные частицы, но не превращать возвратный поток в основной путь потери продукта.
Конкретная схема зависит от конструкции гранулятора, сушильного и классифицирующего оборудования, а также свойств исходного сырья. Одинаковое название процесса не гарантирует одинаковую нагрузку на аспирацию.
Тукосмешение
При смешении сухих компонентов задача отличается от грануляции. Здесь материал уже имеет заданную форму, а источниками пыли становятся пересыпки, загрузка, выгрузка и движение отдельных компонентов. Поведение каждой фракции зависит от её физических характеристик, поэтому перенос настроек с другого участка может привести к избыточному уносу одного компонента.
Сухое компактирование
При компактировании материал подвергается механическому уплотнению. Пыль может появляться из-за разрушения части гранул, образования мелочи и последующей классификации. Воздушный поток должен учитывать не только образование пыли, но и необходимость сохранить полезную фракцию в технологическом цикле.
Органические маршруты
Органические материалы могут значительно отличаться по влажности, структуре и склонности к разрушению. Нельзя автоматически переносить выводы от минеральных удобрений: частицы с другой плотностью и поверхностью будут иначе взаимодействовать с воздухом. Кроме того, нагрев или сушка сами по себе не являются универсальным подтверждением санитарных свойств материала.

Как воздушный поток меняет материальный баланс
Потери продукта через аспирацию часто возникают не потому, что система плохо очищает воздух, а потому, что граница между пылью и полезной мелкой фракцией выбрана неверно. В технологической линии эта граница зависит от цели операции.
Если вместе с удаляемой пылью уходит значительная доля пригодного материала, меняется баланс возврата: увеличивается нагрузка на классификацию, транспорт и повторную переработку. Если же поток слишком слабый, загрязнение оборудования и накопление отложений могут создавать другие проблемы.
Диагностика обычно начинается с сопоставления нескольких признаков:
- где именно появляется пыление и совпадает ли оно с зоной действия отсоса;
- какой материал обнаруживается в системе улавливания — преимущественно пыль или ценная фракция;
- как меняется работа оборудования при изменении состояния фильтра и сопротивления системы;
- соответствует ли фактическая схема воздуховодов проектной документации.
Какие свойства частиц определяют унос
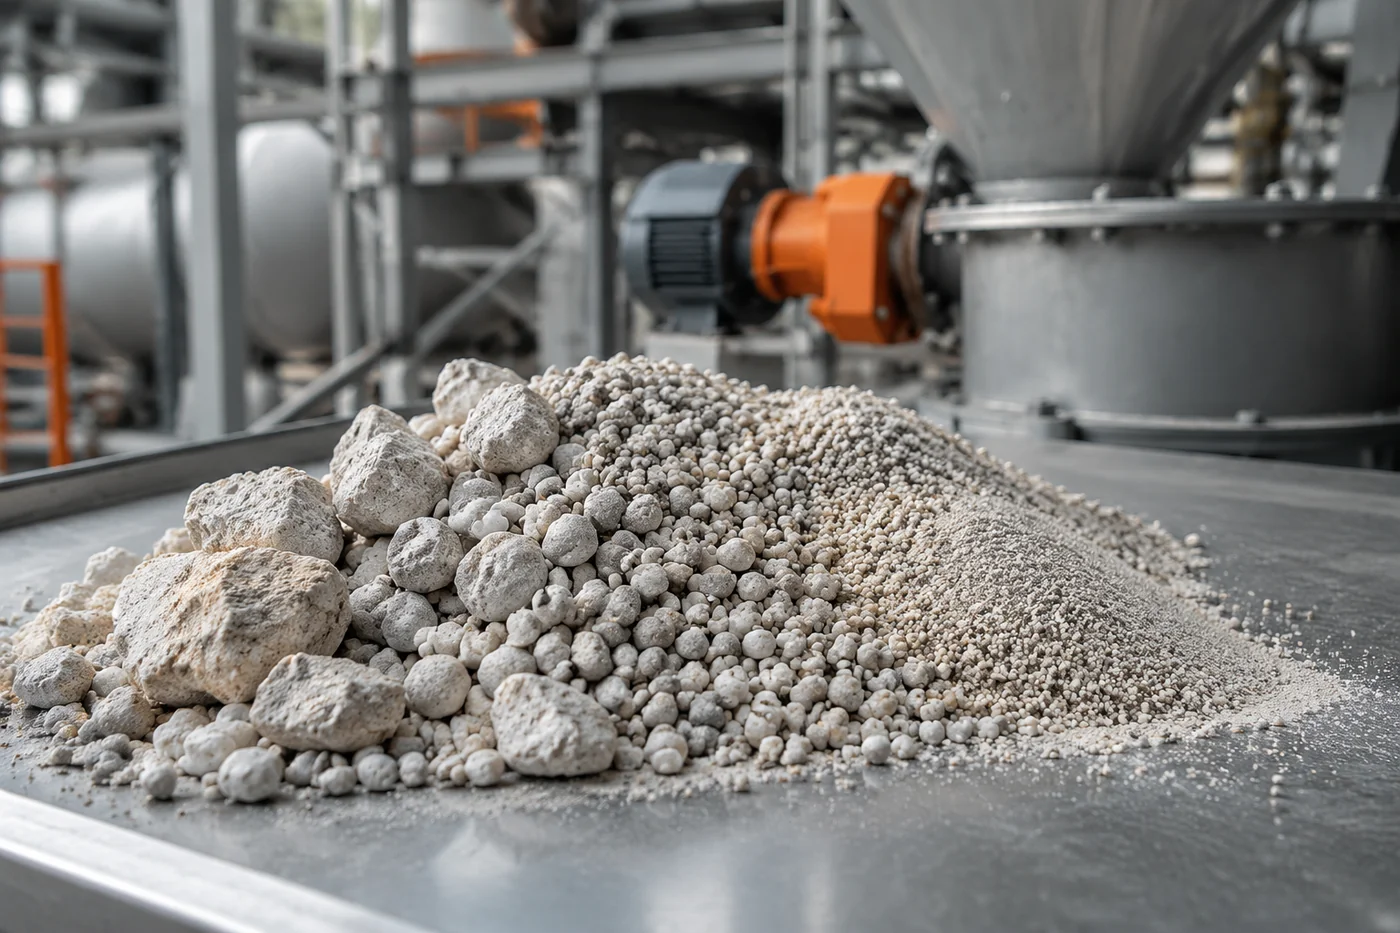
Размер частицы важен, но не является единственным критерием. На поведение в воздушном тракте влияют плотность, форма, шероховатость, влажность и способность частиц сцепляться между собой.
Например, округлая плотная гранула и лёгкий агломерат с неровной поверхностью одинакового внешнего размера могут иметь разное сопротивление движению воздуха. Поэтому оценка только по ситовой фракции не всегда объясняет фактическое поведение материала в аспирации.
Для разных маршрутов производства также различается источник частиц: в одном случае это разрушение гранул, в другом — транспортная пыль, в третьем — мелкая фракция после уплотнения. Причина образования определяет и подход к проверке.
Проверка настройки без подмены её универсальной нормой
Аспирационную систему оценивают относительно конкретного оборудования и технологической задачи. Нельзя назвать одну скорость воздуха подходящей для всех пересыпок, фильтров или типов удобрений.
При проверке рассматривают взаимосвязь нескольких факторов: фактическую работу вентилятора, состояние фильтрующих элементов, перепад давления, расположение местных отсосов и характер материала. Измерения и изменения выполняют по процедурам предприятия и документации оборудования.
Полезно разделять два вопроса: захватывает ли система образующуюся пыль и не уносит ли она больше материала, чем требуется для стабильной работы процесса. Эти задачи могут вступать в противоречие, поэтому настройка всегда является компромиссом.
Почему настройка потока зависит от конкретной операции
Аспирация в производстве удобрений — это не просто удаление воздуха с пылью. Это управление границей между необходимым захватом и нежелательным переносом материала. Для грануляции, смешения, компактирования и органических процессов эта граница проходит в разных местах.
Инженерный подход начинается с понимания маршрута материала: где образуются частицы, какие из них являются отходом, какие возвращаются в процесс и как воздушная система влияет на этот цикл. Только после этого скорость воздуха становится осмысленным параметром, а не отдельной цифрой настройки.