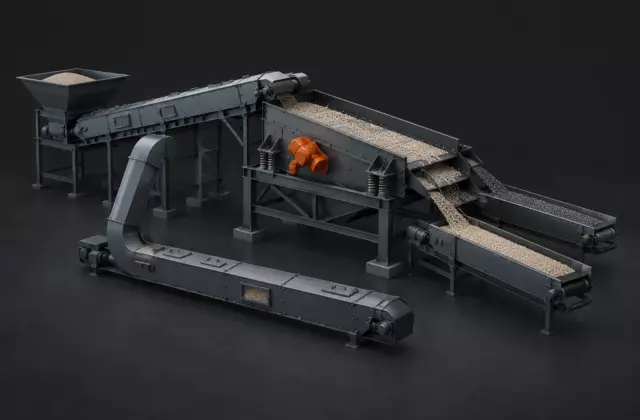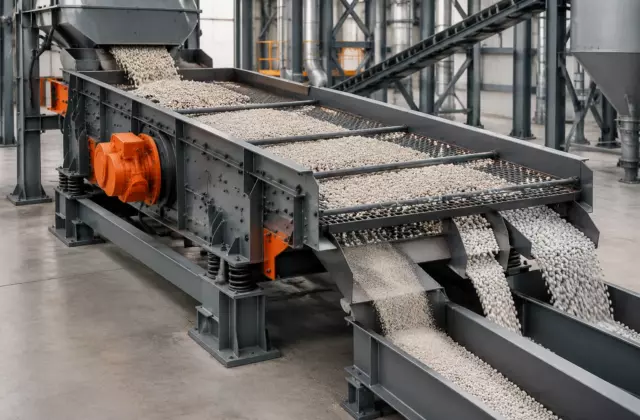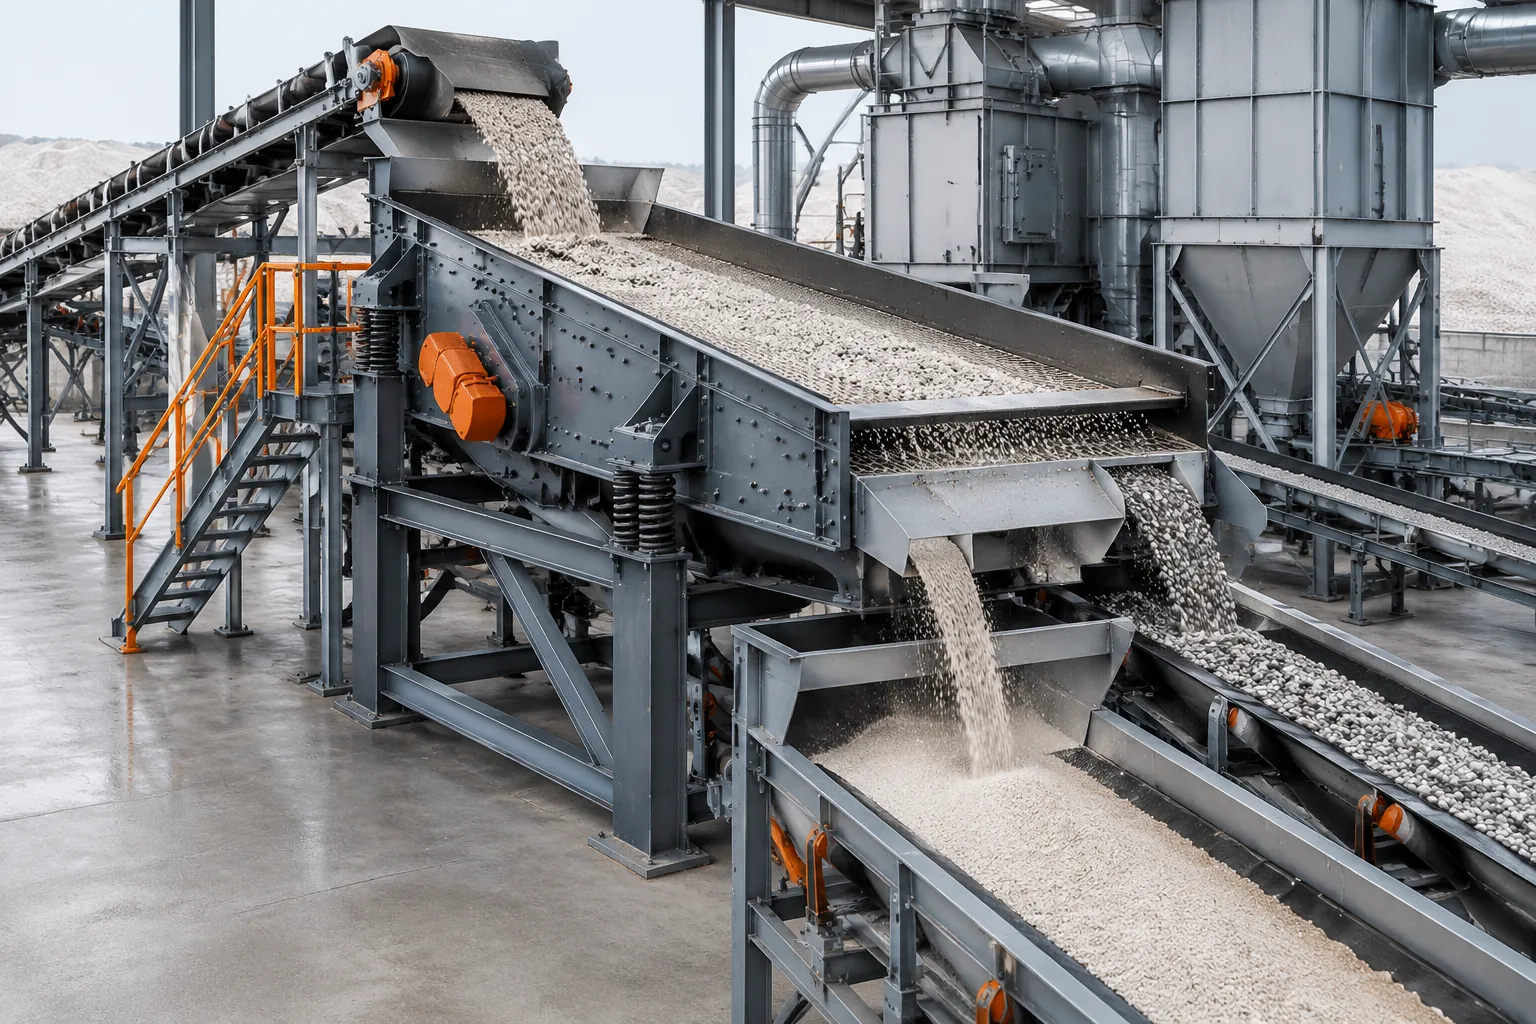
Увеличение количества мелочи в готовом продукте часто обнаруживается именно на участке просева, поэтому первая гипотеза обычно связана с ситом. Однако грохот не создаёт мелкую фракцию: он только разделяет материал по способности частиц пройти через отверстия просеивающей поверхности. Если доля мелочи выросла, необходимо установить, где частицы потеряли прочность и на каком этапе появился новый класс размера.
Диагностика начинается с разделения двух задач: найти источник разрушения и проверить корректность классификации. Эти процессы связаны, но требуют разных проверок. Одинаковый внешний результат — больше мелких частиц после сита — может быть следствием механического износа гранул, изменения свойств материала или неправильной работы возвратного контура.
Сито показывает результат, но не причину образования мелочи
Просеивающая поверхность работает как классификатор по размеру частиц. Материал перемещается по сетке, часть частиц проходит через отверстия, а крупная фракция остаётся в потоке дальнейшей обработки. Эффективность разделения зависит от состояния поверхности, конструкции сита и свойств самого материала.
Если сетка повреждена, загрязнена или подобрана не под конкретную задачу, распределение фракций может измениться. Но исправное сито не способно объяснить появление большого количества новых мелких частиц, которые образовались до него. В таком случае необходимо проверять предыдущие операции.
Инженерная заметка. Для диагностики важно различать «мелочь, которая уже была в материале» и «мелочь, которая появилась из-за разрушения». Первый случай связан с подготовкой и классификацией, второй — с механической стойкостью частиц на пути от формирования до просева.
Проверка начинается с маршрута движения материала
Первый практический шаг — восстановить путь продукта до точки обнаружения проблемы. В разных технологиях источник разрушения находится в разных местах.
В линиях с мокрым гранулированием частицы формируются за счёт роста и уплотнения влажного материала. Здесь важны структура гранулы, последующая сушка и охлаждение, а также механические воздействия при транспортировании. В органических материалах дополнительную роль играют неоднородность структуры, волокнистые компоненты и изменение физического состояния массы.
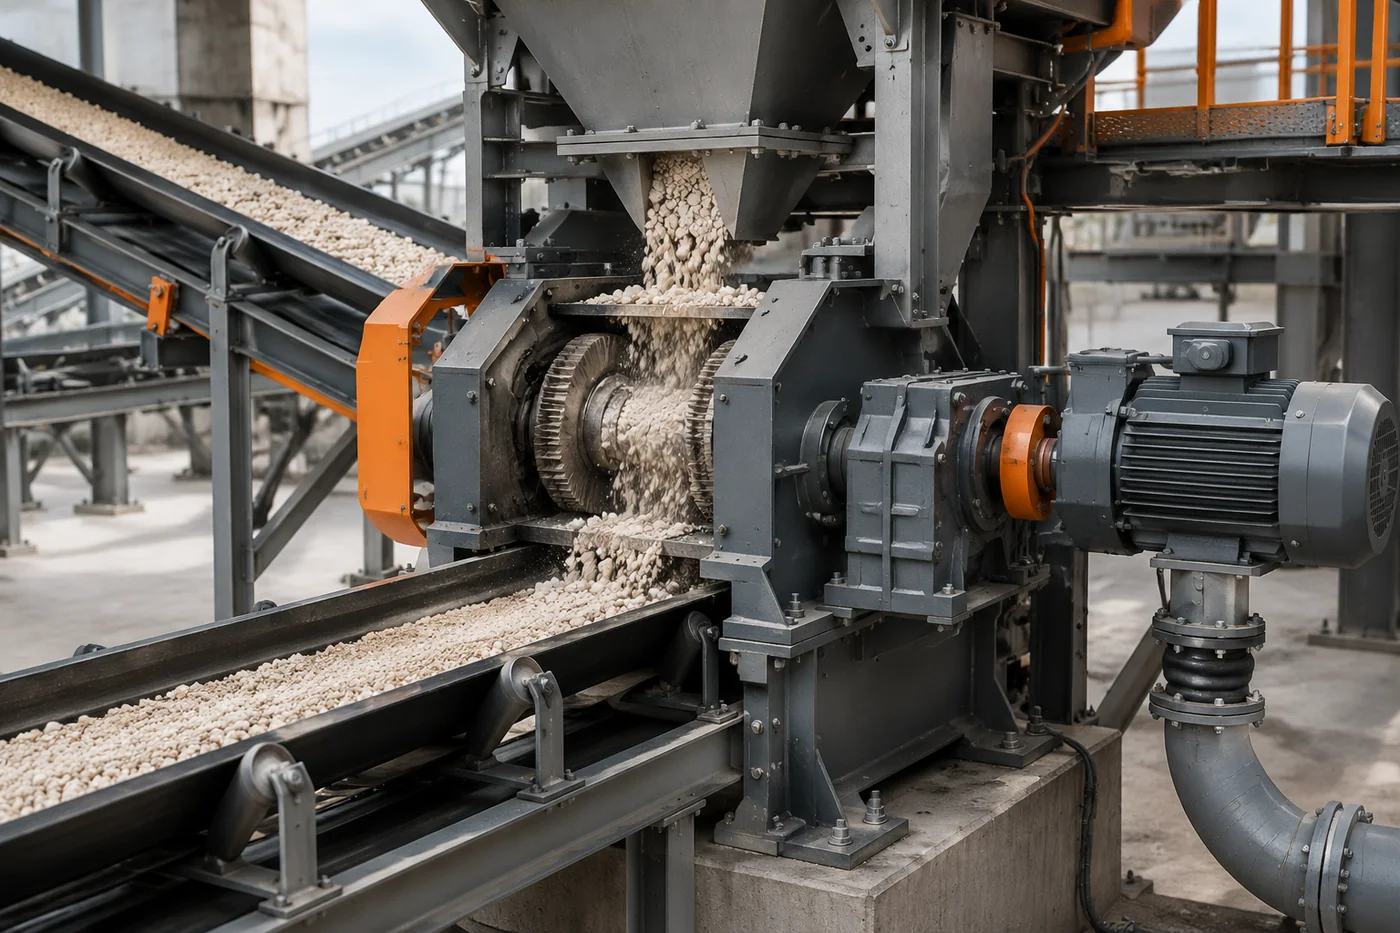
В сухом компактировании механизм другой: порошок сначала уплотняется между валками в плотный компактат, затем этот материал дробится и классифицируется. Прочность полученных частиц зависит от свойств исходного порошка и условий формирования компактата. Поэтому перенос выводов с одной технологии на другую может привести к ошибке.
Признаки разрушения до просева
Если проблема возникает до сита, обычно наблюдаются признаки механического ослабления частиц в потоке. Важно искать не один симптом, а сочетание нескольких наблюдений.
- На входе в сито появляются частицы с трещинами, сколами или рыхлой поверхностью, хотя размер исходной фракции соответствует требуемому диапазону.
- Количество мелкой фракции увеличивается после изменения нагрузки на оборудование, транспортировки или возврата материала.
- В возвратном контуре растёт объём продукта, который приходится повторно измельчать или классифицировать.
- Изменение параметров просева влияет на распределение фракций, но не устраняет сам факт образования пыли и мелких частиц.
Эти признаки только формируют гипотезу. Подтверждение требует сравнения материала на разных участках линии: до возможного источника разрушения и после него.
Как отличить проблему дробилки возврата от слабой гранулы
Возвратный контур обычно предназначен для работы с крупной фракцией, которая после дробления снова проходит классификацию. Если дробилка получает слишком много материала или работает с продуктом, который уже имеет низкую механическую стойкость, количество мелочи может увеличиваться.
При подозрении на дробление необходимо оценивать характер материала до и после этого узла. Если крупные частицы до дробилки целые, а после неё резко возрастает доля пыли, причина может быть связана с самим процессом измельчения. Если же повреждённые частицы уже поступают на дробилку, источник находится раньше.
Нельзя автоматически считать дробилку причиной только потому, что она находится рядом с точкой роста мелкой фракции. В производственной линии материал проходит несколько механических воздействий, и каждое из них может менять распределение размеров.
Почему изменение сита не всегда решает проблему
Попытка исправить ситуацию только заменой просеивающей поверхности часто маскирует настоящую причину. Новое сито может изменить прохождение отдельных классов частиц, но не восстановит прочность уже разрушенного материала.
Кроме того, разделение происходит по размеру, а не по составу или происхождению частиц. Две частицы одинакового размера могут иметь разную историю: одна сформировалась как нормальная мелкая фракция, другая появилась из-за разрушения крупной гранулы.
| Наблюдение | Возможная гипотеза | Что проверить |
|---|---|---|
| Мелочь растёт после транспортирования | Недостаточная механическая стойкость частиц | Состояние материала до и после перемещения |
| Рост мелочи связан с возвратом | Избыточное разрушение в контуре дробления | Характер крупной фракции до и после дробилки |
| Изменилось только распределение после просева | Проблема классификации | Состояние и работа просеивающей поверхности |
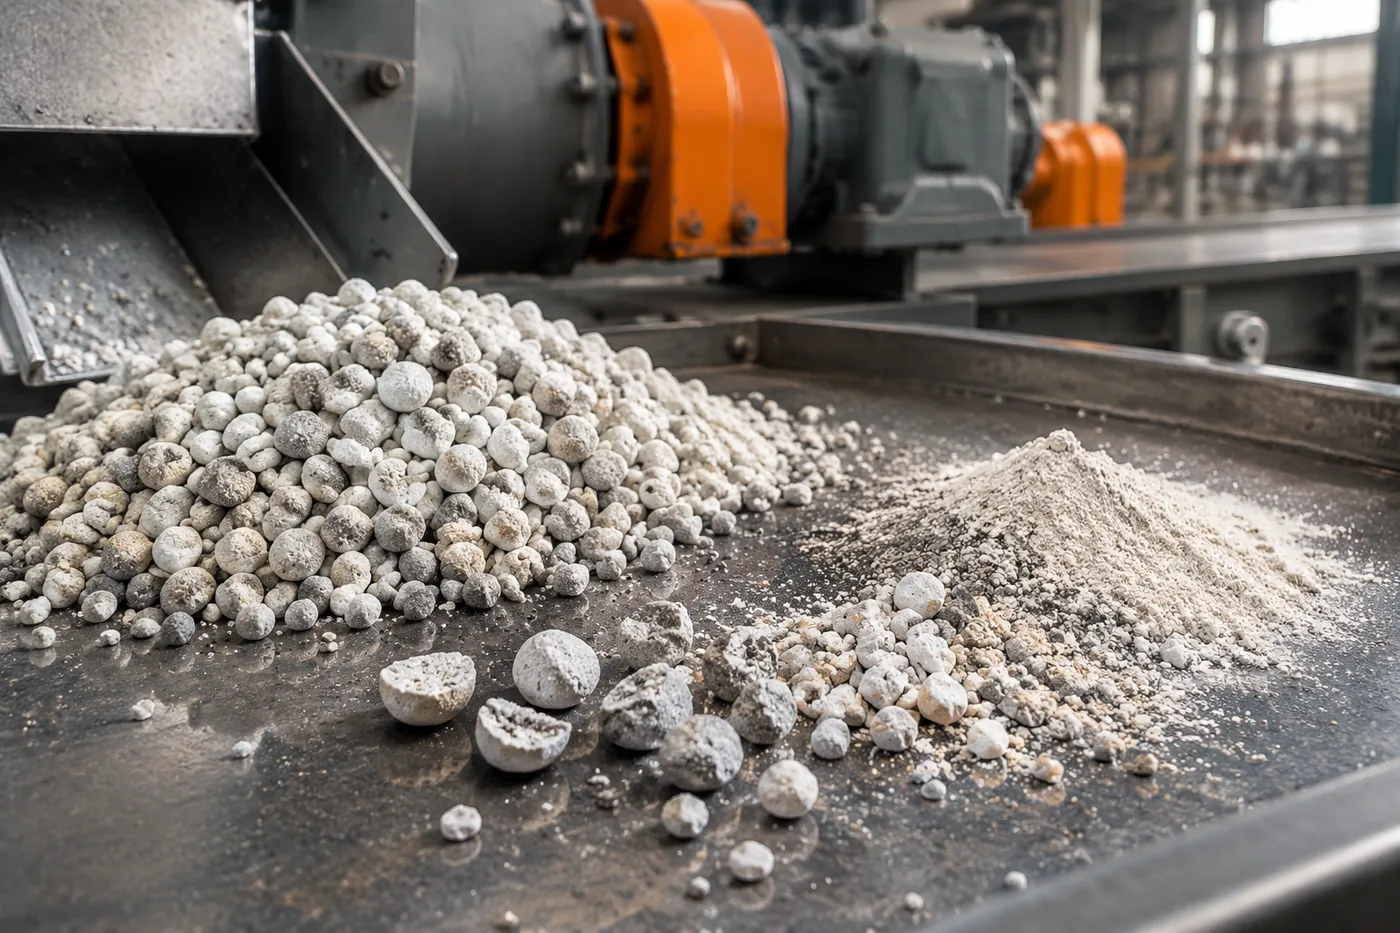
Связь свойств гранулы и образования пыли
Количество мелкой фракции зависит не только от размера частиц, но и от способности материала выдерживать механические воздействия. Более плотная и прочная частица дольше сохраняет форму при перемещении, дроблении и классификации.
При этом нельзя использовать один показатель прочности как универсальный критерий для всех удобрений. Гранулы после мокрого процесса и частицы после сухого компактирования формируются разными механизмами, поэтому причины разрушения у них отличаются.
Для органических материалов дополнительно требуется учитывать структуру исходного сырья и неоднородность частиц. Выводы, полученные на линии минеральных удобрений, нельзя автоматически переносить на компостные или другие биологические материалы.
Последовательность поиска причины в производственной линии
Надёжная диагностика строится не вокруг одного оборудования, а вокруг движения материала. Сначала определяют момент появления мелочи, затем проверяют узлы между этой точкой и предыдущим стабильным участком процесса.
Практическая логика проверки выглядит так: определить, увеличилась ли сама генерация мелкой фракции или изменилось только разделение; сравнить материал до и после потенциальных источников разрушения; отдельно рассмотреть технологию формирования частиц; проверить состояние оборудования по документации производителя и фактическим условиям эксплуатации.
Точные рабочие параметры, допустимые нагрузки и режимы зависят от конкретной установки и материала. Их необходимо сверять с технической документацией оборудования и характеристиками выпускаемого продукта, а не переносить между разными линиями.