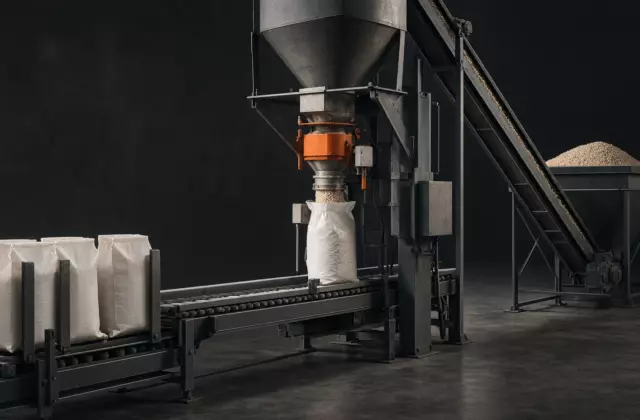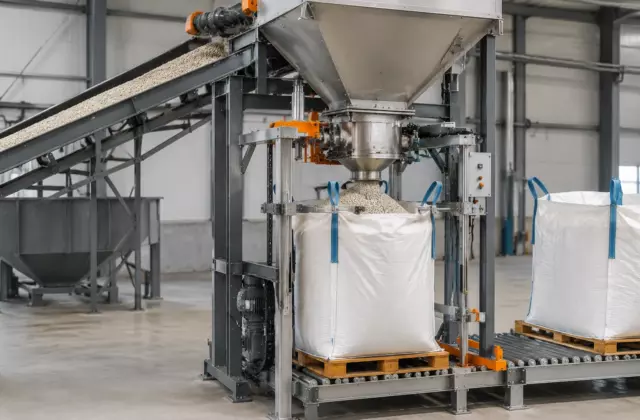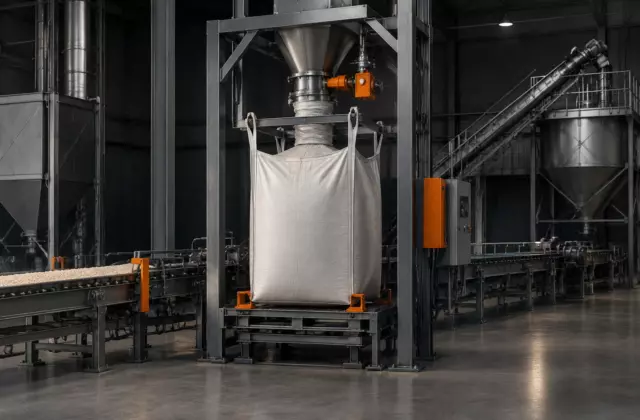
Качество гранулированного удобрения на фасовке зависит не только от того, какой продукт поступил на участок. В момент наполнения мешков или Big Bag гранула проходит через оборудование, сталкивается с элементами потока, испытывает давление слоя и контакт с тарой. Эти воздействия не всегда приводят к видимым повреждениям сразу, но могут изменить долю мелочи, увеличить пыление или создать условия для последующего слёживания.
Поэтому фасовочный участок рассматривают как продолжение технологической цепочки. Здесь важно согласовать свойства гранулы, механику перемещения и требования к обращению. Оборудование подбирают не отдельно от продукта: характеристики частиц, склонность к разрушению, влажность и поведение при хранении определяют, какие режимы допустимы.
Путь гранулы через фасовочный участок
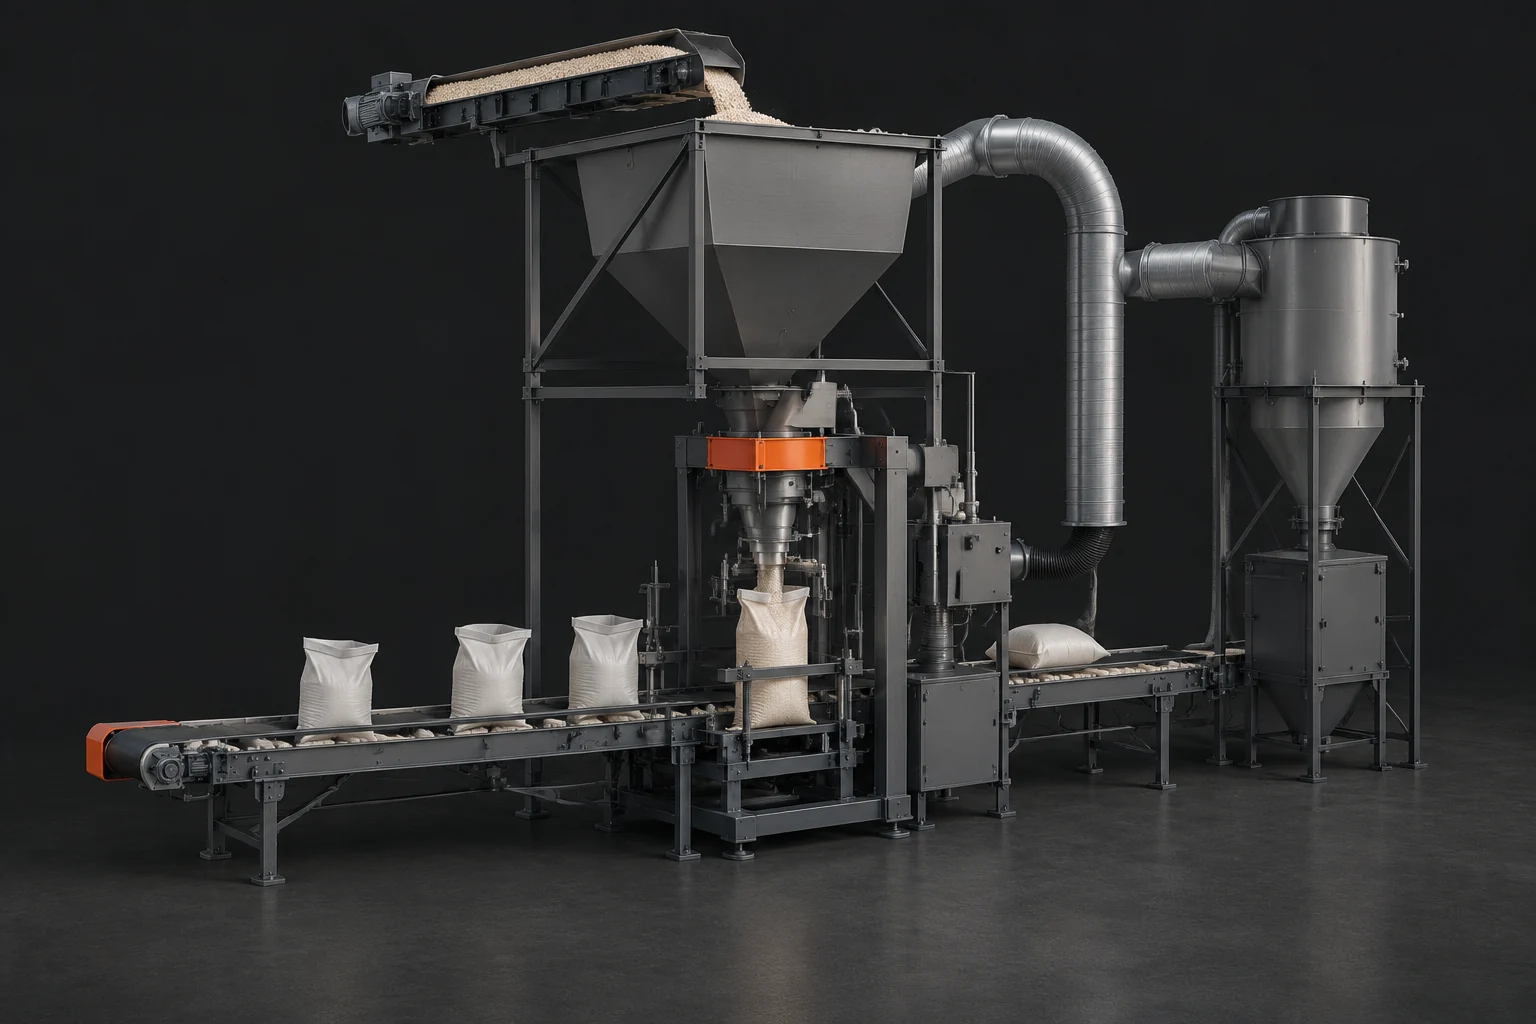
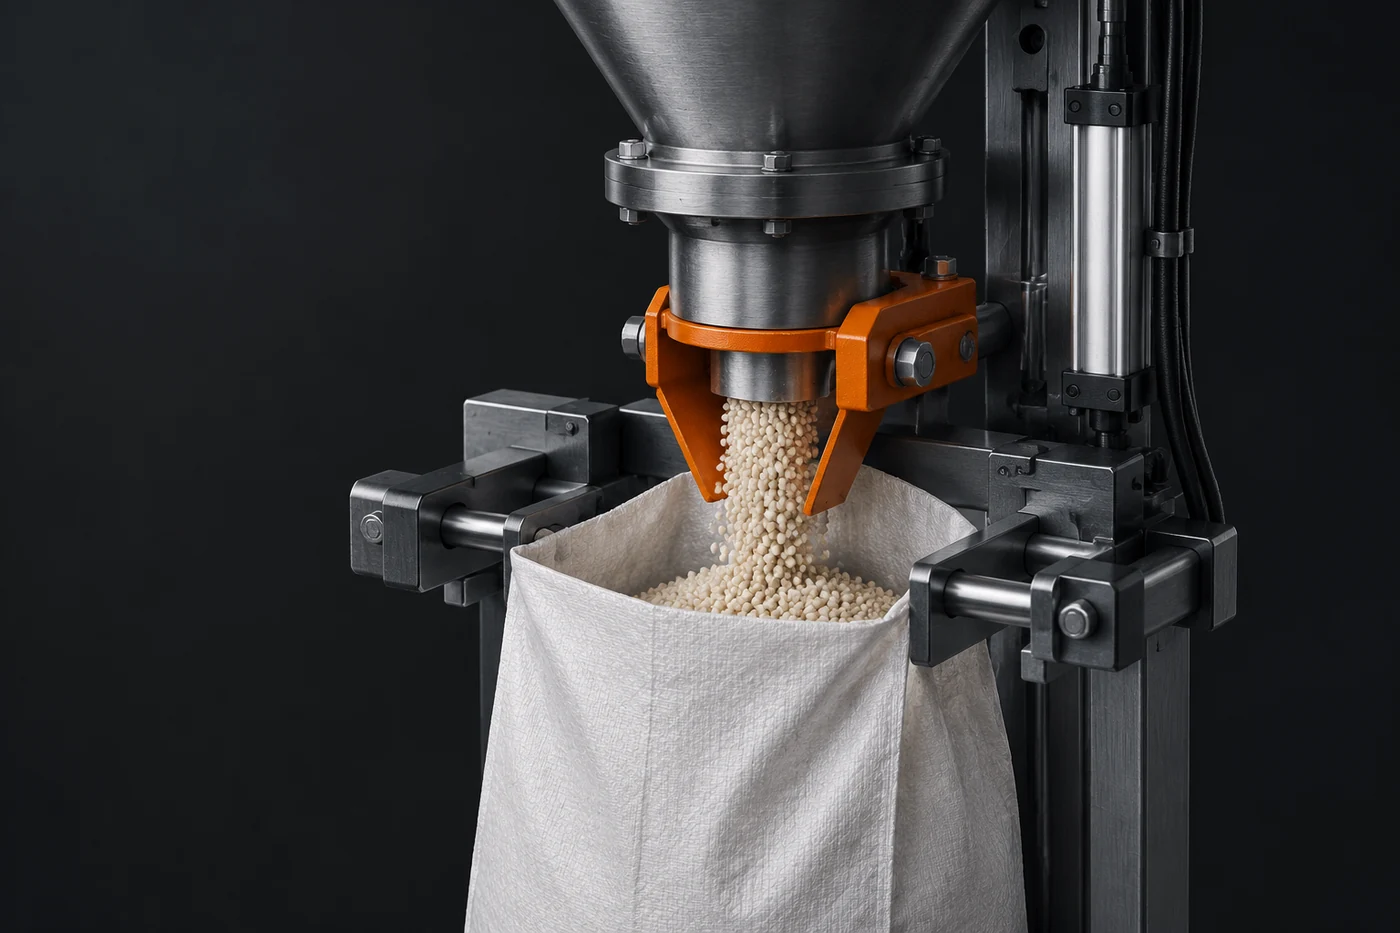
Основные механические воздействия возникают не в одном месте, а по всей траектории движения. После подачи из накопительного оборудования гранула попадает в систему дозирования, проходит через загрузочный узел и направляется в мешок или контейнер. На каждом этапе меняются скорость движения, высота падения и степень контакта частиц с поверхностями.
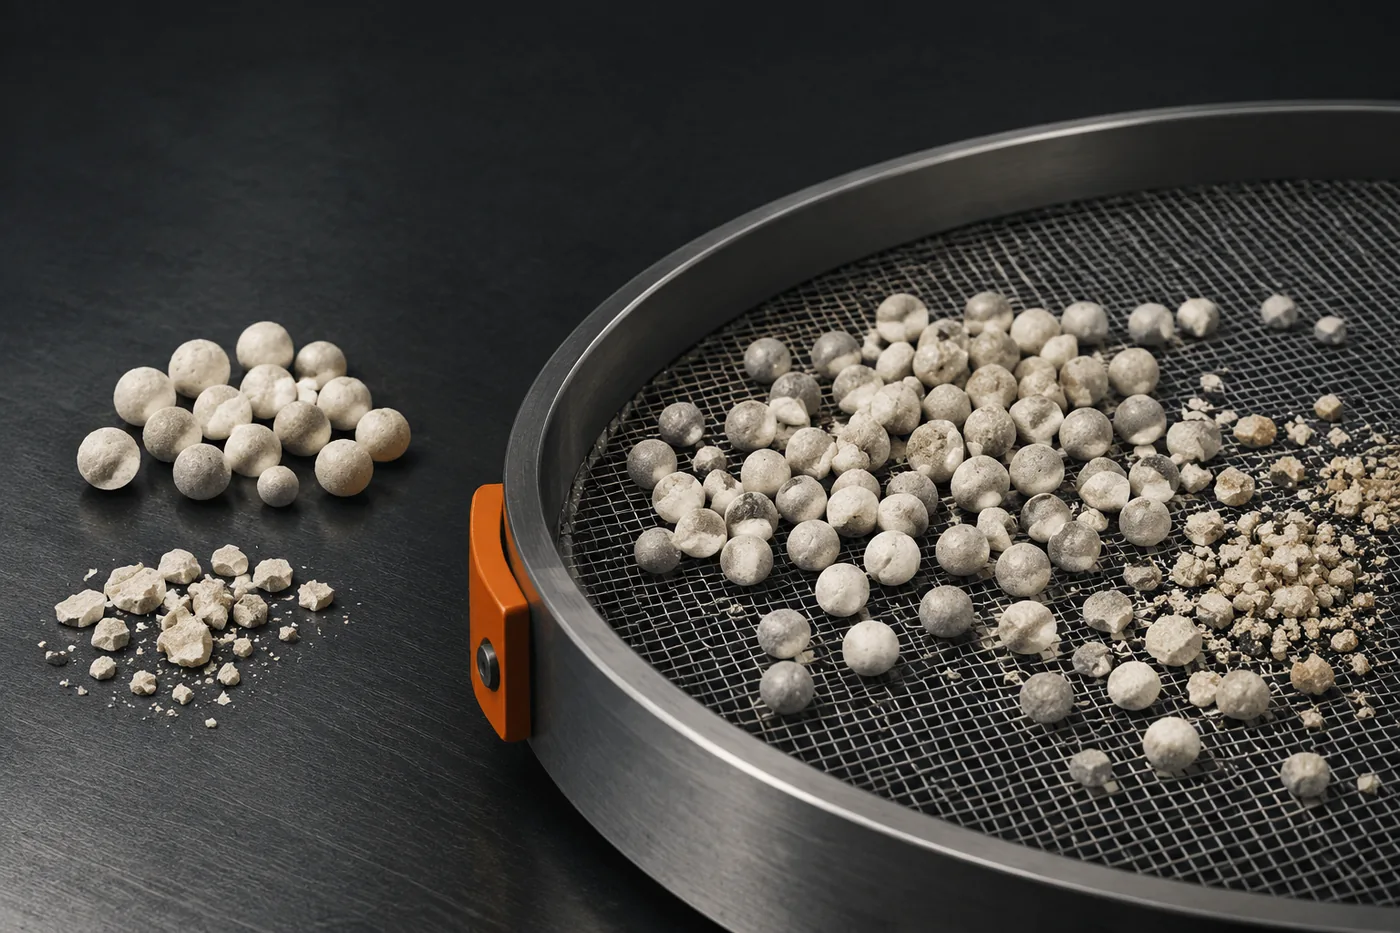
Повреждение гранулы чаще связано с повторяющимися нагрузками. Отдельная частица может выдержать одно столкновение, но серия ударов и трение между большим количеством частиц способны постепенно увеличивать количество сколов и мелкой фракции. Поэтому оценивают не только производительность станции, но и характер движения продукта.
Для фасовочных систем важны удержание тары, стабильность потока и отсутствие лишних перегрузок. Конкретные конструктивные решения и допустимые режимы проверяют по технической документации оборудования и результатам испытаний конкретного продукта.
Связь свойств гранулы и требований к обращению
Одна и та же схема фасовки может по-разному влиять на разные удобрения. Гранула отличается размером, прочностью, внутренней структурой и составом. Эти параметры формируются на предыдущих стадиях производства, поэтому фасовочная линия должна работать с уже заданными свойствами материала.
Более устойчивые частицы лучше переносят транспортировку внутри участка, а более хрупкие требуют внимательного контроля механических нагрузок. При этом высокая прочность сама по себе не решает все проблемы: продукт с повышенной склонностью к поглощению влаги может потерять сыпучесть даже без значительных механических повреждений.
- механическая прочность гранулы и вероятность образования мелкой фракции;
- влажность продукта перед фасовкой и её изменение при контакте с окружающей средой;
- склонность частиц к слипанию при давлении и длительном контакте;
- характер движения материала в дозирующих и загрузочных узлах;
- соответствие условий обращения свойствам конкретной партии.
Инженерная заметка. При оценке участка полезно разделять две причины ухудшения состояния гранулы: механическое разрушение и изменение сыпучести из-за влаги или слёживания. Внешне оба эффекта могут проявляться похожим образом — например, ростом количества проблем при выгрузке. Проверка должна установить, какой фактор является определяющим.
Почему контроль влаги влияет на слёживание
Слёживание связано с тем, как частицы взаимодействуют между собой после фасовки. Влага может усиливать сцепление между гранулами, особенно если продукт обладает соответствующей химической и физической склонностью. Давление собственного веса в упаковке дополнительно влияет на контакт между частицами.
Контроль влажности начинается не на фасовочной станции. Участок упаковки должен получать продукт с понятными характеристиками, а измерения и критерии оценки определяются технологической документацией конкретного производства. Универсального значения влажности, подходящего для всех удобрений, не существует.
Важно учитывать и то, что условия после фасовки продолжают влиять на продукт. Изменения температуры и влажности окружающей среды могут повлиять на состояние гранулы уже в упакованном виде. Поэтому оценка качества не ограничивается моментом заполнения тары.
Покрытие гранулы: дополнительная защита, а не замена контроля
Покрытие поверхности гранулы применяется как один из способов снизить риск нежелательных изменений при обращении и хранении. Оно может уменьшать склонность частиц к слипанию, но не устраняет причины, связанные с неправильными условиями процесса или свойствами самого материала.
Эффективность покрытия зависит от характеристик удобрения и работы конкретной системы нанесения. Если исходный продукт имеет нестабильные свойства, одного покрытия недостаточно для гарантии сохранения качества. Контроль влажности, температуры и условий обращения остаётся отдельной задачей.
Также нельзя рассматривать покрытие как универсальное решение для любой гранулы. Для разных материалов требуется проверка совместимости технологии обработки с целевыми свойствами продукта.
Как диагностируют проблемы качества после фасовки
При появлении изменений состояния гранулы важно не искать одну причину заранее, а проверять последовательность событий. Сначала сравнивают свойства продукта до фасовки и после прохождения участка. Затем анализируют, где именно возникают изменения.
| Признак | Возможные причины для проверки | Что помогает подтвердить гипотезу |
|---|---|---|
| Рост количества мелкой фракции | Механическое воздействие, избыточное трение, особенности движения потока | Сравнение состава фракций до и после участка, осмотр зон контакта |
| Ухудшение сыпучести | Влага, слёживание, изменение условий обращения | Контроль характеристик продукта и условий процесса |
| Нестабильность наполнения тары | Изменения потока материала или работы дозирующей системы | Проверка работы оборудования по документации производителя |
Такая диагностика позволяет отделить проблему продукта от проблемы оборудования. Например, рост мелкой фракции может быть связан с механикой фасовки, а трудности выгрузки — с изменением сыпучести из-за влаги. Эти ситуации требуют разных решений.
Аспирация и чистота потока на фасовочной станции
При работе с гранулированными удобрениями на участке фасовки учитывают образование пыли и мелких частиц. Система аспирации помогает управлять воздушными потоками в зоне оборудования и поддерживать требуемые условия работы станции.
Однако аспирация не исправляет разрушение гранулы, которое уже произошло из-за механических нагрузок. Если в потоке появляется больше мелкой фракции, необходимо отдельно выяснить причину её образования. Воздушное удаление частиц и сохранение структуры продукта являются связанными, но разными задачами.
Проверка участка перед изменением режимов
Изменение работы фасовочной линии требует опоры на данные конкретного производства. Нельзя переносить настройки одной системы на другую без проверки, поскольку различаются конструкция оборудования, свойства гранулы и требования к готовому продукту.
Практический подход начинается с фиксации исходного состояния: какие характеристики имеет продукт до фасовки, как он проходит через оборудование и какие изменения наблюдаются после заполнения тары. Если точные параметры машины или допустимые нагрузки не указаны в доступной документации, их определяют по техническому листу оборудования и внутренним процедурам предприятия.
Сохранение качества гранулы на фасовке — это результат согласования трёх факторов: свойств материала, механики движения и условий обращения. Ни один из них не заменяет остальные. Контроль только упаковочного оборудования или только характеристик продукта не даёт полной картины состояния гранулы.