Сортировка в производстве удобрений часто воспринимается как простое разделение на крупные и мелкие частицы. На практике грохот или сито видит только физическое поведение материала: размер, форму, способность проходить через отверстия и склонность к забиванию поверхности. Химический состав частицы при такой классификации напрямую не определяется.
Это особенно важно при сравнении маршрутов NPK, тукосмешения, сухого компактирования и органических гранул. Во всех случаях может использоваться похожее оборудование, но исходные частицы, причины образования фракций и дальнейшее обращение с ними различаются.
Какие признаки использует классификация частиц
Основной принцип работы просеивающей системы — прохождение частиц через отверстия определённого размера. Поток материала движется по рабочей поверхности, где часть частиц проходит дальше как мелкая фракция, а часть остаётся в потоке крупной фракции. Результат зависит не только от номинального размера отверстий, но и от формы частиц, влажности, прочности и состояния самой просеивающей поверхности.
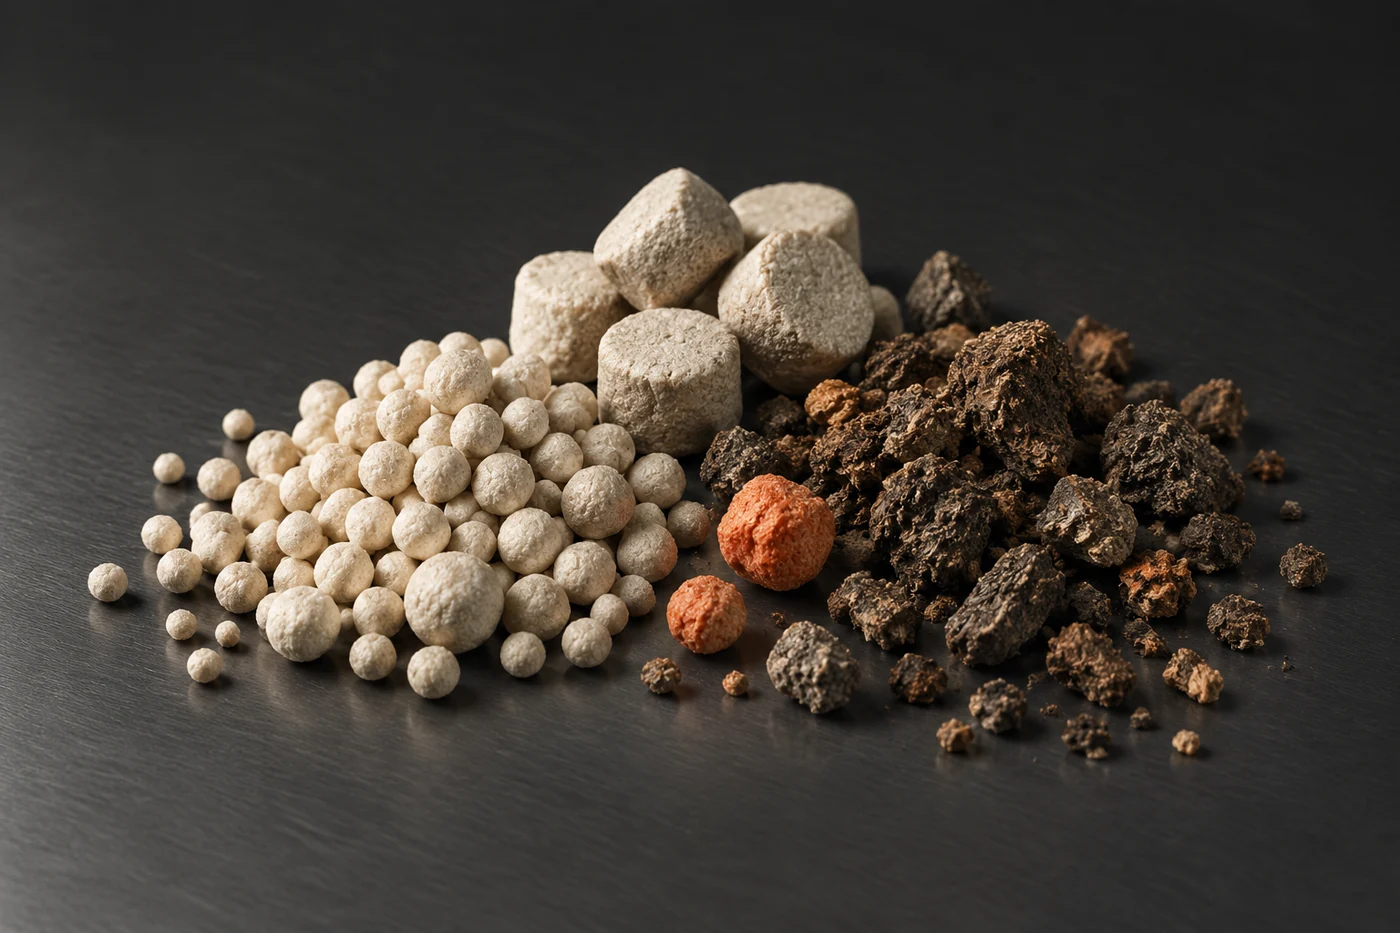
Одна частица диаметром, например, несколько миллиметров может быть сложной агломерацией компонентов или отдельным куском компактированного материала. Визуально и по размеру такие частицы могут быть похожи, хотя их происхождение и свойства отличаются.
| Маршрут | Что формирует поток до сортировки | Главное ограничение классификации |
|---|---|---|
| NPK с гранулированием | Агломераты компонентов, прошедшие стадии формирования и последующей обработки по принятой схеме | Одинаковый размер не гарантирует одинаковое распределение компонентов внутри гранулы |
| Тукосмешение | Смесь отдельных гранул или частиц разных компонентов | Каждая частица может сохранять собственный состав исходного материала |
| Сухое компактирование | Уплотнённый материал, затем разделённый дроблением и классификацией | Прочность и образование сколов влияют на выход фракций |
| Органические гранулы | Частицы органического сырья, сформированные выбранным производственным маршрутом | Размер зависит от структуры материала и его механических свойств |
Почему сортировка NPK отличается от органических гранул
В NPK-процессах гранула обычно рассматривается как отдельная физическая единица, внутри которой могут находиться разные компоненты. При классификации контролируют распределение частиц по фракциям, но само сито не показывает, насколько равномерно распределён состав внутри каждой частицы.
У органических гранул ситуация иная. Свойства исходного материала могут сильнее влиять на форму и прочность частиц. Волокнистость, неоднородность сырья и способность к разрушению меняют поведение потока на сите. Поэтому одинаковый размерный диапазон для NPK и органических гранул не означает одинаковую технологическую картину.
Инженерная заметка. Классификатор оценивает физический результат прохождения материала через рабочую поверхность. Для оценки состава применяют отдельные методы контроля, потому что размер частицы и её химические свойства являются разными параметрами.
Особенности фракционных потоков при тукосмешении
При тукосмешении задача классификации связана не с формированием единой гранулы из нескольких веществ, а с управлением смесью готовых компонентов. Частицы разных материалов могут иметь различную плотность, форму и механическую устойчивость.
Из-за этого поток одинакового размера может содержать частицы, которые по-разному перемещаются, дробятся или отделяются на оборудовании. Контроль фракции помогает управлять физической однородностью смеси, но не заменяет контроль распределения компонентов в самой смеси.
Крупная фракция в таких схемах может требовать отдельного решения: например, возврата в соответствующий контур или дополнительного уменьшения размера, если это предусмотрено технологической схемой. Конкретная последовательность зависит от конструкции линии и требований к готовому продукту.
Сухое компактирование и его влияние на сортировку
Сухое компактирование отличается от процессов, где частица формируется через агломерацию с участием жидкости. При компактировании материал сначала уплотняется, после чего полученный компактат может подвергаться дроблению и классификации. На выходе появляются частицы, чьи свойства зависят от плотности и прочности сформированного материала.
При сортировке такого продукта важно учитывать образование сколов и мелких частиц. Если компактат недостаточно устойчив для последующей обработки, доля мелочи может изменяться. При этом нельзя переносить параметры одной установки на другую без проверки технической документации оборудования и характеристик конкретного материала.
Какие проверки помогают понять причину отклонения
Если фракционный состав выходит за ожидаемые пределы, одной проверки размера частиц недостаточно. Сначала определяют, где возникло изменение: в формировании гранул, в разрушении материала, в работе классифицирующей поверхности или в особенностях подачи потока.
Полезно разделять несколько гипотез:
- изменился размер частиц на стадии формирования материала;
- возросло образование мелкой фракции из-за разрушения частиц;
- изменилась эффективность прохождения через отверстия из-за состояния сетки или свойств потока;
- крупная фракция имеет другую природу и требует отдельного анализа.
Проверка начинается с сопоставления наблюдаемого результата с назначением конкретного узла. Если задача сита — разделить по размеру, нельзя требовать от него определения химической однородности. Если требуется оценить состав, используют другие методы контроля.
Общие принципы для разных производственных маршрутов
Несмотря на различия между маршрутами, несколько принципов остаются общими. Классификация должна рассматриваться как часть цепочки обработки, а не как изолированная операция. На результат влияют свойства материала до поступления на сито, состояние рабочей поверхности и последующее движение фракций.
Размер частицы является важным технологическим параметром, но это только один из признаков. Для NPK он помогает управлять распределением гранул, для тукосмешения — контролировать физическое состояние смеси, для компактирования — оценивать результат дробления и разделения, а для органических гранул — учитывать особенности структуры материала.
Поэтому сравнение сортировки разных удобрений нужно строить не вокруг одинакового оборудования, а вокруг причин появления фракций. Один и тот же принцип просева может обслуживать разные процессы, но интерпретация результата всегда зависит от маршрута производства и свойств конкретного продукта.