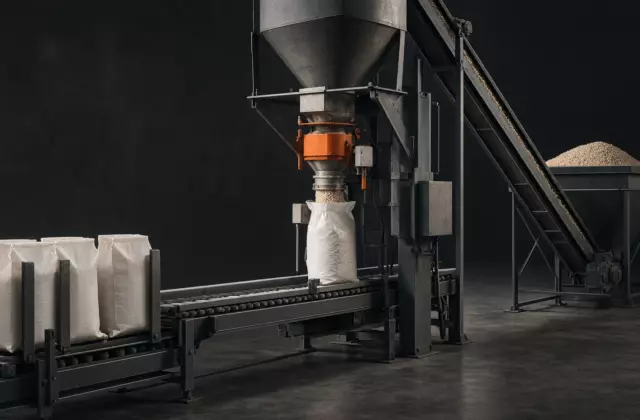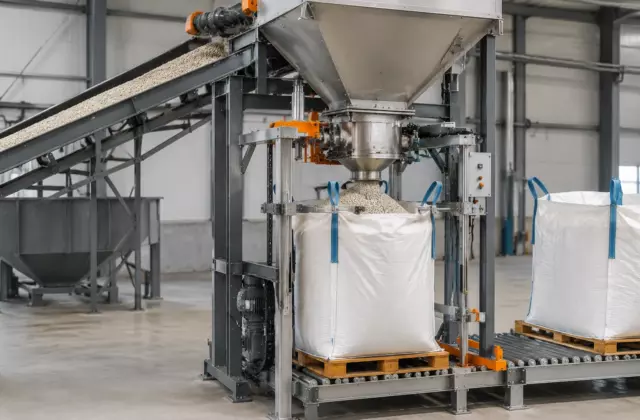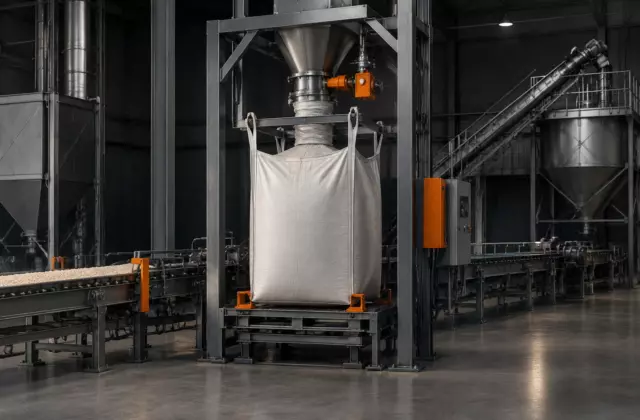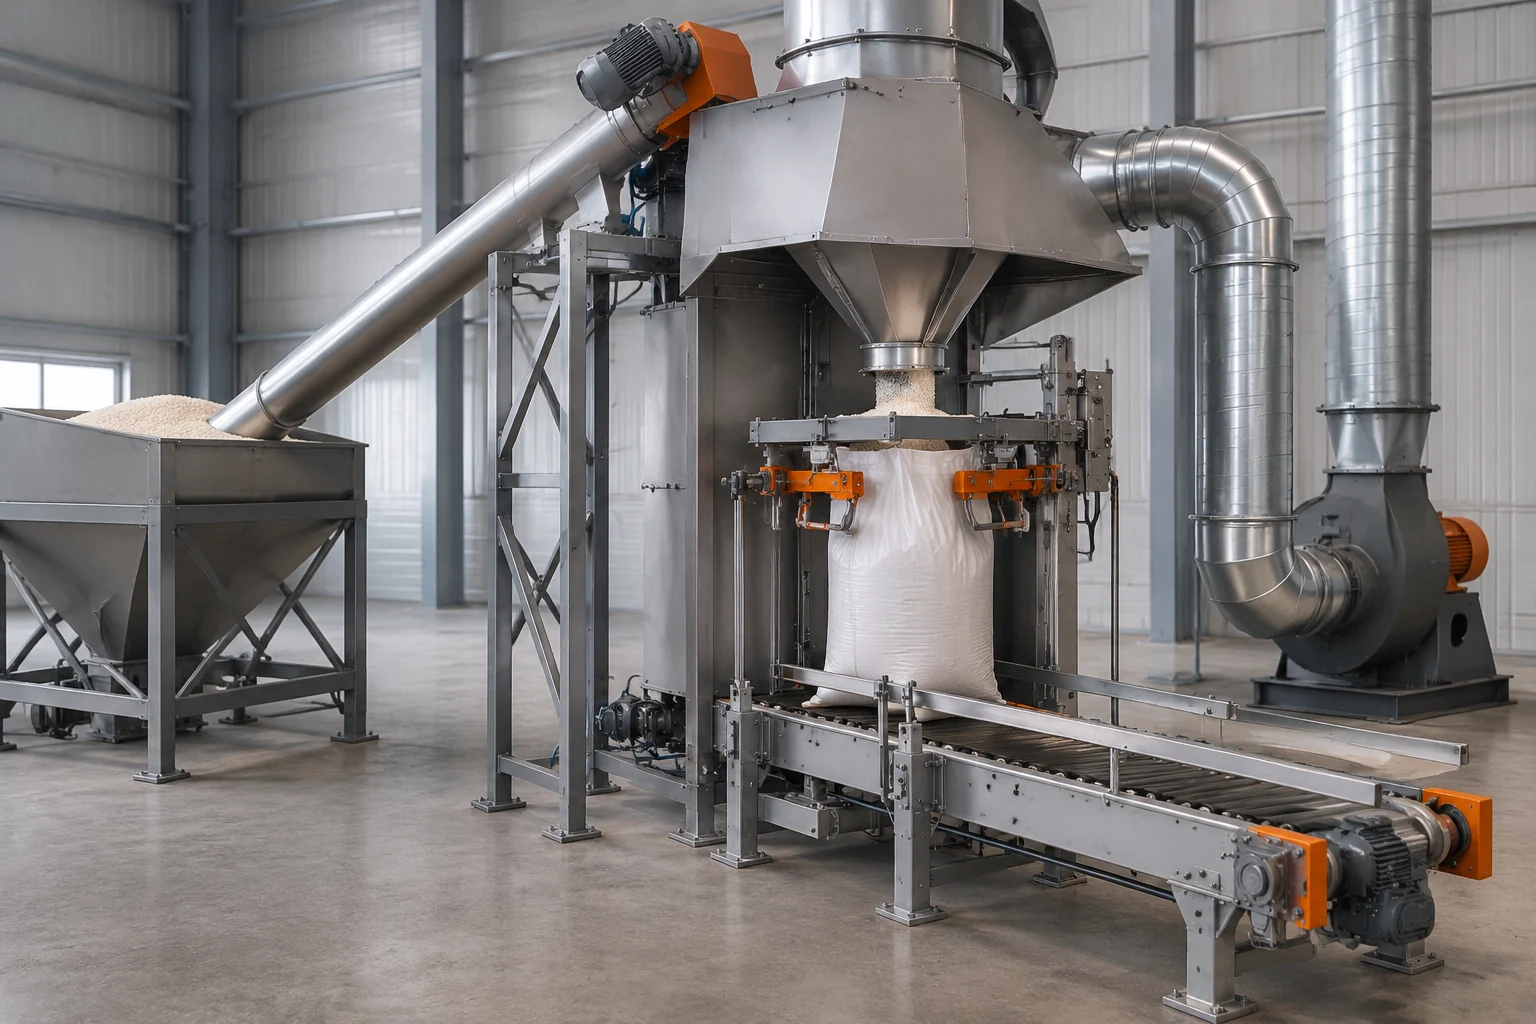
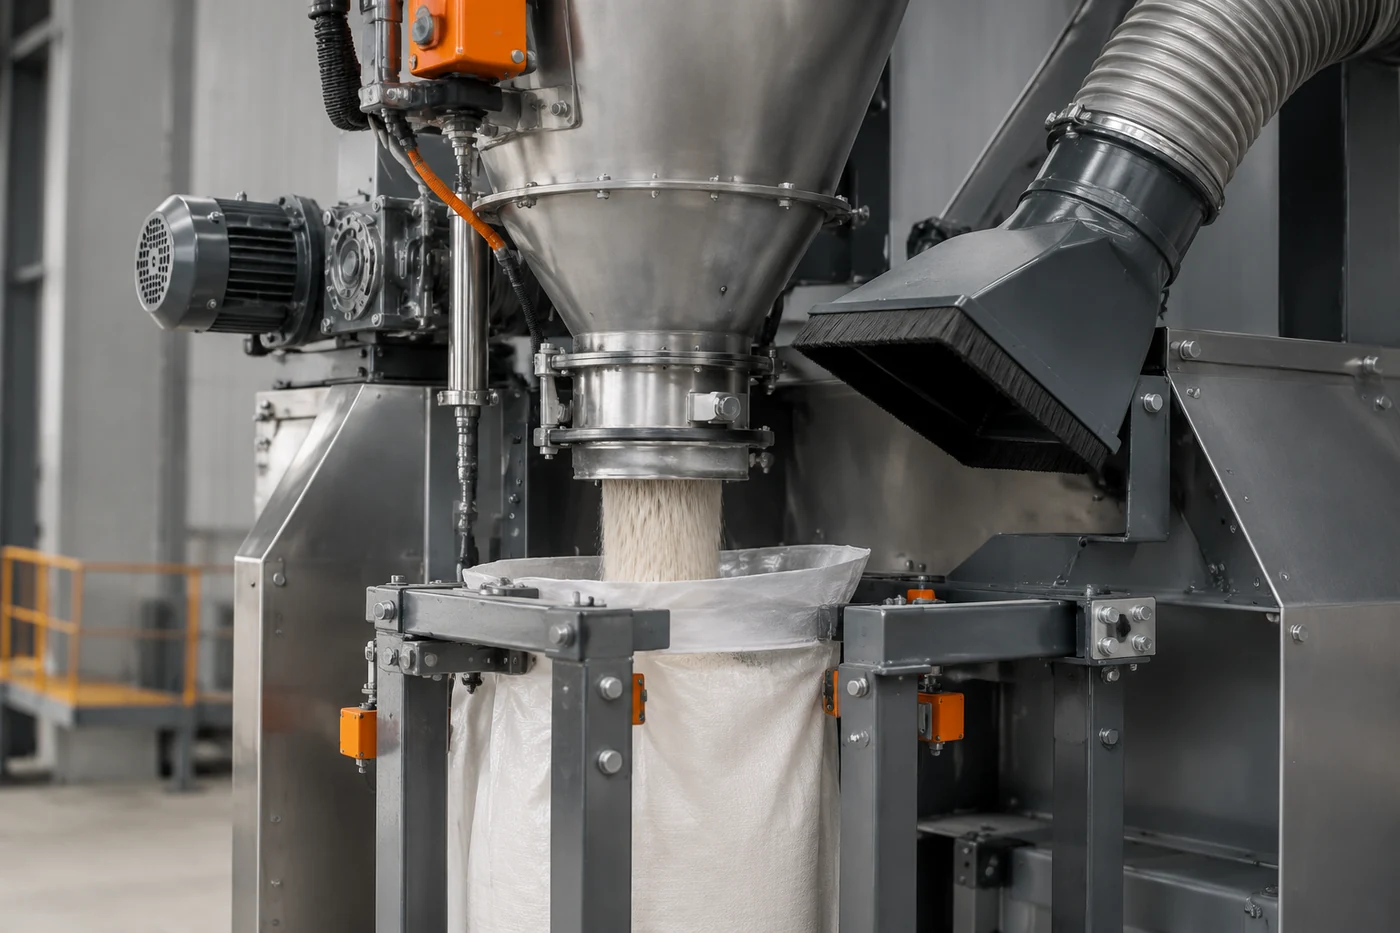
При наполнении мешков и Big Bag пыление возникает в конкретной зоне — там, где поток сыпучего материала меняет направление, скорость и контактирует с открытым объёмом тары. Поэтому система удержания пыли внутри фасовочного оборудования строится вокруг места образования аэрозоля, а не только вокруг всей линии. Её задача — создать управляемое пространство, в котором воздух движется так, чтобы мелкие частицы оставались в зоне захвата и не распространялись по рабочему участку.
Локальная зона удержания вокруг точки наполнения
Основной элемент такой системы — ограниченный объём вокруг загрузочного узла. В него входят кожухи, направляющие элементы, соединения с воздушным трактом и конструктивные поверхности, которые отделяют активную зону наполнения от окружающего пространства. Форма этих элементов определяет, где возникает разрежение и каким путём проходит воздух.
Если открытая область вокруг места подачи слишком большая, воздушный поток должен захватывать больше объёма. При этом часть воздуха может двигаться мимо источника пыли, не влияя на сам момент её образования. При компактной зоне удержания проще направить поток рядом с местом выхода продукта, но геометрия должна учитывать движение гранул и работу операционных механизмов.
Важна не только величина зоны, но и её расположение относительно струи материала. Поток удобрения при наполнении не является неподвижным: гранулы падают, сталкиваются друг с другом и с поверхностями оборудования, вытесняя воздух из тары. Именно эти перемещения создают условия для выхода мелких фракций.
Почему движение материала создаёт пыление
Сыпучий продукт переносит вместе с собой воздушные промежутки между частицами. При падении в мешок или Big Bag этот воздух вытесняется наружу. Если в материале присутствуют мелкие частицы, они могут захватываться этим движением воздуха и формировать пылевой поток вблизи точки наполнения.
Характер пыления зависит от свойств конкретного продукта. Размер и прочность гранул, доля мелкой фракции, состояние поверхности частиц и склонность материала к разрушению при контакте влияют на поведение потока. Поэтому конфигурация зоны удержания не может быть одинаковой для всех удобрений и всех режимов фасовки.
Например, продукт с устойчивой гранулой и малым количеством мелких частиц будет создавать другую картину движения воздуха по сравнению с материалом, который легче истирается при транспортировке. Оценивать работу узла необходимо с учётом фактических свойств продукта, а не только по конструкции фасовочной машины.
Инженерная заметка. При анализе локального удержания рассматривают не один параметр, а сочетание факторов: место образования пыли, направление движения воздуха, геометрию кожуха и свойства продукта. Модельные значения производительности или размеров зоны не переносят автоматически на другую линию — их проверяют по технической документации конкретного оборудования и результатам испытаний материала.
Как форма оборудования направляет воздушный поток
Конструкция фасовочного узла влияет на то, насколько предсказуемым становится движение воздуха. Поверхности рядом с точкой загрузки могут создавать завихрения, которые уводят частицы из зоны захвата. Напротив, правильно организованные границы локальной зоны помогают сформировать более стабильный путь движения воздуха.
При проектировании учитывают взаимное расположение загрузочного патрубка, удерживающего устройства для тары и элементов отвода воздуха. Если поток продукта и поток воздуха пересекаются неудачно, часть пыли может выходить до попадания в зону улавливания. Поэтому анализируют не только наличие вытяжного соединения, но и саму механику наполнения.
Для разных типов фасовки требования отличаются. При работе с мешками зона контакта с продуктом обычно имеет одну геометрию движения. При наполнении Big Bag меняются объём тары, скорость заполнения и условия выхода вытесняемого воздуха. Это требует другой оценки пространства вокруг загрузочного узла.
Связь фасовочного оборудования и свойств удобрения
Оборудование и продукт рассматриваются как единая система. Производители фасовочных решений обычно оценивают свойства сыпучего материала перед выбором конфигурации наполнения, потому что одинаковая механика подачи может давать разное поведение с разными продуктами.
При проверке учитывают несколько групп признаков:
- состояние гранулы после транспортировки и пересыпания;
- наличие мелких частиц, которые могут участвовать в образовании пыли;
- сыпучесть и способность материала равномерно перемещаться через узел наполнения;
- изменение поведения продукта при хранении и изменении условий процесса.
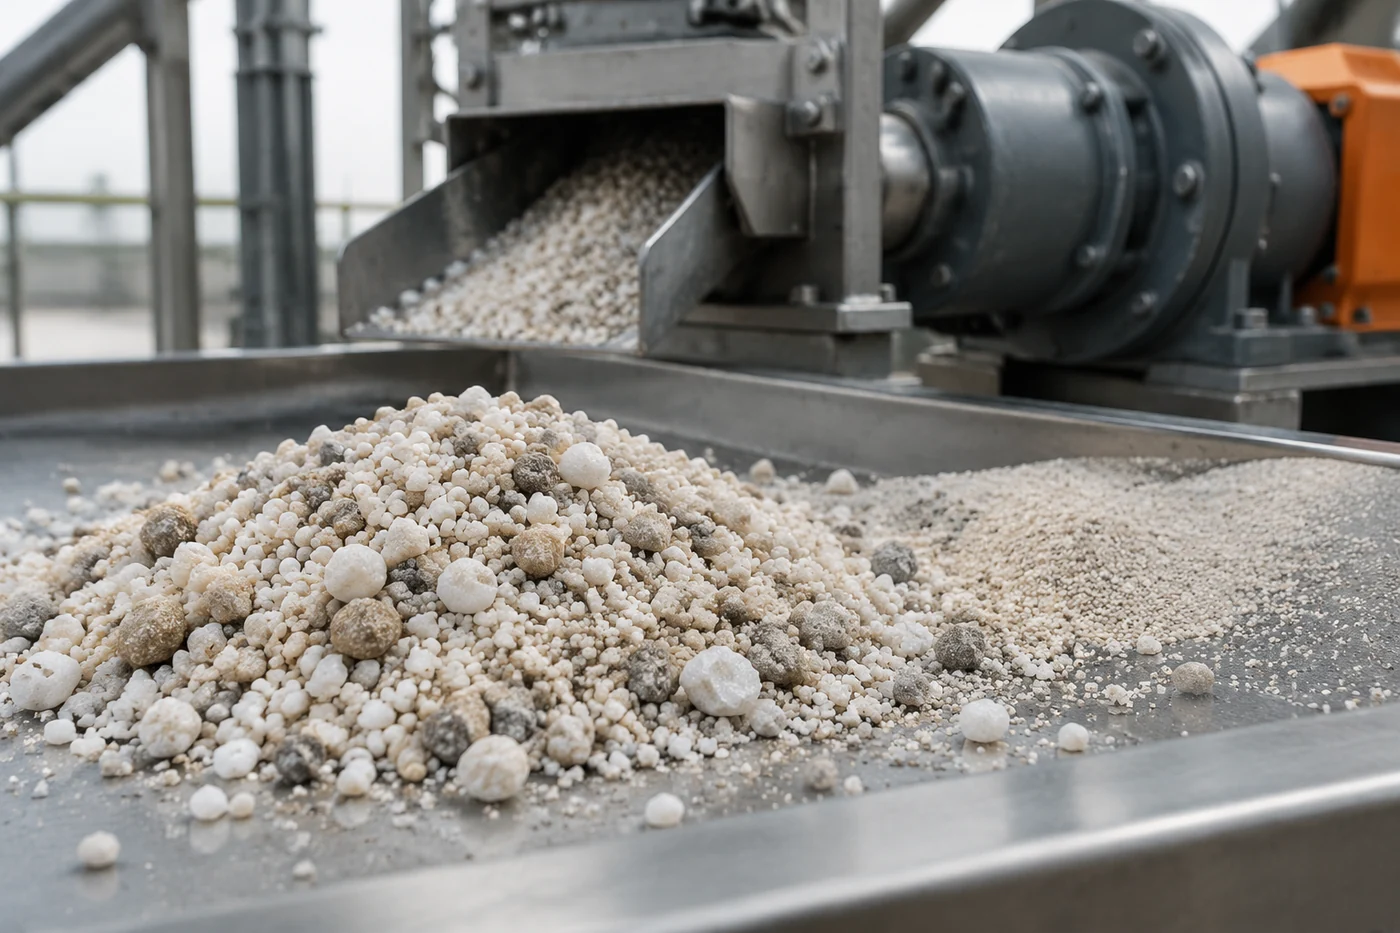
Эти признаки важны также потому, что сохранение гранулы связано не только с чистотой рабочей зоны. Повреждение частиц во время перемещения меняет состав фракций и может влиять на последующие операции обращения с продуктом.
Проверка работы зоны удержания без универсальных режимов
Оценка фасовочного узла начинается с наблюдения за процессом. Проверяют, где появляется видимая пыль, как она перемещается относительно кожухов и в какой момент возникает выход материала из локальной зоны. Такой анализ помогает отделить проблему конструкции удержания от особенностей самого продукта.
Далее сопоставляют фактическую работу с техническими данными оборудования. Расход воздуха, размеры элементов и допустимые нагрузки определяются документацией конкретной установки. Универсальные значения для всех фасовочных станций неприменимы, поскольку меняются тип продукта, конструкция машины и условия эксплуатации.
Если результат проверки неудовлетворительный, рассматривают несколько гипотез: недостаточная изоляция зоны наполнения, неправильное направление воздушного потока, изменение свойств продукта или износ элементов, влияющих на движение материала. Каждая гипотеза требует отдельного подтверждения, а не замены всех параметров сразу.
Что влияет на сохранение гранулы после наполнения
Удержание пыли связано с механикой продукта на всём пути фасовки. Слишком интенсивное воздействие на гранулу может увеличивать образование мелкой фракции, а изменение состава частиц влияет на последующие операции хранения и транспортировки.
Поэтому фасовочный узел оценивают не только по способности ограничивать распространение пыли, но и по тому, насколько аккуратно он работает с материалом. В системе должны одновременно учитываться движение продукта, конструкция тары и особенности воздушного обмена в зоне наполнения.
Диагностика отклонений по признакам процесса
| Наблюдаемый признак | Возможные причины для проверки |
|---|---|
| Пыль выходит за пределы зоны наполнения | Проверяют направление потока воздуха, положение элементов локального ограждения и соответствие конфигурации фактическому процессу. |
| Увеличивается количество мелких частиц | Анализируют свойства гранулы, перемещение материала и возможное механическое воздействие в линии. |
| Поведение продукта меняется при фасовке | Сопоставляют состояние материала с условиями процесса и данными технической документации. |
Система удержания пыли внутри фасовочного оборудования работает как часть общей механики перемещения удобрения. Её эффективность определяется не отдельным элементом, а согласованностью зоны захвата, движения воздуха, конструкции узла и свойств продукта.