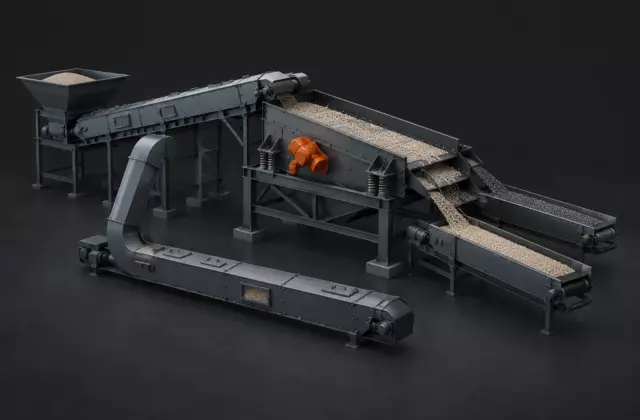
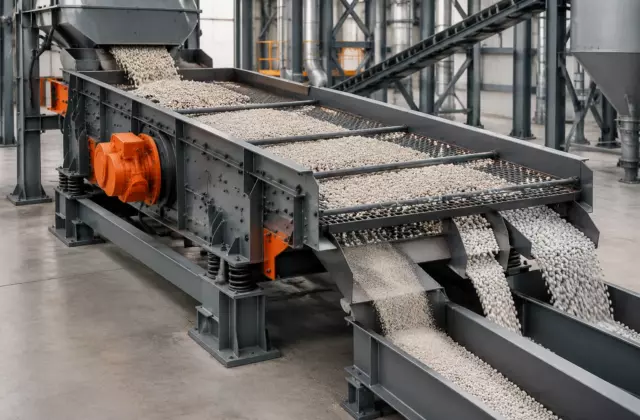
Грохот занимает в линии удобрений роль контрольного узла между получением сыпучего материала и дальнейшим использованием отдельных фракций. Его задача состоит не в изменении химических свойств продукта, а в разделении частиц по физическому признаку — размеру. Материал проходит через просеивающую поверхность, и частицы, которые меньше отверстий, проходят дальше, а более крупные остаются в потоке возврата или направляются на дополнительную обработку.
Что именно разделяет грохот в производстве удобрений
Основной принцип работы грохота — прохождение частиц через отверстия определённого размера. Система оценивает не состав гранулы и не содержание отдельных компонентов, а способность частицы пройти через рабочую поверхность. Поэтому две частицы с разным составом могут попасть в одну фракцию, если их размеры совпадают.
Это важное различие для понимания всей схемы сортировки. Грохот не является анализатором материала и не заменяет лабораторную проверку. Он решает технологическую задачу: получить потоки с заданным диапазоном размеров, которые затем используются в следующей части процесса.
На результат влияют состояние просеивающей поверхности, свойства материала и условия прохождения потока. Загрязнение отверстий, повреждение поверхности или изменение характеристик исходного материала могут изменить эффективность разделения. Поэтому состояние узла проверяют по документации конкретного оборудования и принятой на предприятии процедуре контроля.
Почему одинаковый размер не означает одинаковый состав
В производстве удобрений размер частицы и химический состав связаны только косвенно. Частица определённого размера может содержать те же компоненты, что и более мелкая или крупная частица, если материал формировался из одной смеси или проходил одинаковую обработку.
Ошибка в восприятии возникает, когда сортировку принимают за очистку или разделение веществ. Грохот выполняет механическую классификацию: он отделяет крупные, целевые и мелкие частицы по геометрическому признаку. Химическая однородность оценивается другими методами контроля, а не размером отверстий сита.
Инженерная заметка. В условной модели работы грохота поток можно представить как смесь частиц трёх размеров: часть проходит через отверстия, часть остаётся над поверхностью, часть может вести себя нестабильно из-за формы или склонности к налипанию. Такая модель помогает понять принцип, но реальные доли фракций определяют по характеристикам конкретного материала и оборудования.
Какие потоки появляются после сортировки
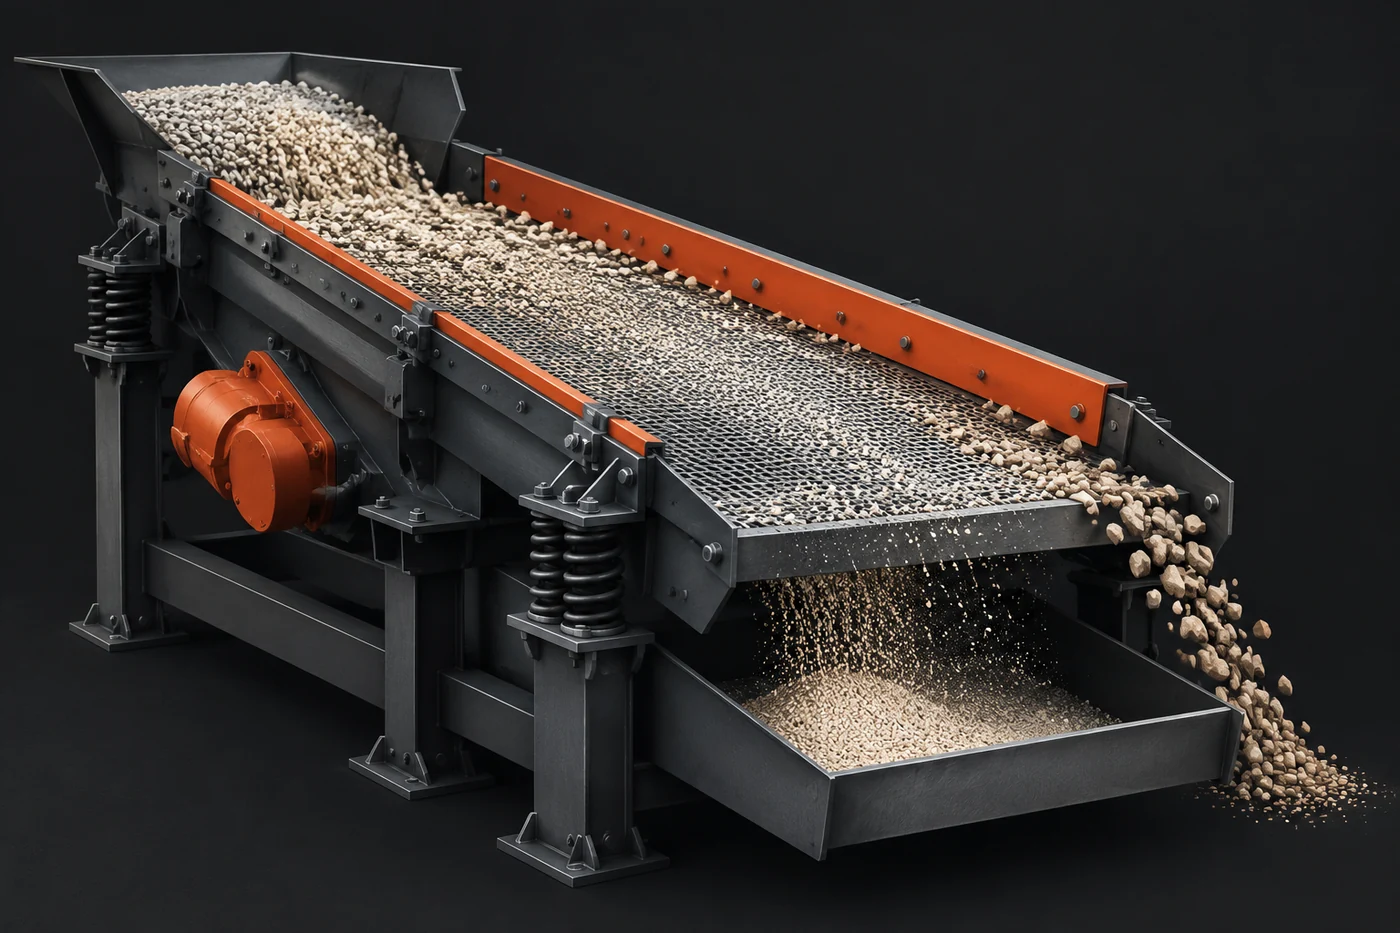
После грохочения поток обычно разделяется на несколько направлений. Назначение каждого из них зависит от принятой технологической схемы и требований к конечному продукту.
- Целевая фракция проходит как материал нужного диапазона размеров.
- Крупная фракция направляется на уменьшение размера в дробильный контур.
- Мелкая фракция возвращается или используется в соответствии со схемой производства.
Важно рассматривать эти потоки как часть замкнутого управления размером частиц. Сортировка сама по себе не устраняет причину появления крупных частиц, а только отделяет их от основного потока. Если крупная фракция образуется повторно, причина может быть связана с предыдущей стадией формирования материала или режимом работы оборудования, который необходимо оценивать по техническим данным.
| Поток | Назначение | Что проверяют |
|---|---|---|
| Крупная фракция | Возврат на дробление | Причину образования и соответствие работы узлов схеме |
| Целевая фракция | Дальнейшее движение по линии | Размерный состав по принятой методике контроля |
| Мелкая фракция | Возврат или отдельное направление | Количество и влияние на общий баланс материала |
Зачем крупная фракция возвращается на дробление
Возврат крупной фракции нужен для управления размером материала. Если крупные частицы сразу исключить из процесса, увеличиваются потери полезного материала. Вместо этого поток направляют на дробление, где частицы уменьшаются до размера, который снова может быть проверен грохотом.
Связка «грохот — дробилка — возврат» работает как контур корректировки. Грохот выявляет частицы, которые не соответствуют требуемому диапазону, дробилка изменяет их размер, а повторная сортировка проверяет результат. Такой подход позволяет поддерживать стабильность потока без предположения, что одна стадия обработки решит все задачи сразу.
При этом дробление не должно рассматриваться как универсальное решение. Чрезмерное образование мелкой фракции может указывать на несоответствие выбранного способа уменьшения размера свойствам материала. Причину оценивают по фактической работе оборудования и требованиям конкретного продукта.
Чем отличается сортировка после разных способов получения материала
Одинаковый принцип грохочения применяется к разным материалам, но поведение частиц перед сортировкой может отличаться. Например, после компактирования материал сначала формируется в более крупные элементы, затем может дробиться и классифицироваться. Для таких схем важны прочность и способность полученного материала сохранять форму при дальнейшей обработке.
В других линиях материал может поступать на сортировку после операций с сыпучим продуктом. Тогда большое значение имеют свойства поверхности частиц, склонность к налипанию и состояние просеивающего элемента. Поэтому нельзя переносить параметры одного оборудования или одной схемы на другую без проверки технической документации.

Как проверяют работу грохота в составе линии
Диагностика сортировки начинается не с изменения настроек, а с проверки соответствия фактической работы проектной схеме. Специалисты оценивают состояние просеивающей поверхности, движение материала и распределение потоков после разделения.
Если результат сортировки изменился, возможные причины рассматривают по признакам. Увеличение крупной фракции может быть связано с недостаточным уменьшением размера на предыдущей стадии или изменением свойств материала. Рост мелкой фракции может указывать на изменение поведения продукта или условий обработки. Забивание отверстий требует проверки состояния поверхности и характера материала, который проходит через узел.
Точные размеры отверстий, допустимые нагрузки и рабочие диапазоны зависят от конкретного грохота и должны приниматься по техническому листу оборудования. Универсальные значения для всех линий удобрений не существуют.
Роль грохота в управлении качеством потока
Грохот является не финальным контролёром качества, а элементом управления физической структурой продукта. Он помогает разделить поток на группы по размеру и связать сортировку с последующими операциями. Благодаря возвратному контуру крупные частицы не покидают систему без попытки корректировки, а процесс получает возможность повторно обработать материал.
Понимание этой механики позволяет правильно оценивать место грохота в линии удобрений: он не меняет состав материала, не определяет его свойства и не заменяет другие виды контроля. Его задача — обеспечить управляемое распределение частиц по размеру и поддержать стабильное движение потоков внутри технологической схемы.