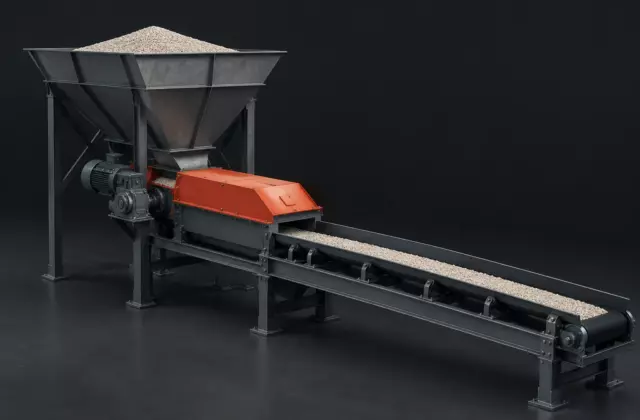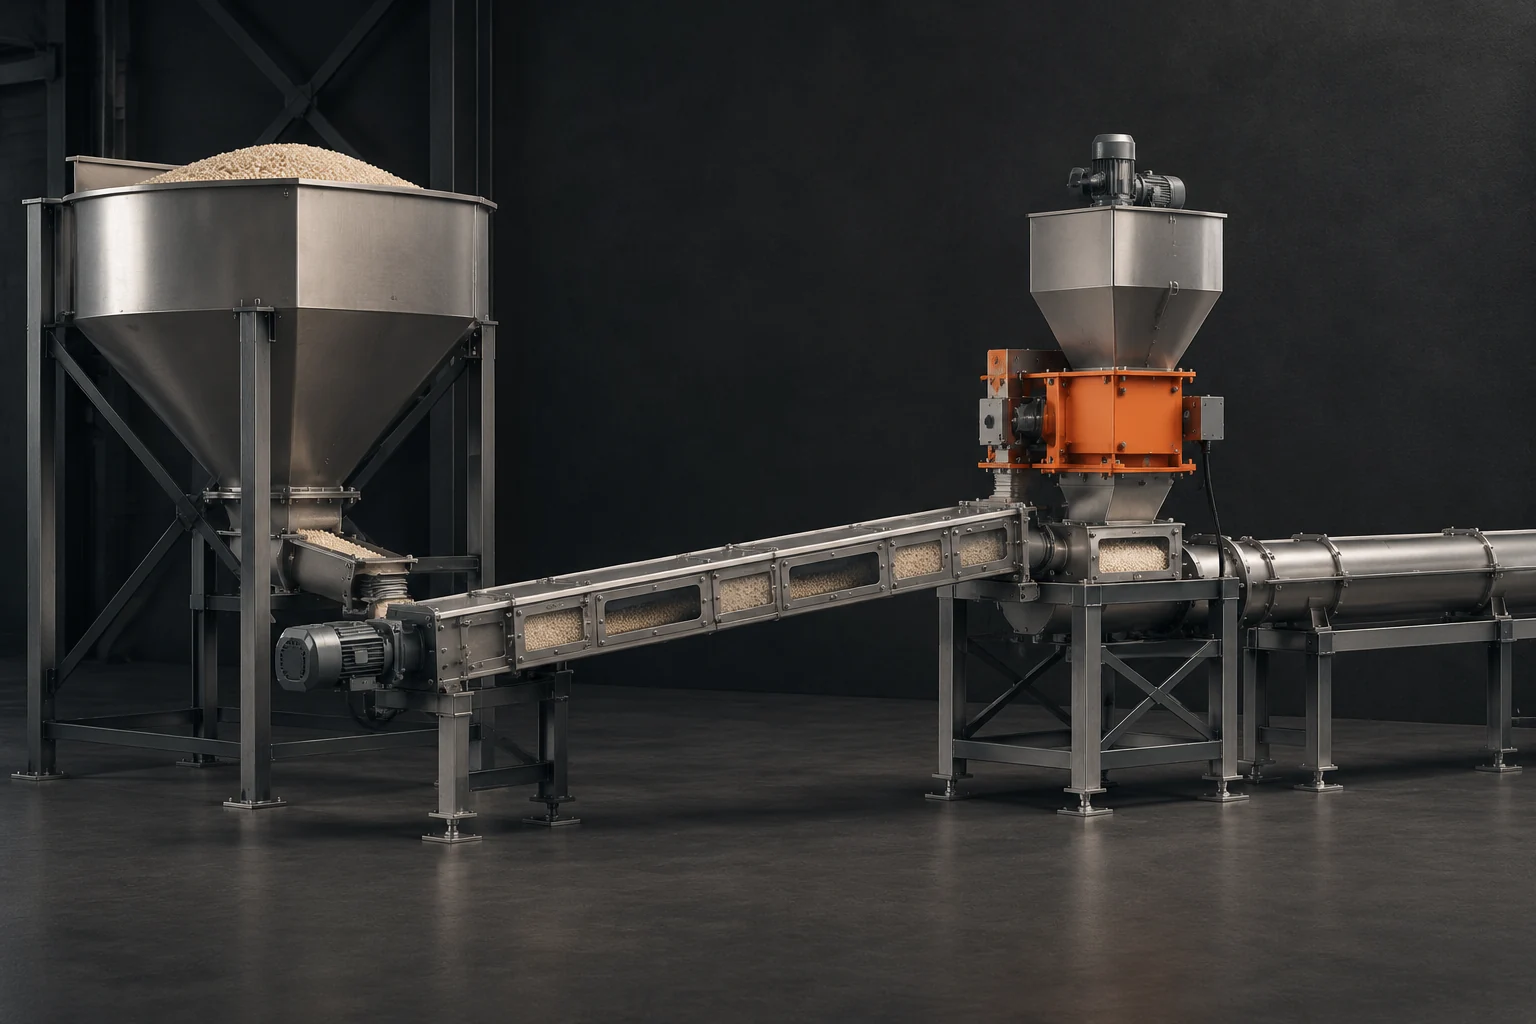
Дозирование в производстве удобрений — это отдельный технологический этап, потому что стабильность подачи напрямую влияет на весь дальнейший процесс. Если компонент поступает неравномерно, меняется соотношение материалов, возникают колебания состава смеси, а оборудование следующих стадий получает нестабильную нагрузку.
Задача дозатора заключается не просто в перемещении сыпучего материала. Оборудование должно обеспечить управляемый поток с учётом свойств конкретного продукта: его плотности, размера частиц, влажности, склонности к слёживанию и образования связей между частицами. Именно поэтому одинаковая схема подачи может работать по-разному с разными видами удобрений.
Почему дозирование выделяют в отдельную технологическую операцию
Передача материала из бункера или накопительной ёмкости сама по себе ещё не означает точного дозирования. Обычная подача отвечает за транспортировку, тогда как дозирование связано с контролем количества материала, поступающего за определённый период.
В производственных линиях удобрений дозирование необходимо для поддержания заданной рецептуры и повторяемости процесса. Например, если несколько компонентов должны поступать в общий поток, каждый из них должен иметь предсказуемую производительность. Даже небольшие изменения подачи одного компонента могут изменить свойства итогового продукта или повлиять на работу оборудования после точки смешивания.
Отдельный этап контроля позволяет выявлять причины отклонений: изменение свойств сырья, нестабильность заполнения бункера, механические колебания или неправильную настройку системы управления.
Инженерная заметка: точность дозирования определяется не только самим дозатором. На результат влияют весь путь движения материала, условия загрузки, конструкция узлов подачи и стабильность характеристик продукта. Рабочие параметры выбирают по документации конкретного оборудования и материалу, а не по универсальным значениям.
Объёмная подача и её особенности
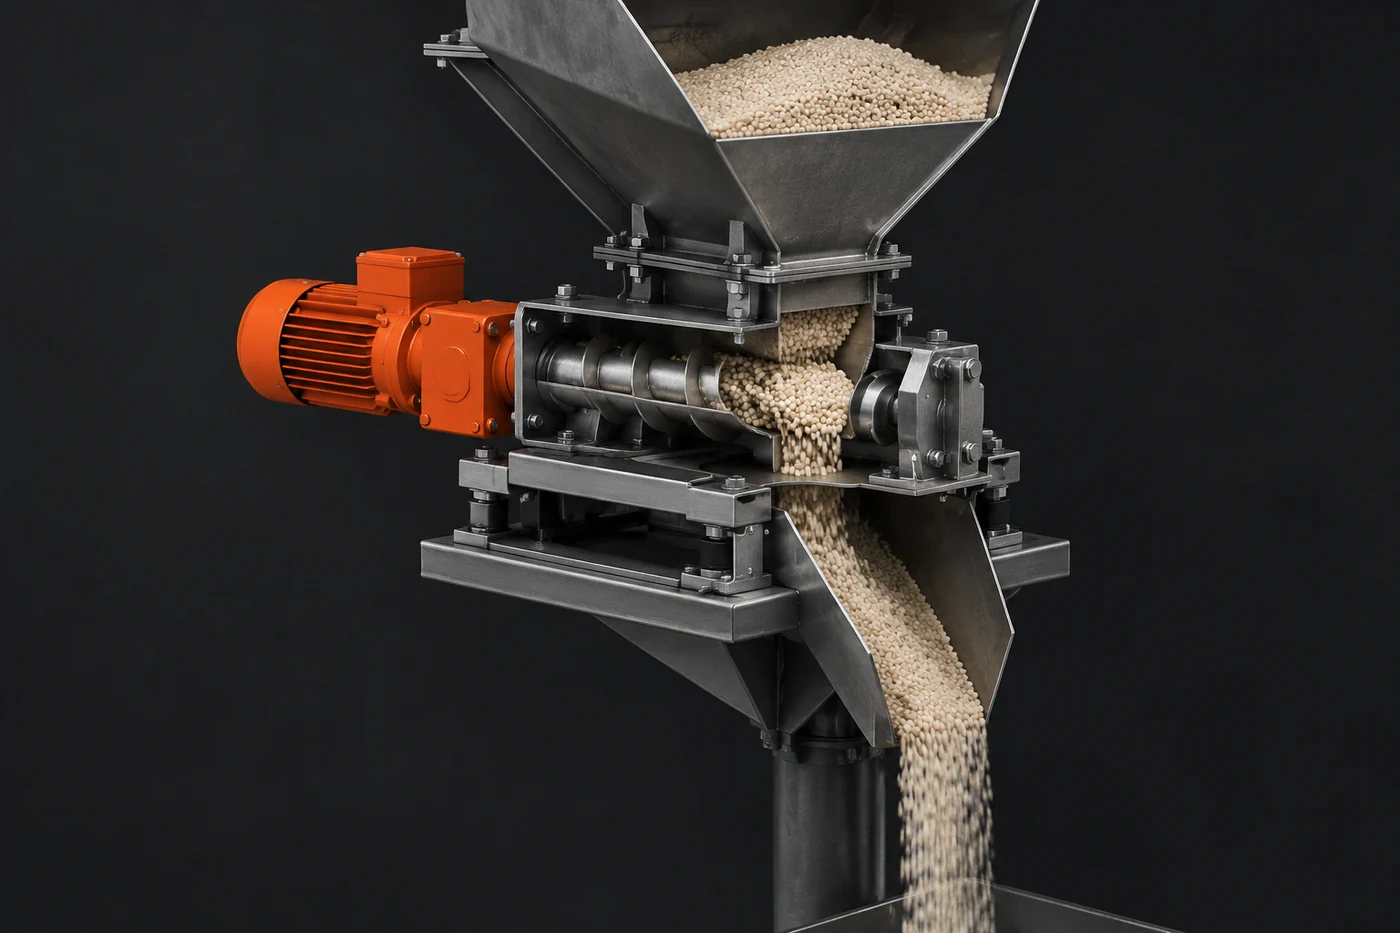
Объёмный способ дозирования основан на перемещении определённого объёма материала за единицу времени. Оборудование управляет количеством пространства, которое проходит через рабочий орган подачи, например шнек или другой транспортирующий элемент.
Главное ограничение такого подхода заключается в том, что одинаковый объём не всегда означает одинаковую массу. Если меняется насыпная плотность материала, фактическое количество продукта в потоке тоже изменяется.
Объёмная подача может быть эффективной, когда характеристики материала стабильны и процесс не требует постоянного измерения массы. Однако при работе с неоднородными сыпучими компонентами необходимо учитывать возможные изменения плотности и поведения материала в бункере.
Гравиметрическое дозирование: контроль по массе
Весовое, или гравиметрическое, дозирование отличается тем, что система получает информацию о фактической массе проходящего материала. В таких установках используются весовые измерительные элементы, включая тензодатчики, которые позволяют отслеживать изменение массы и корректировать подачу.
Принцип работы заключается в создании обратной связи: оборудование сравнивает фактический поток с требуемым значением и изменяет работу исполнительного механизма. Такой подход помогает компенсировать изменения плотности или других характеристик материала.
При этом весовой контроль требует стабильных условий измерения. Внешняя вибрация, механические воздействия и нестабильное поступление материала могут влиять на точность показаний. Поэтому конструкция установки и её размещение имеют такое же значение, как и сами измерительные элементы.
Какие свойства удобрений влияют на стабильность подачи
Сыпучие материалы не являются одинаковыми по поведению. Один компонент может свободно перемещаться внутри оборудования, а другой — создавать зоны уплотнения или неравномерного выхода из бункера.
- Насыпная плотность. Изменение плотности влияет на соотношение между объёмом и массой материала.
- Влажность. Повышенное содержание влаги может усиливать сцепление частиц и ухудшать текучесть.
- Размер и форма частиц. Гранулы и порошкообразные материалы по-разному проходят через рабочие зоны дозатора.
- Когезия. Склонность частиц слипаться может вызывать нестабильный поток.
- Хрупкость. Механическое воздействие может изменять состояние материала и количество мелкой фракции.
При выборе способа подачи оценивают не только требуемую производительность, но и поведение конкретного продукта в реальных условиях эксплуатации.
Как проверяют стабильность дозирования в процессе
Проверка дозирования начинается с анализа соответствия между заданным потоком и фактической подачей. В зависимости от конструкции линии контролируют показания измерительной системы, работу исполнительных механизмов и поведение материала перед входом в следующий участок процесса.
Калибровка в данном случае рассматривается как настройка соответствия между сигналами оборудования и фактическим количеством материала. Она не является универсальной процедурой с одинаковыми параметрами для всех установок: порядок действий определяется конструкцией дозатора, типом измерения и требованиями технологической линии.
При диагностике нестабильного потока обычно рассматривают несколько возможных причин:
| Признак | Возможные причины для проверки |
|---|---|
| Колебания подачи при неизменной настройке | Изменение свойств материала, нестабильное заполнение, влияние внешних воздействий |
| Расхождение между объёмом и массой | Изменение насыпной плотности или состава потока |
| Периодические провалы потока | Неравномерный выход материала из зоны хранения или образование уплотнений |
Точные интервалы проверок, допустимые отклонения и рабочие параметры определяют по технической документации конкретного оборудования.
Связь дозирования с последующими операциями
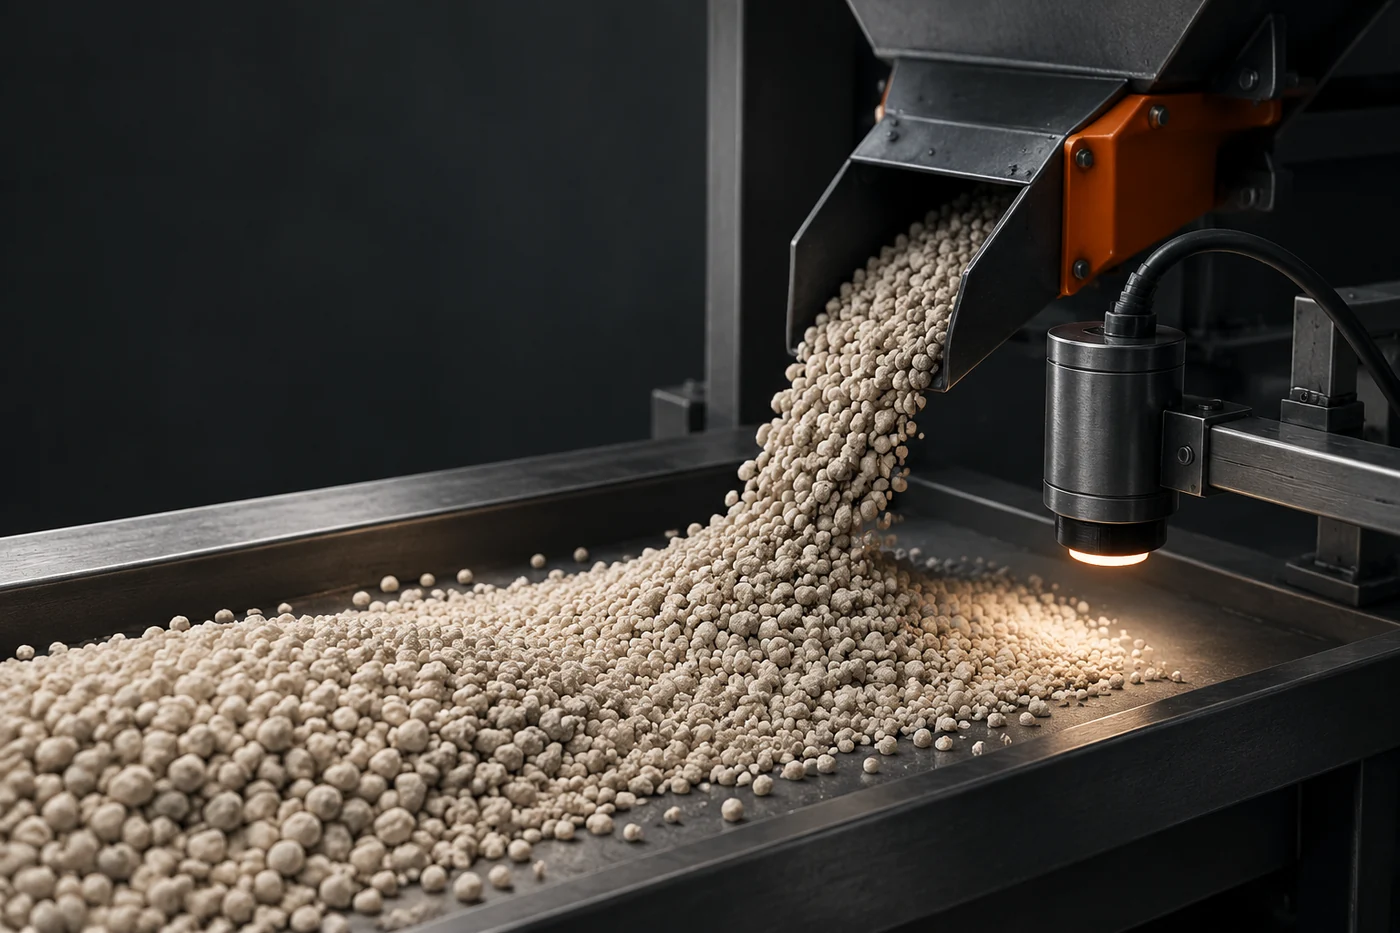
Стабильная подача необходима не только для самого узла дозирования. Она создаёт предсказуемые условия для следующих этапов производства удобрений: смешивания, формирования гранул или других операций обработки материала.
Если поток меняется, последующее оборудование получает непостоянную нагрузку. Это усложняет управление процессом и затрудняет поиск причины отклонений, поскольку проблема может проявляться уже далеко от места возникновения.
Поэтому дозирование рассматривают как часть общей технологической системы. Надёжная работа достигается не максимальной сложностью оборудования, а правильным соответствием между методом подачи, свойствами материала и задачами линии.
Что важно учитывать при выборе принципа подачи
Выбор между объёмным и весовым дозированием зависит от требований процесса. Если материал имеет стабильные характеристики и допускает контроль по объёму, простая схема может быть достаточной. Если важна точность по массе и свойства сырья меняются, требуется система с весовой обратной связью.
Главный критерий — не название технологии, а способность оборудования поддерживать нужную стабильность потока в конкретных условиях. При проектировании или модернизации линии учитывают свойства удобрений, конструкцию узлов хранения, требования к рецептуре и данные технических документов производителя оборудования.