Скачки показаний весового дозатора часто воспринимают как проблему датчиков массы, но в реальном процессе причина может находиться в другом месте. Весовая система показывает не только состояние измерительного узла: она реагирует на то, сколько материала находится в зоне измерения, как он поступает и насколько стабильно движется через оборудование.
Для поиска причины важно разделить две группы факторов. Первая связана с измерением: весовой элемент, механические связи, внешние воздействия и обратная связь управления. Вторая относится к самому потоку: изменению насыпной плотности, сыпучести, влажности, форме частиц и неравномерному заполнению зоны подачи. Одинаковая команда на подачу не гарантирует одинаковое поведение материала.
Что именно измеряет весовой дозатор
Весовой дозатор работает не как простой счётчик оборотов или объёма. Гравиметрическая система использует изменение массы в контролируемой зоне и корректирует подачу по обратной связи. Поэтому показание зависит от того, насколько точно измерительный контур видит реальное количество материала.
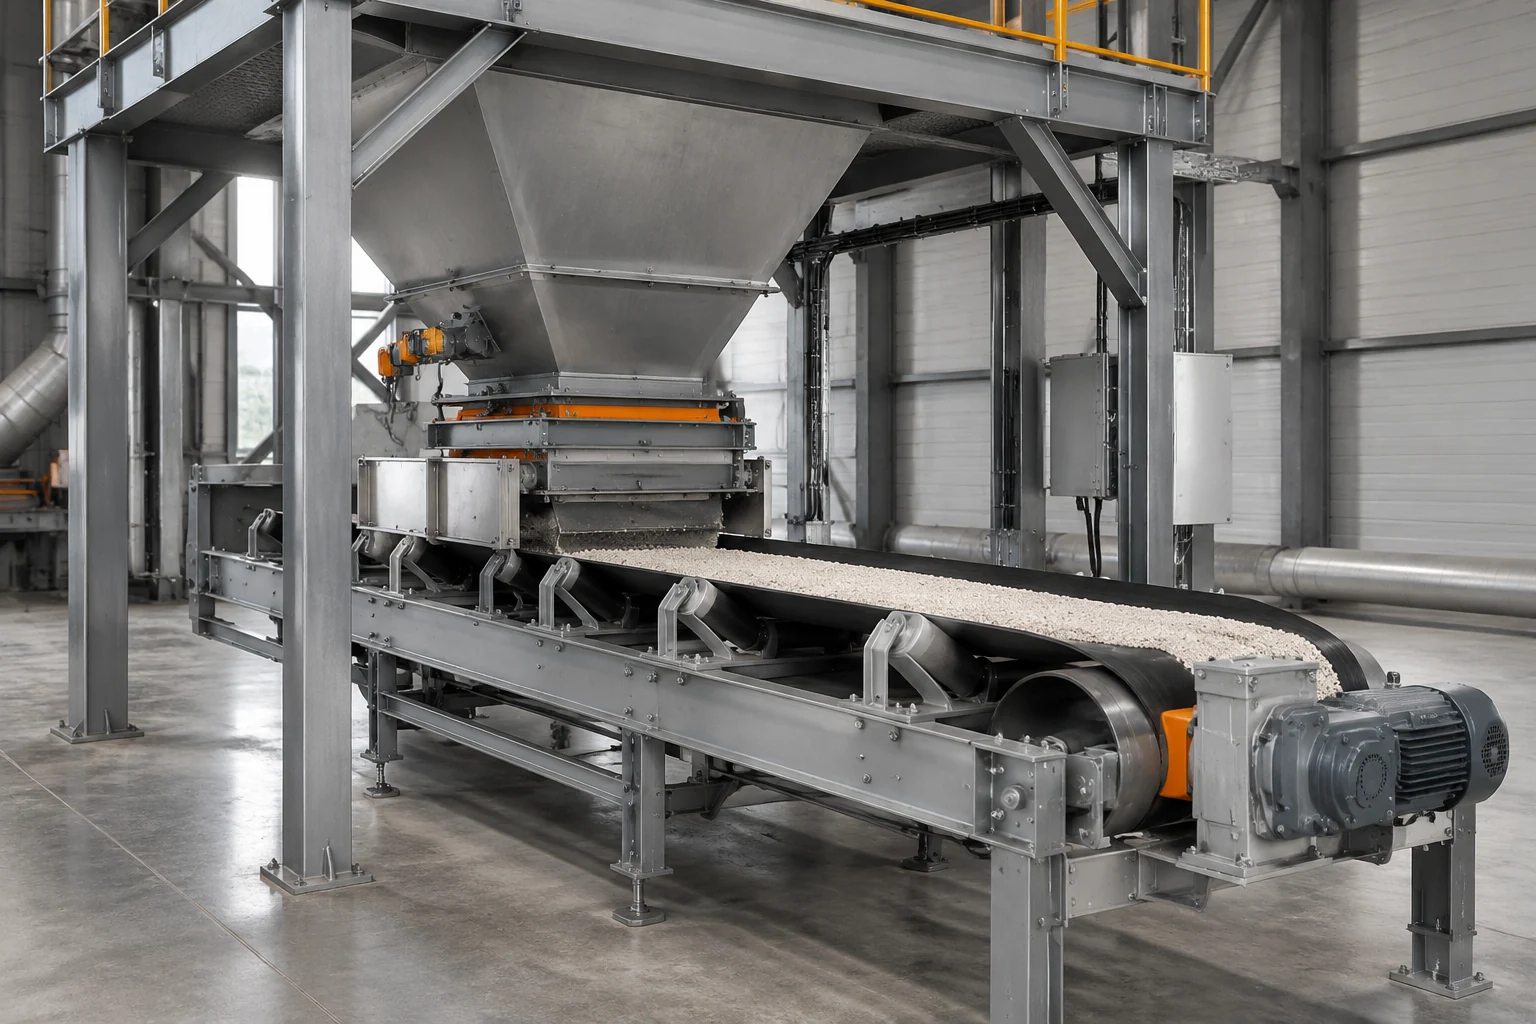
В ленточных весовых системах материал проходит по движущемуся полотну, а измерительная часть оценивает нагрузку на рабочем участке. Сам дозатор при этом управляет подачей, стараясь поддерживать заданный массовый поток. Если материал ложится на ленту неравномерно или условия измерения меняются, сигнал может колебаться даже при исправных компонентах.
Инженерная заметка. При диагностике полезно отделять «что видит датчик» от «что происходит с материалом». Изменение сигнала может быть следствием реального изменения массы в зоне измерения, а не ошибкой измерительного элемента.
Признаки ошибки измерения и признаки нестабильного потока
Первый этап проверки — наблюдение за характером скачков. Ошибка измерения обычно проявляется независимо от поведения материала: например, сигнал меняется при стабильной подаче или повторяет внешнее воздействие. Проблема потока чаще связана с тем, что сам материал приходит к дозатору неравномерно.
При анализе полезно сравнить несколько признаков:
| Признак | Возможная группа причин | Что проверяют |
|---|---|---|
| Показания меняются при постоянном внешнем потоке | Измерительная система или внешние воздействия | Механические связи, вибрации, стабильность установки |
| Колебания совпадают с изменением подачи материала | Поток и свойства продукта | Заполнение, сыпучесть, состояние зоны загрузки |
| Разные материалы дают разное поведение | Физические свойства сырья | Плотность, влажность, склонность к сводообразованию |
| Сигнал меняется после вмешательства в установку | Изменение условий измерения | Конфигурацию системы и корректность настроек по документации |
Такой подход позволяет не заменять измерительный узел без подтверждения причины. Одна и та же нестабильность может иметь разные источники.

Как свойства материала меняют обратную связь
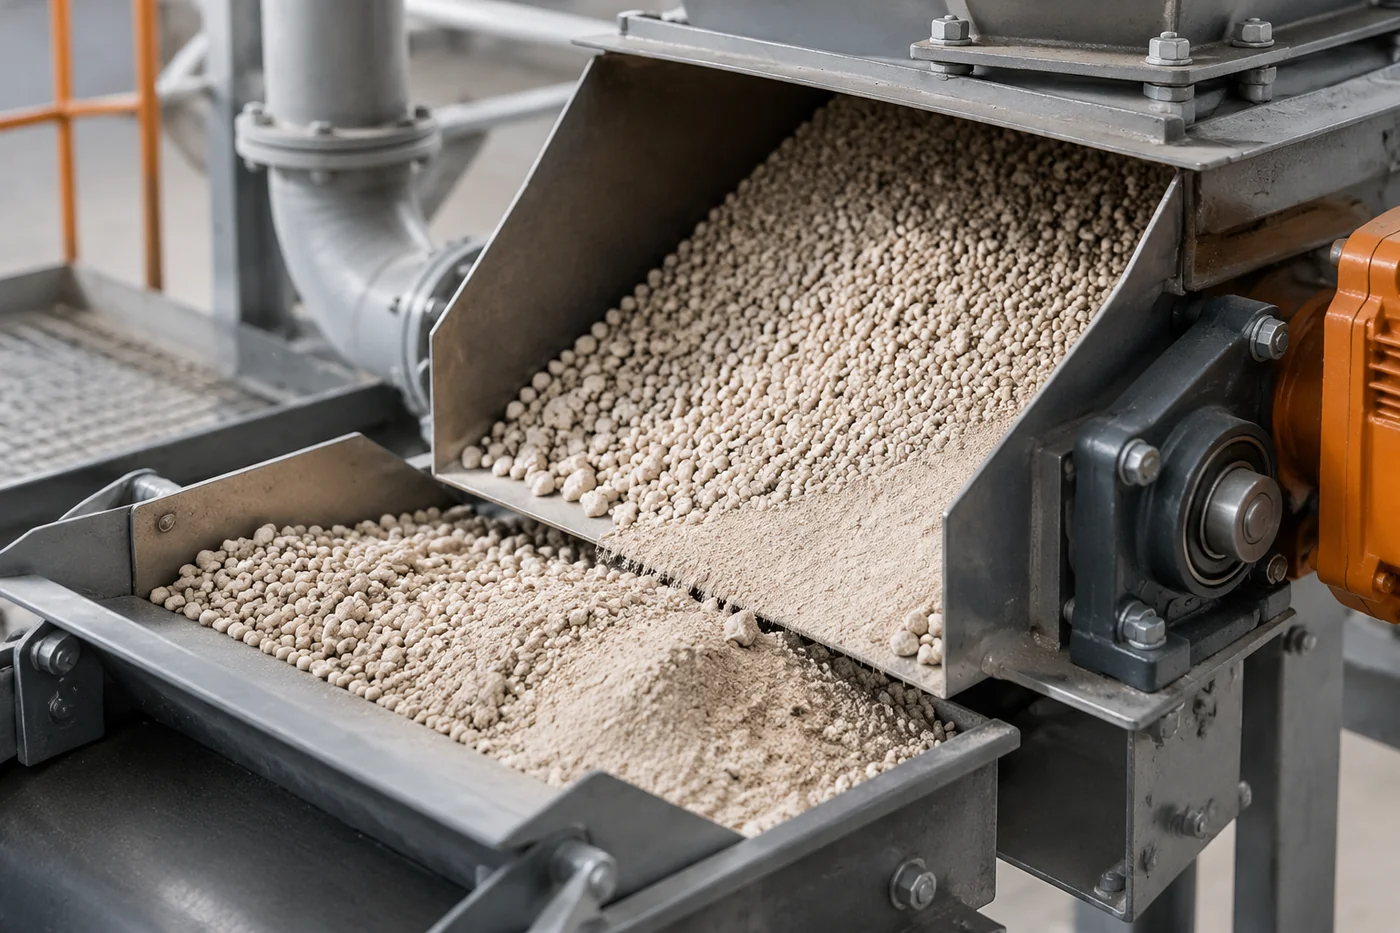
Сыпучий материал не является полностью предсказуемой массой. Его поведение зависит от формы частиц, влажности, склонности к сцеплению и разрушению гранул. Эти свойства влияют на заполнение транспортирующего элемента и на то, насколько равномерно материал проходит через дозатор.
Например, изменение насыпной плотности может привести к тому, что прежний объём заполнения будет соответствовать другой массе. Объёмная подача при этом не измеряет массу напрямую. Весовая обратная связь как раз используется для компенсации таких изменений, но она работает корректно только при стабильном измерительном процессе.
В производстве удобрений это особенно важно при работе с разными видами сырья и смесями. Гранулы, порошковые компоненты и материалы с различной склонностью к уплотнению могут требовать разных подходов к подаче и контролю. Причина нестабильности не всегда находится в самом дозаторе.
Внешние факторы, которые искажают показания
Весовая обратная связь чувствительна к условиям, в которых работает измерительный узел. Вибрация от соседнего оборудования, механические контакты с конструкцией или нестабильность загрузки способны создавать изменения сигнала, которые оператор может принять за колебание массы.
При поиске причины проверяют не отдельный датчик, а всю измерительную цепочку: как установлен узел, какие механические связи на него воздействуют, насколько стабильно поступает материал и не изменились ли условия эксплуатации.
Точные допустимые значения нагрузки, диапазоны работы и требования к установке определяются документацией конкретного оборудования. Если таких данных нет в доступном описании, нельзя переносить параметры другого дозатора как универсальные.
Последовательность проверки причины скачков
Диагностику удобнее строить от наблюдаемого признака к подтверждаемой гипотезе. Сначала фиксируют, когда возникает нестабильность: постоянно, периодически или только при определённых материалах. Затем сравнивают поведение измерения с реальным движением продукта.
Практическая логика проверки выглядит так:
- определить, изменяется ли сам поток материала или только сигнал измерения;
- сравнить работу с разными материалами и состояниями подачи;
- проверить наличие внешних воздействий на измерительный узел;
- оценить соответствие текущей конфигурации технической документации оборудования;
- после устранения предполагаемой причины подтвердить изменение тем же способом наблюдения.
Калибровка в этом процессе рассматривается как проверка соответствия измерительной системы, а не как универсальный способ устранения любых колебаний. Если причина находится в неравномерном потоке, одна только настройка измерения не устранит источник проблемы.
Почему одинаковые показания требуют разных объяснений
Одинаковый внешний симптом — скачки массы — может появляться из-за разных механизмов. В одном случае материал поступает порциями, в другом измерительный контур получает внешнее воздействие, в третьем изменились свойства продукта. Поэтому поиск причины начинается не с замены детали, а с разделения вариантов.
Главный диагностический вопрос звучит так: меняется ли фактический массовый поток или только его измеренное представление. Ответ на него определяет дальнейшую проверку оборудования и помогает избежать неверного вывода о неисправности дозатора.