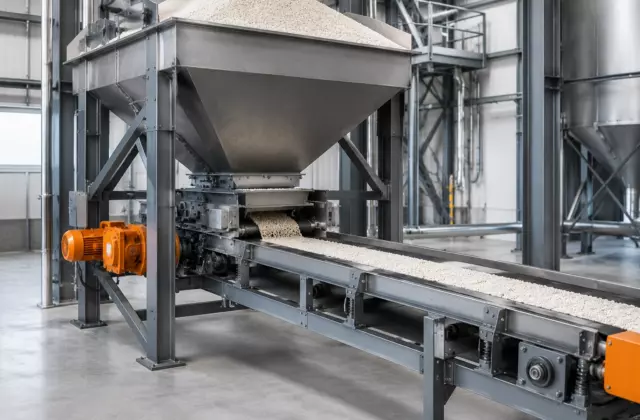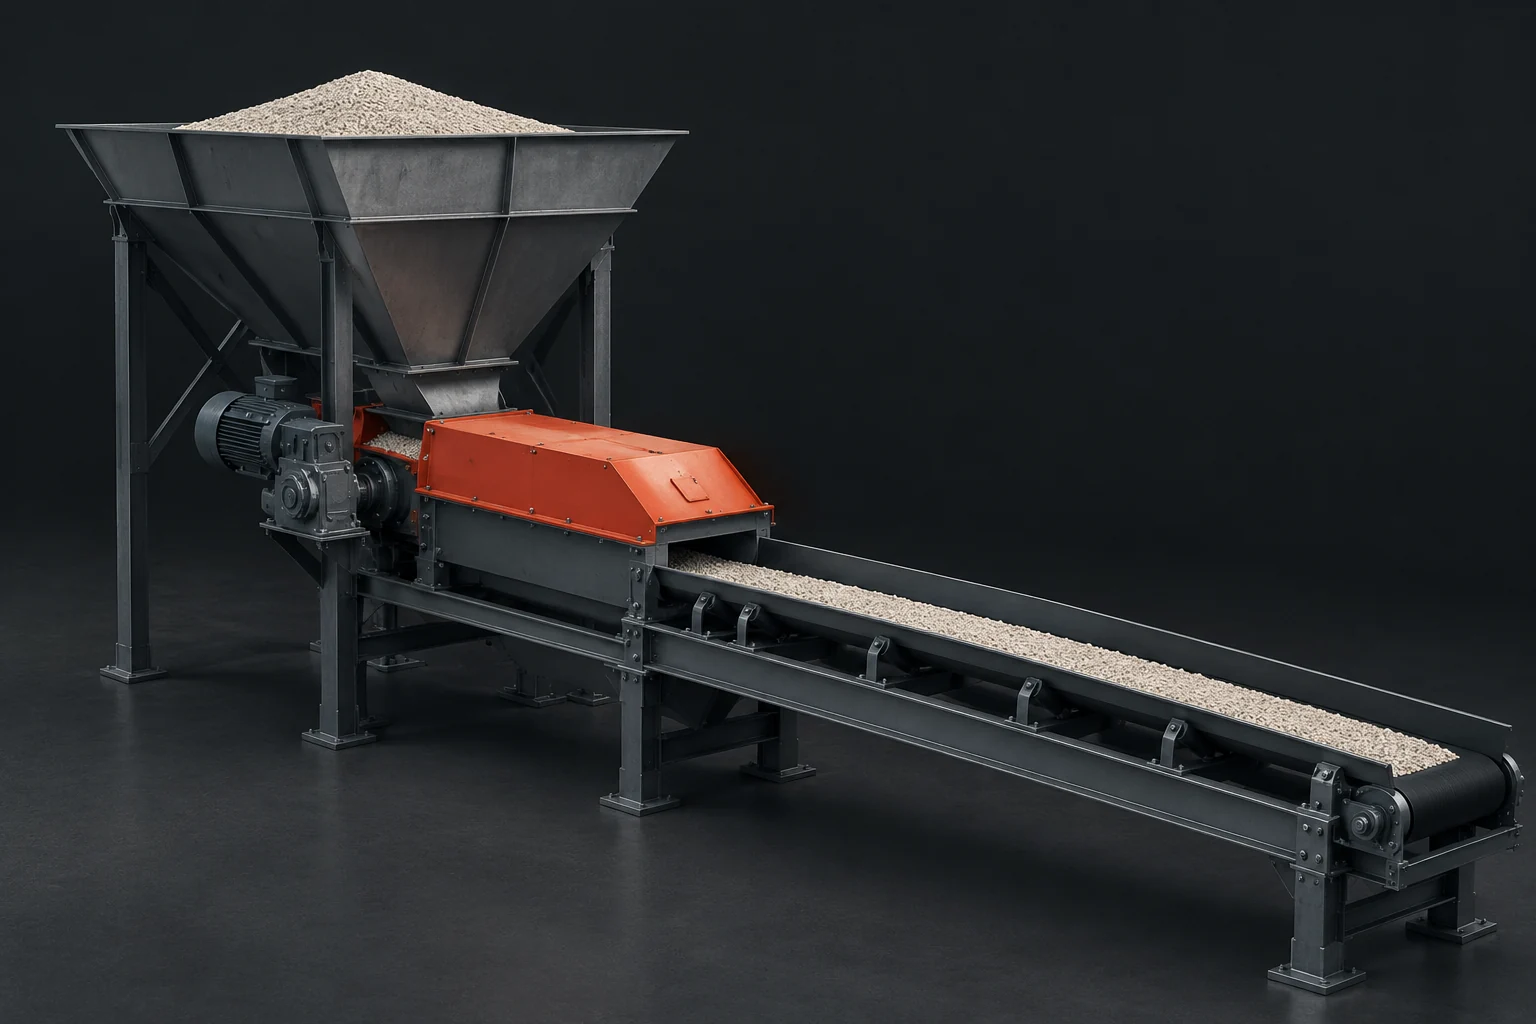
Стабильность дозирования компонентов напрямую зависит от того, насколько предсказуемо материал перемещается через систему подачи. В производстве удобрений даже исправный дозатор может выдавать нестабильный поток, если изменились свойства сырья, условия заполнения или работа измерительных элементов.
При поиске причины важно не начинать с замены отдельных узлов, а рассматривать весь путь материала: от зоны загрузки до точки выхода. Нестабильность может появляться из-за изменения насыпной плотности, образования сводов, налипания, неравномерного поступления материала или искажений измерения массы.
Как формируется нестабильный поток материала
Система подачи должна одновременно выполнять две задачи: перемещать материал и обеспечивать контролируемое количество сырья в единицу времени. В объёмных дозаторах управление связано с объёмом перемещаемого материала, поэтому изменение плотности или заполнения рабочего органа влияет на фактическую массу потока.
Гравиметрические системы используют обратную связь по массе. Они оценивают фактическую подачу и корректируют работу исполнительного механизма. Такой принцип позволяет компенсировать часть изменений материала, но не устраняет проблемы, возникающие из-за плохой сыпучести или нестабильного поступления сырья в сам дозирующий узел.
Неровность потока часто проявляется не как полный отказ оборудования, а как колебания производительности: материал идёт порциями, появляются периодические провалы или кратковременные скачки подачи.
Инженерная заметка. При диагностике полезно разделять две разные проблемы: «дозатор неправильно регулирует поток» и «материал поступает к дозатору нестабильно». В первом случае проверяют измерительную и управляющую часть, во втором — путь движения сырья до точки дозирования.
Свойства сырья, которые меняют работу подачи
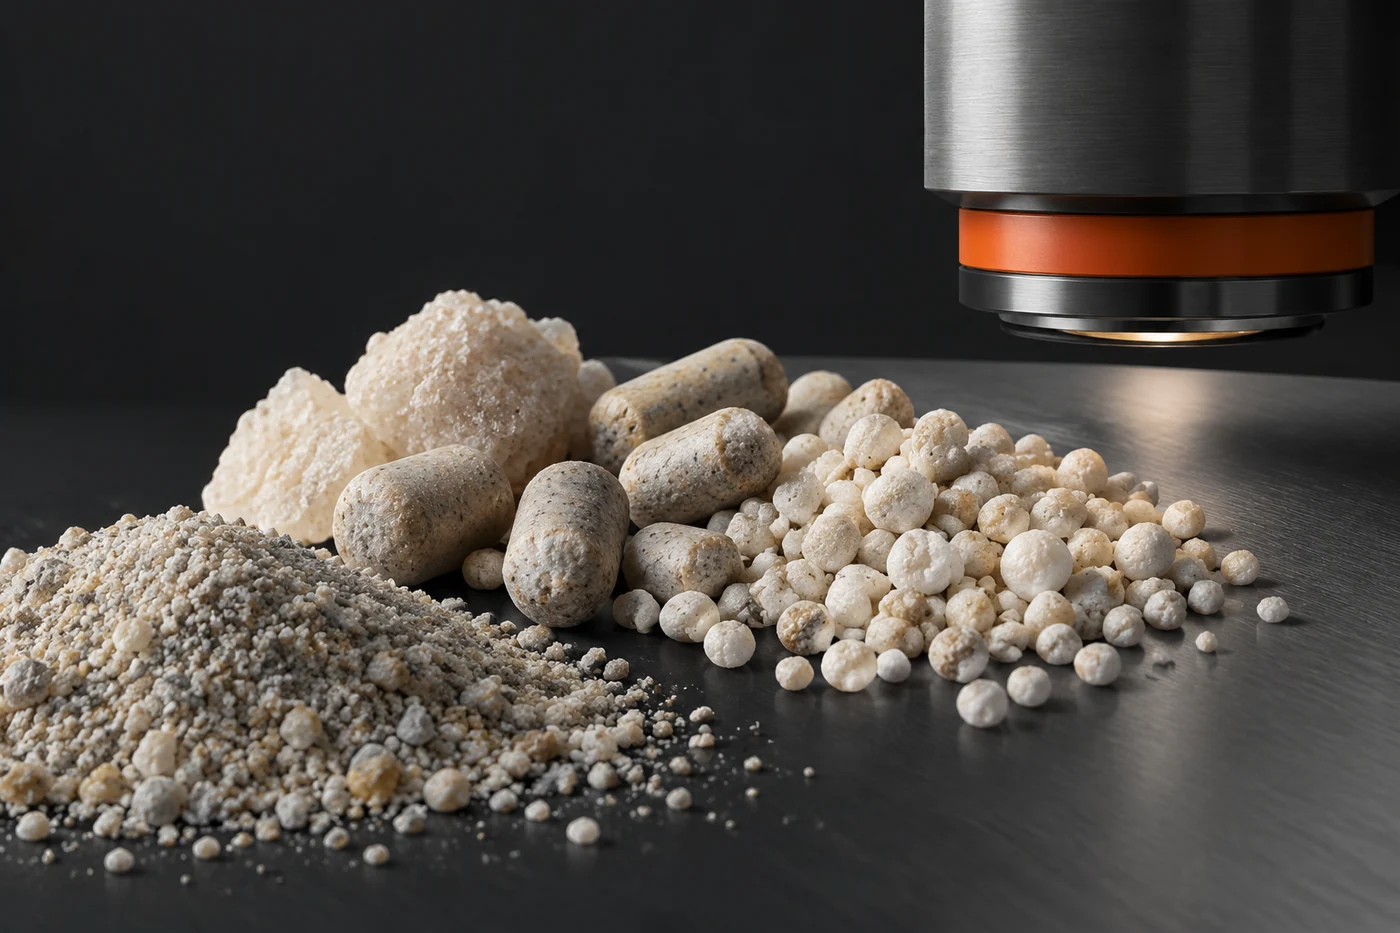
Сыпучие компоненты удобрений отличаются по поведению при транспортировании. На стабильность влияют насыпная плотность, размер и форма частиц, влажность, склонность к слипанию и механическая прочность гранул или частиц.
Материал с повышенной склонностью к когезии может хуже выходить из бункера и подаваться неравномерно. В результате дозатор получает поток, который уже имеет колебания до начала измерения. Похожая ситуация возникает при изменении влажности: частицы могут иначе взаимодействовать друг с другом, а привычная настройка подачи перестаёт соответствовать новым условиям.
Хрупкие материалы также требуют внимания. При перемещении могут изменяться гранулометрический состав и плотность слоя, что влияет на повторяемость подачи. Поэтому оценивать нужно не только сам дозатор, но и состояние материала в процессе.
- изменение внешнего вида и структуры сырья относительно обычного состояния;
- появление комков или участков с плохим истечением из накопительной ёмкости;
- колебания заполнения рабочего органа подачи;
- расхождение между ожидаемой и фактической массовой подачей;
- изменение поведения системы после смены партии материала.
Какие элементы системы проверяют при поиске причины
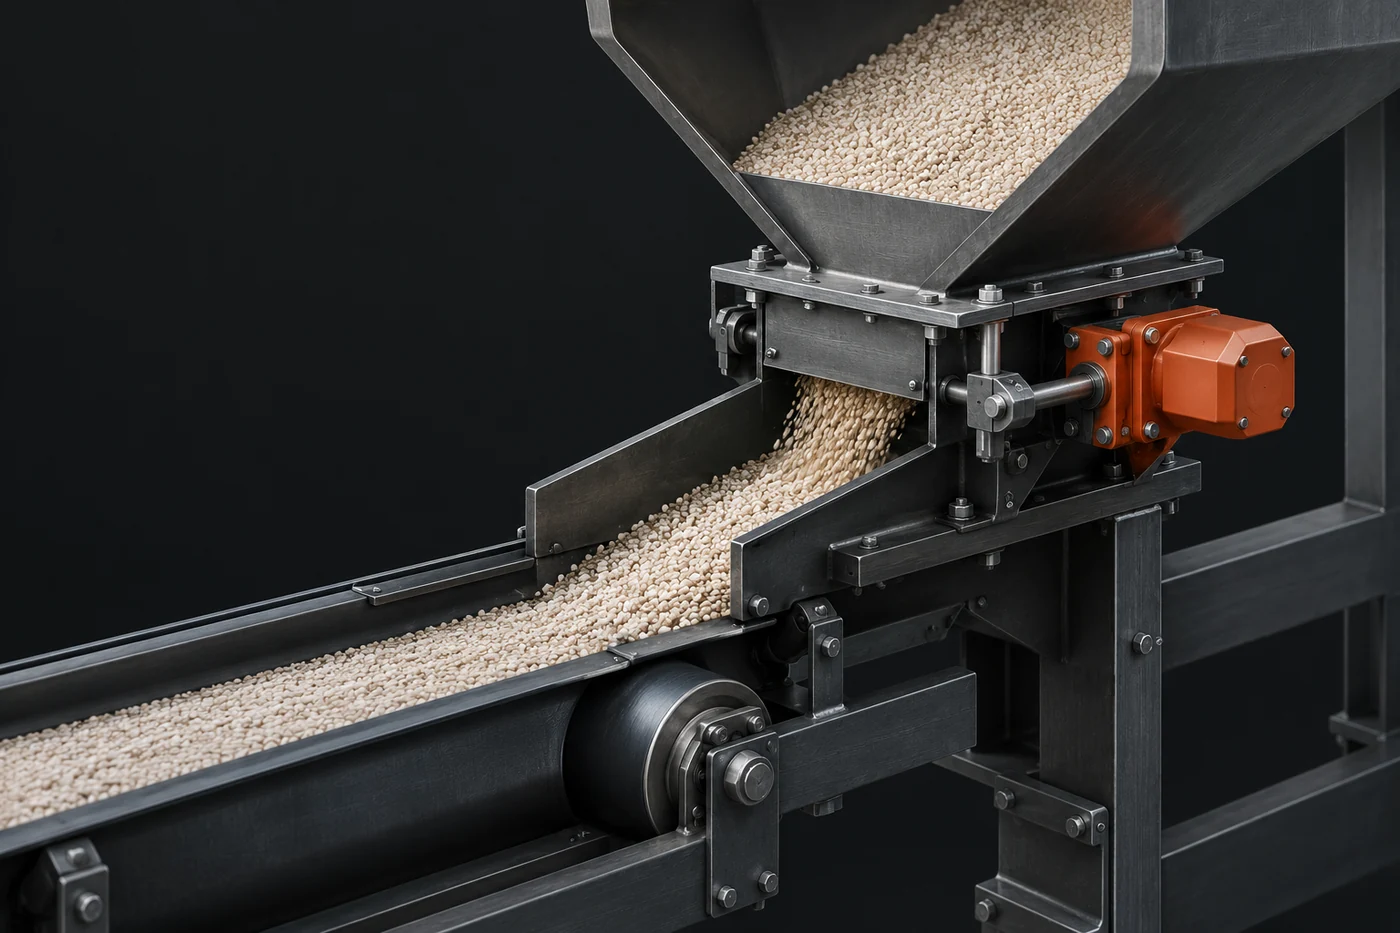
Диагностику нестабильного дозирования проводят по цепочке: источник материала, узел подачи, измерение и управление. Такой подход помогает не ограничиваться проверкой одного механизма.
| Область проверки | Что может указывать на проблему | Что подтверждает или исключает гипотезу |
|---|---|---|
| Материал | Изменение сыпучести, плотности, склонность к слёживанию | Сравнение поведения сырья в разных условиях и анализ характеристик партии |
| Зона загрузки | Неравномерное поступление к дозатору | Наблюдение за заполнением и движением материала без вмешательства в защитные системы |
| Дозирующий механизм | Пульсации подачи при стабильном входном потоке | Проверка механического состояния и соответствия узла свойствам материала |
| Весовая часть | Колебания показаний при неизменной подаче | Проверка креплений, условий установки и корректности измерительного контура |
Конкретные параметры проверки зависят от конструкции оборудования и должны определяться по технической документации производителя. Универсальные значения нагрузок, диапазонов или настроек для всех систем подачи не применяются.
Влияние вибраций на измерение массы
Весовые системы чувствительны не только к массе материала, но и к внешним воздействиям. Вибрации от соседнего оборудования, механических передач или несогласованной работы агрегатов могут передаваться на элементы измерения.
В результате измерительный контур может фиксировать колебания, которые не связаны с реальным изменением количества материала. Особенно важно учитывать, что вибрация может влиять как на показания массы, так и на фактическое движение сырья.
Проверка влияния вибраций начинается с анализа условий установки: какие механизмы находятся рядом, когда возникают колебания и совпадают ли они по времени с изменениями показаний. Причина подтверждается не самим наличием вибрации, а связью между внешним воздействием и нестабильностью измерений.
Разница между проблемой материала и проблемой измерительной системы
Один из ключевых этапов диагностики — определить, где появляется ошибка: в движении сырья или в оценке этого движения.
Если поток на входе уже неравномерный, система измерения может работать корректно, но фиксировать реальные изменения. Если же материал движется стабильно, а показания массы меняются, внимание переносится на измерительный тракт и условия его работы.
В практике анализа полезно сравнивать несколько признаков одновременно: поведение материала, механическое движение узлов, показания системы и связь изменений с внешними событиями. Один симптом редко указывает только на одну причину.
Почему калибровка не заменяет поиск причины
Калибровка является частью проверки соответствия измерительной системы заданным условиям, но она не устраняет физические причины нестабильного потока. Если материал подаётся рывками из-за изменения свойств или нарушения условий заполнения, настройка измерения сама по себе не сделает поток равномерным.
Перед корректировкой измерительных параметров необходимо понять, насколько проблема связана с материалом, механикой подачи или внешними воздействиями. Только после этого результаты проверки можно использовать для дальнейшей настройки системы в соответствии с техническими требованиями конкретного оборудования.
Логика поиска причины нестабильного дозирования
Последовательный анализ позволяет избежать замены исправных компонентов и сосредоточиться на реальном источнике отклонений. Обычно начинают с наблюдения за характером сбоя, затем проверяют свойства материала и условия его движения, после чего переходят к измерительной части.
Такой подход особенно важен для линий производства удобрений, где один и тот же дозатор может работать с разными компонентами. Оборудование оценивают не отдельно от процесса, а как часть системы, в которой материал, механика и измерение постоянно влияют друг на друга.