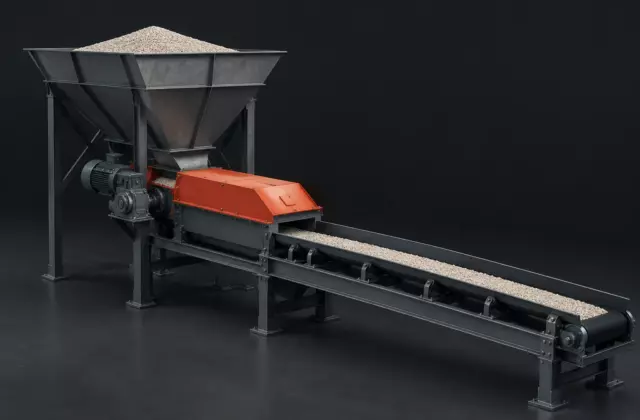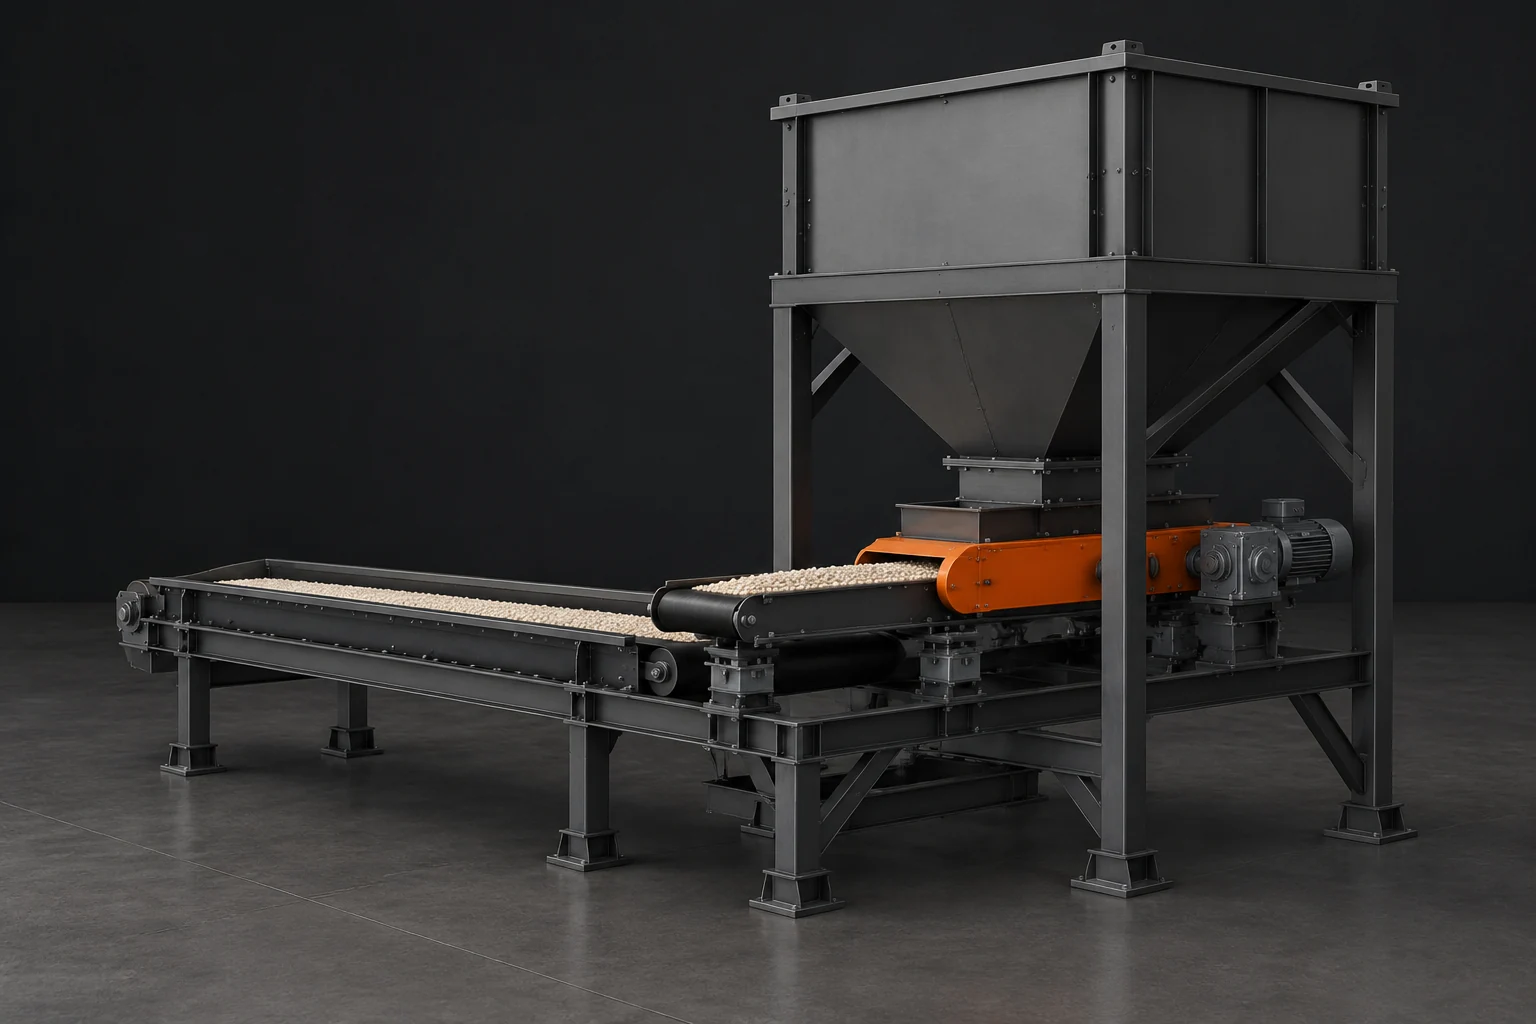
В производстве удобрений стабильность подачи компонентов определяет воспроизводимость всего последующего процесса. Если материал поступает в оборудование не с той массовой скоростью, на которую рассчитана технологическая схема, меняются соотношения компонентов, нагрузка на смесительные узлы и режимы дальнейшей переработки. Поэтому в системах дозирования используют не только механизмы перемещения, но и измерительную часть, которая показывает, сколько материала реально проходит через оборудование.
Весовая обратная связь лежит в основе гравиметрического дозирования. В отличие от объёмной подачи, где контролируется положение рабочего органа или заполнение пространства, такая система оценивает изменение массы и корректирует работу привода. Это позволяет учитывать реальные свойства сыпучего материала, которые могут изменяться даже при одной и той же настройке механизма.
Масса как главный параметр контроля потока
Любой дозатор решает задачу управления потоком материала. Сам механизм подачи создаёт движение: шнек вращается, лента перемещается, питатель изменяет проходное сечение. Но само движение не гарантирует постоянную массу продукта в единицу времени. Один и тот же объём может содержать разное количество материала из-за изменения насыпной плотности, влажности, формы частиц или склонности к слёживанию.
Объёмная система видит условный объём перемещения, но не знает, сколько килограммов находится внутри этого объёма. Гравиметрическая система получает дополнительный параметр — изменение массы. Именно эта информация используется для сравнения фактической подачи с заданным значением и формирования управляющего воздействия.
Инженерная заметка: весовой контур не делает материал одинаковым по свойствам. Он только позволяет обнаруживать отклонения массового потока и компенсировать часть изменений, если механика подачи и измерительная система работают в допустимых условиях.
Как устроена цепочка весовой обратной связи
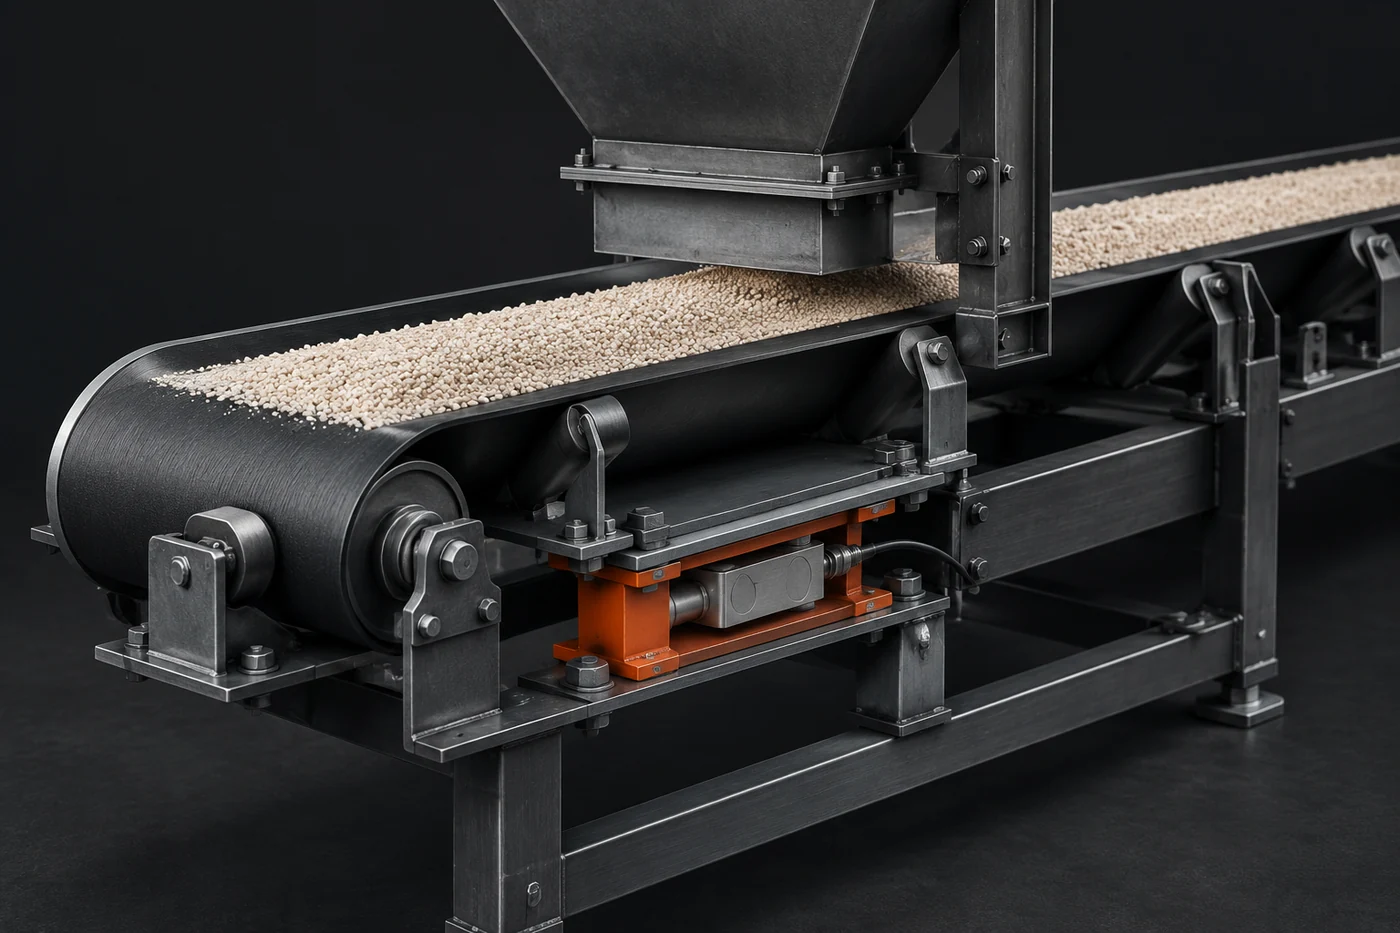
В основе гравиметрического дозирования находится несколько связанных элементов. Материал поступает в зону подачи, часть конструкции или отдельный узел располагается на весоизмерительном элементе, а система управления получает данные об изменении массы. Далее контроллер сравнивает измеренное значение с требуемым потоком и изменяет работу привода.
Тензоизмерение основано на регистрации деформации чувствительного элемента под нагрузкой. Сам датчик не определяет химический состав материала и не оценивает качество гранул или порошка. Он фиксирует механическое воздействие массы оборудования и материала, после чего электронная часть преобразует сигнал в измеряемый параметр.
В ленточных весовых дозаторах контролируется материал на движущейся ленте. Система учитывает массу слоя на ленте и скорость перемещения, чтобы определить фактическую подачу. В других конструкциях принцип может отличаться, но общая логика сохраняется: измерение массы используется для управления потоком.
Что именно измеряет система дозирования
Важно разделять несколько величин, которые часто смешивают при описании оборудования. Весовой узел непосредственно связан с массой, но итоговая характеристика подачи получается после обработки данных и учёта движения материала.
| Параметр | Что показывает | Почему важен |
|---|---|---|
| Масса материала в измерительной зоне | Нагрузку на весовой элемент | Даёт исходные данные для расчёта потока |
| Скорость перемещения рабочего органа | Интенсивность транспортирования | Связывает измеренную массу с подачей во времени |
| Фактический массовый поток | Количество материала, проходящего через систему | Используется для регулирования процесса |
При этом весовой датчик не заменяет проверку состояния всей системы. Ошибки могут возникать из-за механических факторов, особенностей монтажа или изменения условий работы.
Почему внешние воздействия искажают измерения
Весовое измерение требует стабильной механической среды. Тензоэлементы воспринимают не только полезную нагрузку от материала, но и дополнительные воздействия, если они передаются на измерительный узел. Например, вибрация от соседнего оборудования, механические напряжения в соединениях или нестабильная подача способны изменить показания.
Сыпучие материалы также создают сложности. Порошки могут зависать, слёживаться или поступать неравномерными порциями. Гранулированные материалы могут отличаться по размеру и форме частиц. Поэтому настройка и оценка работы дозатора всегда связаны не только с датчиком, но и с поведением конкретного продукта.
- проверяют отсутствие лишних механических связей, передающих нагрузку на весовой узел;
- оценивают равномерность поступления материала в зону измерения;
- учитывают изменение свойств сырья при смене партии или условий хранения;
- сверяют настройки и процедуру проверки с технической документацией конкретного оборудования.
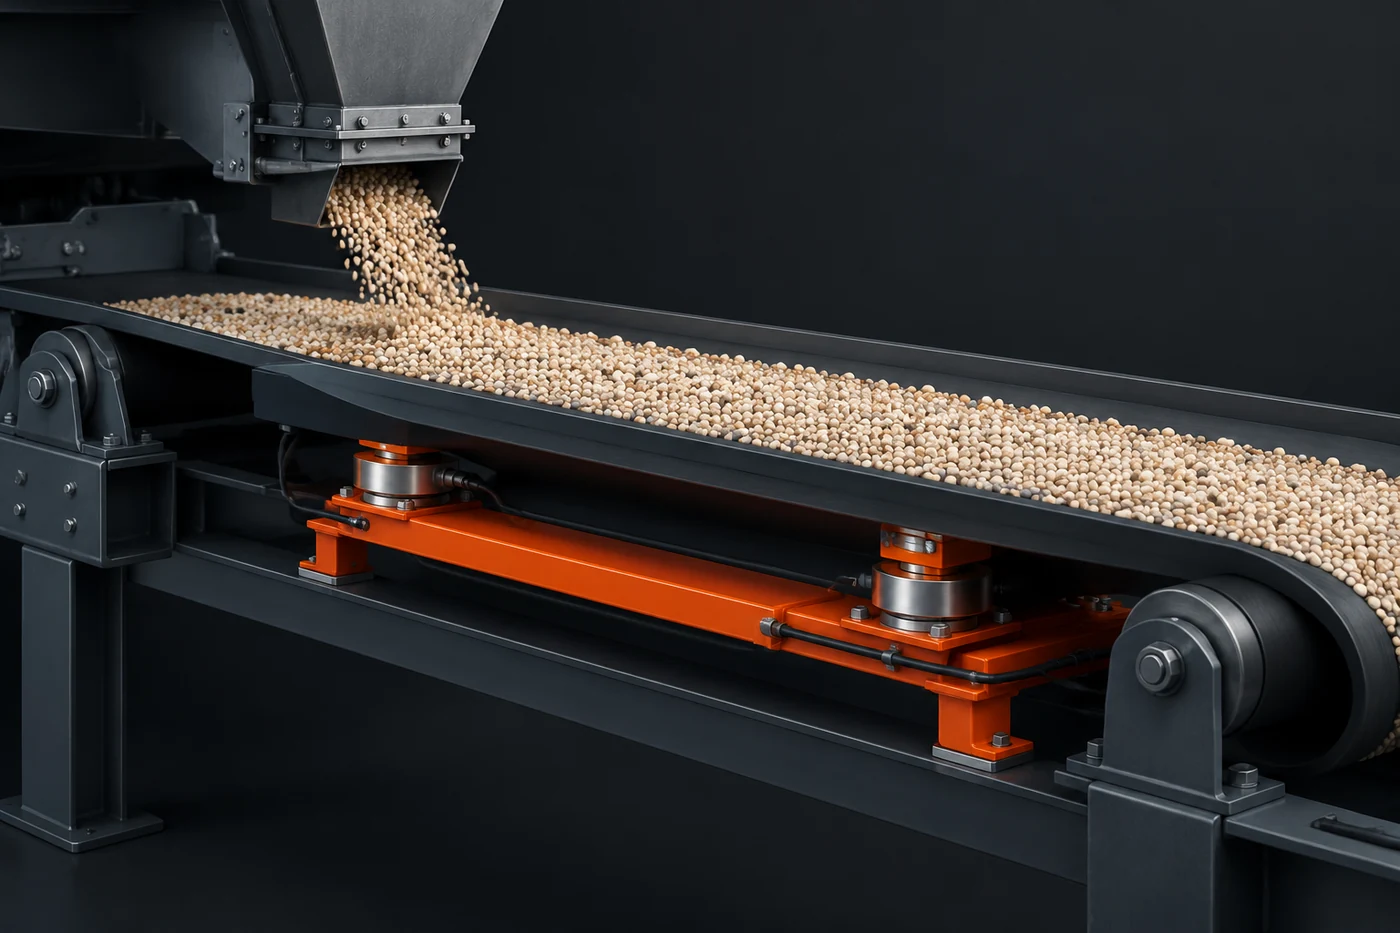
Отличия весового и объёмного дозирования
Выбор принципа контроля зависит от требований процесса и свойств материала. Объёмное дозирование может быть эффективным, когда характеристики продукта стабильны и достаточно контролировать перемещение заданного объёма. Но при изменении плотности или структуры материала фактическая масса потока может отличаться.
Гравиметрический подход сложнее, поскольку требует измерительного контура и стабильной работы механической части. Однако он получает прямую информацию о массе, что особенно важно там, где отклонения подачи влияют на баланс компонентов или дальнейшие технологические операции.
Проверка стабильности весовой обратной связи
Проверка дозирования начинается не с изменения настроек, а с поиска причины отклонения. Сначала оценивают, соответствует ли фактическое поведение оборудования ожидаемой логике работы. Если масса меняется при неизменных условиях, необходимо определить, связано ли это с материалом, механикой или измерительной частью.
При анализе рассматривают несколько вопросов: не изменились ли свойства сырья, нет ли помех в передаче нагрузки, стабильно ли поступает материал, корректно ли работает система измерения. Конкретные процедуры, диапазоны и параметры проверки определяются технической документацией производителя оборудования и условиями конкретной установки.
Весовая обратная связь является не отдельным датчиком, а частью общей системы управления подачей. Её задача — превратить фактическое поведение потока в измеряемый сигнал и использовать его для поддержания требуемой массовой подачи. Надёжность такого контроля зависит от согласованной работы механики, измерения и свойств материала.