В производстве удобрений подача материала определяет стабильность последующих операций: смешения, гранулирования, компактирования или упаковки. Ошибка на этапе питания оборудования часто выглядит как проблема следующего узла, хотя причина находится раньше — в неравномерном потоке сырья. Ленточный дозатор и шнековый питатель отличаются не только формой рабочего органа. У них разная механика перемещения материала и разные способы контроля подачи.
Два принципа перемещения сыпучего материала
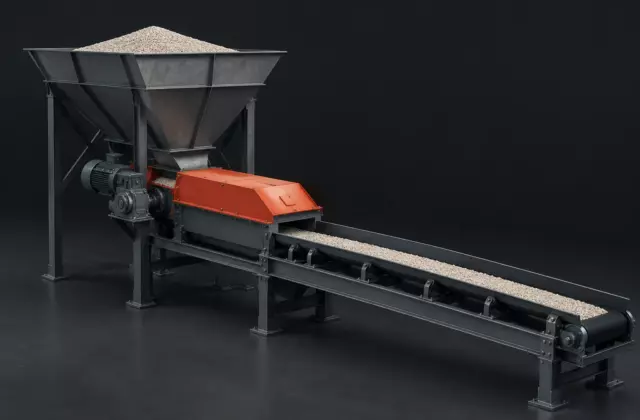
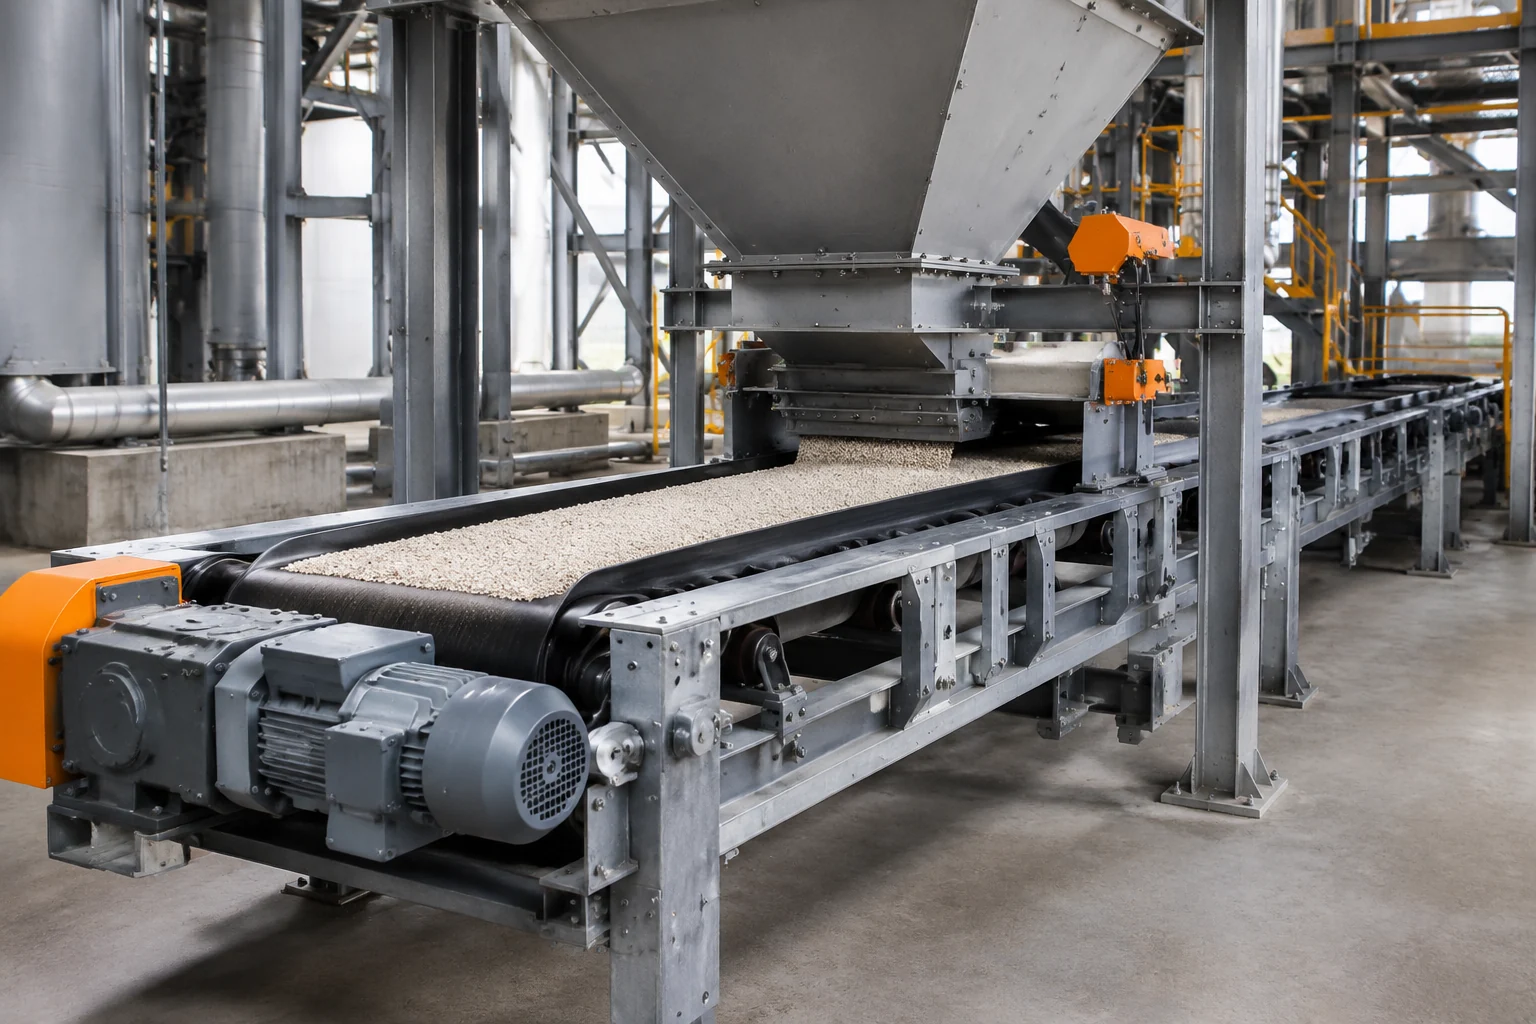
Ленточный дозатор перемещает материал за счёт движения непрерывной ленты. Слой продукта располагается на транспортирующей поверхности, а количество подаваемого материала зависит от сочетания скорости ленты и количества материала на ней. В весовых вариантах система может измерять массу материала, проходящего через участок контроля, и корректировать подачу с помощью обратной связи.
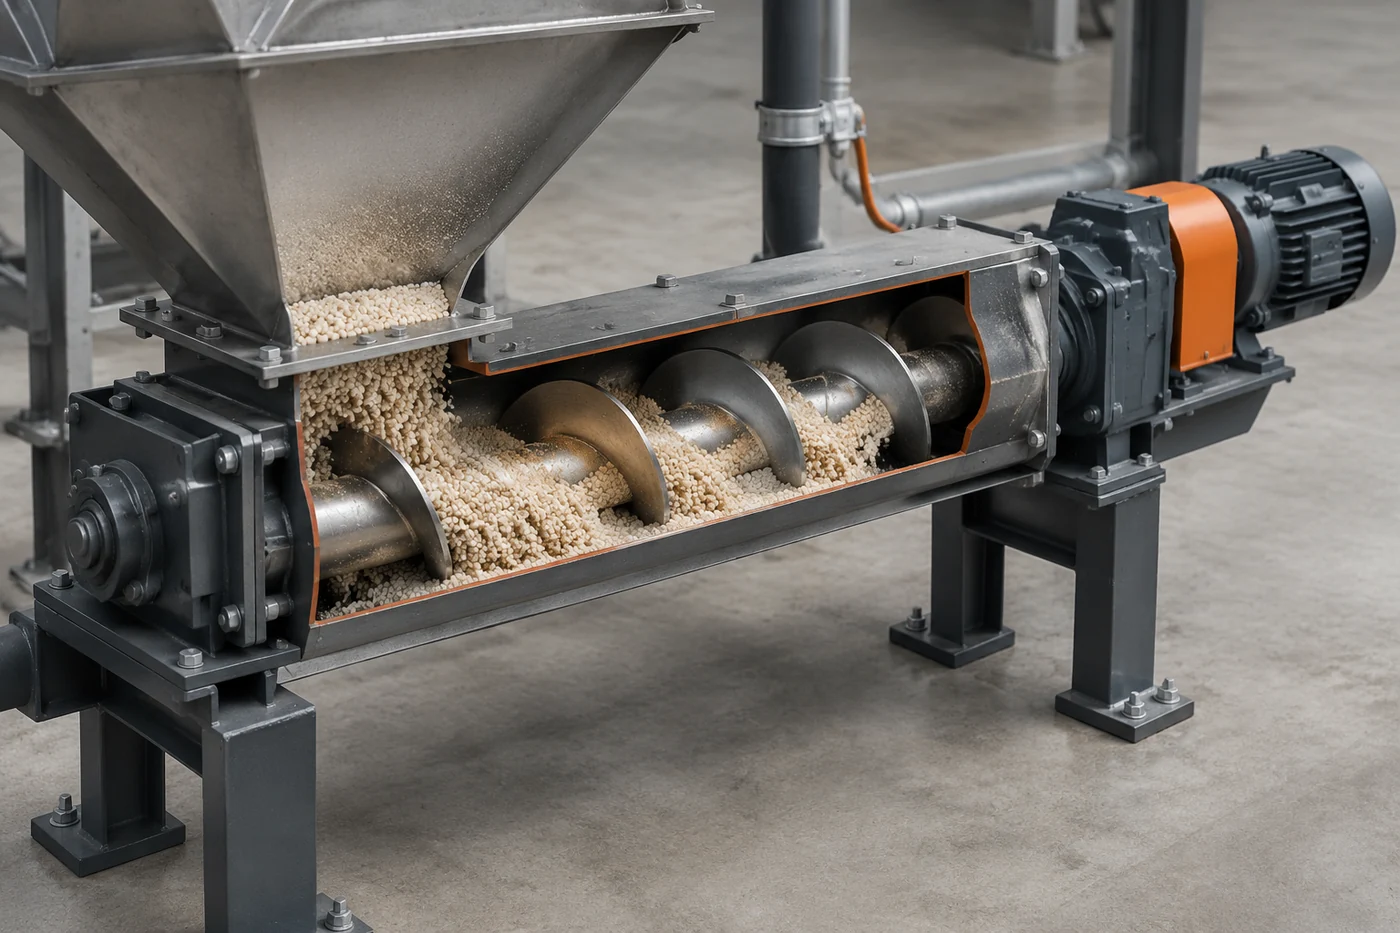
Шнековый питатель работает иначе: вращающийся винт перемещает материал внутри корпуса вдоль оси вращения. Поток формируется геометрией шнека, скоростью вращения, заполнением рабочего пространства и поведением самого продукта. Такой принцип особенно чувствителен к тому, насколько материал склонен к уплотнению, сводообразованию или налипанию.
Главное различие состоит в характере воздействия. Лента в основном переносит уже сформированный слой материала, а шнек одновременно захватывает, перемещает и частично ограничивает движение продукта внутри рабочей зоны.
Как конструкция влияет на поведение удобрений
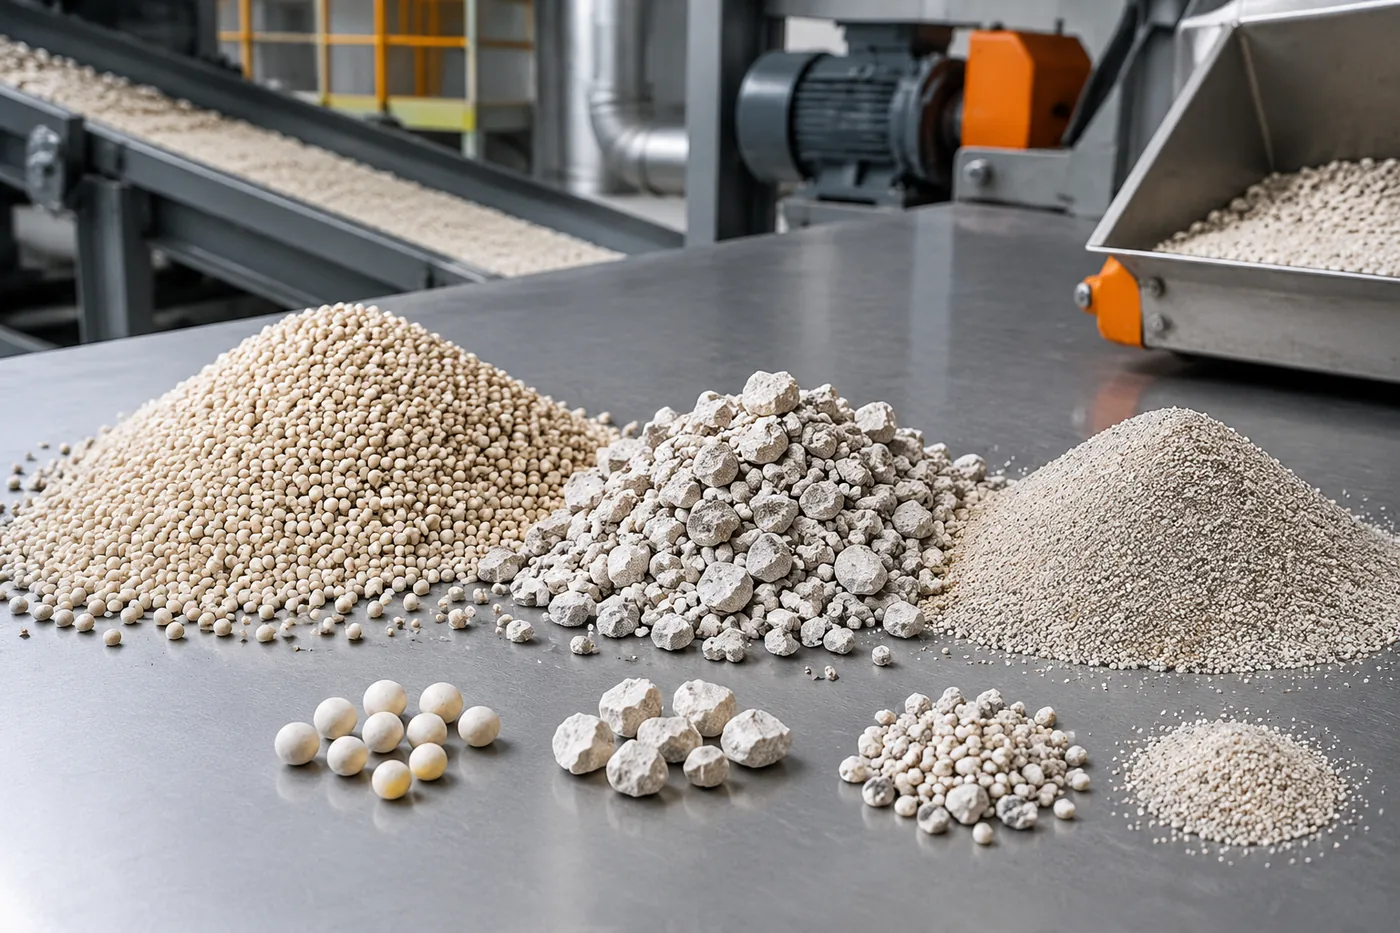
Сыпучие удобрения не являются одинаковым материалом. Частицы различаются по размеру, форме, влажности, прочности и склонности к слёживанию. Эти свойства напрямую влияют на стабильность дозирования.
Для ленточного дозатора важны равномерность слоя и способность материала спокойно распределяться по ширине ленты. Если поток из бункера поступает рывками, даже точная весовая система будет вынуждена компенсировать нестабильность входного потока.
Для шнекового питателя критичны внутреннее трение материала и взаимодействие с рабочими поверхностями. Порошкообразные или склонные к слипанию продукты могут вести себя иначе, чем гранулированные удобрения. Один и тот же механизм может работать предсказуемо с одним составом и нестабильно с другим.
Инженерная заметка. Производительность сама по себе не определяет пригодность питателя. При сравнении проверяют не только массу в час, но и стабильность потока, влияние свойств материала, доступное пространство, способ контроля и требования всей технологической цепочки.
Контроль подачи: объёмный и весовой подход
Важный критерий сравнения — что именно измеряет система. Объёмная подача оценивает перемещение определённого объёма материала, но масса этого объёма может меняться при изменении насыпной плотности или состояния продукта.
Весовой контроль использует обратную связь по массе. В такой системе фактическая подача сравнивается с заданным значением, а управление изменяет работу дозатора. Однако измерения требуют устойчивых условий: внешняя вибрация, нестабильное поступление материала и механические воздействия могут влиять на точность контроля.
| Критерий | Ленточный дозатор | Шнековый питатель |
|---|---|---|
| Основное движение | Перемещение слоя материала на движущейся ленте | Осевое перемещение материала вращающимся шнеком |
| Чувствительность к материалу | Зависит от равномерности слоя и подачи на ленту | Сильно зависит от сыпучести, уплотнения и налипания |
| Типичные вопросы проверки | Стабильность потока и корректность измерения массы | Равномерность заполнения и поведение материала внутри корпуса |
Почему одинаковая производительность не означает одинаковый выбор
Два питателя могут обеспечивать похожую требуемую подачу, но отличаться по результату в процессе. Например, в линии тукосмешения важна повторяемость подачи компонентов, потому что изменение соотношения материалов влияет на однородность смеси. В маршрутах с гранулированными продуктами дополнительно учитывают риск разрушения частиц и образование пыли.
В органических направлениях свойства материала могут быть ещё менее стабильными: влажность, волокнистость и неоднородность сырья меняют характер потока. Здесь выбор механизма подачи связан не только с расчётной нагрузкой, но и со способностью оборудования справляться с изменением состояния продукта.
Поэтому сравнение только по производительности или размеру оборудования даёт неполную картину. Сначала определяют свойства материала и требования процесса, затем оценивают подходящий принцип перемещения.
Какие проверки проводят перед выбором оборудования
Корректная оценка начинается с характеристики материала, а не с выбора механизма. Проверяют, как продукт ведёт себя при хранении и перемещении: склонен ли он к слёживанию, насколько стабилен его гранулометрический состав, меняется ли насыпная плотность.
Далее анализируют сам процесс. Важно понимать, требуется ли постоянная массовая подача, допускаются ли колебания, есть ли ограничения по месту установки и каким образом будет контролироваться поток.
- Определяют свойства продукта: сыпучесть, влажность, форму и прочность частиц.
- Сравнивают требуемую стабильность подачи с возможностями выбранного принципа дозирования.
- Проверяют условия монтажа, обслуживания и интеграции с соседними узлами линии.
- Уточняют параметры по технической документации конкретного оборудования, а не по универсальным значениям.
Ограничения каждого подхода в реальной линии
Ленточный дозатор требует аккуратной организации подачи на ленту и контроля состояния измерительного участка. Если материал распределяется неравномерно, система получает нестабильный входной сигнал.
Шнековый питатель может быть удобным решением для ограниченного пространства или определённых схем подачи, но его работа сильнее связана с механическими свойствами продукта. При изменении состава или состояния материала фактическое поведение потока может отличаться от ожидаемого.
Нет универсального варианта, который автоматически подходит для всех удобрений. Даже внутри одной производственной площадки разные материалы могут требовать разных решений: компоненты NPK-смесей, сырьё для органических процессов и продукты после уплотнения имеют разные характеристики перемещения.
Как сравнивать два решения без ошибки в исходных данных
Правильное сравнение начинается с вопроса не «какой питатель мощнее», а «какой механизм лучше контролирует конкретный материал в конкретном процессе». Для этого сопоставляют путь движения продукта, способ измерения, чувствительность к изменению свойств и требования к стабильности.
Если используются точные параметры подачи, нагрузки или размеров, их проверяют по техническому листу выбранного оборудования. Универсальных режимов, подходящих для всех удобрений, не существует, поскольку свойства материала и конфигурация линии меняют результат.