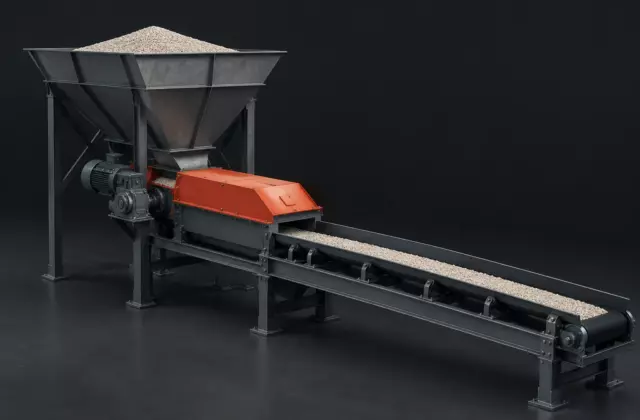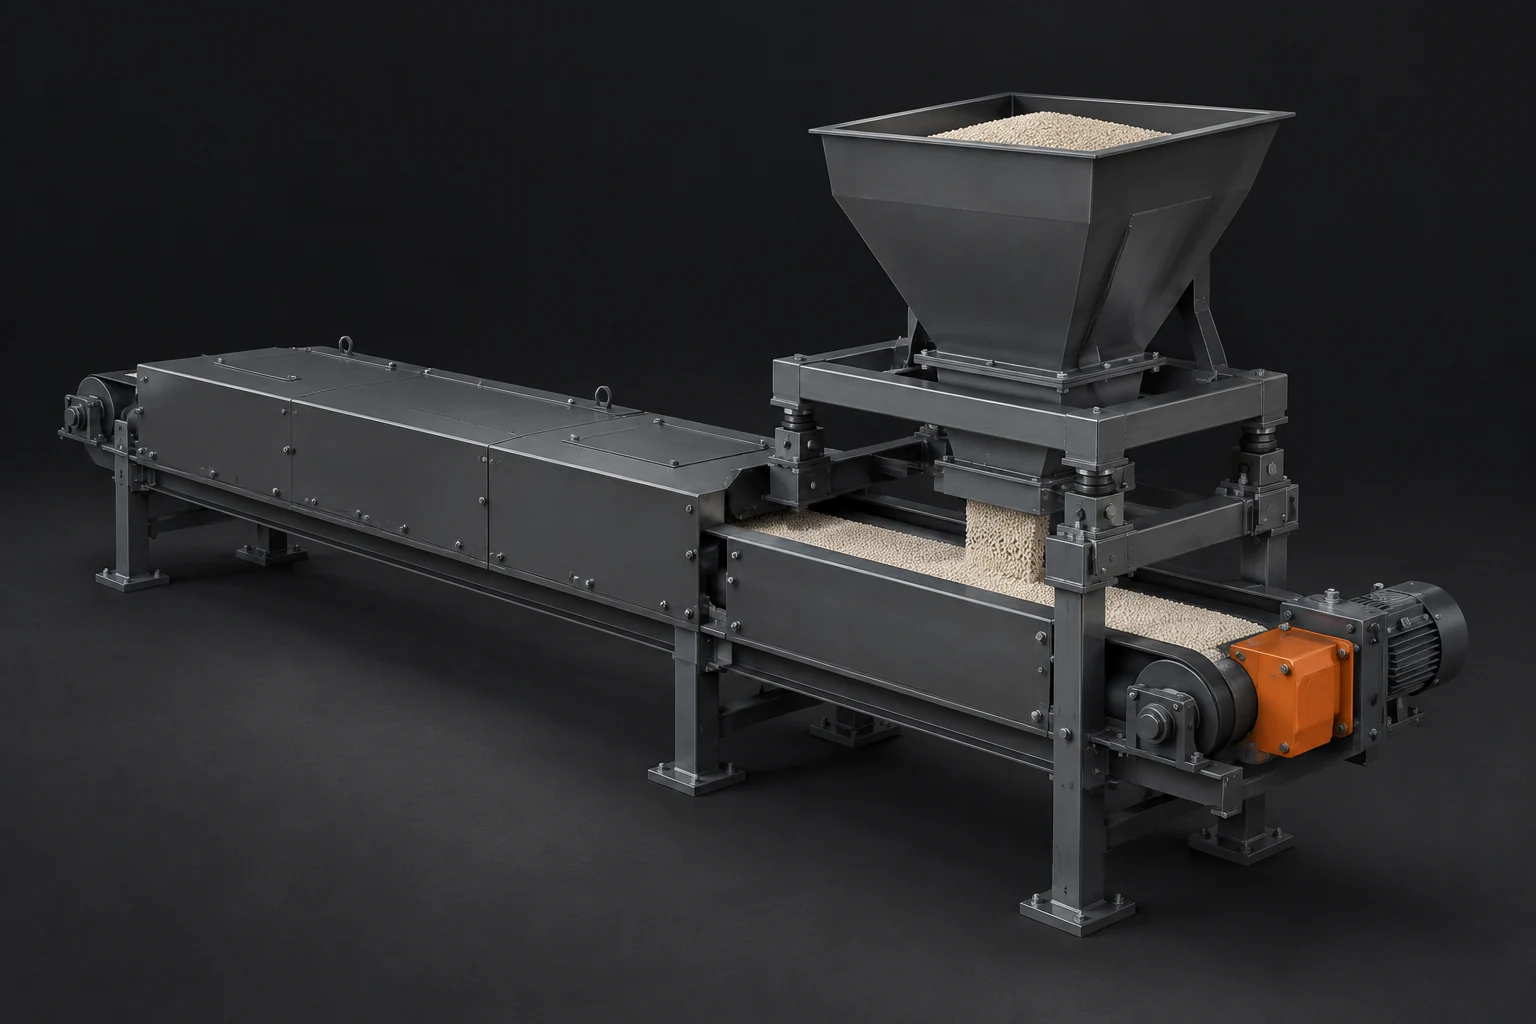
Ленточные весовые системы в производстве удобрений применяют там, где требуется контролируемая подача сыпучего материала в технологический процесс. Ошибка в понимании принципа работы часто приводит к неправильной настройке: измерительный узел принимают за механизм подачи, а нестабильный поток пытаются компенсировать только изменением скорости ленты.
Устойчивое дозирование начинается с разделения двух функций. Весовая часть отвечает за определение количества материала на ленте. Исполнительная часть изменяет поток, например за счёт регулирования скорости транспортирующего элемента или взаимодействия с подающим оборудованием. Эти процессы связаны, но не являются одним и тем же.
Как весовая лента определяет количество материала
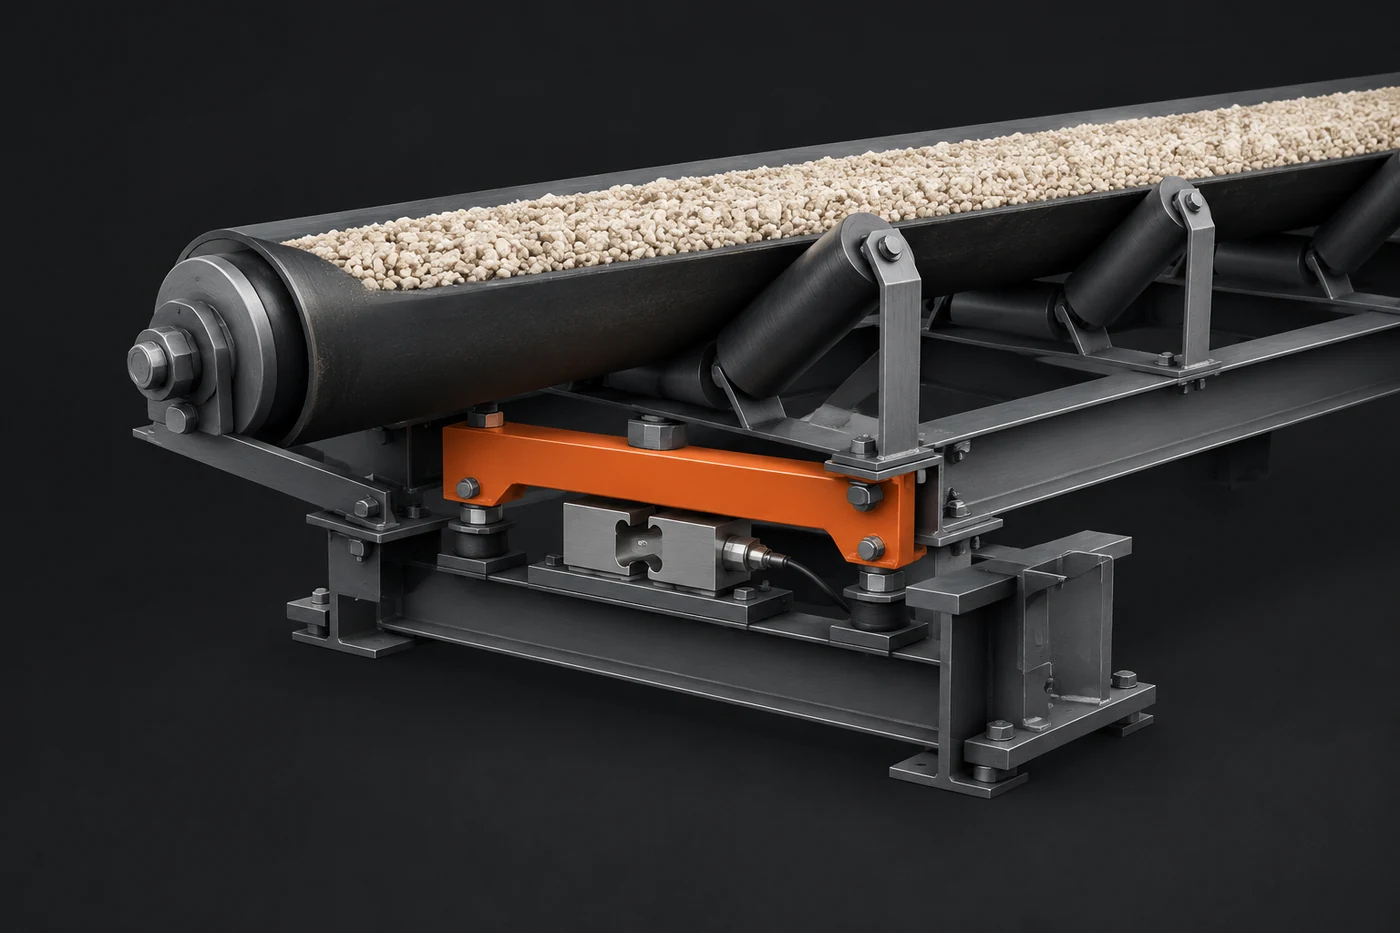
Принцип измерения основан на определении массы материала, находящегося на контролируемом участке ленты, и учёте движения этого участка. Система получает данные о нагрузке на измерительном элементе и о перемещении ленты, после чего рассчитывает массовый поток.
Ключевой элемент такого оборудования — весовой участок, где нагрузка от материала передаётся на измерительный узел. В промышленном исполнении для этого используются тензометрические измерительные элементы и механическая конструкция, которая должна передавать усилие предсказуемо. Любые посторонние воздействия, не связанные с массой материала, могут влиять на результат измерения.
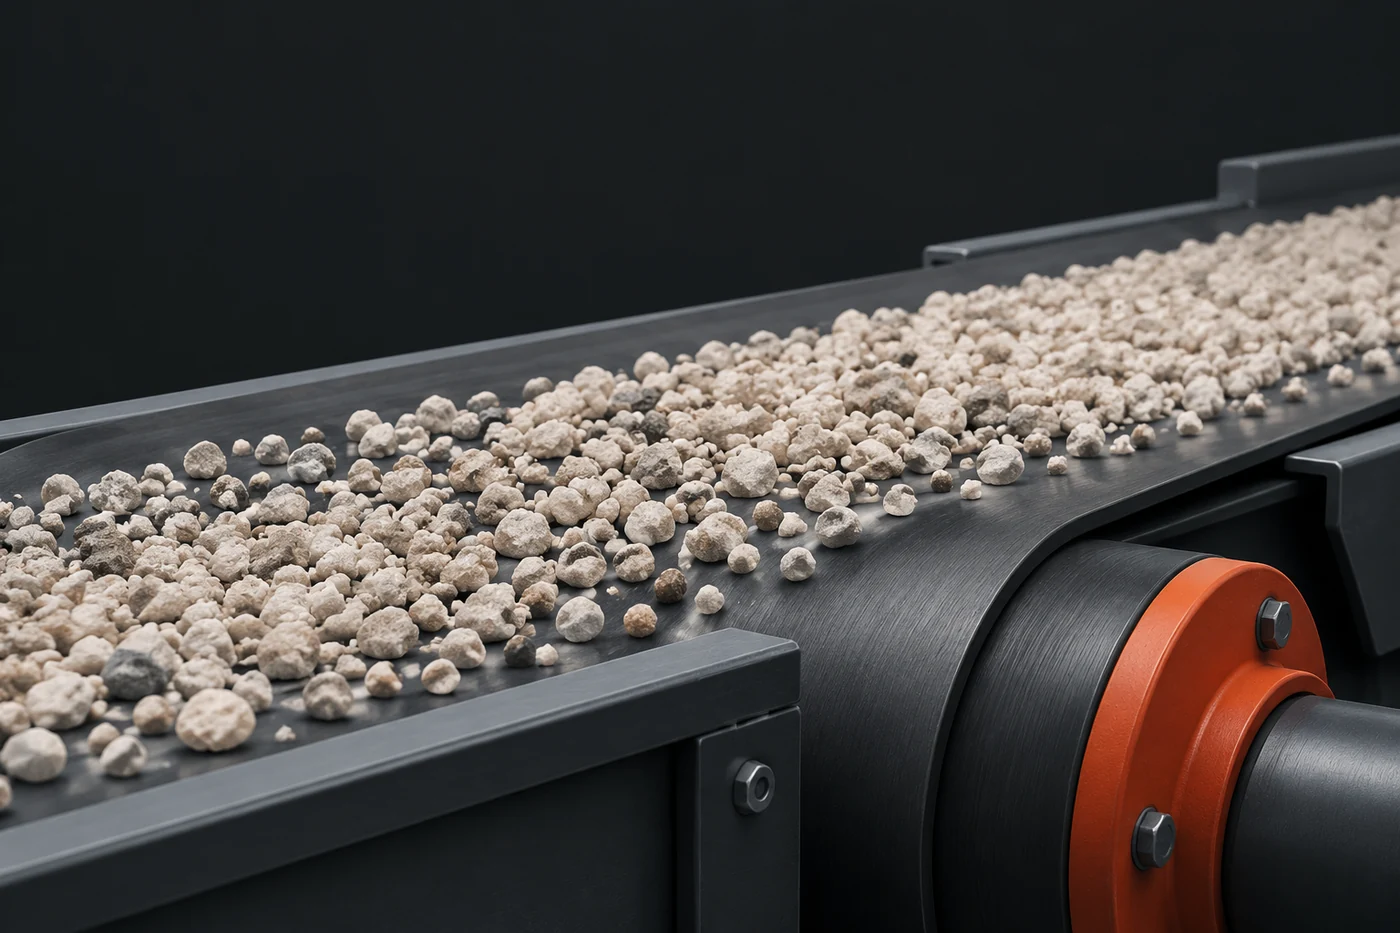
Важно учитывать, что весовая лента не «видит» состав удобрения и не определяет его свойства напрямую. Она измеряет физическую нагрузку от проходящего материала. Поэтому одинаковая масса разных продуктов может создавать разные условия работы из-за различий в форме частиц, плотности, влажности и склонности к сцеплению.
Разница между измерением и регулированием подачи
Весовой контур отвечает на вопрос: сколько материала проходит через систему. Регулирующий контур решает другую задачу: как изменить подачу, чтобы получить требуемый поток. Такое разделение необходимо при работе с рецептами смешения или последовательной подачей нескольких компонентов.
Например, если материал начал поступать неравномерно из-за изменения свойств партии, измерительная часть должна зафиксировать изменение потока. После этого система управления может скорректировать работу исполнительного механизма. Если же причина находится в плохом заполнении ленты или нестабильном поступлении из бункера, простое изменение скорости не устраняет источник проблемы.
Инженерная заметка. При анализе стабильности полезно разделять три участка: источник материала, зону измерения и участок регулирования. Неустойчивость в любом из них проявляется как ошибка подачи, но требует разной проверки.
Какие свойства удобрений влияют на стабильность потока
Сыпучие материалы отличаются поведением при транспортировании. Для весовой ленты важны не только масса и производительность, но и физические характеристики продукта.
- Насыпная плотность влияет на то, сколько материала занимает определённый объём на ленте, поэтому объёмное заполнение не всегда соответствует одинаковой массе.
- Влажность и склонность частиц к сцеплению могут изменять равномерность распределения слоя и вызывать налипание.
- Размер и форма гранул влияют на движение материала и вероятность образования неравномерного потока.
- Хрупкость материала важна там, где механическое воздействие может изменять структуру продукта.
Эти параметры объясняют, почему одна и та же конфигурация оборудования не всегда одинаково работает с разными видами удобрений. Настройка должна учитывать конкретный материал и условия эксплуатации, а не только требуемую массу подачи.
Почему конфигурация оборудования зависит от места установки
Весовая лента работает как часть технологической линии, поэтому её характеристики определяются не только самим дозатором. Важны способ загрузки, расположение оборудования, стабильность поступления материала и внешние воздействия.
Например, вибрации от соседних механизмов могут передаваться на измерительный узел и создавать дополнительные колебания сигнала. Неровности механической части или изменения натяжения ленты также могут влиять на качество измерения. Поэтому при проверке рассматривают не отдельный датчик, а всю систему передачи усилия и движения.
Если материал поступает с переменной интенсивностью, сначала необходимо понять источник изменения. Причина может быть в неоднородном заполнении, изменении свойств продукта или работе оборудования перед весовой лентой. Только после этого выбирают корректирующее действие.
Последовательность проверки стабильности измерения
Проверка весовой системы начинается не с изменения параметров управления, а с оценки условий, в которых выполняется измерение. Такой порядок позволяет отделить ошибку измерения от реального изменения подачи.
Практическая логика проверки выглядит следующим образом:
- Определить, связана ли нестабильность с потоком материала или с самим измерительным участком.
- Проверить соответствие фактической конфигурации оборудования технической документации.
- Оценить, не появились ли внешние факторы: вибрации, механические воздействия или изменения условий подачи.
- Сопоставить поведение системы с характеристиками конкретного материала.
- Выполнить проверочные процедуры по документации производителя оборудования.
Конкретные интервалы, допустимые отклонения и параметры настройки не являются универсальными. Их определяют по техническому паспорту, проектным данным и требованиям конкретной линии.
Типовые причины нестабильного потока и способы их различать
| Признак | Возможная группа причин | Что проверяют |
|---|---|---|
| Изменение показаний при одинаковой подаче | Внешнее воздействие на измерительный узел | Механическую установку и передачу усилия |
| Колебание массового потока | Неравномерное поступление материала | Участок подачи до весовой ленты |
| Различие между материалами | Физические свойства продукта | Плотность, влажность, сыпучесть и структуру частиц |
Такая диагностика помогает не смешивать разные задачи. Если проблема находится в свойствах материала, изменение измерительной части не устранит её. Если нарушена механика измерения, корректировка рецепта или скорости подачи будет только маскировать ошибку.
Почему стабильность требует согласования всей системы
Весовая лента является связующим элементом между физическим потоком материала и управлением технологическим процессом. Её точность зависит не только от датчиков, но и от того, насколько предсказуемо материал движется через оборудование.
Поэтому настройка начинается с понимания механики: что именно измеряется, какие силы действуют на измерительный участок и какие свойства продукта изменяют поток. После этого можно корректно оценивать показания и принимать решения по регулированию подачи.
Для конкретной установки рабочие параметры, диапазоны нагрузки и процедуры проверки определяют по технической документации оборудования и данным технологической линии. Универсального режима, подходящего для всех удобрений, не существует.